український
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Виробник дротяних патронів EDM для точності та надійності
Як відданий розробник затискних патронів Wire EDM Chucks,JWGRIPвиробляє ручні лещата з низьким рівнем спотворень, пневматичні затискні модулі та регульовані в різних напрямках пристосування для фабрик точних компонентів, виробників інструментів і матриць та інженерів із закупівлі пристосувань, яких турбує деформація деталей, зсув позиції та погана повторюваність під час операцій різання дроту під водою.
Основні компоненти використовують леговану сталь зі знятим напругою з дрібно шліфованими затискними поверхнями, щоб зменшити викривлення, спричинене стисненням, для тонких, крихких або мініатюрних заготовок. Ці затискні вузли протистоять удару потоку води та запобігають зміщенню бази під час тривалої обробки під водою. JWGRIP також надаєR-тип EDM Workholding Systemі EROWA Compatible EDM Workholding, що забезпечує узгодженість міжпроцесного розташування в робочих процесах електроерозійної обробки грузила та обробки дротом.
Більшість заводів, що виготовляють штампи, зосереджуються на продуктивності верстатів для різання дроту та якості латунного дроту, недооцінюючи, як сила затиску та жорсткість кріплення впливають на кінцеві результати розмірів. Тонкостінні вставки, крихітні штифти форми та делікатні штамповані компоненти надзвичайно чутливі до нерівномірної сили стискання. Звичайні плоскі затискачі або прості лещата часто викликають локальну деформацію після затягування. Коли заготовка деформується під час затискання, внутрішня напруга поступово зменшується у зануреному у воду робочому резервуарі, викликаючи зсув деталі, помилку профілю та непостійний зазор для різання.
Повторне затискання для вторинної обробки ще більше збільшує ризик невідповідності. Багато стандартних патронів на ринку спочатку розроблені для фрезерування в сухому середовищі; їх структурна жорсткість і характеристики герметизації не можуть адаптуватися до безперервного промивання водою, вібрації та зміни температури всередині електроерозійних верстатів, що призводить до нестабільної точності визначення місцезнаходження після обробки партій деталей.
Які конструктивні особливості відрізняють спеціально сконструйовані затискні вузли від звичайних лещат загального призначення, що використовуються для виробництва заглибленої різки дроту?
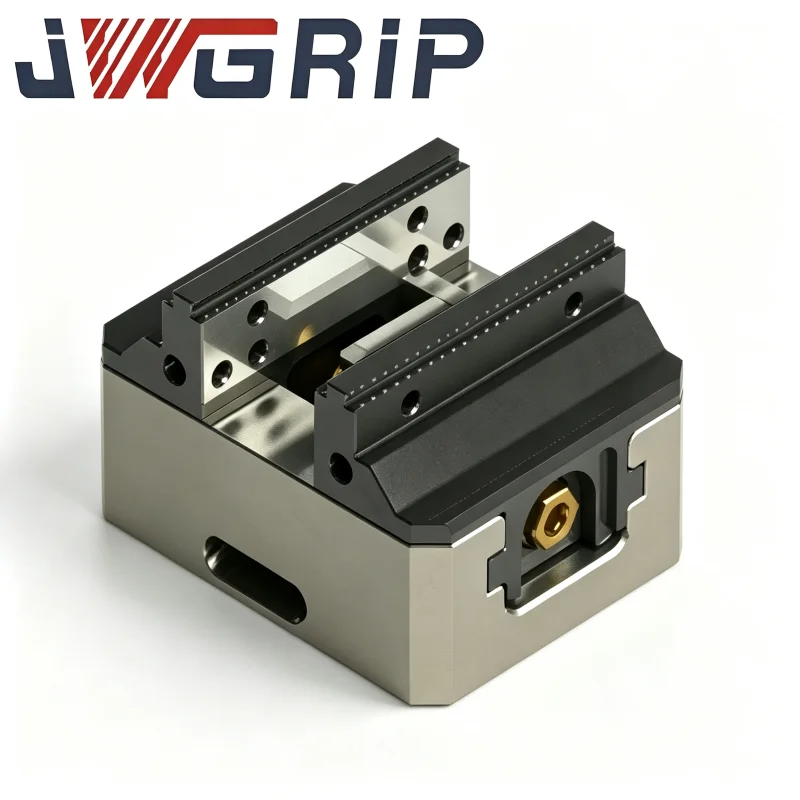
Механічні лещата загального призначення оптимізовані для твердих товстих заготовок в умовах сухого різання. Вони рідко враховують ризики деформації тонкостінних заготовок, безперервного впливу води або необхідності вирівнювання під кількома кутами, необхідного для виконання робіт з різання дроту. На противагу цьому патрони Wire EDM повністю оптимізовані для сценаріїв різання дроту під водою. Wire EDM Vise for Precision Workholding забезпечує надійне ручне затискання невеликих партій прототипів деталей із доступним місцем для встановлення.
Пневматичний патрон для електроерозійної заготовки забезпечує регульоване, повторюване зусилля затиску, щоб запобігти надмірному стисканню тонкостінних крихких заготовок у середовищах масового виробництва. Адаптер Unoset із набором палет RSM 50 для дротяної електроерозії реалізує швидкий обмін палетами та успадкування даних на різних робочих станціях. Дротяний патрон EDM для точного закріплення з тристороннім регулюванням дозволяє операторам виправляти кутове зміщення заготовки без повторного розбирання деталей. Конструкція відкритої рами забезпечує достатній простір для проходження дротяного електрода, уникаючи перешкод пристосування під час різання складних контурів. Посилена антикорозійна обробка справляється з тривалим зануренням у воду, а точні ґрунтовані грані зберігають стабільність опорної точки під час постійного промивання струменем води. Розумно підібрані патрони зменшують деформацію, спричинену напругою, зберігаючи оригінальну геометрію заготовки протягом усього циклу різання під водою.
Як штампові установки можуть знизити швидкість повторної обробки, спричинену деформацією, спричиненою затисканням, для мініатюрних і тонкостінних дротяних заготовок?
Тонкостінні та мікророзмірні деталі стали основною продукцією для багатьох майстерень, що займаються різанням дроту. Надмірне або нерівномірне зусилля затиску є одним із найпоширеніших джерел несправних компонентів з обрізаним дротом. Патрони EDM дозволяють операторам завершувати попереднє затискання, кутове вирівнювання та вимірювання зміщення поза наповненим водою баком машини. Оператори закріплюють заготовки на патронах на допоміжних робочих столах, завершують перевірку площинності та статусу позиції, а потім монтують увесь вузол пристосування-заготовка на робочий стіл машини.
Пневматичні варіанти дозволяють точно регулювати тиск затиску, ефективно запобігаючи викривленню заготовки, спричиненому надмірним затягуванням. Коли підприємства прагнуть до уніфікованих баз даних на різних обробних станціях, ці патрони можуть поєднуватися з модулями з Quick Change Workholding System, реалізуючи швидке переміщення закріплень між столами попереднього налаштування, станціями електророзійної обробки та обладнанням для різання дроту. Цей робочий процес дозволяє уникнути повторного демонтажу та повторного затискання деталей, усуває помилки вирівнювання, спричинені діями людини, і значно зменшує кількість браку, спричиненого зняттям напруги під час обробки різанням під воду.
Сильні сторони основного продукту
Затискна структура з низьким напруженням зменшує деформацію від стискання, спеціально адаптована для тонкостінних, мініатюрних і легко деформованих прецизійних заготовок.
Компонування з відкритою архітектурою зберігає достатньо простору для переміщення дротяного електрода, усуваючи ризик зіткнення пристосувань для траєкторій різання складних контурів.
Кілька доступних режимів водіння: ручне механічне блокування та регульований пневматичний затиск, розробка прототипу та серійне виробництво відповідно.
Антикорозійна обробка поверхні адаптується до тривалого зануреного робочого середовища, протистоїть ерозії від циркулюючої води та подовжує цикли експлуатації приладів.
Введення в модуль продукту
Портфоліо затискачів для різання дроту JWGRIP включає ручні лещата, пневматичні затискні патрони та вузли піддонів адаптера для задоволення різноманітних вимог до виробництва дроту.
Wire EDM Vise for Precision Workholding — це економічно ефективне ручне рішення, яке широко застосовується для дрібносерійних штампов і обробки зразків прототипів. Пневматичний затискний патрон для електроерозійної фіксації дроту має контрольоване вихідне зусилля, що ідеально підходить для масового виробництва тонкостінних компонентів, де стабільність затискної сили є критичною. Адаптер Unoset із набором палет RSM 50 для дротяної електроерозії підтримує швидку заміну палет і успадкування даних. Тристоронній регульований патрон EDM для точного закріплення полегшує корекцію кута без видалення заготовки. Усі ці пристрої належать до повної екосистеми продуктів Wire EDM Workholding Fixtures. Якщо для штампових вставок потрібна подальша обробка електророзійною машиною, користувачі можуть використовувати відповідне обладнання від системи закріплення EDM R-типу, щоб заготовки зберігали узгоджене розташування позицій на кількох етапах обробки.
Типові сценарії застосування
Ці затискні пристрої широко застосовуються у виробництві штампів для точного штампування, обробці медичних мікрокомпонентів, виробництві вставних форм для з’єднувальних форм і завданнях різання дроту для аерокосмічних мініатюрних деталей. Вони підходять для середньошвидкісних і високошвидкісних машин для різання дроту, виконуючи затискні роботи для тонкостінних вставок, крихітних штифтів, складних профільних електродів і твердосплавних заготовок. Будь то модернізація старого обладнання для різання дроту чи створення нових прецизійних штампувальних елементів, добре підібрані патрони пригнічують деформацію, спричинену затисканням, і підвищують точність кінцевого профілю готових компонентів. Вони широко застосовуються фабриками, що виготовляють прецизійні штампи, постачальниками компонентів для медичного обладнання та підприємствами, які виконують складні субпідрядні роботи з різання дроту.
Практичний довідник
Спочатку проаналізуйте матеріал заготовки, товщину стінок і жорсткість: для тонкостінних заготовок, які легко деформуються, слід віддавати перевагу моделям з пневматичним регулюванням зусилля, щоб уникнути пошкодження через надмірне затискання. Суцільні товсті компоненти матриці можуть вибрати економічні рішення в стилі ручних лещат. Перевірте складність контуру різання та перевірте, чи не блокуватиме конструкція кріплення шлях руху дротяного електрода.
Оцініть масштаб партії виробництва: сценарії масового виробництва з частою заміною отримують більше переваг від пневматичних патронів і наборів адаптерів для палет. Якщо ви маєте намір спільно використовувати прилади з іншим технологічним обладнанням, заздалегідь підтвердьте сумісність з інтерфейсами Quick Change Workholding System. Якщо виникнуть плутанини щодо конфігурації сили затиску або вибору конструкції, ви можете звернутися до офіційних технічних таблиць JWGRIP і посилань на корпуси деталей, щоб відфільтрувати відповідні рішення відповідно до фактичних розмірів заготовки та характеристик жорсткості.
Щоденні пропозиції щодо роботи
Циркулююча вода, металева стружка та залишки дрібних часток накопичуються на затискних губках і поверхнях позиціонування під час безперервного виробництва дроту. Своєчасне видалення сміття з канавок губок і позиціонування опорних поверхонь запобігає відхиленню висоти, спричиненому частинками, і нахилу заготовки. Уникайте застосування надмірної сили під час ручного затягування; надмірне затягування призведе до згинання тонких заготовок, а також до деформації корпусів фіксаторів.
Для пневматичних моделей тримайте вхідне повітря чистим і сухим, щоб запобігти іржавінню внутрішнього циліндра. Після щоденних виробничих циклів ретельно промийте патрони, витріть плями від води та нанесіть захист від іржі, особливо для губок і позиційних площин. Періодично замінюйте зношені затискні губки, оскільки потерті поверхні губок призведуть до ризику нестабільного тертя та ковзання під час різання у воді. Хороші робочі звички можуть підтримувати довгострокову стабільність визначення місцезнаходження та знижувати рівень браку для високоточних партій дроту.



- View as

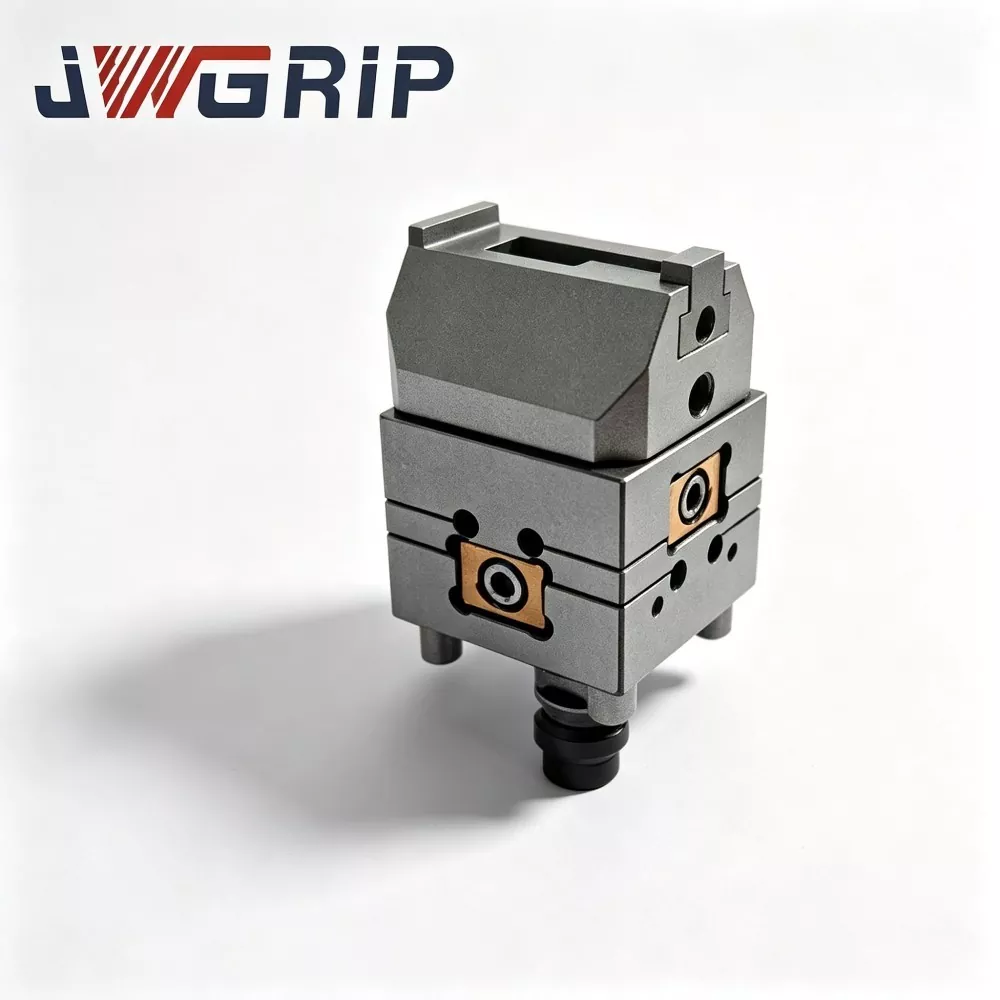
Патрон EDM для точного закріплення
JWGRIP є професійним виробником і постачальником дротяних патронів EDM для прецизійних робочих кріплень у Китаї, що надає прямі постачання з заводу та професійні послуги з модифікації OEM для глобальних субпідрядних цехів із високоякісної суміші та малосерійних форм. Це швидкозмінне інтегроване затискне пристосування, спеціально оптимізоване для гнучких виробничих середовищ електроерозійної обробки дроту з частими змінами завдань. Він інтегрує точний інтерфейс швидкого визначення місцезнаходження та професійну занурену антикорозійну структуру в єдиний пристрій, усуваючи виснажливий повний набір і повторні процедури повторного калібрування, які вимагають традиційні фіксовані затискні пристрої під час перемикання замовлення.
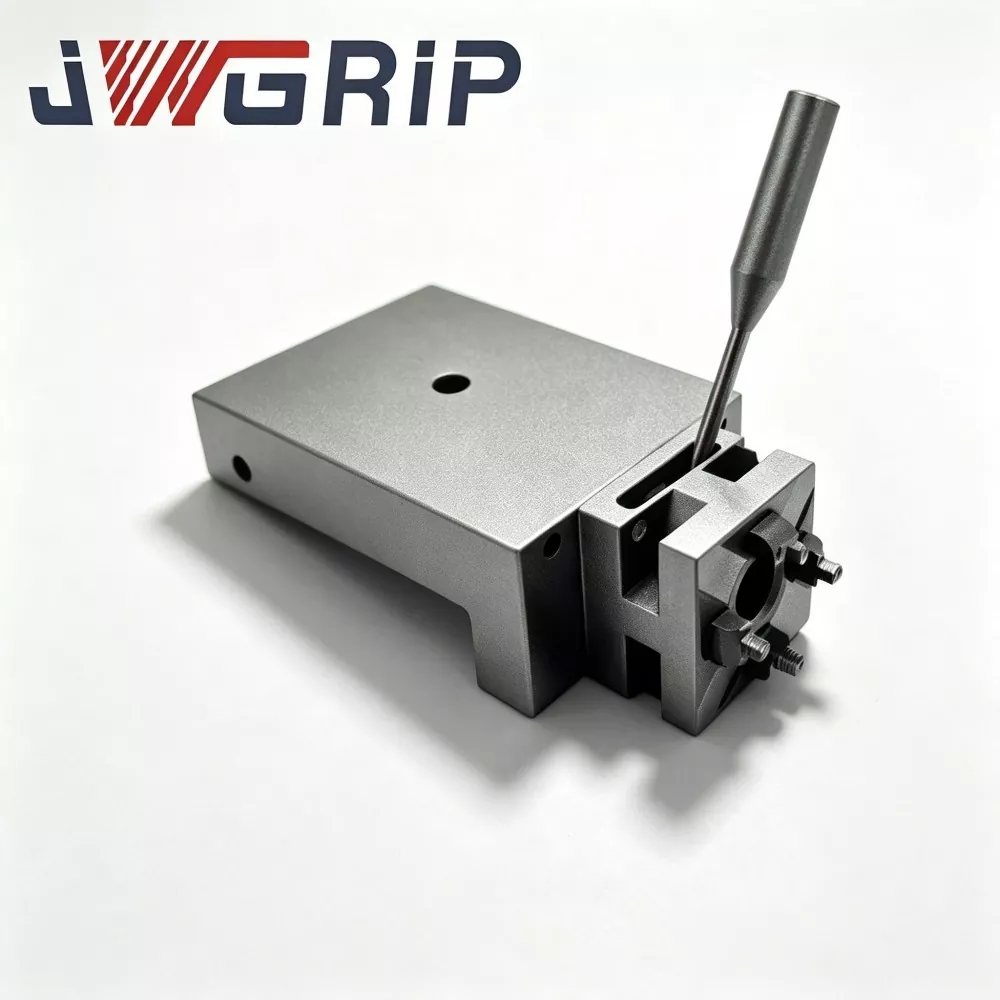
Адаптер UnoSet з комплектом піддонів RSM 50 для дротяної електроерозії
JWGRIP є професійним виробником і постачальником адаптера UnoSet з набором піддонів RSM 50 для Wire EDM у Китаї, зі стандартними повними комплектами, повністю наявними на складі та підтримкою глобальних масових замовлень для ремонту фабричного обладнання прес-форм і проектів модернізації змішаної системи кріплення. Це інтегроване міжсистемне рішення для перетворення кріплень, спеціально розроблене для модернізації старого обладнання електроерозійної електроерозії та сценаріїв з’єднання багатостандартних кріплень. Він інтегрує стандартний перехідний адаптер Unoset і відповідну позиційну палету RSM 50 у повний набір, точно заповнюючи розмірний і базовий проміжки між інтерфейсом машини Unoset і системою кріплення RSM 50.
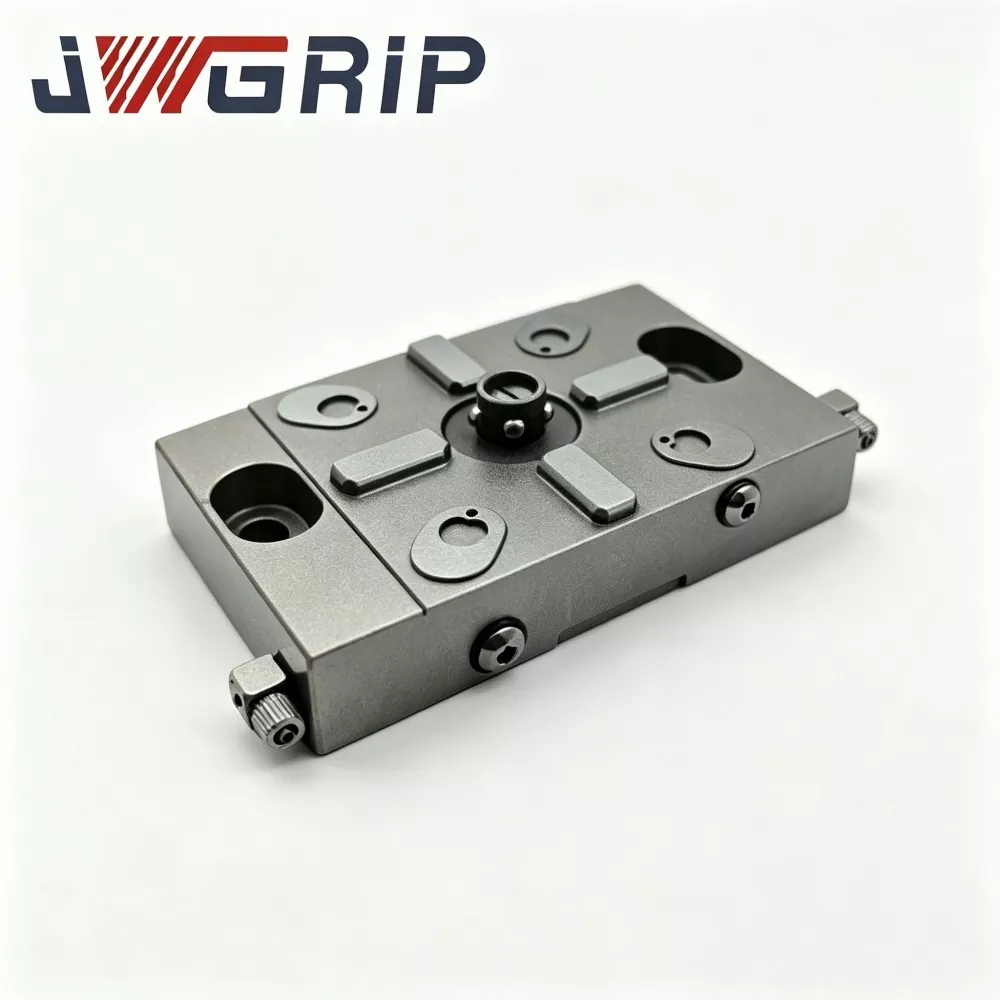
Пневматичний патрон для електроерозійної фіксації
JWGRIP є професійним виробником і постачальником пневматичних патронів для електроерозійних кріплень у Китаї, забезпечуючи пряме постачання з заводу та спеціалізовану структурну модифікацію OEM для глобальних автоматизованих виробничих ліній із зануреним дротом. Це професійний антикорозійний інтегрований пневматичний затискний пристрій, спеціально розроблений для повністю занурених у воду електроерозійних сценаріїв безлюдної обробки. Він поєднує в собі ексклюзивну структуру захисту від забруднення повітряного каналу та високостабільну пневматичну дію блокування в одному пристрої, усуваючи загальні дефекти звичайних пневматичних патронів сухого типу, такі як інфільтрація рідини, заклинювання поршня та ослаблення сили затиску в підводному середовищі.

Лещата EDM для точного закріплення
JWGRIP є професійним виробником і постачальником електроерозійних лещат для точних захватів у Китаї, стандартні моделі повністю наявні на складі та підтримують глобальні оптові замовлення для професійних виробничих майстерень із заглибленим дротом. Це інтегроване професійне затискне пристосування високої жорсткості, спеціально оптимізоване для сценаріїв точної обробки електроерозійною електророзійною машиною з повним зануренням у воду. Він об’єднує кріогенно стабілізовані характеристики матеріалу та посилену конструкцію губок, що запобігає прогину, в єдиний блок, ефективно вирішуючи проблеми нахилу губок, нерівномірного затискання та мікровідхилення звичайних лещат загального призначення в умовах тривалого занурення.
JWGRIP є професійним Дротяні патрони EDM виробником і постачальником у Китаї. Ми щиро вітаємо вас на оптовій продажі високоякісної продукції за конкурентоспроможною ціною з нашого заводу.
Новини Рекомендації