український
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Високоефективні самоцентрувальні лещата для важких умов серії H125 для точного кріплення від професійного виробника
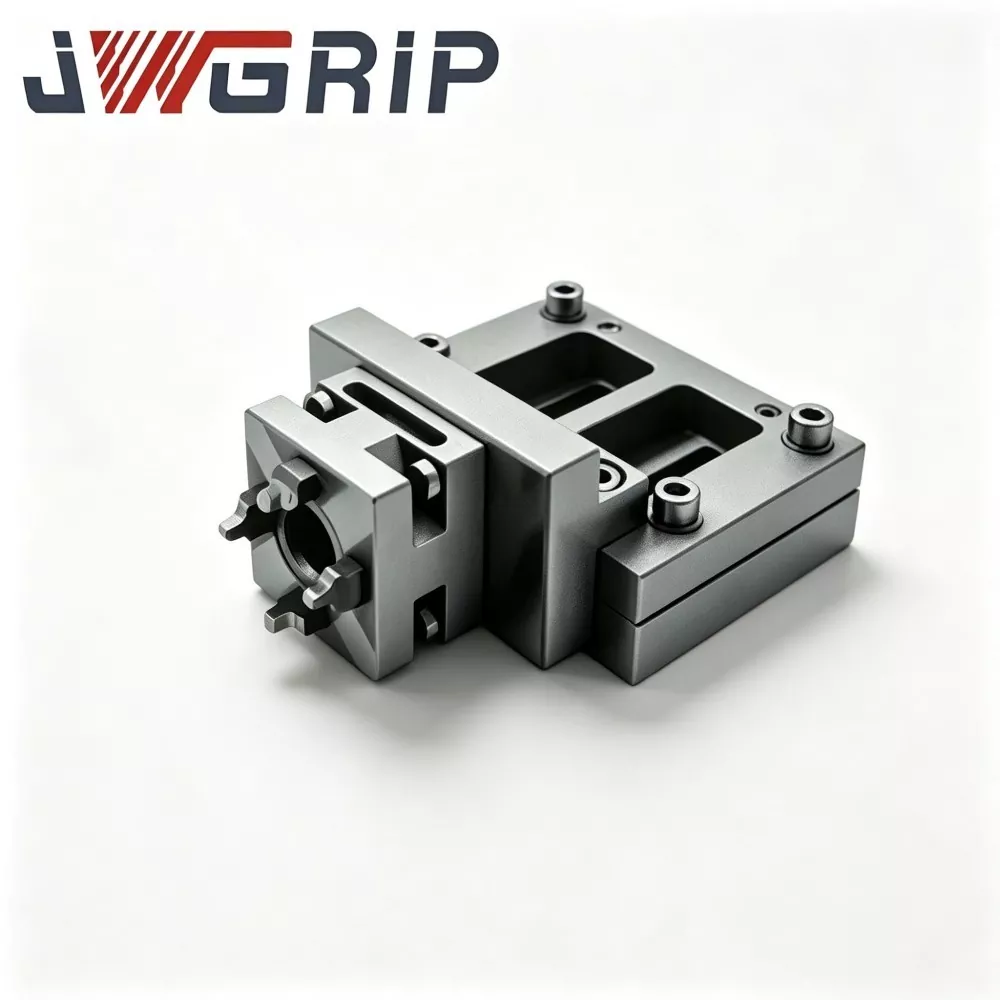
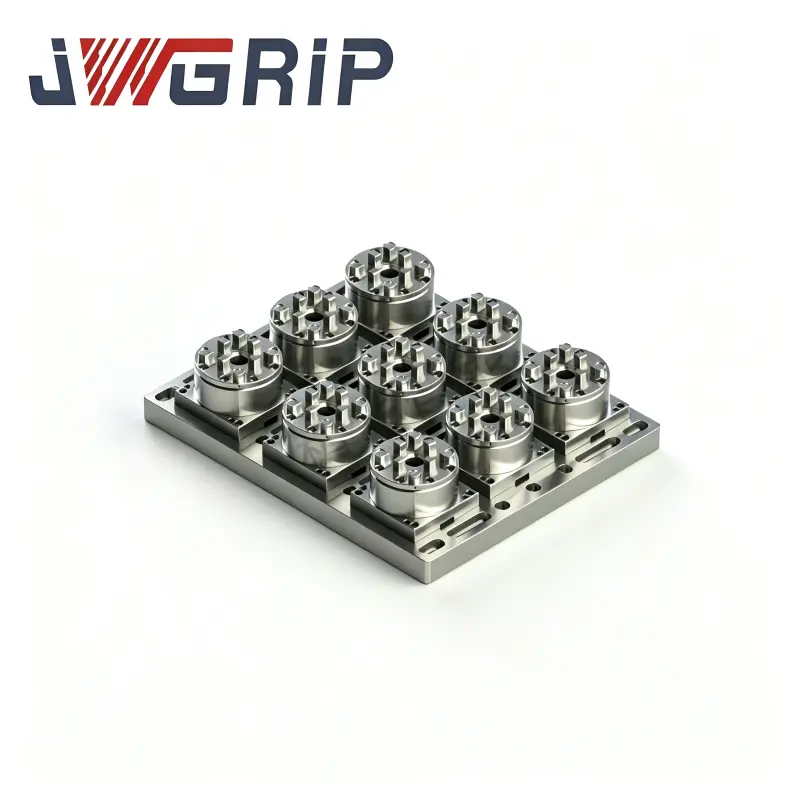
Як OEM-розробник апаратного забезпечення, орієнтований на важку роботу над важкими самоцентруючими лещатами серії H125,JWGRIPпостачає високоміцні корпуси лещат, комплекти посилених губок і стійкі до навантажень інтерфейси нульової точки для важких майстерень та інженерів, які обробляють громіздкі заготовки під сильною вібрацією фрезерування. У масовому виробництві використовується кінцево-елементний аналіз удару з посиленими несучими компонентами, щоб витримувати велике навантаження при затисканні. Це міцне обладнання надійно працює при фрезеруванні з великим видаленням матеріалу, де легкі лещата виходять з ладу. JWGRIP також пропонуєСерія палет Zero Pointі самоцентрувальні лещата з круглою основою для повного затискання великих навантажень великих заготовок і багатокутної п’ятиосьової обробки.
Оцінка жорсткості та межі застосування
Багато машинобудівних майстерень купують компактні лещата загального призначення з міркувань вартості, а потім застосовують їх для фрезерування важких сталевих блоків. Під сильним ріжучим ударом і сильною тангенціальною силою тонкі стінки лещат викликають мікродеформацію. Таку тонку деформацію неможливо побачити неозброєним оком, але вона поступово зміщує положення заготовки під час процесу різання.
Які приховані втрати принесе деформація для масового виробництва? Заготовки матимуть непостійний припуск, готові поверхні виглядатимуть хвилястими, а знос інструменту ненормально прискорюватиметься. У серйозних ситуаціях заготовки можуть зісковзнути всередині губок і утворити брухт. Багато операторів пояснюють лом чисто проблемами з інструментом або програмними помилками, ігноруючи жорсткість корпусу лещат як справжню першопричину.
Як визначити, чи справді самоцентрувальні лещата відповідають сценаріям важкого різання? Номінальне значення сили затиску, надруковане в каталогах, є лише одним довідковим індексом. Користувачам також необхідно оцінити матеріал ковки корпусу, товщину стінок несучих секцій, структуру деталей синхронної трансмісії та протиударну здатність при періодичному ударі різання. Чисто великі параметри сили затиску не можуть гарантувати стабільну продуктивність у реальних важких умовах різання.
Чи можна застосувати важкі самоцентрувальні лещата для п’ятиосьової обробки? Деякі користувачі помилково вважають, що потужне обладнання занадто громіздке для багатоосьового обладнання. Сучасні оптимізовані міцні конструкції можуть збалансувати жорсткість і висоту корпусу, адаптуючись до руху нахилу по п’яти осях, зберігаючи потужні затискні можливості.
Які практичні відмінності в кожній моделі цього асортименту важких продуктів?
Надпотужні компактні самоцентрувальні лещата з нульовою точкою для 5-осьової обробки з ЧПК: цей компактний надміцний варіант врівноважує високу силу затиску з обмеженою загальною висотою. Посилені внутрішні компоненти трансмісії стійкі до різання, а його низькопрофільний контур ефективно знижує ризик зіткнення під час нахилу поворотного столу по п’яти осях.
Важкі самоцентрувальні лещата середнього розміру з нульовою точкою з жорсткими губками для фрезерування з ЧПУ: оптимізовано для товстих металевих заготовок середнього розміру в трьохосьових робочих процесах важкого фрезерування. Потовщений литий кований корпус значно покращує антидеформаційні характеристики; загартовані цілісні жорсткі губки забезпечують міцний прикус на сталь, сплави та нержавіючу сталь.
Важкі самоцентрувальні лещата з нульовою точкою з розширеним ходом і жорсткими губками: пропонують розширений діапазон відкривання губок, зберігаючи повну продуктивність при важких навантаженнях. Він обробляє суцільні заготовки більшої ширини без шкоди для жорсткості затиску, усуваючи необхідність переходу на більші окремі пристосування для важких деталей змінної ширини.
Великі дорожні важкі самоцентрувальні лещата з жорсткими губками для обробки великих заготовок:
Має максимальний хід губок у цій серії продуктів, розроблений спеціально для дуже великих важких заготовок. Кожен несучий компонент модернізовано, щоб витримати вагу масивних заготовок і потужний удар фрезерування.
Інструкції з експлуатації
Як розумно розподілити силу затиску для товстих важких заготовок? Уникайте зосередження всього тиску затиску лише на одній локальній ділянці контактної поверхні щелепи. Переконайтеся, що заготовка контактує повною поверхнею з робочими гранями губок. Частковий точковий контакт створить локальну концентрацію напруги та спровокує деформацію скручування лещат.
Чи завжди більша сила затиску краща для важких завдань? Надмірно завищена сила затиску може призвести до негативних наслідків. Занадто велика сила може спричинити деформацію стиснення заготовки, особливо на деяких пластичних сплавах. Користувачі повинні узгоджувати величину затиску відповідно до матеріалу заготовки, товщини заготовки та фактичної оцінки сили різання.
Які перевірки необхідно виконати перед запуском циклів важкого різання? Ще раз перевірте стан блокування кожного з’єднувального гвинта та інтерфейсу нульової точки. Нещільне кріплення нівелює всі переваги лещат високої жорсткості, навіть якщо самі лещата в ідеальному стані.
Рекомендації щодо застосування інструментів для змішаних сценаріїв
Які переваги ви отримуєте від поєднання з серією палет Zero Point?
Ці надміцні лещата резервують стандартні з’єднувальні інтерфейси з нульовою точкою. Оператори можуть завершити попереднє затискання заготовки на важких палетах за межами машинних конвертів, а потім здійснити одноетапну швидку заміну на патрони з боку машини. Це значно скорочує роботу з високоміцного ручного монтажу пристосувань на столах машин.
У якій ситуації ви б вибрали комбіноване розгортання разом із самоцентруючими лещатами з круглою основою?
Коли виробничі партії містять як великі прямокутні важкі заготовки, так і деталі, які вимагають поворотного позиціонування під різними кутами, розгортання цих двох категорій разом задовольняє різні вимоги до затиску в одній майстерні.
Яких ризиків слід уникати, встановлюючи міцні лещата на кронштейни кріплення?
Обчисліть загальну вагу лещат і заготовки. Перевірте несучу здатність піддонів і опорних плит, ніколи не перевищуйте номінальне значення навантаження нижнього несучого обладнання. Перевантаження піддонів призведе до прихованих аварій безпеки та відхилення позиціонування.
Переваги матеріалу та конструкції
Корпуси головних лещат використовують цілісну ковану леговану сталь замість звичайних ливарних заготовок. Ключові несучі секції мають конструкцію потовщеної стіни. Внутрішні синхронні комплекти гвинтів і шестерень проходять обробку гарту на цементацію, покращуючи твердість поверхні та стійкість до втоми від ударів під час повторюваних циклів затискання під великим навантаженням.
Кожен готовий виріб перед доставкою проходить статичні випробування на затиск із високим навантаженням і перевірку моделювання періодичного удару. Критичний зазор синхронного руху суворо контролюється, запобігаючи асинхронному зміщенню губок, що виникає під час сильної ріжучої вібрації.
Послуга індивідуальної модифікації включає вдосконалені компоненти передачі зусилля, спеціальну ширину губок і налаштований макет інтерфейсу нульової точки для особливих вимог важкого виробництва.
Щоденне технічне обслуговування
Надміцна фурнітура витримує набагато більше ударне навантаження, ніж звичайні легкі лещата. Стружка та абразивна ріжуча рідина, що потрапляють у механізми синхронної трансмісії, прискорюють внутрішній знос деталей. Оператори повинні посилити регулярні цикли очищення та технічного обслуговування змащення. Навіть добре побудовані лещата високої жорсткості зазнають синхронного дрейфу губок і прихованих структурних пошкоджень, якщо абразивні забруднюючі речовини накопичуються всередині рухомих вузлів під час тривалого виробництва.





- View as
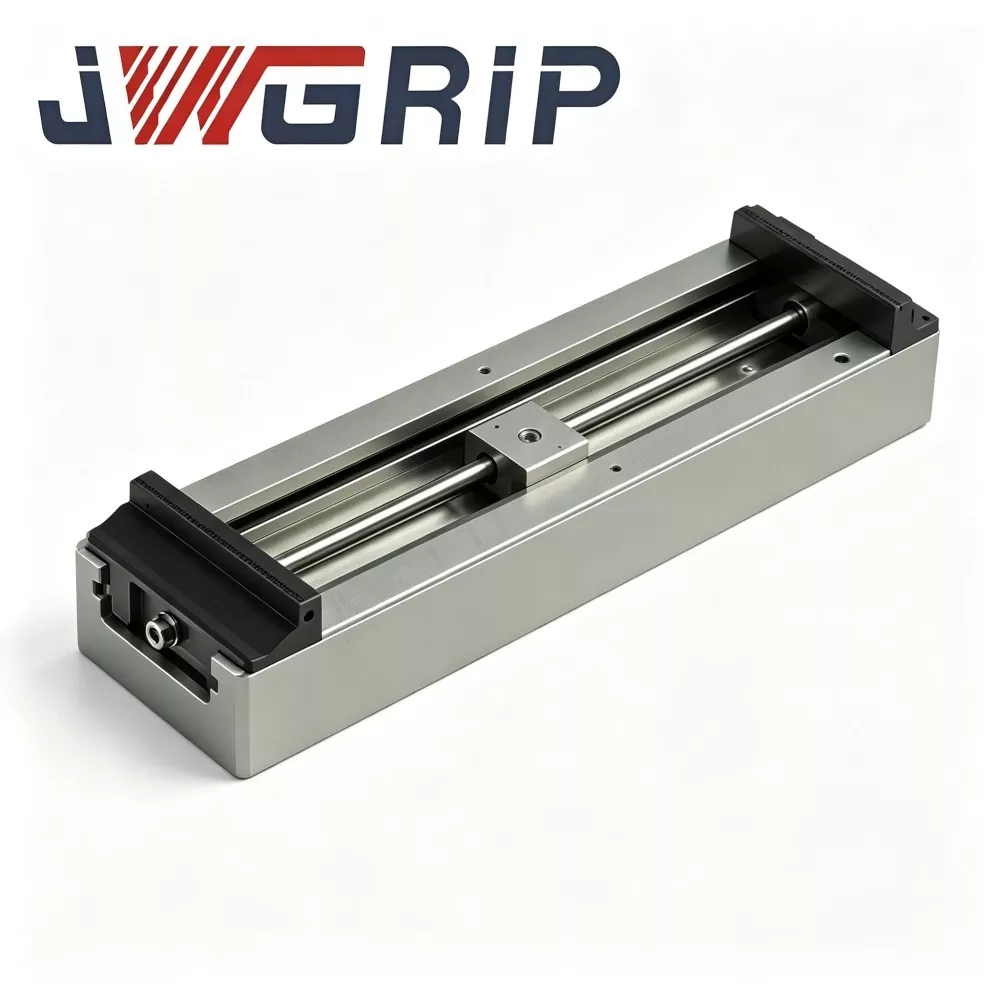
Великі дорожні самоцентрувальні лещата з жорсткими губками для обробки великих заготовок
JWGRIP є професійним виробником і постачальником індивідуальних великих пересувних самоцентруючих лещат із жорсткими губками для обробки великих заготовок у Китаї, стандартні специфікації яких повністю доступні для своєчасної доставки проекту. Це спеціально створене інтегроване прецизійне затискне пристосування, спеціально розроблене для обробки негабаритних, довгомірних і великих заготовок у сучасних майстернях з ЧПК. Завдяки конфігурації високоякісного матеріалу та стандартизованій інтегрованій структурній конструкції він об’єднує подовжений хід затиску та високу жорсткість несучої конструкції в одному пристрої, усуваючи потребу в комбінованому складанні кількох окремих пристосувань і повторному калібруванні бази даних.
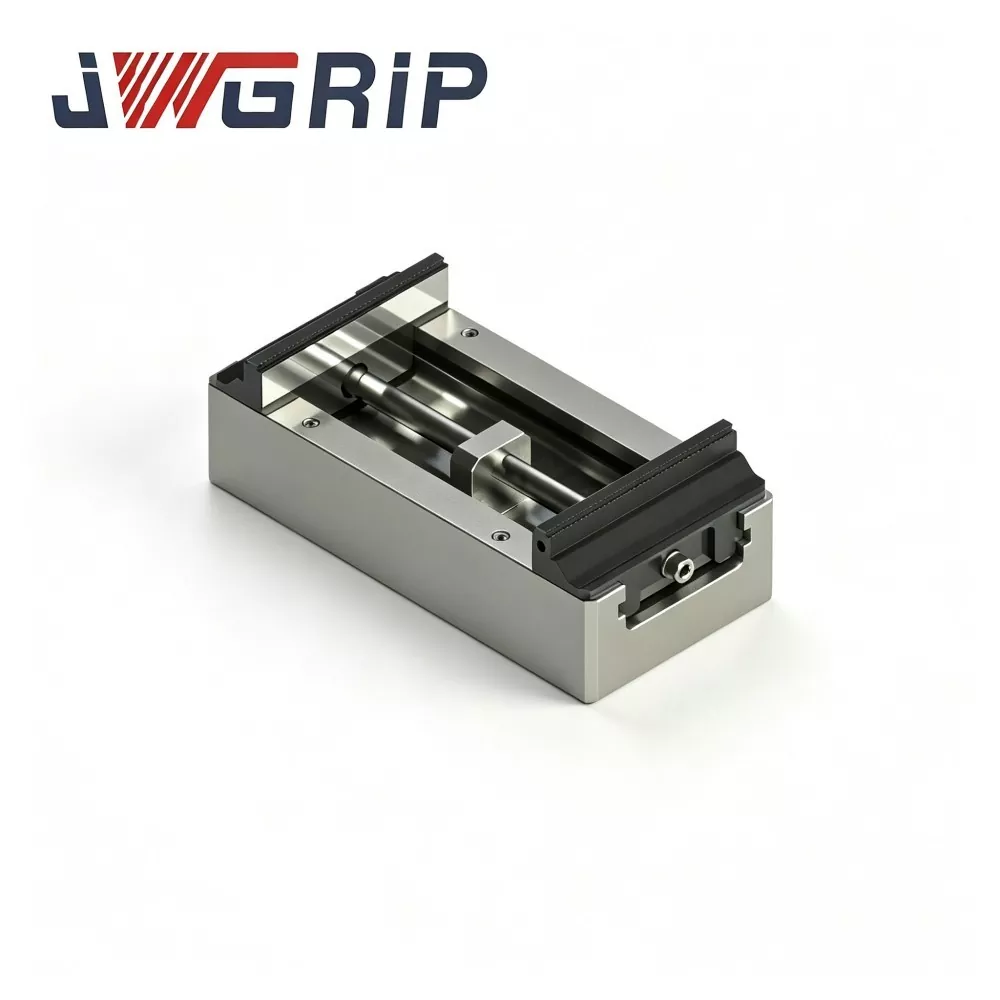
Надміцні самоцентрувальні лещата з нульовою точкою з подовженим ходом із жорсткими губками
JWGRIP є професійним виробником і постачальником Factory Direct Extended Travel Heavy Duty самоцентруючих лещат нульової точки з жорсткими губками в Китаї, стандартні продукти повністю в наявності для швидкої доставки по всьому світу. Це нещодавно оновлене інтегроване затискне пристосування для позиціонування нульової точки, спеціально розроблене для вертикальних обробних центрів з ЧПК, 4- та 5-осьового обладнання для обробки. Завдяки абсолютно новій структурній майстерності та виготовленому в суворій відповідності до високоякісних промислових стандартів, прилад об’єднує оптимізовану структуру трансмісії з довгим ходом і стандартну швидкозмінну док-станцію з нульовою точкою як повний інтегрований пристрій.
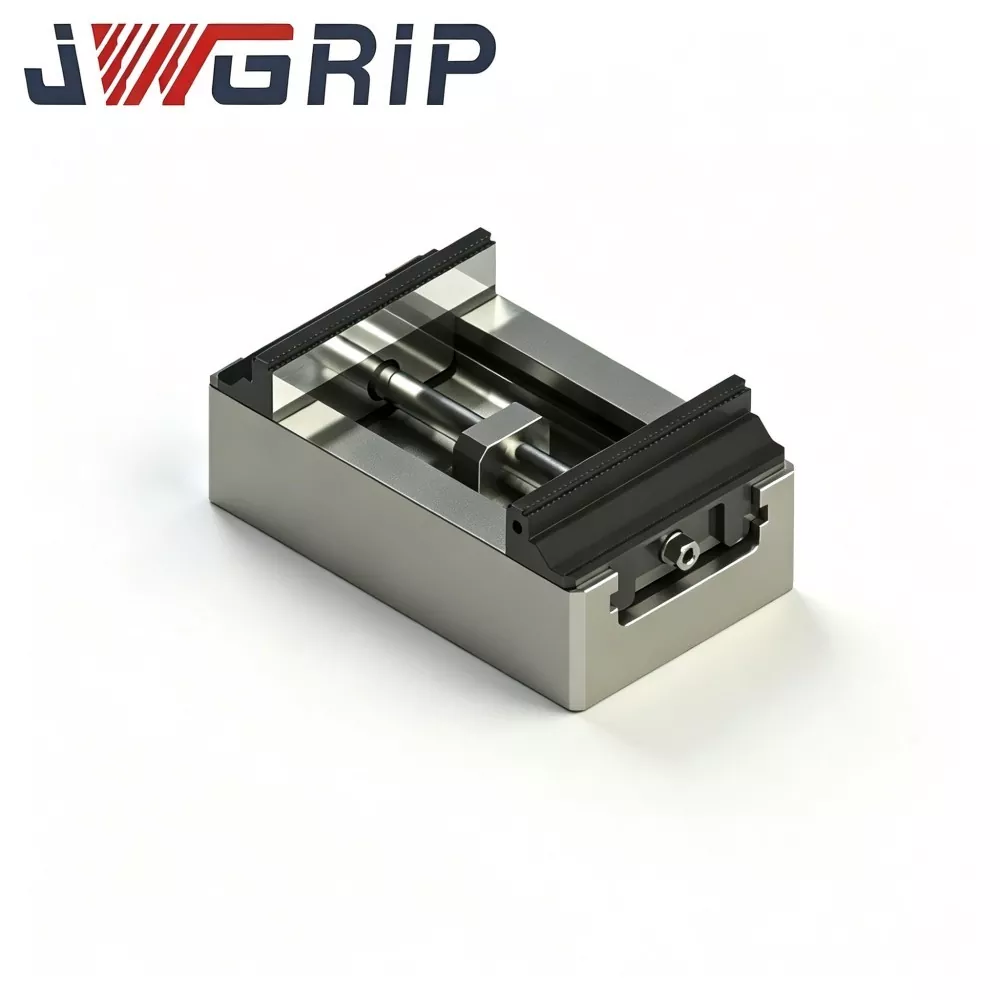
Важкі самоцентрувальні лещата середнього розміру з жорсткими губками для фрезерування з ЧПУ
JWGRIP є професійним виробником і постачальником фабричних прямих і індивідуальних лещат із самоцентруванням нульової точки середнього розміру з твердими губками для фрезерування з ЧПК у Китаї. Це інтегроване затискне пристосування з нульовою точкою нового дизайну, спеціально розроблене для важких сценаріїв фрезерного виробництва з ЧПУ. Це високоякісне прецизійне пристосування об’єднує середню потужну синхронну самоцентруючу структуру передачі та стандартний док-блок із позиціонуванням нульової точки як повний єдиний пристрій, що усуває потребу в додаткових відповідних аксесуарах або повторному калібруванні на місці.
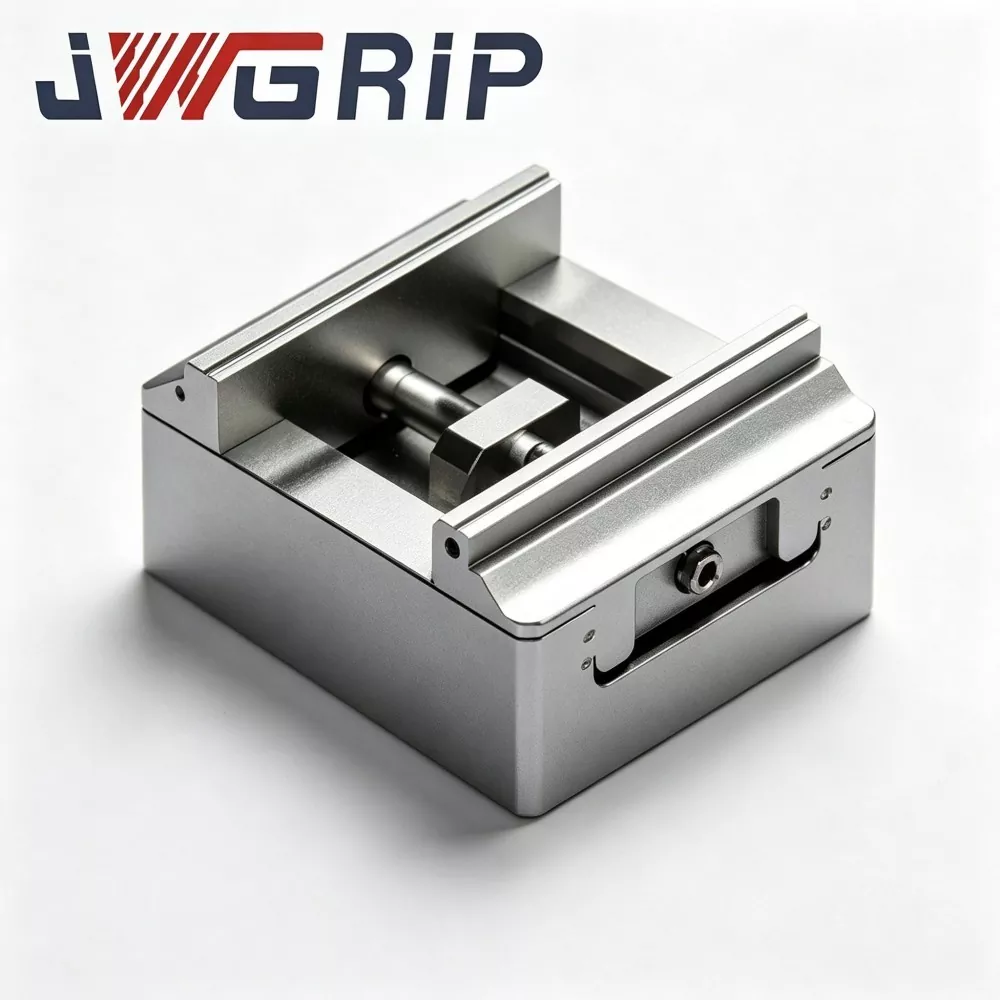
Надміцні компактні самоцентрувальні лещата з нульовою точкою для 5-осьової обробки з ЧПУ
JWGRIP є професійним виробником і постачальником індивідуальних компактних самоцентруючих лещат із нульовою точкою для важких умов обробки для 5-осьової обробки з ЧПК у Китаї, стандартні моделі повністю доступні для швидкої доставки по всьому світу. Це нещодавно розроблене, високоміцне інтегроване швидкозмінне пристосування з нульовою точкою, професійно розроблене для сценаріїв обробки з ЧПУ з 5-осьовим з’єднанням. Він може бути безпосередньо встановлений і закріплений на 5-осьових робочих столах верстатів, підтримуючи повну індивідуальну обробку OEM і нестандартну трансформацію для адаптації до різноманітних вимог високоточної обробки глобальних промислових виробничих ліній.
JWGRIP є професійним H125 Series Heavy Duty Self-Centering Vises виробником і постачальником у Китаї. Ми щиро вітаємо вас на оптовій продажі високоякісної продукції за конкурентоспроможною ціною з нашого заводу.
Новини Рекомендації