український
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Виробник самоцентруючих лещат із круглою основою для точного закріплення
Як постачальник оригінального обладнання самоцентруючих лещат з круглою основою,JWGRIPвиробляє литі ковані корпуси з круглою основою, вузли губок із широким відкриттям і сумісні з обертанням з’єднувальні фланці з нульовою точкою з перевіркою повторюваності обертання для майстерень з п’ятиосьовою обробкою та інтеграторів пристосувань із частою кутовою індексацією заготовки. Це затискне обладнання з круглою основою дозволяє змінювати орієнтацію заготовки, не знімаючи частини з пристосувань.
Він може формувати багатоцільові затискні станції в поєднанні з важкими самоцентруючими лещатами серії H125 іСерія палет Zero Point, що охоплює важке фрезерування з фіксованою орієнтацією та багатоповерхневу обробку з індексованими кутами. Під час виробництва дотримується суворий контроль розмірів кругового бігу та синхронізації щелеп.
Загальні недоліки світильників
Багато п’ятиосьових майстерень покладаються на лещата з квадратною основою для кутового індексування. Лещата з квадратною основою вимагають від операторів розтискання, повторного обертання та повторного вказівки всього пристосування щоразу, коли потрібен новий кут заготовки. Це повторне переналаштування потребує великої кількості цінного часу роботи машини та ручної праці.
Який ризик спричинить повторне індексування вручну для компонентів серійного виробництва?
Щоразу, коли ви відпускаєте та змінюєте положення приладу, може виникнути нова помилка позиціонування. Кумулятивне кутове відхилення призведе до того, що багатоповерхневі елементи будуть неправильно вирівняні, що призведе до невідповідних частин, які не зможуть відповідати вимогам щодо геометричних допусків.
Як магазини можуть зменшити ручну роботу стрілочного приладу для кутового позиціонування?
Деякі фабрики пробують обертові столи в парі зі звичайними лещатами з плоскою основою. Ця комбінація значно збільшує загальну висоту стека. Надмірна загальна висота підвищує ймовірність зіткнення інструментів і зменшує ефективний хід осі Z, доступний для фактичного видалення матеріалу.
Чи корисне затискання з круглою основою лише для безперервної обробки з повним обертанням?
Зовсім навпаки. Більшість практичних сценаріїв виробництва використовують дискретні операції індексування та блокування. Кругла основа дозволяє операторам встановлювати кілька фіксованих робочих кутів, жорстко фіксувати конструкцію та виконувати стабільне фрезерування або свердління без безперервного обертання під час циклів різання.
Функціональні відмінності
Лещата з круглою основою, що самоцентруються, із широким діапазоном затиску: забезпечує надширокий проміжок відкривання губок, зберігаючи обертову здатність із круглою основою. Він підходить для заготовок різних розмірів, від невеликих компактних заготовок до заготовок відносно широкого профілю. Оператори можуть обробляти деталі різних розмірів без частої заміни лещат.
Надміцні самоцентрувальні лещата з круглою основою для 5-осьової обробки: створені з потовщеною круглою базовою структурою та посиленим внутрішнім механізмом блокування. Він витримує потужні сили різання, що виникають під час п’ятиосьового фрезерування із видаленням важкої заготовки. Після індексації кута фіксуюча структура усуває мікровібрацію, яка інакше погіршила б якість поверхні.
Високоточні самоцентрувальні лещата з ЧПУ з круглою основою: оптимізовані для високоточних робіт із критичними допусками. Суворий контроль за круговим биттям і тонко оброблені синхронні компоненти губок зберігають відхилення центрування мінімальними навіть після десятків циклів індексації та блокування. Він підходить для деталей, пов’язаних із прес-формами, і виробництва точних механічних компонентів.
Інструкції з експлуатації
Як збалансувати обертальну гнучкість і статичну жорсткість після індексації? Можливість вільного обертання нічого не означає, якщо пристрій не може надійно зафіксуватися після досягнення цільового кута. Завжди додавайте повний крутний момент перед початком будь-якого проходу різання. Часткове блокування призведе до невеликого кутового зсуву під навантаженням різання.
Які помилки часто трапляються при змішуванні фурнітури круглої основи з інструментом нульової точки? Користувачі іноді плутають обертальну функцію самих лещат із обертальним рухом від осей столу верстата. Кругла основа забезпечує ручне налаштування кута на рівні кріплення; він не замінює рідні п'ятиосьові верстати з поворотними осями. Неправильне розуміння цієї функції призведе до створення неправильних еталонних налаштувань програмування.
Як вибрати конфігурацію щелеп для установок з поворотною основою? Жорсткі губки добре підходять для звичайних симетричних твердих заготовок. Коли ви захоплюєте нестандартні литі або ковані деталі, слід застосовувати вставки з м’якими губками, що піддаються механічній обробці, щоб створити відповідні контактні контури, запобігаючи частковим точковим навантаженням під час поворотного затискання.
Як побудувати затискні станції змішаного режиму з додатковим утримуючим обладнанням?
Які сценарії застосування підходять для комбінованого розгортання поряд із важкими самоцентруючими лещатами серії H125?
Заводи, які отримують змішані замовлення, можуть оснастити деякі позиції верстатів вузлами з круглою основою для багатокутних індексованих робіт, а інші станції — міцними лещатами з квадратною основою для фрезерування з високим зусиллям із фіксованою орієнтацією. Цей макет оптимізує розподіл ресурсів для вхідної роботи змішаного порядку.
Які практичні переваги поєднання з серією палет Zero Point?
Лещата з круглою основою можна встановити на піддони за межами робочої зони машини. Оператори завершують затискання заготовки та попереднє налаштування кута на верстаку, а потім переносять усю збірку на патрони з боку машини. Це значно скорочує час налаштування та індексування на машині.
Яких ризиків, пов’язаних із вагою, слід уникати?
Кругла основа додає додаткову структурну масу. Обчисліть загальну сукупну масу лещат плюс необробленої заготовки. Переконайтеся, що корисне навантаження на поворотний стіл машини та номінальне навантаження на піддон ніколи не перевищуються. Перевантаження зашкодить точності столу верстата та прискорить механічний знос.
Особливості матеріалу та виготовлення
Круглий базовий корпус використовує інтегровану литу ковану леговану сталь. Поверхні, що обертаються, проходять багатоетапне точне шліфування, щоб контролювати похибку кругового биття. Внутрішні компоненти фіксації індексу використовують цементовану та загартовану сталь, щоб протистояти зносу внаслідок повторних циклів регулювання кута. Вузли синхронної трансмісії щелеп зберігають стабільну продуктивність самоцентрування незалежно від базового положення обертання.
Кожна готова одиниця проходить перевірку на биття, випробування на точність центрування та перевірку міцності блокування перед виходом із виробничого цеху. Розміри монтажного фланця зберігають сумісність із основними інтерфейсами піддонів нульової точки.
Опції, що налаштовуються, охоплюють змінені межі відкриття губок, круглі основи спеціальної висоти та нестандартне розташування монтажних отворів для задоволення унікальних вимог до п’ятиосьового кріплення.
Операційні примітки
Ротаційні сполучні зазори поступово накопичуватимуть дрібну стружку та залишки охолоджуючої рідини протягом виробничих циклів. Залишки, що потрапили між обертовими контактними поверхнями, спричинять помилку витікання та послаблять герметичність блокування. Не можна пропускати регулярне очищення поворотних інтерфейсів за допомогою розбирання. Навіть добре виготовлене обладнання з круглою основою буде страждати від зниження кутової повторюваності, якщо сміття накопичується всередині ротаційних зазорів під час тривалого безперервного виробництва.





- View as
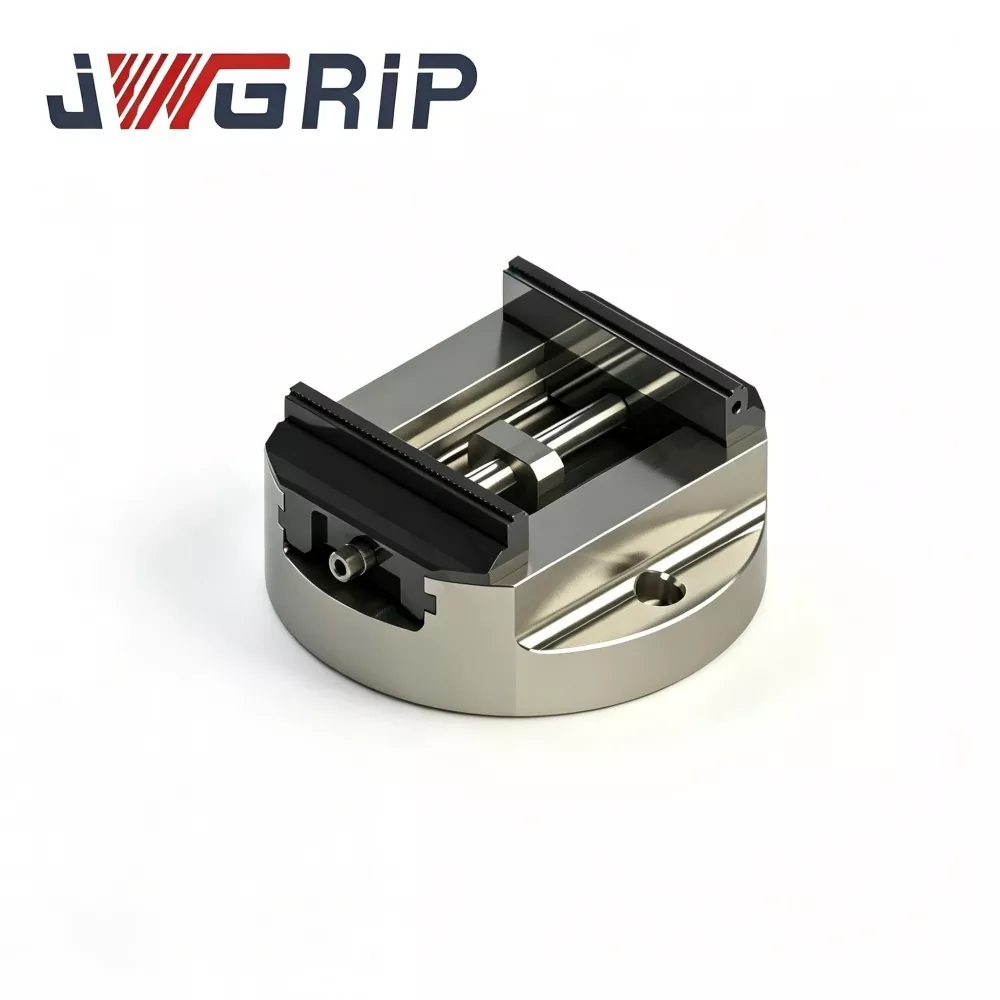
Високоточні самоцентрувальні лещата з ЧПУ з круглою основою
JWGRIP є професійним виробником і постачальником індивідуальних високоточних самоцентруючих лещат з ЧПУ з круглою основою для 5-осьової обробки в Китаї, стандартні моделі повністю в наявності для швидкої доставки по всьому світу. Це високоточне інтегроване кріплення з ЧПК, професійно розроблене для 5-осьових і складних багатоосьових операцій обробки з ЧПК. Завдяки корпусу з високоякісного чавуну та індукційно загартованій структурі направляючої, він об’єднує надвисоку повторюваність затискних характеристик, компактне розташування, що економить місце, і високу жорсткість стабільності різання в одному інтегрованому блоці.
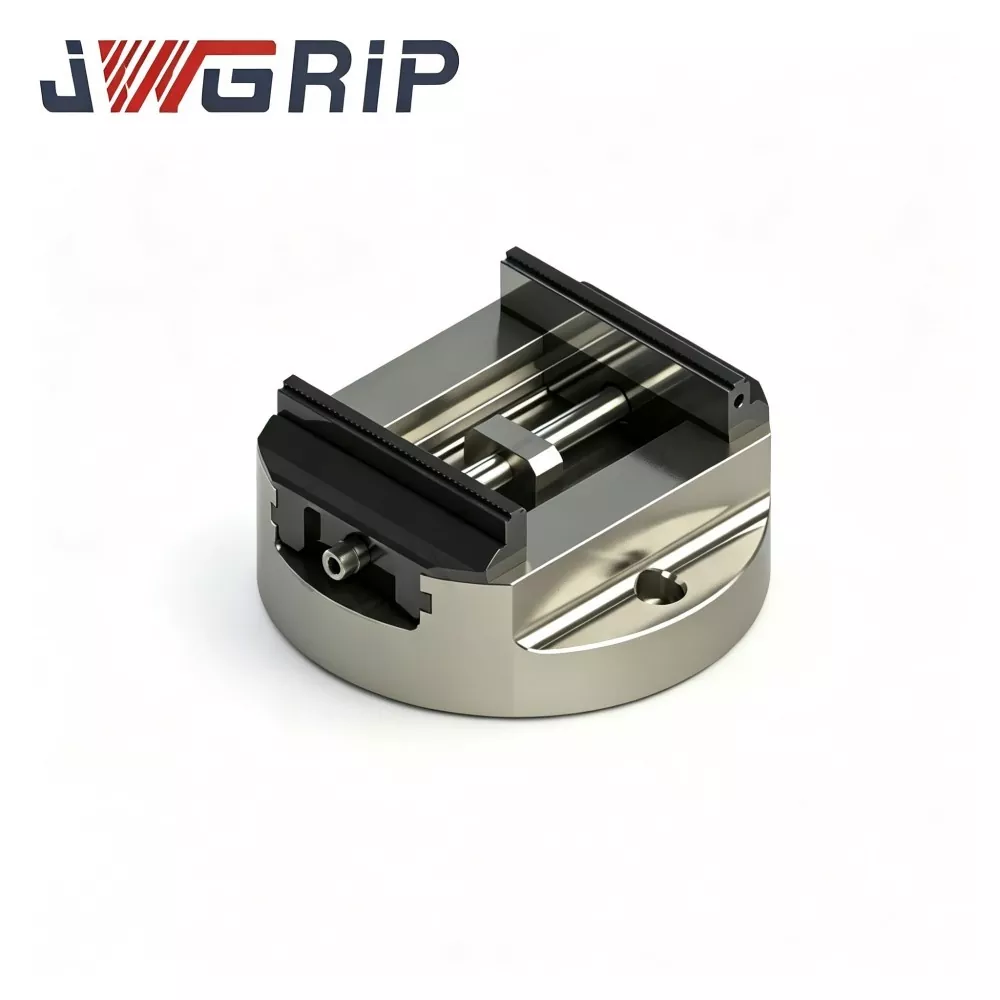
Надміцні самоцентрувальні лещата з круглою основою для 5-осьової обробки
JWGRIP є професійним виробником і постачальником високоміцних самоцентруючих лещат з круглою основою нового дизайну для 5-осьової обробки в Китаї, стандартні специфікації яких повністю доступні для своєчасної доставки проекту. Це спеціально сконструйоване інтегроване затискне пристосування високої жорсткості, професійно оптимізоване для 5-осьової одночасної обробки з високим навантаженням, сценаріїв обробки на підставці та на поворотному столі. Приймаючи оновлену потовщену круглу базову структуру та виготовлену з високоякісних матеріалів і суворих стандартів промислового виробництва, він об’єднує міцну стійкість до перекидання, високоефективну установку заготовки та міцну модульну конструкцію в єдиний інтегрований блок.
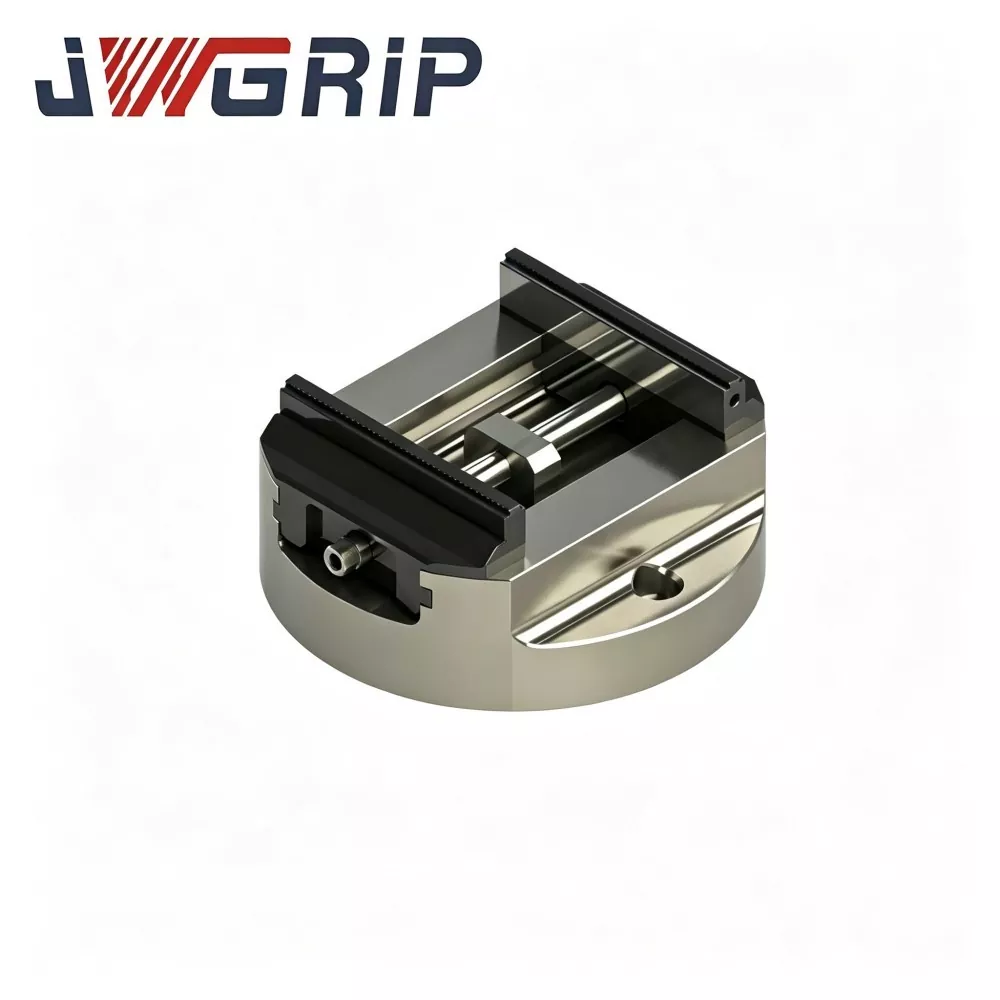
Самоцентрувальні лещата з круглою основою з широким діапазоном затиску
JWGRIP є професійним виробником і постачальником самоцентруючих лещат з круглою основою з широким діапазоном затиску в Китаї, стандартні моделі повністю доступні для задоволення різноманітних вимог до реалізації проекту. Це нещодавно розроблене інтегроване точне затискне пристосування, спеціально розроблене для поворотних столів з ЧПК, 4- та 5-осьових багатоосьових робочих процесів обробки. Завдяки оптимізованому структурному дизайну круглої основи та виготовленому відповідно до суворих промислових стандартів високої якості, він об’єднує широкий діапазон затискної здатності та високостабільну функцію поворотного позиціонування в одному пристрої.
JWGRIP є професійним Самоцентрувальні лещата з круглою основою виробником і постачальником у Китаї. Ми щиро вітаємо вас на оптовій продажі високоякісної продукції за конкурентоспроможною ціною з нашого заводу.
Новини Рекомендації