український
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






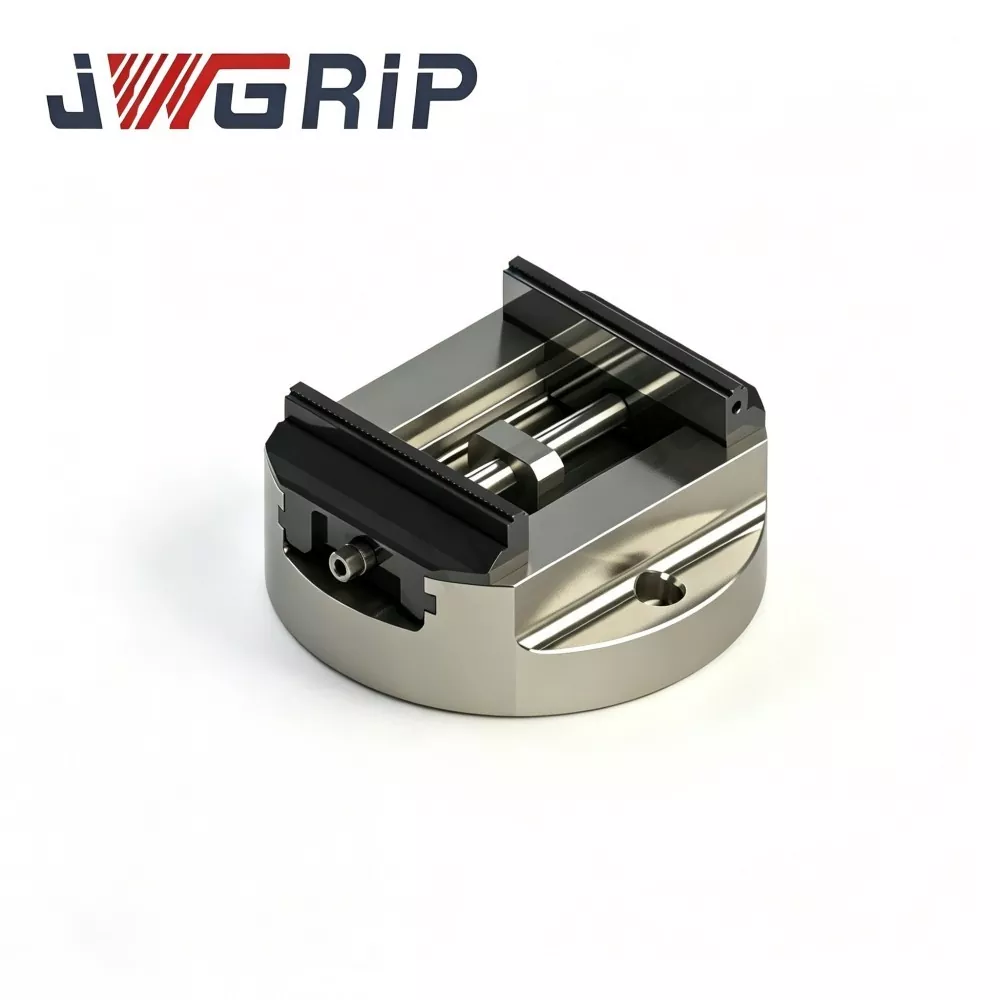
Високоточні самоцентрувальні лещата з ЧПУ з круглою основою
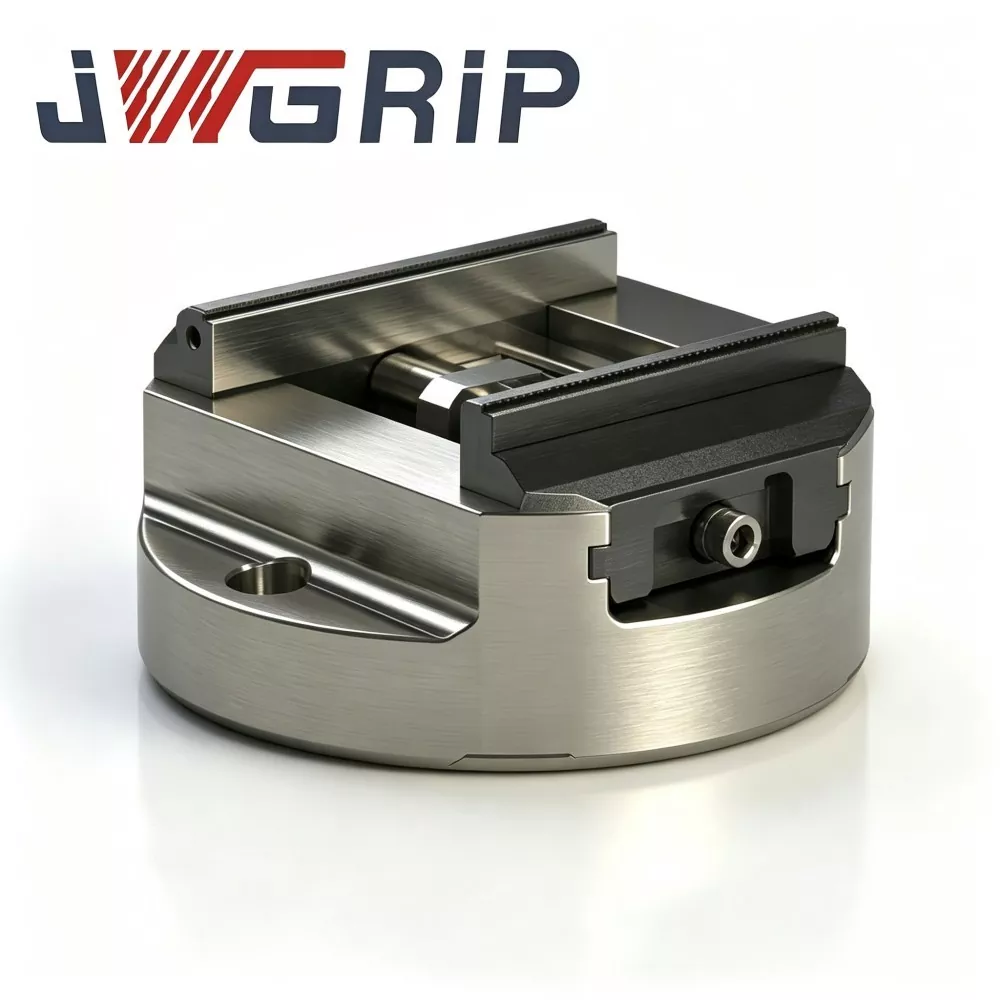
JWGRIP є професійним виробником і постачальником індивідуальних високоточних самоцентруючих лещат з ЧПУ з круглою основою для 5-осьової обробки в Китаї, стандартні моделі повністю в наявності для швидкої доставки по всьому світу. Це високоточне інтегроване кріплення з ЧПК, професійно розроблене для 5-осьових і складних багатоосьових операцій обробки з ЧПК. Завдяки корпусу з високоякісного чавуну та індукційно загартованій структурі направляючої, він об’єднує надвисоку повторюваність затискних характеристик, компактне розташування, що економить місце, і високу жорсткість стабільності різання в одному інтегрованому блоці.
Ці високоточні самоцентрувальні лещата з круглою основою мають повторюваність затискання сердечника ±0,01 мм, забезпечуючи надстабільну ефективність позиціонування для обробки деталей складного профілю. Усі ключові структурні компоненти проходять сувору обробку старіння для зменшення напруги після грубої механічної обробки, щоб повністю усунути внутрішнє лиття та напругу обробки, забезпечуючи довгострокову стабільність конструкції. Індукційно загартовані напрямні забезпечують чудову зносостійкість під час частого циклічного затискання, ефективно підтримуючи постійну точність позиціонування та уникаючи ослаблення точності, спричиненого тривалою роботою.
Оптимізована компактна кругла основа економить простір на робочому столі верстата та ефективно запобігає перешкоджанню інструменту під час обробки під великим кутом обертання та поворотним індексуванням. Завдяки простим і ефективним процедурам затискання він значно зменшує помилки налаштування, спричинені людиною, і максимізує час безвідмовної роботи шпинделя. Широко застосовний для точної пакетної обробки аерокосмічних компонентів, автомобільних деталей і високоякісних прес-форм, це кріплення Made-in-China значно скорочує час допоміжного налаштування та забезпечує надійну та постійну точність розмірів для високоскладних завдань точної обробки.
Пояснення принципу роботи
Високоточні самоцентрувальні лещата з ЧПУ з круглою основою — це прецизійний затискний пристрій, що в основному використовується на 4-осьових, 5-осьових обробних центрах з ЧПК, електроерозійних верстатах і прецизійному шліфувальному обладнанні.
Його основною особливістю є конструкція з круглою основою: у порівнянні з лещатами з прямокутною основою, конструкція з круглою основою збільшує простір обертального руху на столах верстата та дозволяє уникнути потреби у громіздких проміжних адаптерних пластинах.
Функція самоцентрування реалізована внутрішнім прецизійним кулачково-гвинтовим механізмом синхронної передачі:
1. Після того, як лещата надійно закріплені на робочому столі верстата, помістіть заготовку між двома губками.
2. Закрутіть гвинт центрального приводу; внутрішній набір кулачкових гвинтів приводить в дію подвійні губки для руху всередину з однаковою швидкістю.
3. Заготівля автоматично центрується на центральній лінії шпинделя верстата, не потрібно втомливого ручного вирівнювання циферблатного індикатора.
Обробка больових точок
Фактичне багатоосьове серійне виробництво виявляє кілька типових обмежень традиційних рішень для закріплення робочих місць:
1.Недостатній поворотний зазор лещат з прямокутною основою
Прямокутна основа займає велику площу столу. Під час нахилу великого кута 4-/5-осьових верстатів часто виникає перешкода шпинделя інструменту. Додаткові адаптерні пластини додатково споживають хід осі Z.
2. Зниження точності, викликане циклічним зносом направляючої
Без обробки поверхні високої твердості контактні поверхні напрямних поступово зношуються після великих циклів затискання. Самоцентруюча опорна точка дрейфує, що вимагає багаторазового ручного повторного вирівнювання та зниження ефективного часу роботи машини.
3. Важка залежність від ручного центрування
Традиційні лещата вимагають досвідчених операторів для завершення центрування циферблатного індикатора. Неузгодженість позиціонування, спричинена різницею навичок оператора, буде посилюватися при складному багатокутовому різанні, що призведе до утворення дорогоцінного брухту заготовки.
4. Вторгнення забруднень скорочує термін служби приладу
Погано герметичні конструкції дозволяють ріжучій рідині та металевій стружці потрапляти у внутрішні вузли трансмісії. Абразивні частинки прискорюють знос компонентів і викликають заклинювання при тривалому безперервному виробництві.

Склад збірки
Високоточні самоцентрувальні лещата з ЧПК із круглою основою JWGRIP складаються з п’яти основних функціональних вузлів:
① Основний корпус із високоякісного ковкого чавуну з круглою основою без напруги
② Група прецизійних напрямних, загартованих індукцією
③ Внутрішній кулачково-гвинтовий синхронний двокулачний привід
④ Інтерфейс для кріплення змінних губок (для твердих/м’яких губок)
⑤ Повністю закритий ущільнювач, стійкий до сколів і охолоджуючої рідини
1. Основний корпус із ковкого чавуну з круглою основою зі знятим напругою
Лиття з високоякісного чавуну преміум-класу з багатораундовою обробкою старіння для зняття напруги. Чудова характеристика гасіння вібрації пригнічує сліди від різання. Круглий контур покращує обертальний зазор для 4-осьового/5-осьового обладнання.
2. Індукційно загартована прецизійна група напрямних
Контактні поверхні напрямних проходять індукційне зміцнення, досягаючи високої твердості поверхні. Прецизійно відшліфовані поверхні ковзання гарантують рух із низьким тертям і тривалу зносостійкість під час частих циклів відкривання-закривання.
3. Внутрішній кулачково-гвинтовий синхронний двокулачковий привід
Прецизійно виготовлена кулачково-гвинтова передача забезпечує ідеально синхронізований рух двох щелеп. Реалізує автоматичне центрування заготовки незалежно від початкового положення заготовки.
4. Інтерфейс для кріплення змінних губок
Підтримує швидку заміну між жорсткими губками та алюмінієвими м’якими губками. Користувачі можуть використовувати м’які губки для попередньої обробки заготовок спеціального профілю, не купуючи додаткові спеціальні пристосування.
5. Повністю закритий ущільнювальний вузол
Ущільнювальний корпус огортає внутрішній кулачковий гвинт і направляючу камеру, блокуючи металеву стружку та бризки охолоджуючої рідини, захищаючи точні рухомі компоненти від абразивного забруднення.
Диференційована основна продуктивність
1. Гарантована точність повторного затискання ±0,01 мм
Перевірено заводським інспекційним обладнанням для кожної готової одиниці, а не просто теоретичний параметр. Стабільна узгодженість першої деталі серед партій, ефективно знижуючи відсоток браку та обсяг повторної роботи для цінних багатоосьових компонентів.
2. Геометрія з круглою основою, оптимізована для багатоосьового обертального руху
Круглий контур максимізує обертову робочу зону машини. Усуває втрати ходу осі Z, спричинені додатковими адаптерними пластинами. Забезпечує достатній простір для уникнення під час складної поворотно-обертової обробки та дозволяє використовувати більш агресивні параметри різання.
3. Чудова ефективність гасіння вібрації завдяки корпусу з ковкого чавуну
Ковкий чавун ефективно поглинає вібрацію при різанні. Усуває сліди від тріскотіння, які утворюються в умовах важкого різання. Покращує якість поверхні готової деталі та продовжує термін служби інструменту.
4. Індукційно загартовані шпонкові рухомі поверхні HRC 58-62
Критичні напрямні та кулачкові поверхні досягають твердості HRC 58-62. Зберігає стабільну продуктивність самоцентрування після мільйонів циклів затискання та уповільнює зниження точності, викликане стиранням поверхні.
5. Повністю закрита ущільнювальна конструкція, що ізолює забруднення
Захищає внутрішні деталі прецизійної трансмісії від стружки та бризок охолоджуючої рідини в звичайних умовах цеху з ЧПУ. Подовжує термін служби приладів і стабілізує продуктивність безперервного серійного виробництва.
6. Взаємозамінна жорстка/м’яка щелепа плюс можливість індивідуальної модифікації для проекту
Інтерфейс швидкої заміни губок адаптується до різноманітних профілів заготовки. JWGRIP надає послуги з проектування на замовлення: коригування схеми кріплення основи, контуру губок і ходу затиску, щоб задовольнити спеціальні вимоги до столу верстата та заготовки.
Типові прикладні сектори
1. Виробництво прецизійних компонентів аерокосмічної техніки
Лопатки турбін, структурні рами, компоненти шасі з суворими вимогами допуску та складними просторовими контурами. Стабільна продуктивність самоцентрування відповідає вимогам багатокутового 5-осьового фрезерування та свердління для високоцінних аерокосмічних деталей.
2. Виробництво комплектуючих для автомобілів і мотоспорту
Корпуси двигунів, коробки передач, заготовки конструкції підвіски. Підходить для високошвидкісного фрезерування деталей з алюмінієвих і титанових сплавів під 4-осьовим/5-осьовим обладнанням.
3. Виготовлення за допомогою прес-форми
Лиття під тиском, компоненти для штампування. Висока жорсткість і повторювана точність позиціонування забезпечують якісну обробку поверхні та точні розміри елементів для завдань виготовлення форм.
4. Універсальна прецизійна цехова обробка
Робота на вертикальному/горизонтальному обробному центрі, включаючи фрезерування, свердління, шліфування та нарізування різьби. Надійне універсальне кріплення для змішаних партій і багатоваріантних замовлень деталей.
Процес встановлення
1. Ретельно очистіть площину кріплення робочого столу верстата та опорну поверхню нижньої круглої основи лещат. Видаліть металеву стружку, залишки охолоджуючої рідини та масляні плями. Крихітні сторонні частинки спричинять монтажний зсув і призведуть до відхилення позиціонування під час операцій багатоосьового поворотного індексування.
2. Помістіть лещата на робочий стіл верстата, вирівняйте положення монтажних отворів. Затягніть кріпильні болти відповідно до моменту затягування, зазначеного в офіційному посібнику. Переконайтеся, що лещата міцно закріплені без хитання.
3. Помістіть заготовку між губками, закрутіть центральний приводний гвинт, щоб завершити автоматичне самоцентруюче затискання. Поміняйте жорсткі/м’які губки відповідно до матеріалу заготовки та зовнішнього контуру.
4. Виконайте моделювання холостого ходу машини для багатоосьових переміщень нахилу та індексації. Перевірте наявність механічних перешкод і тенденцію до зсуву заготовки під імітованим навантаженням різання.
5. Завершіть перевірку пробного різання за допомогою тестової заготовки. Перевірте розмірні та геометричні показники допуску. Розпочніть формальне масове виробництво лише після того, як характеристики центрування та затиску задовольнятимуть інженерні вимоги.
Контрольний список технічного обслуговування
1. Щоденне обслуговування
Після кожної робочої зміни протирайте робочі поверхні губок і опорну поверхню нижньої круглої основи. Очистіть стружку та бризки охолоджуючої рідини, щоб усунути джерела відхилень позиціонування.
2. Періодичне змащування
Регулярно відкривайте доступ для обслуговування ущільнювального вузла. Введіть відповідне протизносне мастило для внутрішнього кулачково-гвинтового трансмісійного блоку, щоб забезпечити плавність відкривання-закривання губок.
3. Перевірка деталей, що зношуються
Періодично перевіряйте контактні поверхні щелеп. Замініть або перешліфуйте губки, якщо подряпини або знос погіршать якість затиску. НЕ продовжуйте виробництво із зношеними губками.
4. Щоквартальна перевірка правильності
Щоквартально демонтуйте лещата з робочого столу. Перевірте круглу основу на наявність синців і вм’ятин. Вимірюйте повторювану точність із самоцентруванням за допомогою метрологічних інструментів, виявляйте незначне відхилення точності напередодні ризиків утилізації партії.
5. Захист від тривалого простою
Повністю очистіть весь блок лещат. Нанесіть антикорозійне покриття на опорні та робочі поверхні губок. Зберігати в сухому пилонепроникному середовищі.
6. Примітки щодо заборонених операцій
Заборонити надмірне затискання. Ніколи не вдаряйте по корпусу лещат або губкам важкими інструментами, щоб уникнути деформації основи та внутрішніх компонентів трансмісії.
Довідка про вибір закупівлі
Основна цінність JWGRIP High-Accuracy Round Base Self-Centering Vise CNC:
① багатоосьовий оптимізований макет із круглою основою
② затверджена на заводі точність повторного затискання ±0,01 мм
③ вібропоглинаючий корпус із ковкого чавуну
④ індукційно зміцнені рухомі поверхні високої твердості
⑤ взаємозамінна структура жорстких і м’яких щелеп і можливість індивідуального проектування
Він вирішує проблеми багатоосьової обробки: недостатній поворотний зазор, людська помилка ручного центрування, дрейф точності, спричинений циклічним зношуванням, погана адаптованість до заготовок із різним профілем.
Нагадування про вибір:
1. Порівняйте максимальний зовнішній розмір заготовки з ефективним ходом затиску лещат і залиште розумний запас міцності.
2. Підтвердьте схему монтажних отворів на столі машини; оцініть умову сумісності, якщо вона відповідає базовим пластинам нульової точки. Послуга індивідуальної модифікації доступна для нестандартних вимог встановлення.
3. Виберіть тип губок: виберіть жорсткі губки для металевих заготовок із високим зусиллям різання; використовуйте м’які губки для попередньої обробки заготовок спеціального профілю. Підготуйте комплекти запасних щелеп для виробництва варіантів із високим вмістом суміші.
4. Стандартні стокові версії забезпечують швидку доставку; застосувати спеціальну технічну послугу OEM для спеціальних монтажних розмірів або особливих вимог до профілю щелеп.
FAQ
Питання 1: Чи можна встановити високоточні самоцентрувальні лещата з ЧПК із круглою основою на 4-осьових і 5-осьових поворотних столах у формі підставки?
так Конструкція з круглою основою оптимізує зазор між осями обертання для 4-осьового та 5-осьового обладнання типу підставки. Будь ласка, розрахуйте загальну висоту кріплення для оцінки запобігання зіткненню перед встановленням. Спеціальна модифікація монтажного отвору може бути реалізована для спеціальних специфікацій поворотного столу.
Q2: Чи можна використовувати м’які губки на цих лещатах?
Абсолютно так. Він використовує взаємозамінний інтерфейс для кріплення щелеп. Жорсткі губки та алюмінієві м’які губки можна вільно міняти місцями, щоб задовольнити різні вимоги до обробки деталей.
Q3: Яка гарантована точність повторного позиціонування?
Гарантована точність повторного затиску досягає ±0,01 мм, кожна одиниця проходить перевірку на заводському метрологічному обладнанні.
Q4: Чи підтримує JWGRIP спеціальне замовлення OEM / ODM?
так Ми надаємо комплексні послуги індивідуального проектування OEM, включаючи маркування логотипу, коригування розмірів і конфігурацію спеціального матеріалу, щоб задовольнити персоналізовані вимоги на рівні проекту.
Q5: Які ключові моменти для щоденного обслуговування?
Завдяки повністю закритій конструкції з ущільненням не потрібні важкі роботи з технічного обслуговування. Основні операції: утримуйте зовнішні поверхні в чистоті від стружки, регулярно змащуйте внутрішню кулачково-гвинтову передачу та періодично перевіряйте стан зносу губок.
Надіслати запит
Контактна інформація
-
Адреса
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Тел
-
Електронна пошта
Ласкаво просимо надіслати запит до JWGRIP. Наша професійна технічна команда та відділ продажів надасть безкоштовний вибір світильників, індивідуальний дизайн рішення та точну цінову пропозицію.
Новини Рекомендації