український
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






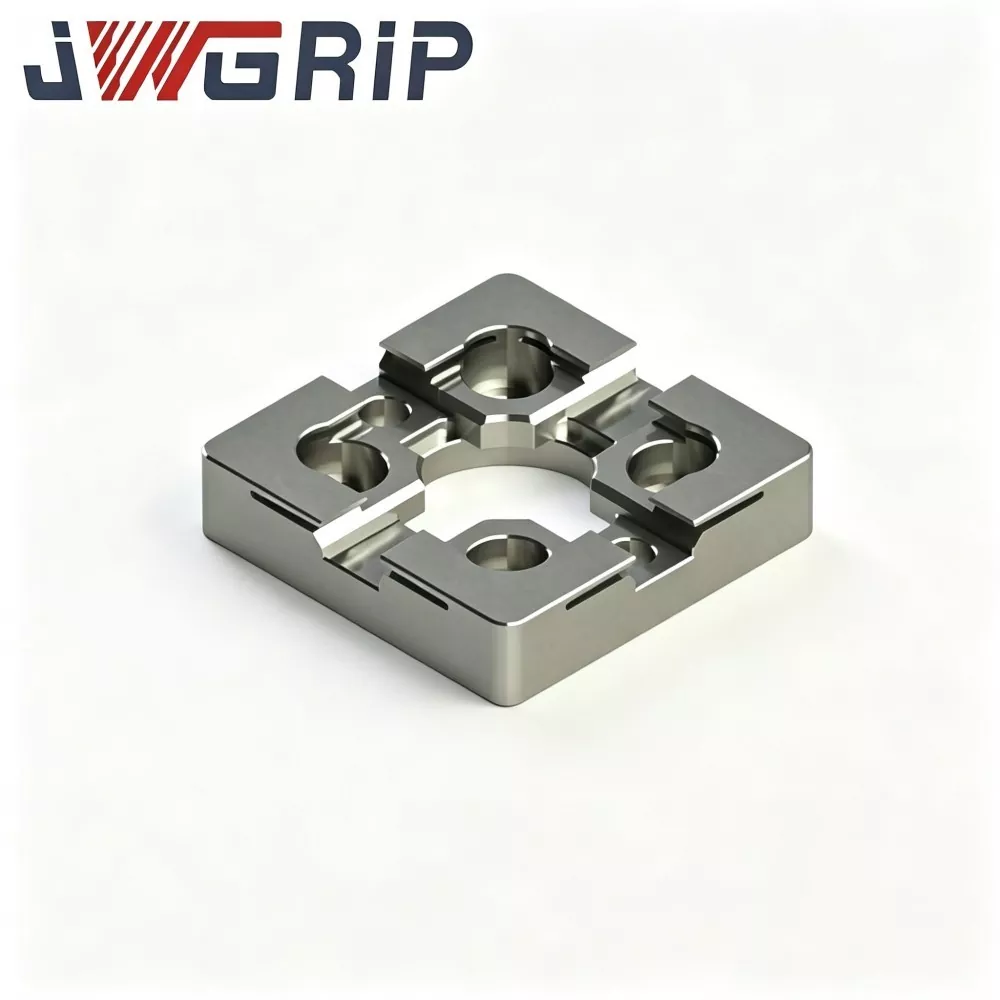
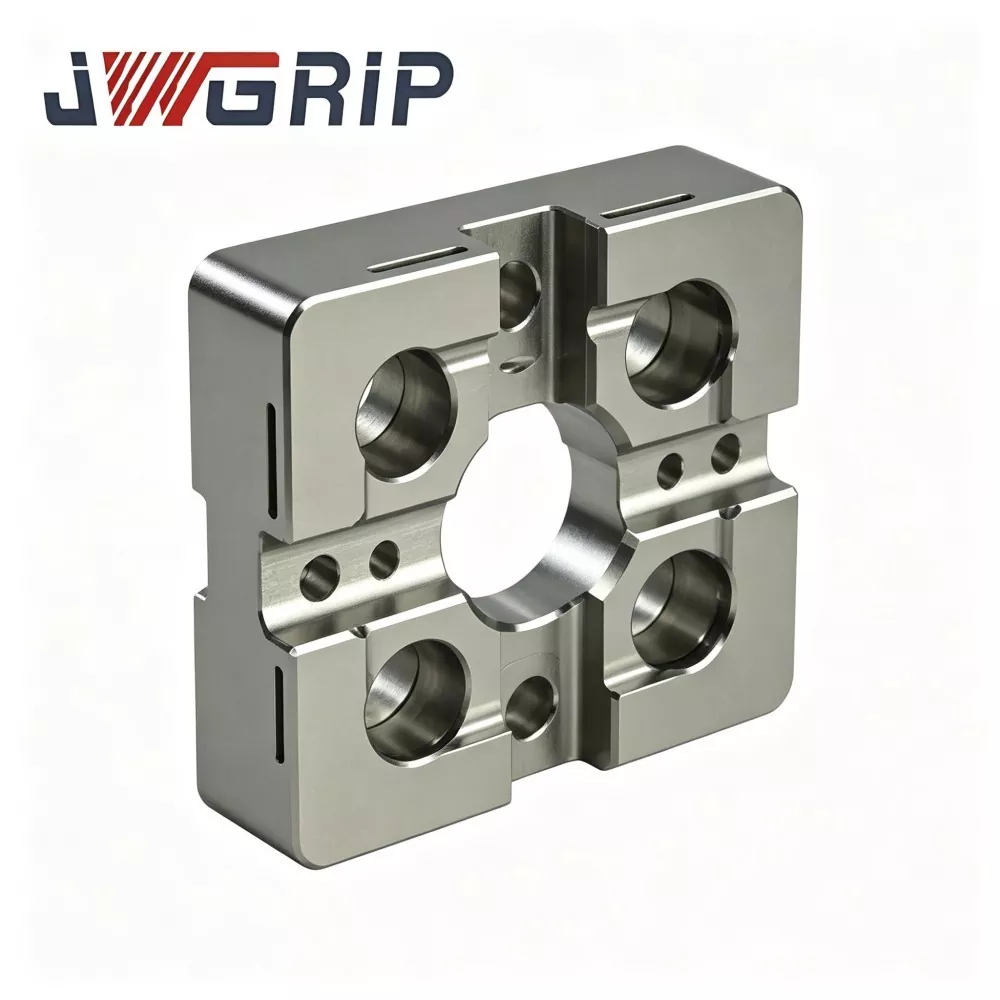
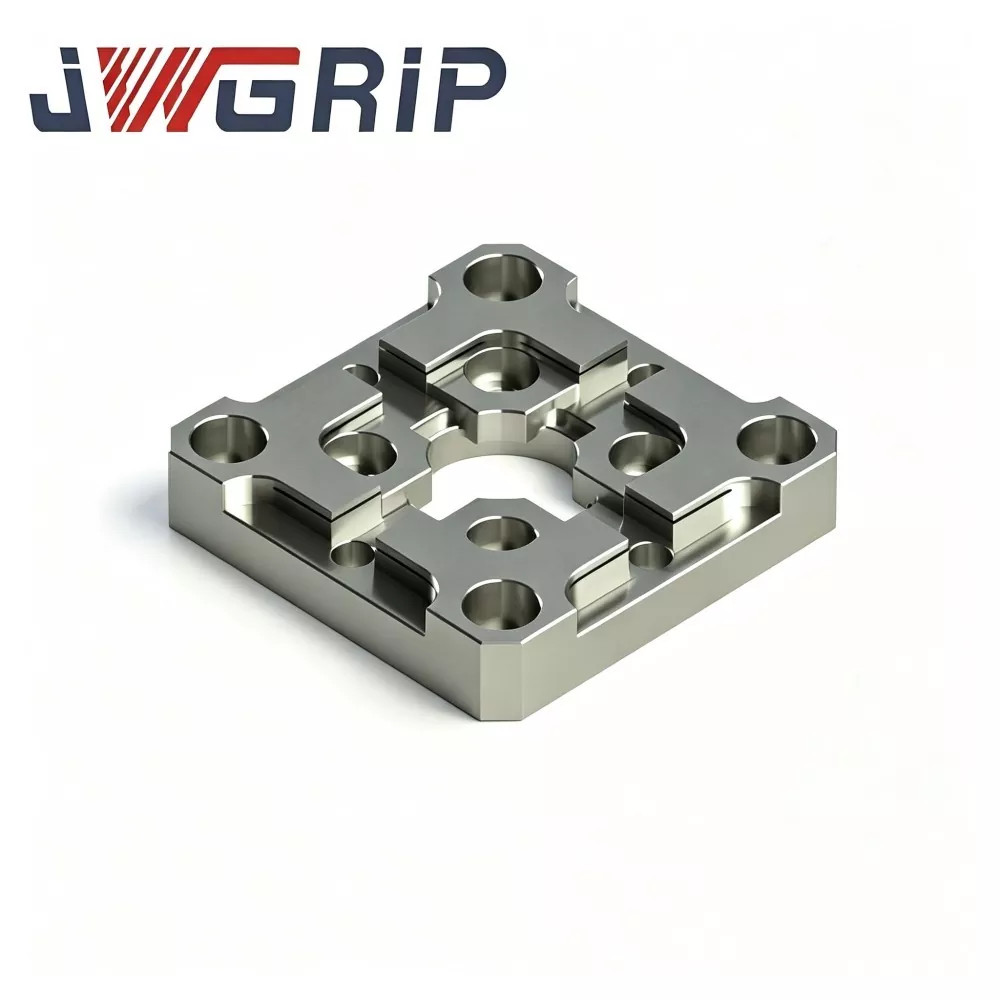
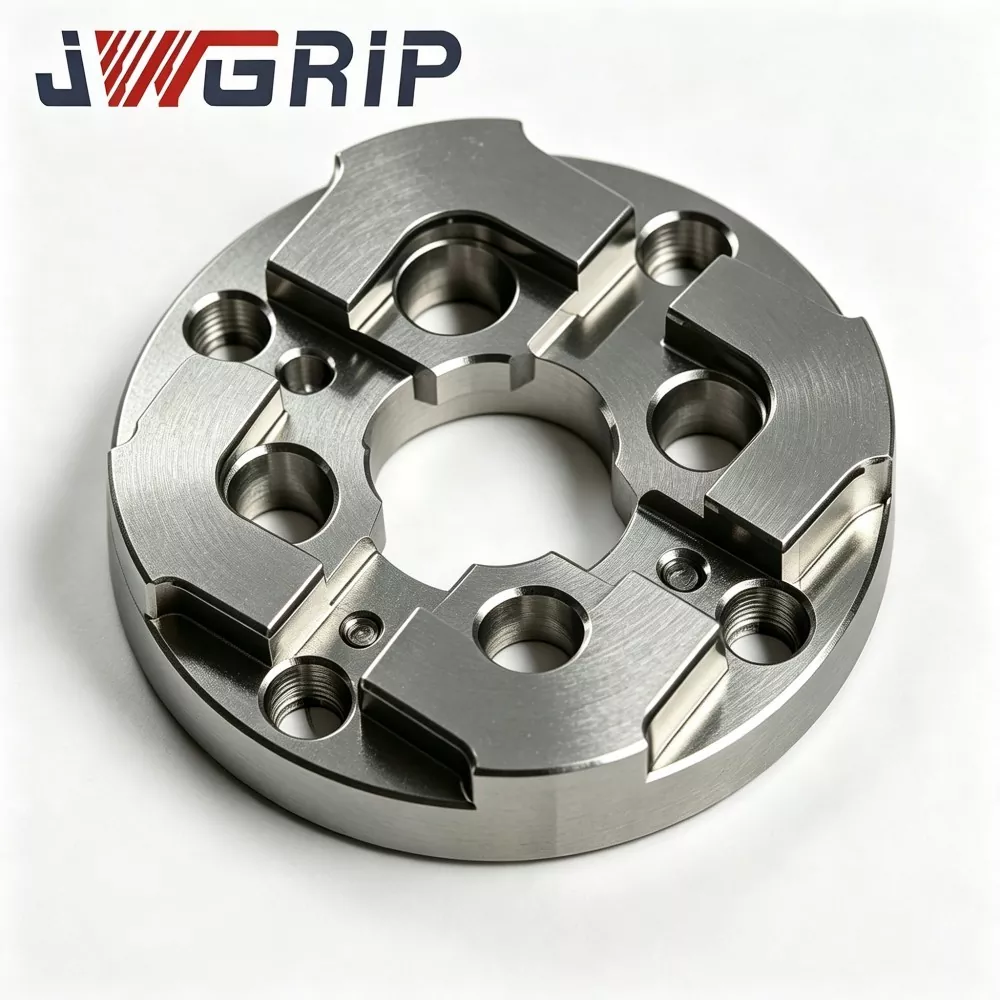
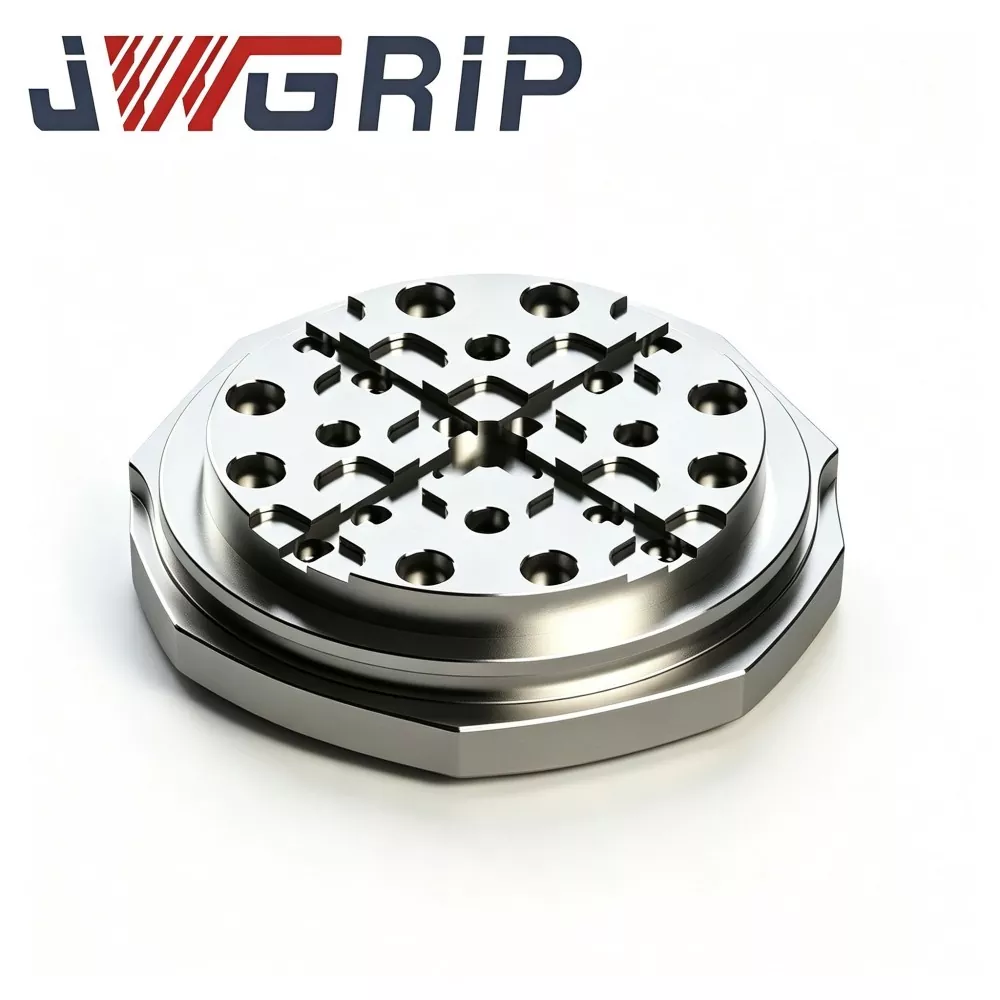
Центруюча пластина EDM R-типу 54x54
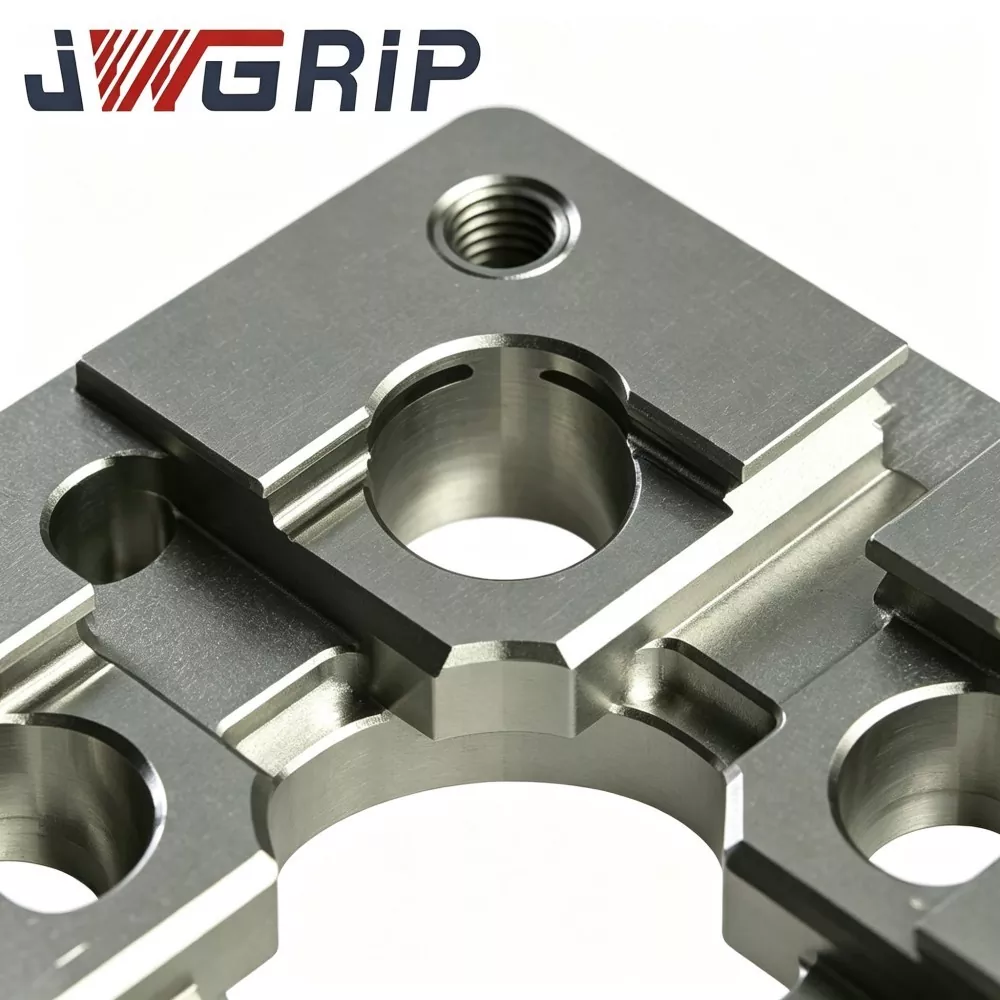
JWGRIP є професійним виробником і постачальником EDM-центрувальної пластини R-типу 54x54 у Китаї, стандартні специфікації повністю наявні та підтримують глобальні оптові замовлення для компактних машин EDM і проектів майстерень для точних форм. Це зносостійке високоточне інтегроване еталонне пристосування для позиціонування, спеціально розроблене для малогабаритного електроерозійного обладнання, міні-електродних зажимних пристосувань і прецизійних прес-форм із декількома порожнинами. Він об’єднує оптимізовану конструкцію перехідного позиціонування плечей R-типу та термічно стійкі механічні характеристики в єдиний блок, усуваючи дефекти легкого екструзійного зносу та сколювання кутів традиційних мініатюрних центруючих пластин під прямим кутом.
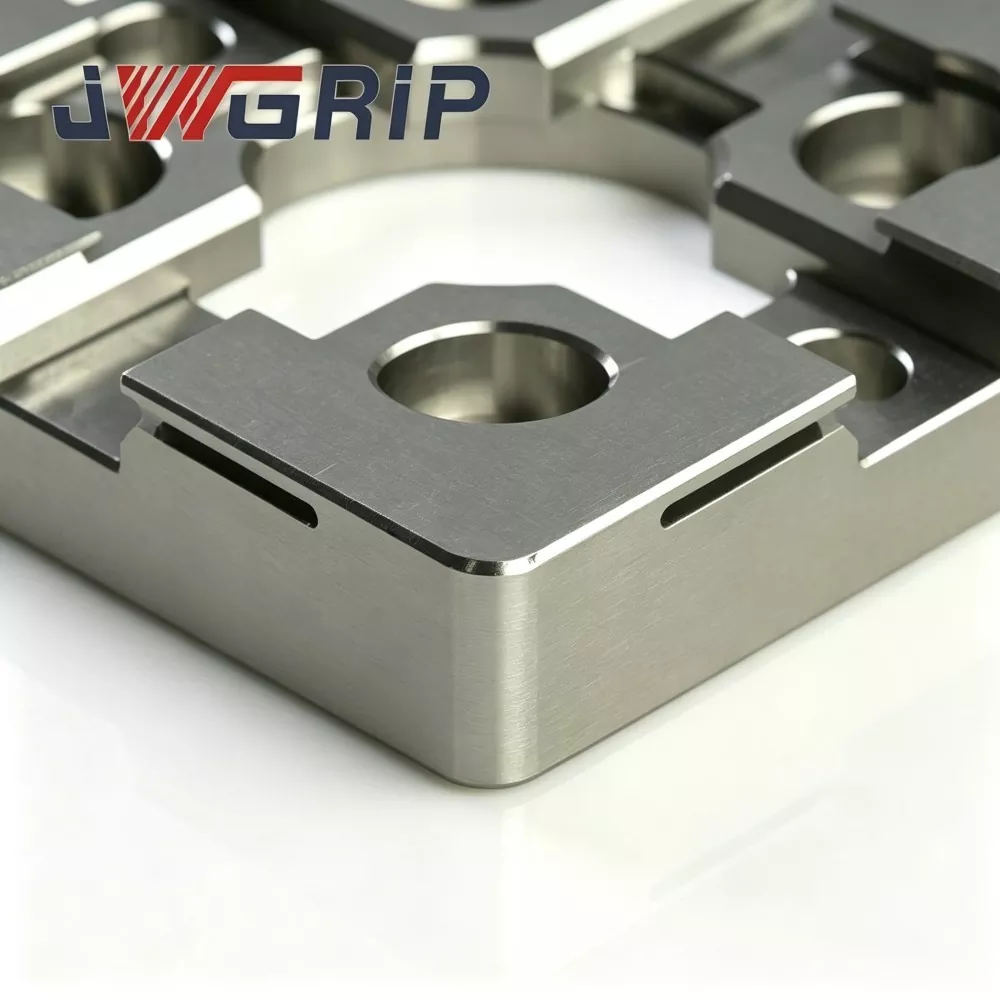
Ця високостабільна EDM-центруюча пластина R-типу 54x54 використовує в якості сировини високоякісну термостабілізовану леговану інструментальну сталь, оброблену за допомогою багатоциклової обробки для зняття напруги від старіння, локального зміцнення поверхні та технології надточного двостороннього шліфування. Оновлена перехідна плечова структура R-типу ефективно розсіює концентровану контактну напругу під час повторюваного стикування електродів і зажимних пристосувань і частих циклів завантаження-розвантаження, значно зменшуючи пошкодження вм’ятин і кутовий знос, а також постійно зберігаючи стабільну точність еталонного значення центрування. Термостабілізований сталевий корпус ефективно запобігає структурній деформації та розмірним відхиленням, спричиненим коливаннями температури в майстерні, забезпечуючи відмінну площинність і тривалу постійність розмірів у високочастотному серійному виробництві.
Він ідеально адаптується до вимог щодо позиціонування малогабаритних мідних, графітових і мідно-вольфрамових електродів, значно скорочує час ручного попереднього центрування, усуває накопичені помилки ручного калібрування та усуває галузеві проблеми, пов’язані з нестабільним іскровим проміжком і дефектами дрібних деталей порожнини, спричиненими зношеним еталоном. Він підтримує стандартне постачання зі складу та модифікацію OEM компонування монтажних отворів і позиціонуючих профілів втулки, забезпечуючи надійні та повторювані рішення з високою точністю позиціонування для пакетної обробки мініатюрних вставок і багатопорожнинних форм EDM.
Практичні больові точки
Компактні електророз’ємні майстерні, які обробляють мікроконнектори та медичні мініатюрні форми, стикаються з властивими недоліками звичайних центруючих пластин малого формату:
У звичайних малих центруючих пластинах використовуються гострокутні внутрішні плечі. Удар стикування концентрує напругу на вузьких кутових зонах. Поступово утворюються невидимі мікровм'ятини, які неможливо виявити при звичайному візуальному огляді.
Еталон центрування безшумно зміщується під час безперервного виробництва, що призводить до нестабільності іскрового проміжку, нерівномірної ерозії бічних стінок порожнини та ризику браку дорогоцінних мініатюрних форм-вставок.
JWGRIP оптимізує центруючу пластину R-Type 54x54 EDM для згаданих вище больових точок:
1. Плавне перехідне позиціонування R-типу перерозподіляє напругу контакту при стикуванні та знижує ризик мікровм’ятин і відколів кутів під час частих циклів завантаження-розвантаження електрода-джига.
2. Термостабілізована підкладка з легованої інструментальної сталі та багатоступінчасте старіння стримують спотворення еталонного показника, спричинені коливаннями температури навколишнього середовища в корпусі компактних електроерозійних машин.
3. Двостороннє надточне шліфування гарантує надійну площинність і паралельність для стабільної базової точки механічного центрування.
4. Спрощує робочий процес попереднього центрування вручну та зменшує кумулятивну помилку позиціонування для крихітних складних форм-вставок, підвищуючи точність повторення для пакетних завдань мікроформи EDM.
5. Компактний розмір 54 × 54 адаптує обмежений простір столу; Спеціальні модифікації OEM для шаблону отвору та позиціонування виступу доступні для спеціальних компактних проектів з автоматизованою коміркою EDM.
Логіка роботи
JWGRIP R-Type 54x54 EDM Centering Plate — це компактний механічний еталонний пристосування, призначений для попереднього позиціонування та вирівнювання концентричності невеликих зажимних пристосувань для електроерозійних електродів:
1. Він встановлюється між компактним робочим столом EDM/міні-підставою та пристосуванням для утримання електродів. Він забезпечує повторювану базу механічного центрування під час частої заміни мініатюрних мідних, графітових або мідно-вольфрамових електродів.
2. Звичайні центрувальні пластини малого формату мають гострі внутрішні плечі під кутом 90°. Ударна напруга при стикуванні зосереджується на вузьких краях, утворюючи локальні пластикові мікровм’ятини після повторних циклів пресування.
3. Покращення основної структури: безперервний плавний перехідний профіль R-типу на внутрішніх позиціонуючих плечах збільшує ефективну площу контакту, розподіляє контактне напруження на широкі поверхні замість гострих кутових ліній. Це сповільнює накопичення відступів і затримує дрейф опорних даних.
Важливе нагадування про функціональні межі:
Цей пристрій забезпечує лише механічне попереднє центрування та не може замінити точне калібрування координат на основі датчика. Після механічної стиковки оператори все ще потребують вимірювання зондом і координатної компенсації відповідно до стандартних специфікацій процесу EDM.
Основні сценарії застосування:
прес-форма для мікроз’єднувачів, медична форма для мініатюрних деталей, прецизійна форма для зубчастих вставок і обробка невеликих лиття під тиском для вставок EDM. Він може монтуватися на компактних патронах нульової точки, міні-основах або невеликих робочих столах з грузилом EDM.
Технічні характеристики
1. Компактна оптимізована протизносна конструкція плеча R-типу. Порівняльний лабораторний тест на довговічність показує, що центруюча пластина JWGRIP R-типу 54 × 54 EDM зменшує максимальне локальне контактне напруження приблизно на 32 % у порівнянні з традиційними невеликими центруючими пластинами з гострими кутами, значно зменшуючи мікровм’ятини та контактну силу. ризик утворення відколів внутрішнього кута в безперервних партійних циклах.
2. Подвійна термостабілізаційна обробка старіння Заготовка з легованої інструментальної сталі проходить двоетапне високотемпературне старіння після чорнової обробки для усунення більшості внутрішніх залишкових напруг. Температура навколишнього середовища в майстерні 16-30 ℃, варіація площинності готової пластини ≤0,0025 мм, що запобігає спотворенню еталонного значення, спричиненому температурним дрейфом камери компактного обладнання для електронної ерозії.
3. Двостороннє надточне шліфування Верхня робоча контрольна поверхня та нижня монтажна точка мають надточне шліфування. Площиність верхньої поверхні ≤0,002 мм; паралельність між верхньою та нижньою базою ≤0,003 мм. Хороший паралелізм підтримує реверсивну установку для альтернативного використання поверхні в умовах компактної машини з обмеженим простором.
4. Вибіркове локальне зміцнення поверхні. Лише внутрішні плечові зони позиціонування R-типу отримують локальне зміцнення високої енергії, твердість поверхні HRC 57-61. Сильна стійкість до подряпин проти вугільного порошку та дрібного металевого сміття; некритичні до стресів базові зони зберігають міцність основи, щоб уникнути крихкого руйнування всієї пластини при випадковому ударі.
5. Пасивація, стійка до діелектричної рідини, антикорозійна обробка. Пасивація всієї зовнішньої поверхні проти іржі. Стійкий до хімічної корозії, викликаної бризками діелектричної рідини та атмосфери високої вологості всередині компактної шафи електроерозійної машини, затримуючи утворення плям іржі під час тривалої роботи в майстерні.
6. Компактний контур 54 × 54 із попередньо обробленими монтажними функціями Збірно виготовлені отвори під штифти та зенкери відповідають стандартним інтерфейсам компактних кріплень нульової точки. Безпосереднє встановлення без додаткової обробки для більшості міні-ерозійних кріплень.
7. Відстежуваний архів якості на рівні партії. Кожна готова пластина має ексклюзивний серійний номер, вигравіруваний лазером. Повні набори даних перевірки, що охоплюють площинність, паралельність і допуск R-профілю, архівуються, підтримуючи відстежуваний контроль якості для підприємств масового виробництва мікроформ.
Виробничий робочий процес
Вхідний склад сировини та перевірка твердості → чорнове фрезерування з ЧПУ → високотемпературне старіння для зняття напруги на першому етапі → напівчистова обробка → формування внутрішнього R-образного контуру → старіння вторинної термічної стабілізації → вибіркове місцеве поверхневе зміцнення → двостороннє надточне шліфування → фінішна обробка отворів для розташування штифтів і зенкерів → Геометрична інспекція ШМ із кількома елементами → лазерне маркування серійним номером → антикорозійна пасивація → остаточна візуальна та розмірна повторна перевірка → складування готової продукції.
Виробництво відповідає специфікаціям системи управління якістю ISO 9001.
Основні метрологічні прилади: КІМ, інтерферометр площинності, твердомір за Роквеллом, усі проходять періодичне офіційне метрологічне калібрування.
На кожну готову одиницю видається окремий акт перевірки; на вимогу покупця можуть бути надані паспортні документи на матеріал.
Правила щоденного технічного обслуговування
1. Перед монтажем повністю очистіть площину сполучення основи кріплення, отвори для установочних штифтів і нижню опорну точку пластини; видалити вугільний порошок, металеву стружку та залишки діелектричної рідини. Затримані сторонні частки викликають приховане відхилення нахилу.
2. Затягніть кріпильні гвинти зенкера строго до вказаного моменту затягування. Надмірний крутний момент створює локальну деформацію пластини; недостатній крутний момент створює ризик зміщення пластини під час стикування.
3. Контрольний хід переміщення електрода-джига; заборонити сильне зіткнення з позиціонуючими плечами R-типу; режим стикування з м’яким контактом повинен бути прийнятий для механічного попереднього центрування.
4. Після механічного попереднього центрування виконайте компенсацію координат на основі датчика відповідно до специфікацій процесу EDM. Ніколи не розглядайте результат механічного попереднього центрування як остаточну базу обробки.
5. Кожні 6-9 робочих днів оглядайте під лупою внутрішні R-плечові зони; негайно замініть центруючу пластину, якщо виявлено поглиблення, подряпини чи виїмки.
Схильні до збоїв операції, яких слід уникати
1. Встановлення без ретельного очищення сполучених поверхонь, вбудовані мікросхеми для створення прихованої помилки нахилу.
2. Примусове стикування за допомогою молотка, утворюючи невидимі мікрозаглиблення на плечах позиціонування.
3. Гвинтове кріплення з надлишковим моментом, що викликає постійне геометричне спотворення.
4. Пропускання точного калібрування зонда та покладення суто на механічне попереднє центрування для мікропорожнинної електроерозійної обробки.
Таблиця перевірки несправностей
|
Феномен несправності |
Ймовірна першопричина |
Запропонована резолюція |
|
Повторне коливання центрування-читання |
Брудна сполучна поверхня;слабкий кріпильний гвинт;деформований електродний зажим |
Розберіть і очистіть контактні поверхні; затягнути гвинти; перевірити або замінити несправний джиг |
|
Поступове зміщення концентричності після безперервної роботи |
R-плече має знос або мікросколи |
Перевірте стан плеча під лупою; замініть блок, коли з’являться сліди зносу |
|
Поганий паралелізм для виводу стикування |
Кріплення з надмірним моментом затягування;сміття потрапило під основу пластини |
Перевстановіть відповідно до крутного моменту; повністю чистий інтерфейс нижнього сидіння |
Порівняння продуктивності та процесу
Більшість комерційних малоформатних центруючих пластин EDM мають гострокутні внутрішні плечі без R-переходу, що розсіює напругу. Багато конкурентів скасовують вторинне термостабілізаційне старіння та локальне селективне зміцнення, щоб знизити собівартість виробництва.
1. Здатність проти зносу: пластини з гострими плечами конкурентів легко створюють мікровм’ятини після 350-650 циклів стикування. Структура JWGRIP R-типу з плавним переходом значно покращує ефективність захисту від вм’ятин під час повторного впливу джиг-докінгу.
2. Управління внутрішнім стресом: у багатьох конкуруючих продуктах вторинне старіння не відбувається. Залишкова напруга після шліфування повільно спадає під час зміни температури навколишнього середовища та викликає дрейф площинності. Наше двоступеневе старіння усуває більшість залишкових напруг, щоб забезпечити довгострокову геометричну стабільність.
3. Стандарт інспекції: багато постачальників виконують лише часткову вибіркову перевірку. Кожна пластина JWGRIP проходить повне геометричне сканування CMM з незалежним серійним номером для повної відстежуваності.
4. Компетентність індивідуальних проектів: багато фабрик постачають лише фіксовані стандартні розміри. Підтримуваний зрілим робочим процесом OEM, JWGRIP реалізує компонування отворів і модифікацію бобишок позиціонування для спеціальних компактних проектів кріплень EDM.
FAQ
Q1: Чи може центруюча пластина JWGRIP R-Type 54x54 EDM забезпечити нульовий знос для тривалого масового виробництва?
A1: Оптимізований R-перехід значно уповільнює ризик утворення вм’ятин і відколів, але неможливо досягти абсолютного нульового зносу після великих циклів стикування. Періодична перевірка за допомогою лупи для внутрішніх R-плечей залишається обов’язковою. Замініть пластину відразу після виявлення подряпини, поглиблення або виїмки.
Q2: Чи можна використовувати цю компактну центруючу пластину для важких графітових електродних пристосувань великого розміру?
A2: Цей пристрій призначений для невеликих мініатюрних електродних зажимних пристроїв компактних електроерозійних машин. Не рекомендується для надміцних великих графітових вузлів. Надмірне навантаження прискорює знос плеча та може призвести до постійної деформації.
Q3: Чи підтримуєте ви OEM для нестандартного малюнка отворів і налаштованої геометрії позиціонування виступу?
A3: Так. Будь ласка, надішліть повні технічні креслення з чіткими специфікаціями щодо розташування отворів, профілю позиціонування втулки, площинності та допуску паралельності. Команда інженерів проводить оцінку технологічності протягом 12 робочих днів і видає офіційну цінову пропозицію.
Питання 4: Які умови несправності виключаються з гарантії?
A4: Це відноситься до високоточного позиціонування робочого тримача. Гарантія поширюється на виробничі дефекти, які виникли на момент доставки: площинність, паралельність і твердість, що не відповідають вимогам. Гарантія не поширюється на пошкодження, спричинені зіткненням, установкою з надмірним крутним моментом, стиранням стружки та нормальним циклічним зносом.
Пов'язана категорія
Надіслати запит
Контактна інформація
-
Адреса
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Тел
-
Електронна пошта
Ласкаво просимо надіслати запит до JWGRIP. Наша професійна технічна команда та відділ продажів надасть безкоштовний вибір світильників, індивідуальний дизайн рішення та точну цінову пропозицію.
Новини Рекомендації