український
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






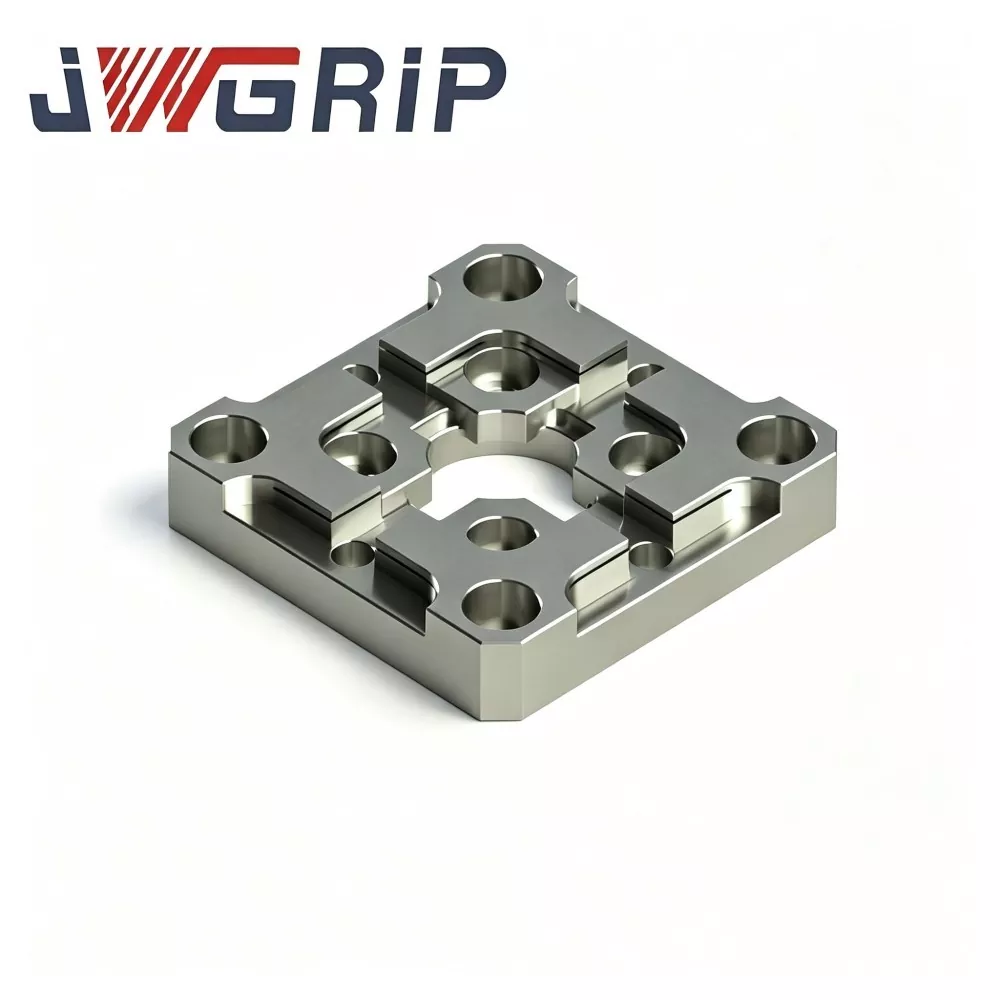
Центруюча пластина EDM R-типу 70x70
JWGRIP є професійним виробником і постачальником центруючої пластини R-Type 70x70 EDM у Китаї, забезпечуючи пряму доставку з заводу та індивідуальну структурну модифікацію для задоволення різноманітних вимог до компонування приладів EDM. Це високоточне інтегроване еталонне пристосування для позиціонування електродів, спеціально оптимізоване для цехів з виготовлення електроерозійних прес-форм для грузила, зосереджене на швидкому центруванні та повторюваних задачах позиціонування електродів. Він об’єднує перехідну структуру внутрішньої фаски R-типу з розсіюванням напруги та надстабільну еталонну продуктивність позиціонування в єдиний компактний блок, ефективно вирішуючи знос гострих країв і опорні дефекти дрейфу традиційних плоских центруючих пластин.
Ця центруюча пластина EDM із високою точністю повторюваності виготовлена з попередньо стабілізованої легованої сталі, використовує багатоетапну обробку для зняття напруги, професійне зміцнення поверхні та технологію надточного двостороннього шліфування для забезпечення чудової площинності та паралельності. Оновлена перехідна структура фаски R-типу розсіює локальне контактне напруження під час повторюваних циклів стикування пристосування та навантаження-розвантаження, ефективно стримуючи знос виїмок позиціонування кромки та тривалу базову деформацію. Він усуває кумулятивні помилки позиціонування, викликані частим ручним калібруванням і коливаннями температури в майстерні, зберігаючи постійну концентричність електродів і стабільний іскровий проміжок у багатопорожнинній груповій обробці форм.
Центруюча пластина R-Type 70x70 EDM значно спрощує процедури налаштування інструменту для електродів, скорочує час ручного центрування, зменшує спричинене людиною відхилення позиціонування мідних і графітових електродів і знижує частоту повторної обробки прес-форм. Підтримуючи стандартну заводську пряму поставку та налаштування на основі креслення компонування отворів і розміру втулки позиціонування, він забезпечує високонадійну еталонну гарантію для високоефективного та високоточного виробництва прес-форм EDM.
Схема визначення пріоритетів
Майстерні з виробництва прес-форм, які виконують великі обсяги багатоелектродних грузил-EDM, стикаються з прихованими ризиками якості, спричиненими звичайними центруючими пластинами з квадратними плечами:
Після сотень циклів стикування електрод-джиг гострі внутрішні кути утворюють поглиблення та часткове стирання. Незначне зношення не можна помітити під час звичайного візуального огляду, але концентричне посилання безшумно рухається.
Відхилення накопичується поступово. На момент виявлення проблем кілька порожнин прес-форми вже були оброблені, що призвело до утворення високоцінних відходів форм-вставок, поганої рівномірності іскрового проміжку та нерівномірної ерозії бічних стінок порожнини.
JWGRIP оптимізує центруючу пластину R-Type 70x70 EDM для таких практичних больових точок:
1. Гладка внутрішня фаска R-типу розсіює контактне напруження при стикуванні та знижує ризик зносу у вигляді вм’ятин на плечах позиціонування.
2. Попередньо стабілізована підкладка з легованої сталі з багаторазовим високотемпературним старінням значною мірою усуває внутрішню залишкову напругу та протистоїть викривленню контрольних показників, спричиненому коливаннями температури та безперервним впливом затискання.
3. Двостороннє надточне шліфування гарантує чудову площинність і паралельність для стабільного механічного центрування.
4. Спрощує процедури ручного центрування, зменшує частоту повторних робіт і покращує загальну узгодженість розмірів для виробництва прецизійних прес-форм EDM.
5. Компактний зовнішній розмір 70 × 70 підходить для основного простору EDM; Для проектів електроерозійних комірок із автоматичною зміною електродів доступна модифікація користувацьких шаблонів отворів і бобинок позиціонування на основі креслення.
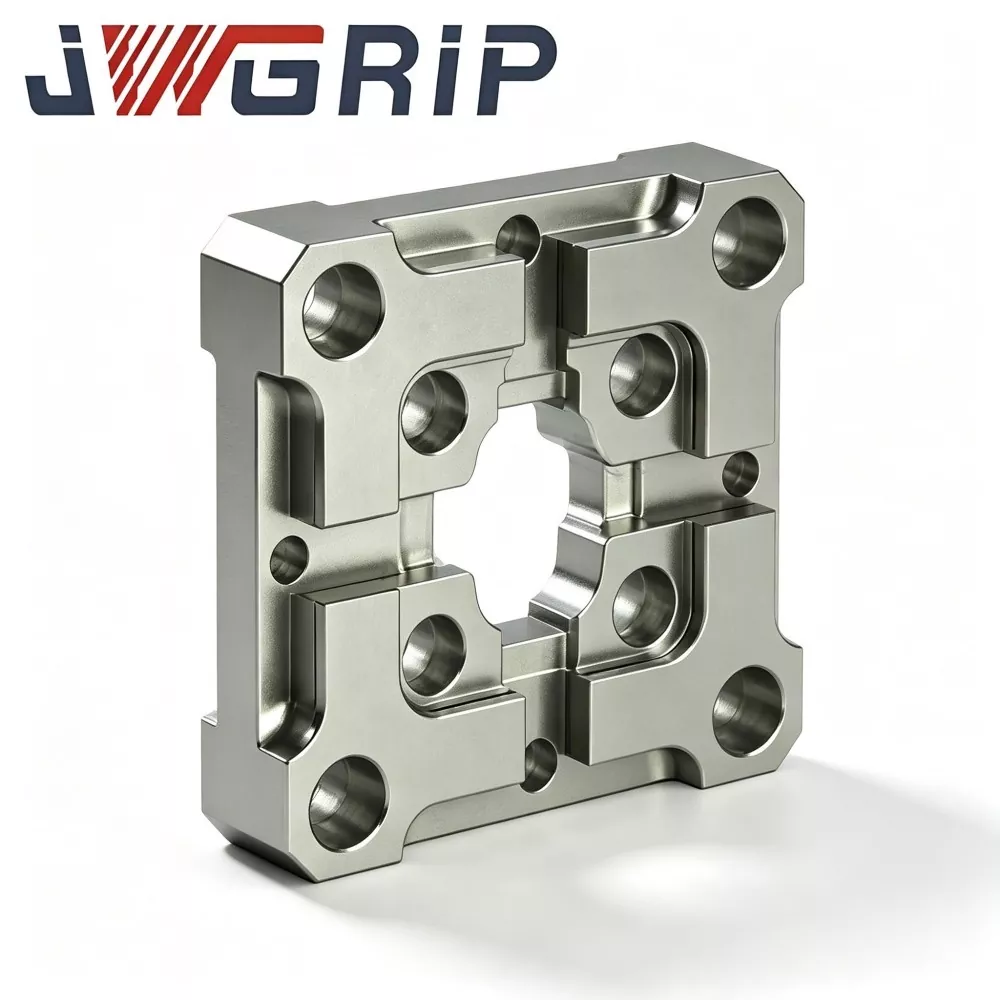
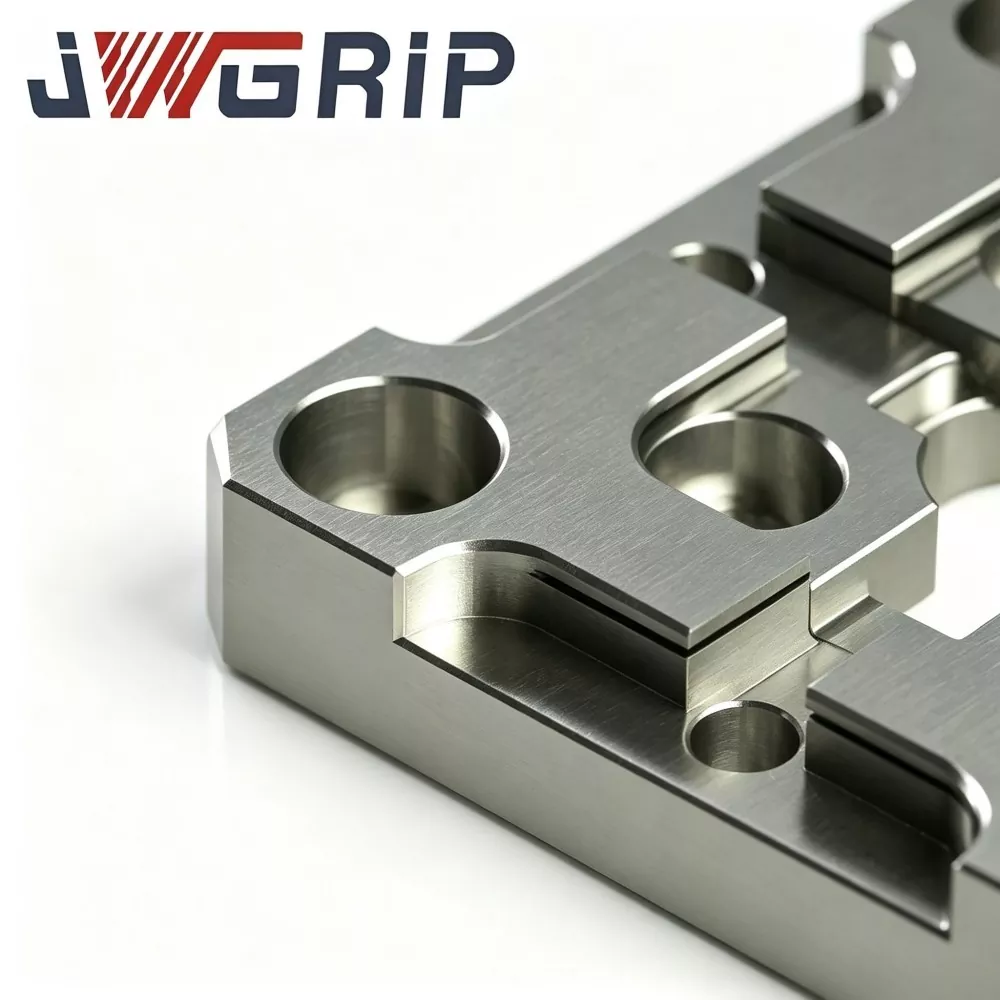
Принцип роботи
JWGRIP R-Type 70×70 EDM Центруюча пластина є спеціальним еталонним компонентом для попереднього позиціонування електроерозійного електрода та калібрування концентричності:
1. Встановлюється між робочим столом EDM і електродотримачем. Він забезпечує повторюване механічне центрування під час заміни мідних, графітових або мідно-вольфрамових електродних зажимів.
2. Звичайні центруючі пластини мають гострокутні внутрішні плечі. Кожне зіткнення зосереджує навантаження на крихітних кутових зонах і створює локальні пластикові вм'ятини після повторного натискання.
3. Оновлення основної конструкції: плавний перехід внутрішньої фаски R-типу розширює ефективну площу контакту під час стикування зажимних пристосувань, розподіляє силу натискання на більші поверхні замість вузьких гострих кутів, уповільнюючи зношування вм’ятин і зберігаючи початкову концентричну орієнтиру для більш тривалих циклів обслуговування.
Важливе нагадування про використання: ця пластина забезпечує лише механічне попереднє центрування та не може замінити кінцеве точне калібрування координат на основі датчика. Після механічного стикування з цією центруючою пластиною операторам все ще потрібно запустити компенсацію зонда відповідно до стандартних специфікацій процесу EDM. Він широко застосовується для обробки прес-форм для лиття під тиском, прес-форм для точного штампування та електроерозійної обробки, особливо підходить для серійного виробництва з частою заміною електродів. Його можна встановити на робочий стіл EDM, основу патрона з нульовою точкою або опорну пластину спеціального кріплення.
Ключові технічні характеристики
1. Оптимізована протизносна конструкція внутрішньої фаски R-типу. Порівняльні випробування на довговічність показують, що центруюча пластина JWGRIP R-Type 70×70 EDM зменшує локальну контактну напругу приблизно на 29% порівняно зі звичайними центруючими пластинами з гострими плечами, що значно знижує ризик появи вм’ятин і кутових виїмок, спричинених повторним натисканням зажимом.
2. Багатоциклова стабілізація для зняття напруги Підкладка з легованої сталі проходить двоетапне високотемпературне старіння після грубої механічної обробки для усунення більшості залишкових внутрішніх напруг. Температура навколишнього середовища в майстерні 17-29 ℃, варіація площинності готової пластини ≤0,0025 мм, що запобігає спотворенню еталонного значення, спричиненому дрейфом температури.
3. Двостороннє надточне шліфування Верхня контрольна поверхня та нижня опорна точка кріплення мають надточне шліфування. Площиність ≤0,002 мм; паралельність між верхньою та нижньою датою ≤0,003 мм. Високий паралелізм підтримує альтернативне використання поверхні шляхом перевертання пластини.
4. Локалізована поверхнево-зміцнювальна обробка Ключові позиціонуючі плечові зони отримують спеціальне поверхневе зміцнення, твердість поверхні досягає HRC 58-62. Потужна стійкість до стирання захищає від подряпин і слідів удару; неробочі зони зберігають належну міцність підкладки, щоб уникнути крихкого руйнування всієї пластини.
5. Антикорозійна обробка, стійка до діелектрика та рідини. Пасивація всієї зовнішньої поверхні проти іржі. Стійкий до тривалого розбризкування діелектричної рідини EDM і вологої атмосфери майстерні, уповільнюючи окислення та появу плям іржі.
6. Стандартного розміру з попередньо обробленими монтажними функціями Компактний зовнішній розмір 70×70, попередньо виготовлені отвори для установочних штифтів і отвори для зенкерних гвинтів. Пряме встановлення підходить для більшості основних інтерфейсів кріплення з нульовою точкою без додаткової обробки.
7. Відстежувана повна метрологічна перевірка Кожна готова одиниця має унікальний серійний номер, вигравіруваний лазером. Повні записи перевірок, що стосуються площинності, паралельності та розміру R-фаски, архівуються, підтримуючи відстежуваний контроль якості для підприємств, що виготовляють великі форми.
Повний виробничий процес
Кожна партія EDM-центруючої пластини JWGRIP R-Type 70x70 суворо відповідає робочому процесу повної послідовності:
Перевірка хімічного складу та твердості вхідного сировини → Чорнове фрезерування з ЧПК → Перше циклове високотемпературне старіння для зняття напруги → Напівчистова обробка → Формування внутрішньої фаски R-типу → Старіння для вторинного зняття напруги → Локальне поверхневе зміцнення → Двостороннє точне шліфування → Оздоблення шпилькою та зенкеруванням → Геометрія повного елемента ШМ інспекція → лазерне маркування серійним номером → пасивація проти іржі → остаточна візуальна повторна перевірка → складування готової продукції.
Виробництво відповідає вимогам системи менеджменту якості ISO 9001.
Основні вимірювальні прилади: координатно-вимірювальна машина, інтерферометр площинності, твердомір; усі вони проходять періодичне офіційне метрологічне калібрування.
До кожного готового виробу додається звіт незалежної перевірки; Сертифікати випробувань матеріалів можуть бути надані за запитом клієнта.
Практична порада щодо зберігання: зберігайте центруючу пластину в спеціальному ударостійкому ящику для вимірювання. Уникайте ударів важких предметів і металевих подряпин. Навіть невидиме мікропоглиблення зашкодить точності позиціонування. Після кожного застосування на машині повністю протріть позиціонуючі плечі та контрольні поверхні м’якою тканиною без ворсу перед зберіганням.
Правильний процес складання та експлуатації
1. Перед встановленням повністю очистіть площину кріплення основи кріплення, отвори для установочних штифтів і нижню точку центрування пластини; видалити металеву стружку, вугільний порошок і залишки діелектричної рідини. Сторонні частинки, що потрапили в пастку, нахилять пластину та спотворять центрівний орієнтир.
2. Затягніть зенкерні гвинти, дотримуючись рекомендованого моменту затягування. Надмірний крутний момент створює локальну деформацію пластини та руйнує площинність; недостатній крутний момент викликає зміщення пластини під ударом стикування.
3. Запобігайте сильному зіткненню між електродним пристосуванням і плечами позиціонування типу R; використовувати режим стикування з м’яким контактом для механічного попереднього центрування.
4. Після механічного попереднього центрування виконайте компенсацію координат зонда відповідно до специфікацій процесу EDM. Ніколи не пропускайте тонке вимірювання та покладайтеся виключно на результат механічного центрування для кінцевої обробки.
5. Перевіряйте позиціонування плечей під лупою кожні 7-10 робочих днів; негайно замініть пластину, як тільки буде виявлено поглиблення, подряпина або виїмка.
Слід уникати неправильних операцій
1. Монтаж без очищення сполучених поверхонь: мікросхеми, затиснуті між собою, створюють приховане відхилення нахилу.
2. Сильне стикування за допомогою молотка: сильний удар створює невидимі мікровм’ятини на позиційних плечах.
3. Кріплення гвинтів із надмірним крутним моментом: викликає внутрішню напругу та постійне геометричне спотворення корпусу пластини.
4. Пропустіть точне калібрування датчика та візьміть результат механічного центрування як кінцевий еталон обробки.
Чому вибрати JWGRIP
1. Практичний досвід досліджень і розробок у EDM. Наша команда інженерів накопичує численні відгуки на місці від техніків прес-форм. Ітерації продукту оптимізовані для вузьких місць у реальному магазині замість лише теоретичних параметрів креслення.
2. Ретельна передвідвантажувальна перевірка всього блоку. Багато конкурентів лише перевіряють розміри зразків. Кожна центруюча пластина JWGRIP R-Type 70 × 70 EDM завершує геометричну перевірку КВМ повного об’єкта для перевірки невідповідних частин перед доставкою.
3. Стабільний час виконання стандартних і нестандартних замовлень Продукти стандартної специфікації 70×70 підтримують виробничі запаси. Для нестандартних вимог до позиціонування бобини або компонування отвору команда інженерів завершує перевірку креслення протягом 12 робочих днів і підтверджує можливий графік. Стандартний термін виконання замовлення: 10-15 робочих днів.
4. Технічна підтримка, орієнтована на додатки. Коли клієнти стикаються з плутаниною при складанні або ненормальною продуктивністю центрування, команда технічної підтримки надає практичні пропозиції щодо усунення несправностей на основі реального досвіду електроерозійної майстерні.
5. Повне управління відстеженням партії. Кожна пластина має ексклюзивний серійний номер. У разі виникнення неочікуваних проблем, пов’язаних із позиціонуванням, оригінальні виробничі параметри та архіви перевірок можна швидко відновити для технічного аналізу першопричини.
FAQ
Q1: Чи може центруюча пластина JWGRIP R-Type 70x70 EDM усунути всі відхилення від центрування?
A1: Він забезпечує стабільний еталон механічного попереднього центрування та не може усунути всі джерела відхилень. Остаточна компенсація координат на основі датчика залишається обов’язковою. Помилка позиціонування також може виникнути через зношений зажим електрода, нещільне кріплення пристосування або деформацію хвостовика електрода. Оператори повинні періодично перевіряти весь агрегат.
Q2: Чи підходить ця центруюча пластина для частого стикування важких графітових електродних пристосувань великого розміру?
A2: Він підтримує роботу з центрування графітового електрода та джига. Для надважких вузлів суворо контролюйте контактне зусилля стикування та забороняйте сильні удари. Навіть з оптимізацією R-фаски надмірне ударне навантаження все одно спричиняє пошкодження вм’ятин на плечах позиціонування.
Q3: Чи можете ви налаштувати нестандартний малюнок отворів або спеціальний розмір позиціонування бобини?
A3: Так. Будь ласка, надішліть повні технічні креслення з чіткими вимогами до компонування отворів, геометрії бобишок позиціонування, площинності та допуску паралельності. Інженерний відділ оцінює технологічність протягом 12 робочих днів і виставляє офіційну цінову пропозицію.
Q4: Які умови пошкодження виключаються з гарантії?
A4: Це відноситься до високоточного позиціонування робочого тримача. Гарантія поширюється на виробничі дефекти під час доставки, такі як площинність, паралельність і твердість, що не відповідають вимогам. Гарантія не поширюється на пошкодження, спричинені зіткненням, неправильним встановленням крутного моменту, подряпинами та нормальним експлуатаційним зносом.
Пов'язана категорія
Надіслати запит
Контактна інформація
-
Адреса
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Тел
-
Електронна пошта
Ласкаво просимо надіслати запит до JWGRIP. Наша професійна технічна команда та відділ продажів надасть безкоштовний вибір світильників, індивідуальний дизайн рішення та точну цінову пропозицію.
Новини Рекомендації