український
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Професійний виробник кріпильної системи R-Type EDM для точних додатків EDM
Як досвідчений виробник, що спеціалізується на системах EDM Workholding R-Type,JWGRIPрозробляє затиски електроерозійних патронів, електродотримачів і центруючих пластин через нашу власну команду досліджень і розробок. Ця затискна платформа є інструментальним рішенням для швидкого з’єднання, спеціально створеним для верстатів електроерозійної обробки, автоматичних змінних електродів і цілодобової обробки форм. Тим часом ми також постачаємоСистема позиціонування нульової точкиі Quick Change Workholding System для більш широких потреб автоматизації ЧПК. Не соромтеся надсилати запит для отримання пропозиції та детальних характеристик!
Де насправді втрачається точність електродів?
Кожна майстерня прес-форм знає, що якість порожнини залежить від точності електрода. Але точність не створюється на електроерозійному верстаті — вона створюється, а часто і втрачається, задовго до цього. Звичайними точками втрати є: відхилення затиску, коли електродна заготовка встановлена на верстаті з ЧПК, помилки вимірювання під час перевірки, деформація під час обробки та дрейф положення щоразу, коли електрод змінюється на столі EDM.
Багато майстерень приймають ці втрати як "нормальний виробничий варіант". Насправді вони накопичуються: 0,01 мм зміщення при затисканні, ще 0,02 мм при зміні, і незабаром стінка порожнини перестає відповідати 3D-моделі — форма йде на доопрацювання, а електрод потрібно перерізати.
Яким чином професійні майстерні з виготовлення прес-форм запобігають цим накопиченим втратам? Вони не покладаються лише на майстерність оператора. Вони покладаються на систему утримування робочої частини, яка зберігає ідентичність базової точки електрода від електродного верстата з ЧПК до електроерозійного столу.
Технологічний процес
Обробка електрода з ЧПУ: заготовка електрода затискається в електродотримачі R-типу. Оскільки тримач автоматично центрує заготовку, відфрезерований електрод концентричний до базової точки з самого першого розрізу. Для круглих графітових або мідних електродів цанга R-Type ER32 для EDM електродотримача міцно утримує хвостовик на осі.
Перевірка та калібрування: готовий електрод переміщується до вимірювальної станції з прикріпленим тримачем. За допомогою калібрувального блоку R-Type CNC для EDM Workholding оператор швидко перевіряє базову точку, тому кожен електрод переносить відоме та перевірене еталонне значення на наступний крок.
Чорнова електроерозійна обробка: електрод фіксується в патроні електроерозійної машини. Оскільки патрон повертає кожен електрод до того самого еталонного значення, іскра чорнової обробки починається саме там, де цього очікує програма, цикл за циклом.
Фінішна електроерозійна обробка: коли електрод для чорнової обробки закінчується, електрод для фінішної обробки, закріплений на тому самому стандартному тримачі, падає на ту саму базу. Ні повторного зондування, ні повторного обнулення, ні припущень. Ось як порожнисті стіни зливаються без сходинок і чому якість обробки залишається незмінною навіть на пізніх змінах.
Основний принцип роботи
Система EDM Workholding System R-Type — це стандартизована швидкозмінна робоча платформа EDM для штампування. Серія R охоплює патрони, тримачі, подовжувальні стрижні, цанги та центрувальні пластини, які фіксуються на одній універсальній базі.
Конструкція сердечника відокремлює затискання від позиціонування: опорна точка фіксується на машині, а тримач затискається або відпускається за лічені секунди. Оскільки кожен компонент має один і той самий еталон, електроди можна швидко замінити без повторного зондування або повторного обнулення.
Ось чому система R-Type є стандартним вибором для роботи з електродами в прес-формах, автоматичних змінних електродах і роботизованих комірках EDM.
Практичні стратегії
Як скоротити перехід з хвилин на секунди?
Для частої заміни використовуйте пневматичні швидкозатискні патрони. Пневматичний патрон EDM R-Type D150 розблоковується та блокується одним повітряним сигналом, ідеально підходить для електродів, які змінюються кілька разів за зміну.
Як продовжити різання електроерозійної машини, поки ви готуєте наступний електрод?
Попередньо зберіть електроди на запасних тримачах на столі, а потім просто замініть тримач на верстаті. Пневматичний електроерозійний патрон R-Type 9-в-1 дає змогу підготувати кілька електродів за одну установку, що реально економить час для роботи з кількома електродами.
Як зробити так, щоб система відповідала вашому існуючому робочому процесу?
Почніть з одного патрона та набору тримачів для найпоширеніших розмірів електродів, а потім крок за кроком розширюйте родини тримачів і центруючих пластин.
Основні міркування
Ви обробляєте великі чи маленькі електроди?
Патрони D150 і D100 підходять для середніх і великих електродів; компактні тримачі з центруючими пластинами 54x54 або 70x70 підходять для менших високоточних електродів.
Ручний чи пневматичний?
Ручні моделі пропонують надійність і низьку вартість для звичайної електроерозійної обробки; пневматичні моделі готують вас до автоматизації та роботизованої заміни електродів.
Плануєте автоматизувати пізніше?
Виберіть пневматичні патрони та піддони з нульовою точкою зараз, щоб ваш майбутній робот або осередок для піддонів могли з’єднатися без реконструкції.
Чому варто вибрати JWGRIP?
JWGRIP є професійним виробником тримачів EDM. Поверхні розташування точно відшліфовані, а кожен патрон, тримач і центруюча пластина перевіряються на повторюваність перед відправкою, тому компоненти з різних партій залишаються взаємозамінними.
Ми постачаємо повні комплекти типу R — патрон, тримач, подовжувач, цангу та центруючу пластину — з одного постачальника, усуваючи проблеми невідповідності інтерфейсу.
Ми підтримуємо нестандартні розміри та спеціальні геометрії, а наші інженери допоможуть вам підібрати компоненти до моделі електроерозійної машини та процедури використання електродів.
Типові сценарії застосування
Обробка грузил EDM для форм для лиття під тиском, форм для лиття під тиском і порожнин прес-форм для штампування.
Багатоелектродна послідовна ерозійна обробка, що вимагає узгодженості даних між процедурами чорнової та чистової обробки.
Цехи обробки прес-форм, які готуються до створення напівавтоматичних або повністю автоматичних виробничих клітин EDM.
Попереднє калібрування електродів проводиться на допоміжному обладнанні ЧПК.




- View as
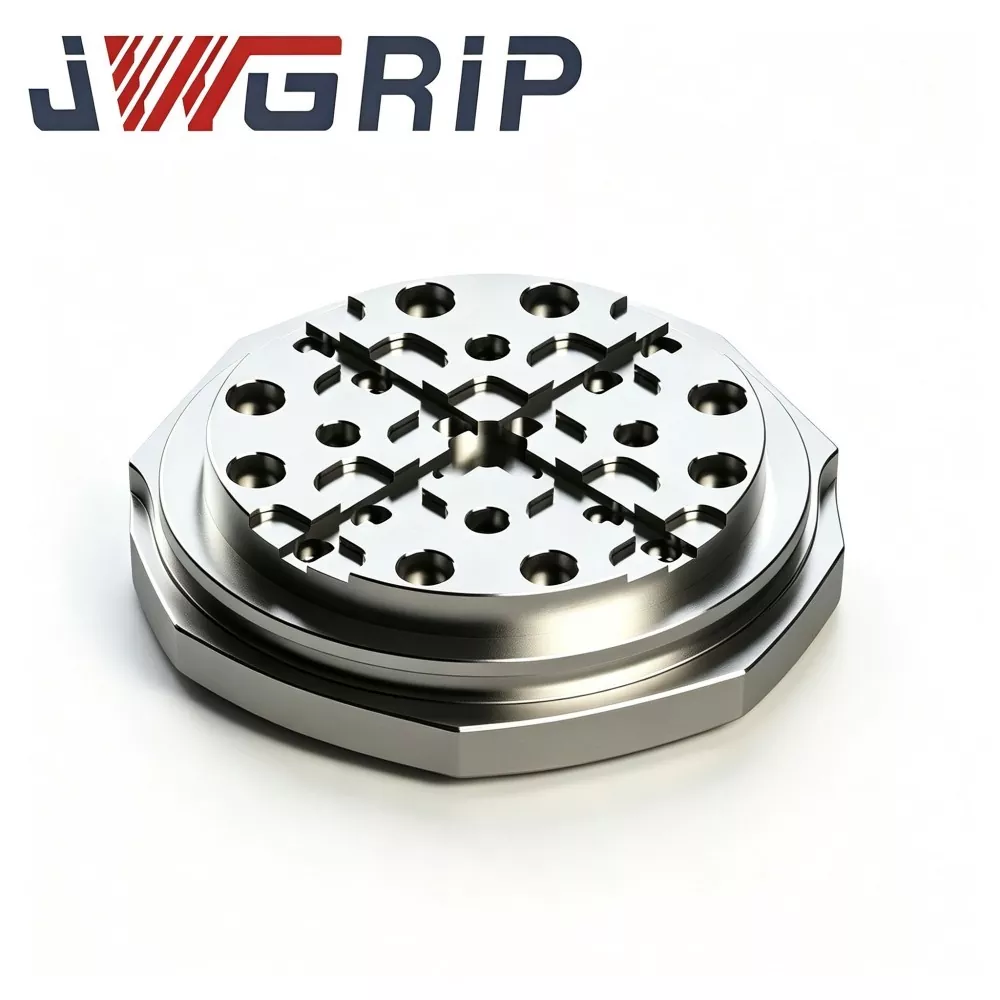
Палета R-типу 156 мм для EDM для закріплення в нульовій точці
JWGRIP, досвідчений постачальник, який постачає перевірені рішення ODM для високоточної кріпильної фурнітури для EDM, пропонує жорстку конструкцію R-Type 156mm EDM Pallet для нульової точки Workholding, ключовий закупівельний компонент для перехресного переміщення грузил EDM на середніх і великих прес-формах. Виготовлений із попередньо загартованої легованої сталі зі знятою напругою, він проходить багатоциклову термостабілізацію, обробку з перехідними пазами R-типу та надточне шліфування по всій поверхні. Оснащений дренажною архітектурою для відводу стружки для розбризкування резервуарів EDM, його унікальна R-подібна канавка для зняття напруги розподіляє високу локальну напругу від повторюваних циклів блокування-розблокування нульової точки та пригнічує мікродеформацію позиційної поверхні поверхні після тривалої циклічної роботи.
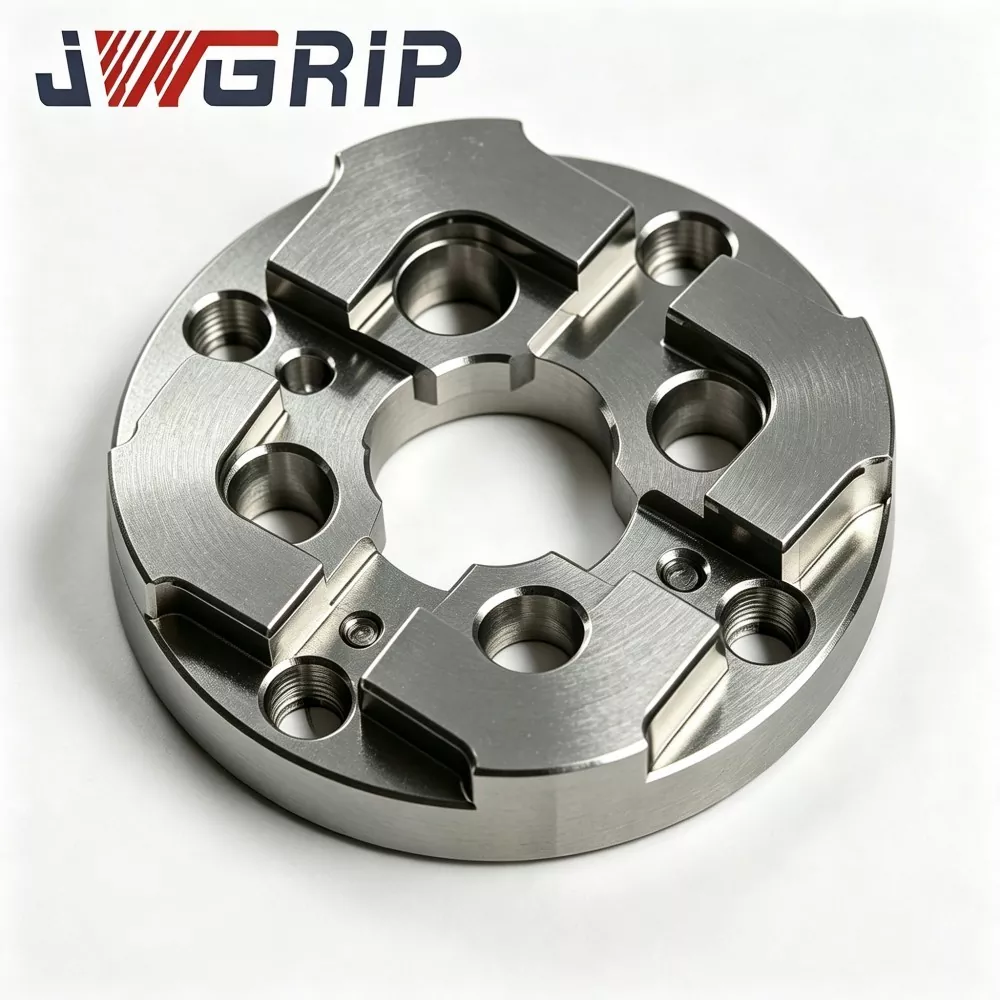
Центруюча пластина нульової точки 75 мм
JWGRIP є професійним виробником і постачальником 75-міліметрової центруючої пластини нульової точки EDM у Китаї, яка забезпечує пряме постачання з заводу та індивідуальне структурне коригування для середніх і великих цехів з виготовлення прес-форм у всьому світі. Це високостабільний інтегрований пристосування для позиціонування нульової точки, спеціально розроблений для систем кріплення нульової точки грузика EDM. Він поєднує в собі посилену антидеформаційну структуру та високоточний еталон узгодження нульової точки, що забезпечує швидке відновлення базової точки під час частої заміни вставних форм і багатоелектродної пакетної обробки.

Центруюча пластина EDM R-типу 54x54
JWGRIP є професійним виробником і постачальником EDM-центрувальної пластини R-типу 54x54 у Китаї, стандартні специфікації повністю наявні та підтримують глобальні оптові замовлення для компактних машин EDM і проектів майстерень для точних форм. Це зносостійке високоточне інтегроване еталонне пристосування для позиціонування, спеціально розроблене для малогабаритного електроерозійного обладнання, міні-електродних зажимних пристосувань і прецизійних прес-форм із декількома порожнинами. Він об’єднує оптимізовану конструкцію перехідного позиціонування плечей R-типу та термічно стійкі механічні характеристики в єдиний блок, усуваючи дефекти легкого екструзійного зносу та сколювання кутів традиційних мініатюрних центруючих пластин під прямим кутом.
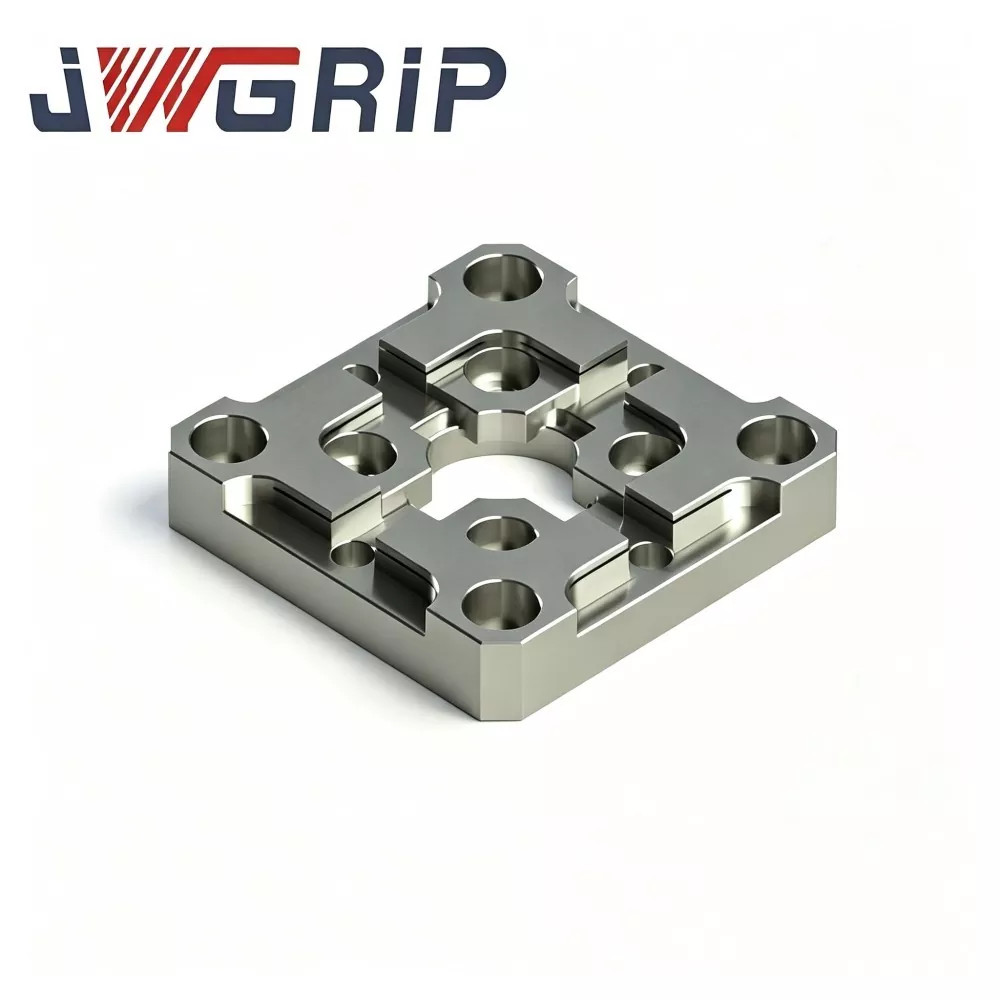
Центруюча пластина EDM R-типу 70x70
JWGRIP є професійним виробником і постачальником центруючої пластини R-Type 70x70 EDM у Китаї, забезпечуючи пряму доставку з заводу та індивідуальну структурну модифікацію для задоволення різноманітних вимог до компонування приладів EDM. Це високоточне інтегроване еталонне пристосування для позиціонування електродів, спеціально оптимізоване для цехів з виготовлення електроерозійних прес-форм для грузила, зосереджене на швидкому центруванні та повторюваних задачах позиціонування електродів. Він об’єднує перехідну структуру внутрішньої фаски R-типу з розсіюванням напруги та надстабільну еталонну продуктивність позиціонування в єдиний компактний блок, ефективно вирішуючи знос гострих країв і опорні дефекти дрейфу традиційних плоских центруючих пластин.
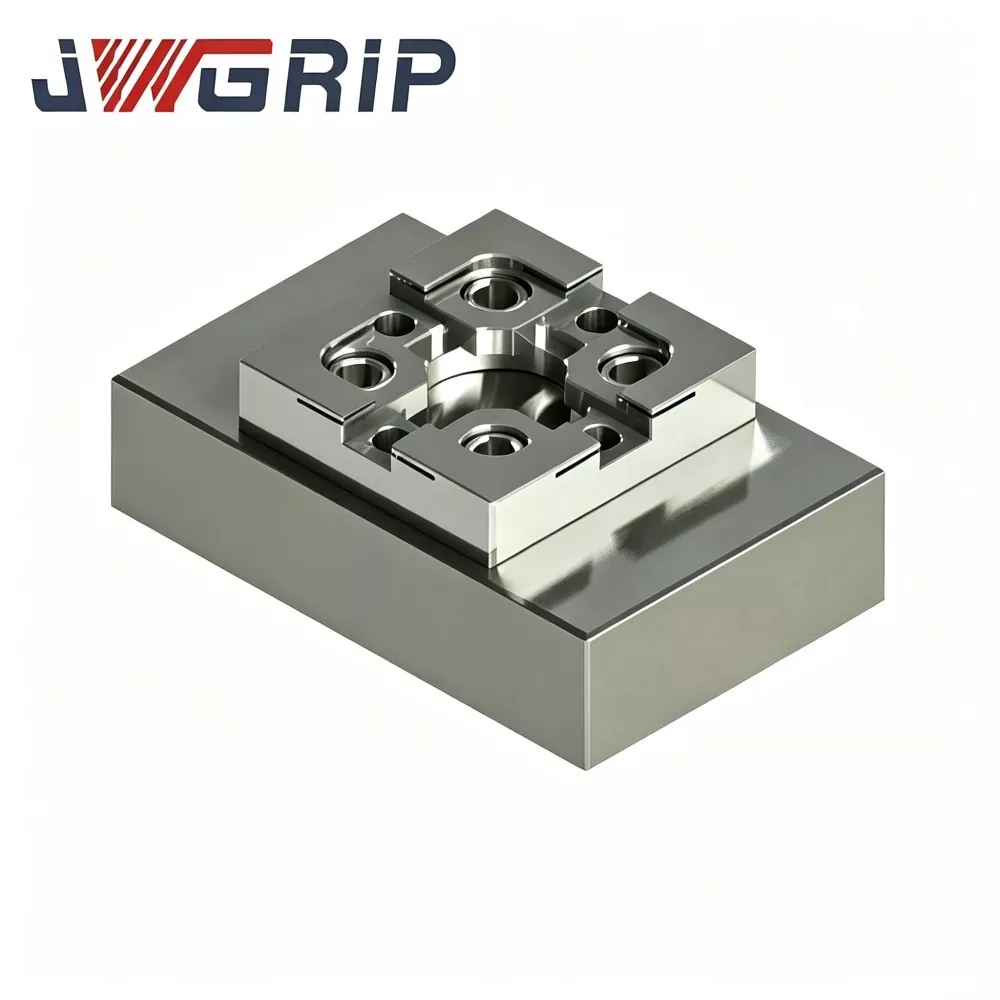
Калібрувальний блок з ЧПК R-типу для кріплення EDM
JWGRIP, надійний прямий і професійний експортер прецизійних аксесуарів для EDM, постачає високоточний калібрувальний блок R-Type CNC для EDM Workholding, масових замовлень і індивідуальних проектів на основі креслень. Виготовлений зі стабілізованої інструментальної сталі зі старінням для зняття напруги, багатогранним фрезеруванням з ЧПК і надточним поверхневим шліфуванням, цей калібрувальний блок підтримує стабільний геометричний допуск за частих коливань температури та багаторазового контакту зонда. Унікальний округлений контрольний кут R-типу знижує ризик зносу гострих країв і забезпечує повторювані дані зміщення координат.
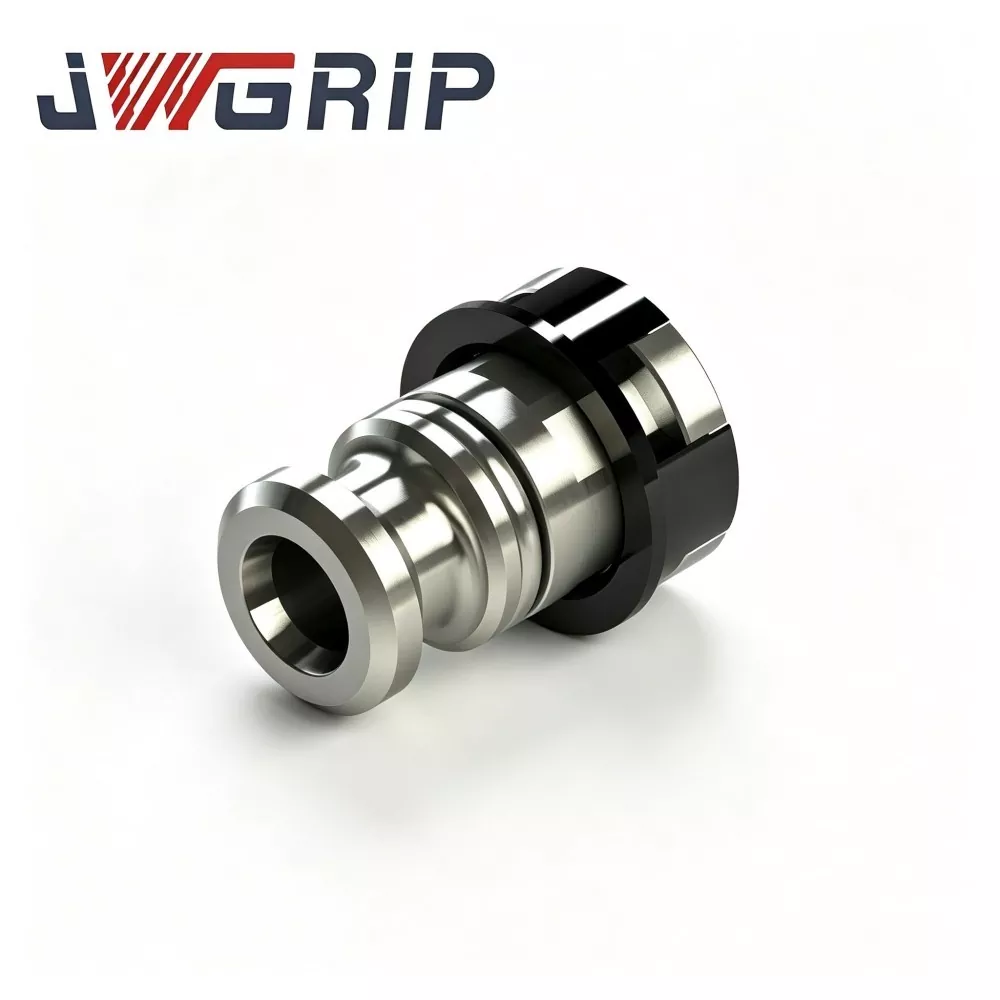
Пневматичне дишло R-типу для тримача електродів EDM
JWGRIP є професійним виробником і постачальником пневматичного дишла R-Type для EDM електродотримача в Китаї, стандартні специфікації повністю в наявності та приймають глобальні масові замовлення для проектів автоматизованих інтелектуальних прес-форм. Це високонадійний інтегрований пневматичний тяговий компонент, спеціально розроблений для безпілотних автоматизованих виробничих ліній електророзійної машини. Він об’єднує оптимізовану структуру передачі сили зі збалансованою напругою R-типу та високу антикорозійну механічну дію в одному пристрої, усуваючи ослаблення натягу, локальну концентрацію напруги та дефекти легкого зношування традиційних дишл із прямим корпусом.
JWGRIP є професійним R-тип EDM Workholding System виробником і постачальником у Китаї. Ми щиро вітаємо вас на оптовій продажі високоякісної продукції за конкурентоспроможною ціною з нашого заводу.
Новини Рекомендації