український
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






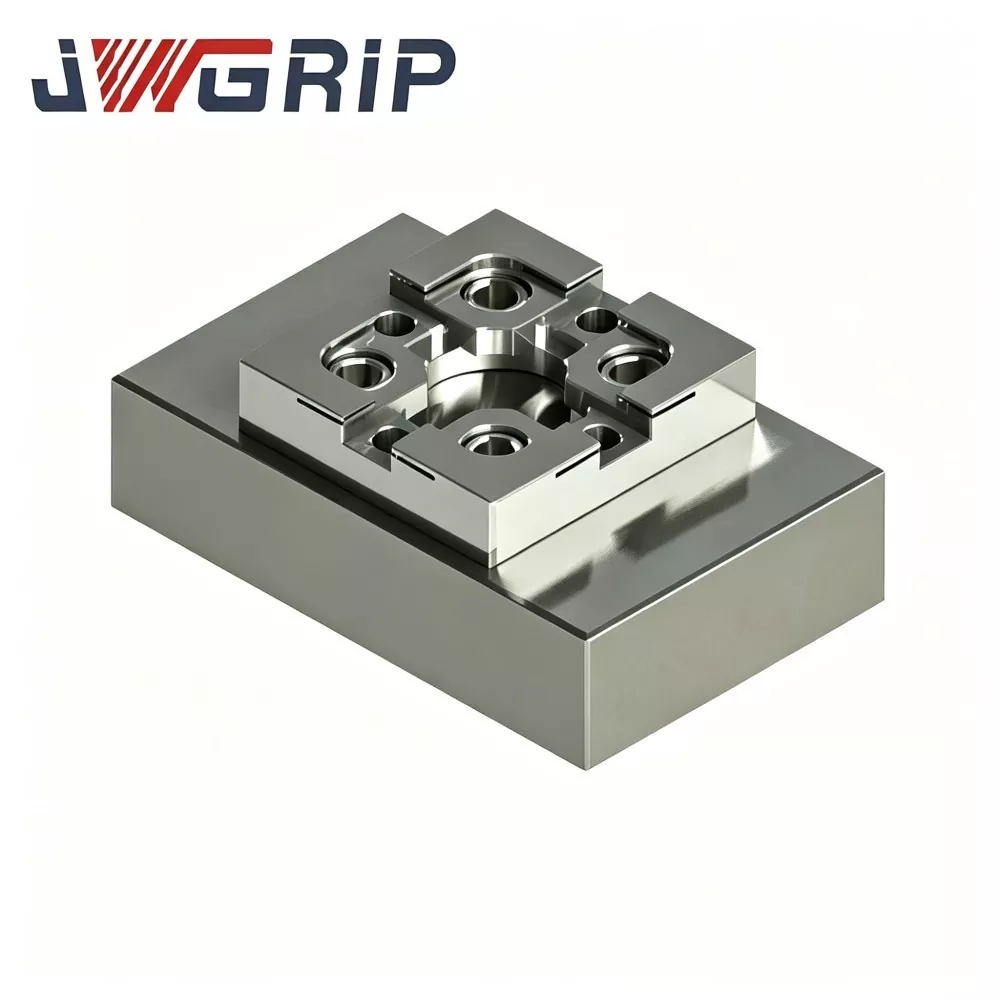
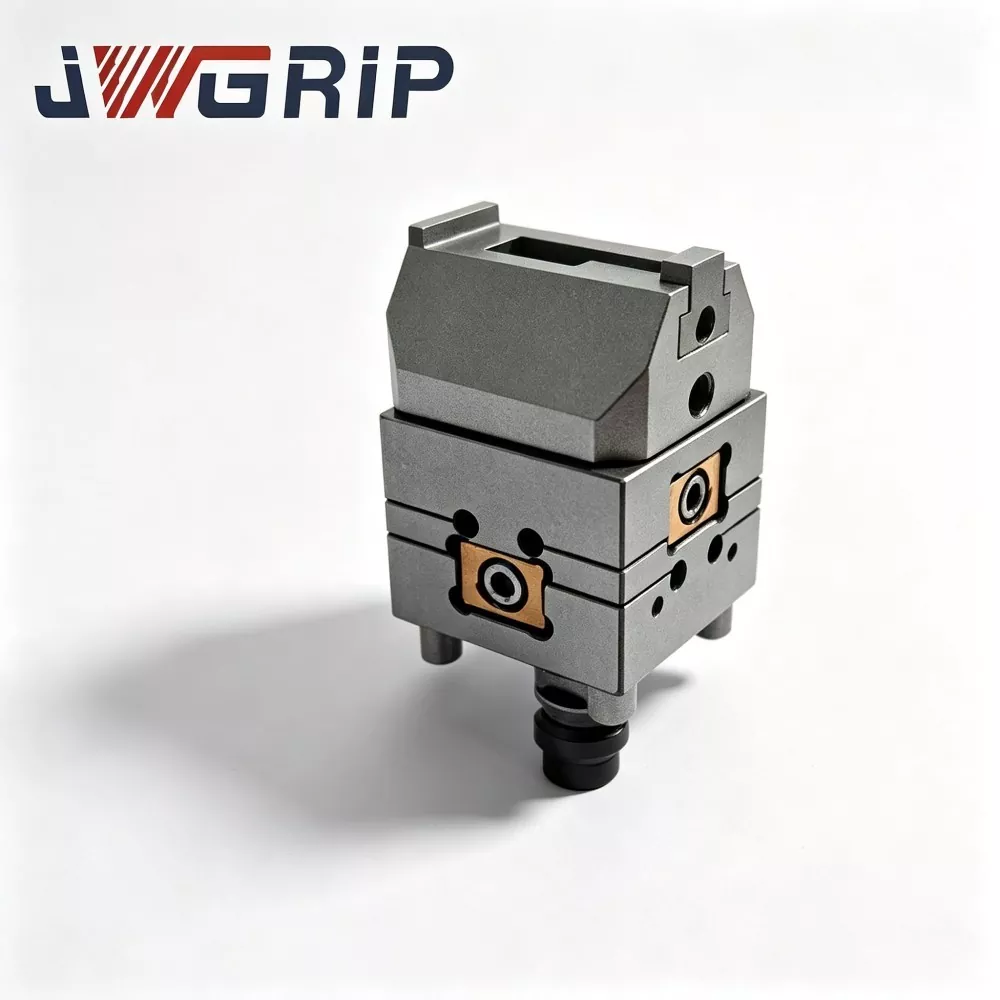
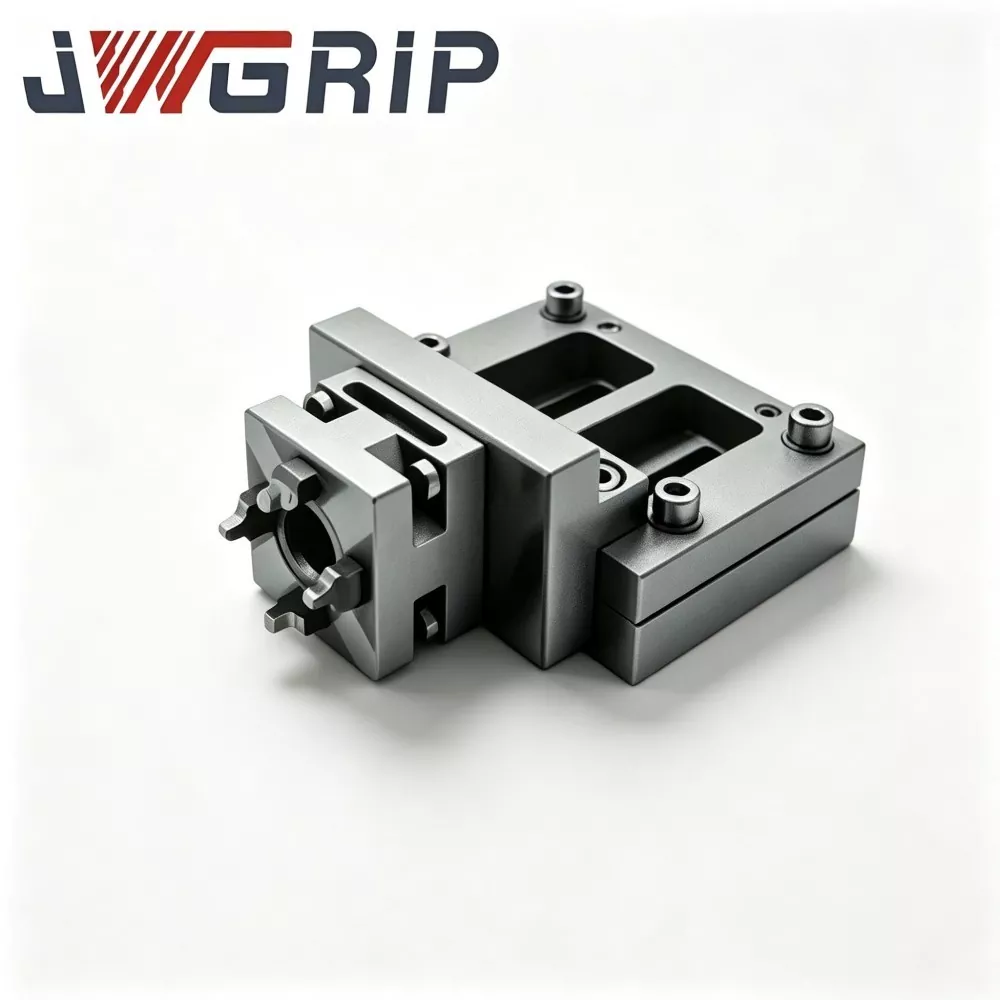
Калібрувальний блок з ЧПК R-типу для кріплення EDM
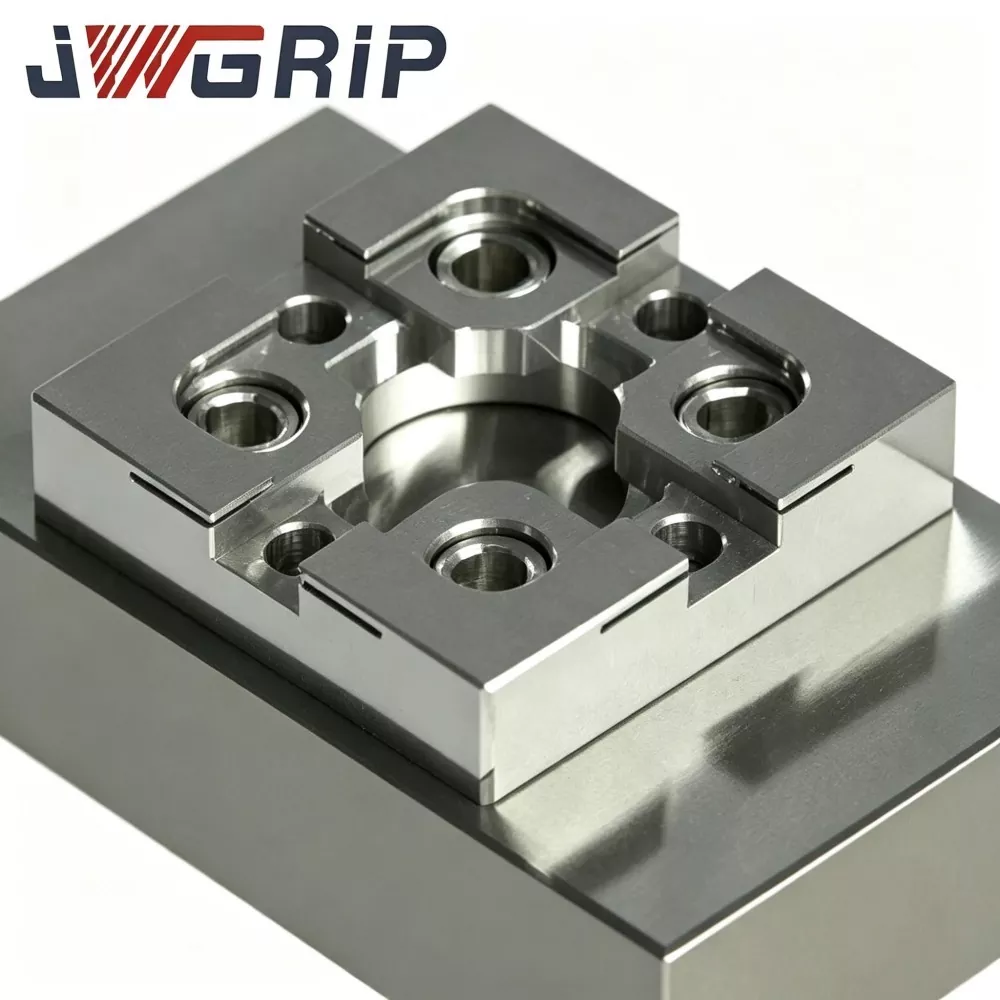
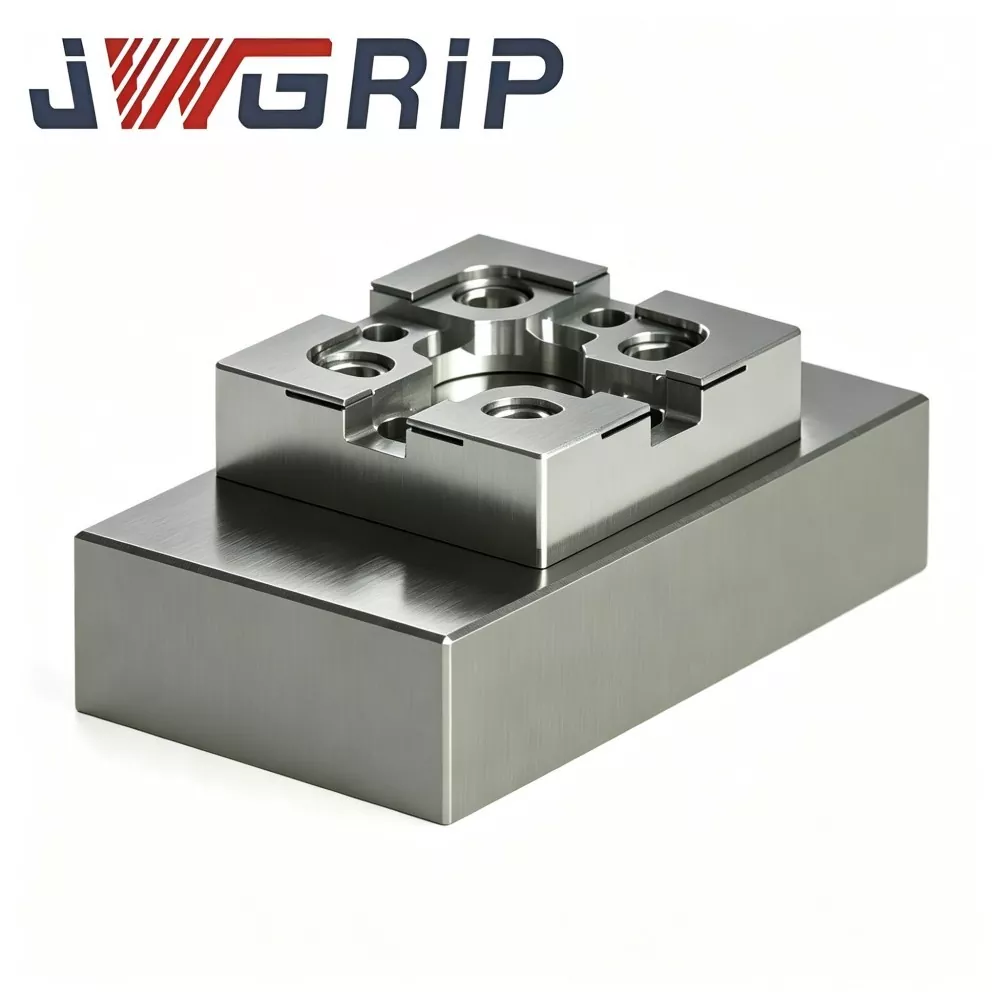
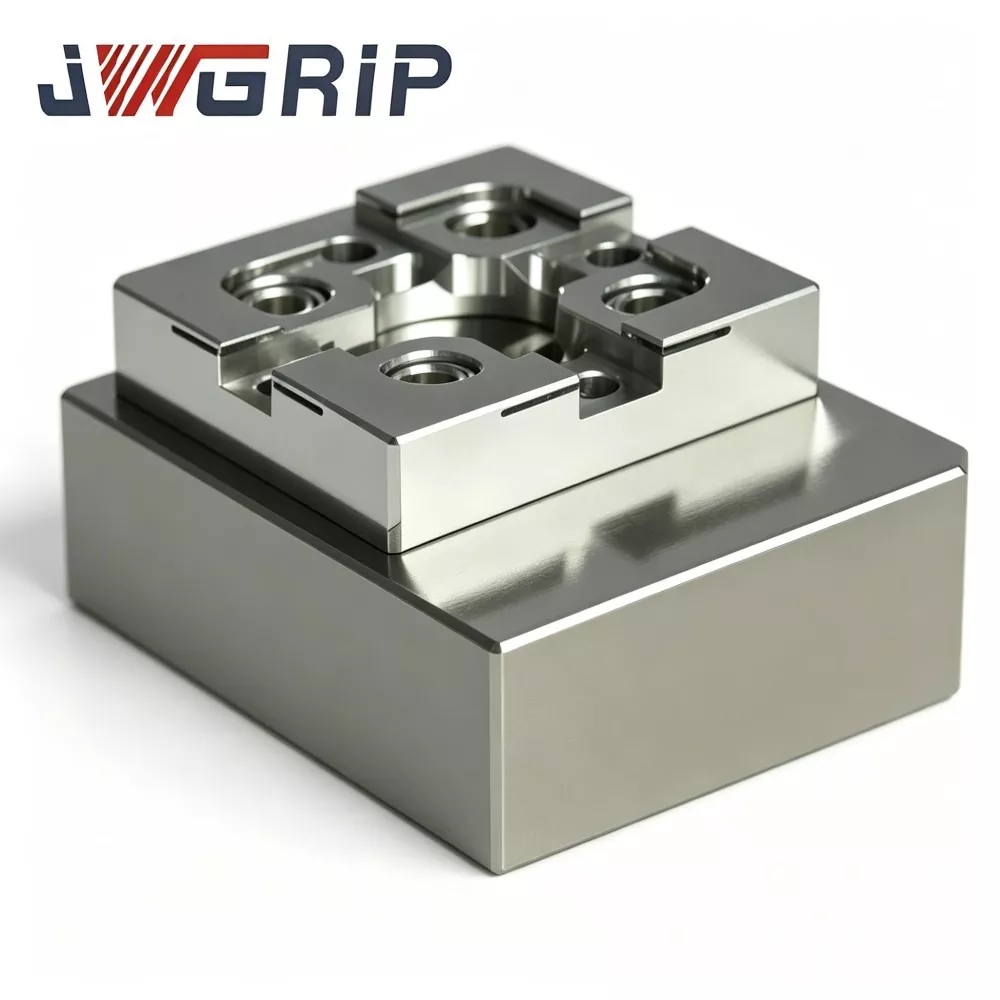
JWGRIP, надійний прямий і професійний експортер прецизійних аксесуарів для EDM, постачає високоточний калібрувальний блок R-Type CNC для EDM Workholding, масових замовлень і індивідуальних проектів на основі креслень. Виготовлений зі стабілізованої інструментальної сталі зі старінням для зняття напруги, багатогранним фрезеруванням з ЧПК і надточним поверхневим шліфуванням, цей калібрувальний блок підтримує стабільний геометричний допуск за частих коливань температури та багаторазового контакту зонда. Унікальний округлений контрольний кут R-типу знижує ризик зносу гострих країв і забезпечує повторювані дані зміщення координат.
Повторне вирівнювання електродів і калібрування координат легко накопичують ручні помилки під час щоденної обробки прес-форм EDM. Звичайні квадратні калібрувальні блоки зазнають гострого стирання після тривалого контакту із зондом; згортання кутів і знос поверхні спричиняють дрейф еталонних даних, суперечливі іскрові проміжки та нестабільну точність порожнини під час виготовлення партійних форм. Калібрувальний блок з ЧПК JWGRIP R-Type використовує вбудовану стабілізовану інструментальну сталь і повне старіння для зняття напруги, щоб уникнути термічної деформації.
Усі опорні поверхні отримують надточне шліфування, а оптимізований заокруглений кут R-типу розсіює ударний тиск зонда, уповільнюючи знос кромки. Калібрувальний блок CNC R-Type for EDM Workholding стандартизує робочий процес на верстаті та служить основним еталоном точності для великого виробництва прес-форм з декількома порожнинами; підтримуються як стандартна поставка, так і спеціальна обробка на основі креслень.
Вирішіть больові точки
Майстерні з виготовлення прес-форм, які поєднують фрезерування з ЧПУ та електроелектронну формувальну машину, часто стикаються з неприємними ризиками узгодженості координат: - Багато фабрик досі покладаються на ручне налаштування циферблатного калібру або звичайні квадратні калібрувальні блоки. На гострих кутах під кутом 90° утворюються дрібні сколи після сотень дотиків зонда. Довідкові дані мовчки дрейфують без раннього попередження. - Приховане кумулятивне відхилення з’являється лише після того, як кілька порожнин прес-форми вже оброблені, що призводить до утворення дорогоцінного брухту заготовки.
JWGRIP оптимізує цей блок калібрування, орієнтуючись на вищезгадані ризики:
1. Інтегральний стабілізований матеріал інструментальної сталі з повним багатоетапним старінням для зняття напруги усуває внутрішню напругу під час обробки та стримує деформацію, спричинену коливаннями температури навколишнього середовища в майстерні.
2. Надточне шліфування для всіх опорних поверхонь гарантує чудову площинність і перпендикулярність.
3. Контрольна кромка із заокругленими кутами R-типу розсіює контактний тиск зонда, значно сповільнюючи знос кутів і мікросколи. Забезпечується довготривала повторюваність даних калібрування.
4. Стандартизує етапи встановлення посилань на машині та зменшує повторне обрізання. Покращує загальну узгодженість обробки EDM для масового виробництва високоточних багатопорожнинних форм.
5. Стандартні розміри в наявності; Спеціальна обробка, керована кресленнями, доступна для спеціальних вимог до компонування кріплень автоматизації.
Технічна функція
1. Протизношувана структура із заокругленими кутами R-типу. Оптимізований округлений перехід замінює гострі прямі кути. Порівняльні випробування на знос доводять, що за однакової частоти дотику зонда об’єм кутового зносу зменшується прибл. 31 % у порівнянні зі звичайними квадратними калібрувальними блоками, що ефективно відкладає вихід з ладу еталонної кромки, спричинений відколами.
2. Багатоступенева обробка старіння для зняття напруги Підкладка з високоякісної стабілізованої інструментальної сталі проходить багатоступеневе термічне старіння для мінімізації залишкової внутрішньої напруги. Після завершення шліфування стабільна площинність і перпендикулярність зберігаються в діапазоні температури навколишнього середовища в майстерні 18-28 ℃; зміна розмірів контролюється нижче 0,002 мм.
3. Багатогранний процес надточного шліфування Шість ключових контрольних поверхонь отримують надточне поверхневе шліфування. Перпендикулярність суміжної грані ≤0,003 мм; площинність кожної опорної поверхні ≤0,002 мм. Неперевершена геометрична точність забезпечує надійний розрахунок початкового зсуву для циклів автоматичного вимірювання електророзійної машини.
4. Антикорозійний захист поверхонь. Щільна пасивація проти іржі на зовнішніх поверхнях. Захищає від хімічної ерозії від розбризкування діелектричної рідини EDM і знижує ризик окислення у вологому середовищі навколо резервуару.
5. Універсальна попередньо оброблена монтажна схема Готові стандартні отвори для монтажної різьби та отвори під штифти. Можна закріпити безпосередньо на кріпильних пластинах нульової точки, магнітних патронах або нестандартних базових пластинах без додаткової вторинної обробки.
6. Стандартні розміри плюс індивідуальна модифікація на основі креслення. Стандартні розміри звичайних форм-тримачів є в наявності. Для нестандартних проектів кріплень EDM підтримуються користувальницькі еталонні компонування поверхонь, шаблони отворів і зовнішні контури відповідно до інженерних креслень.
7. Відстежувана метрологічна перевірка повної одиниці. Кожен готовий блок лазерно маркується унікальним серійним номером. Повні метрологічні записи, що охоплюють площинність, перпендикулярність і R-кутовий розмір, архівуються для кожної деталі, підтримуючи відстежуваний контроль якості для виробників великих форм.
Повний виробничий процес
Кожна виробнича партія JWGRIP R-Type CNC Calibration Block for EDM Workholding виконує стандартизований робочий процес із повною послідовністю: випробування вхідного складу сировини → грубе фрезерування з ЧПК → багатоступінчасте старіння для зняття напруги → напівфінішна обробка → R-кутове формування → точне шліфування для всіх контрольних поверхонь → фінішна обробка різьбою та шпилькою → повна перевірка ШМ → лазерне маркування серійним номером → пасивація поверхні проти іржі → остаточна повторна перевірка → складування готової продукції.
● Виробництво відповідає правилам системи управління якістю ISO 9001.
● Основні вимірювальні прилади: CMM, оптичний інтерферометр, тестер перпендикулярності за квадратною лінійкою, усі вони проходять періодичне метрологічне калібрування.
● Кожна готова одиниця постачається з незалежним звітом про перевірку; Сертифікати матеріалів і часткові верифікаційні записи третьої сторони можуть бути надані на вимогу клієнта.
Рекомендації щодо зберігання: зберігайте калібрувальний блок у антимагнітній ударостійкій коробці для вимірювання. Уникайте ударів важких предметів, подряпин на стружці та тривалого впливу вологи. Перед зберіганням ретельно протирайте контрольні поверхні після кожного використання на машині. Удар може призвести до невидимої мікродеформації та погіршити точність метрології навіть без видимої вм’ятини.
Довідкова таблиця з усунення несправностей
|
Симптом |
Можлива першопричина |
Рекомендоване поводження |
|
Зчитування зміщення координат неодноразово коливається |
Брудна сполучна монтажна поверхня;слабкий кріпильний гвинт;зігнутий щуп зонда |
Розберіть, очистіть контактні поверхні, знову затягніть гвинти; огляньте та замініть пошкоджений щуп зонда |
|
Відхилення походження поступово зростає після тижневої роботи |
Еталонний край має знос або мікросколи |
Огляньте стан кута під лупою; замініть блок, коли з'явиться слід зносу |
|
Велика похибка перпендикулярності в результаті зондування |
Перекручений гвинт спотворює блок; сторонні частинки, що застрягли під основою блоку |
Перевстановіть відповідно до специфікації крутного моменту; ретельно очистіть нижній інтерфейс сидіння |
Еталонне порівняння
Більшість комерційних калібрувальних блоків EDM використовують гострі кути під прямим кутом 90 градусів без профілю дисперсії напруг R-типу; багато виробників пропускають багатоциклове старіння і застосовують лише просте гартування.
1. Здатність проти зношування кутів: гострокутові блоки конкурентів утворюють мікросколи після 400-700 ударів зонда. Заокруглений перехід типу JWGRIP R значно покращує ефективність захисту від відколів під час повторних ударів зонда.
2. Управління внутрішнім стресом: багато конкуруючих продуктів пропускають вторинне старіння. Повільне усунення напруги після шліфування викликає дрейф площинності при зміні температури цеху. Наше багатоетапне старіння усуває більшість залишкових напруг для тривалої геометричної стабільності.
3. Стандарт перевірки: деякі постачальники проводять лише часткову контрольну перевірку розмірів. Кожен блок JWGRIP отримує повний контроль ШМ з унікальним серійним номером для відстеження.
4. Можливість індивідуального проекту: багато фабрик можуть постачати лише фіксовані стандартні розміри. Використовуючи потужності, орієнтовані на експорт безпосередньо на заводі, ми розробляємо спеціально модифіковані блоки для особливих вимог до компонування кріплень EDM.
FAQ
Q1: Чи може JWGRIP R-Type CNC Calibration Block for EDM Workholding досягти нульового кутового зносу?
A1: Заокруглений кут R-типу уповільнює ризики зношування та мікросколів, але нульовий знос неможливо досягти після тисячі ударів зонда. Регулярний візуальний огляд у збільшеному вигляді залишається необхідним у щоденному використанні. Негайно замініть блок, як тільки на референтних краях з’являться подряпини, сліди зношення або виїмки, щоб запобігти неправильним референтним даним координат.
Q2: Чи можна застосувати цей калібрувальний блок для перевірки розмірів готової частини в автономному режимі?
A2: Калібрувальний блок CNC JWGRIP R-Type оптимізовано для прив’язки координат EDM на машині. Він не призначений для високоточної автономної перевірки готових деталей. Будь ласка, оберіть стандартні набори вимірювальних блоків, якщо вам потрібне лабораторне вимірювання в режимі офлайн.
Q3: Чи підтримуєте ви індивідуальне виробництво для спеціальних зовнішніх розмірів або нестандартного розташування монтажних отворів?
A3: Так. Будь ласка, надішліть повні технічні креслення з чіткими вимогами до зовнішнього контуру, позицій контрольної поверхні, розташування отворів і специфікацій допусків. Команда інженерів проводить оцінку технологічності протягом 12 робочих днів і видає офіційну цінову пропозицію.
Q4: Які умови пошкодження виключаються з гарантії?
A4: Це високоточний контрольний датчик. Гарантія поширюється на виробничі дефекти, включаючи невідповідну площину, перпендикулярність і відхилення розмірів під час доставки. Гарантія не поширюється на пошкодження та втрату точності, спричинені зіткненнями, подряпинами, неправильним кріпильним моментом і нормальним зносом.
Пов'язана категорія
Надіслати запит
Контактна інформація
-
Адреса
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Тел
-
Електронна пошта
Ласкаво просимо надіслати запит до JWGRIP. Наша професійна технічна команда та відділ продажів надасть безкоштовний вибір світильників, індивідуальний дизайн рішення та точну цінову пропозицію.
Новини Рекомендації