український
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






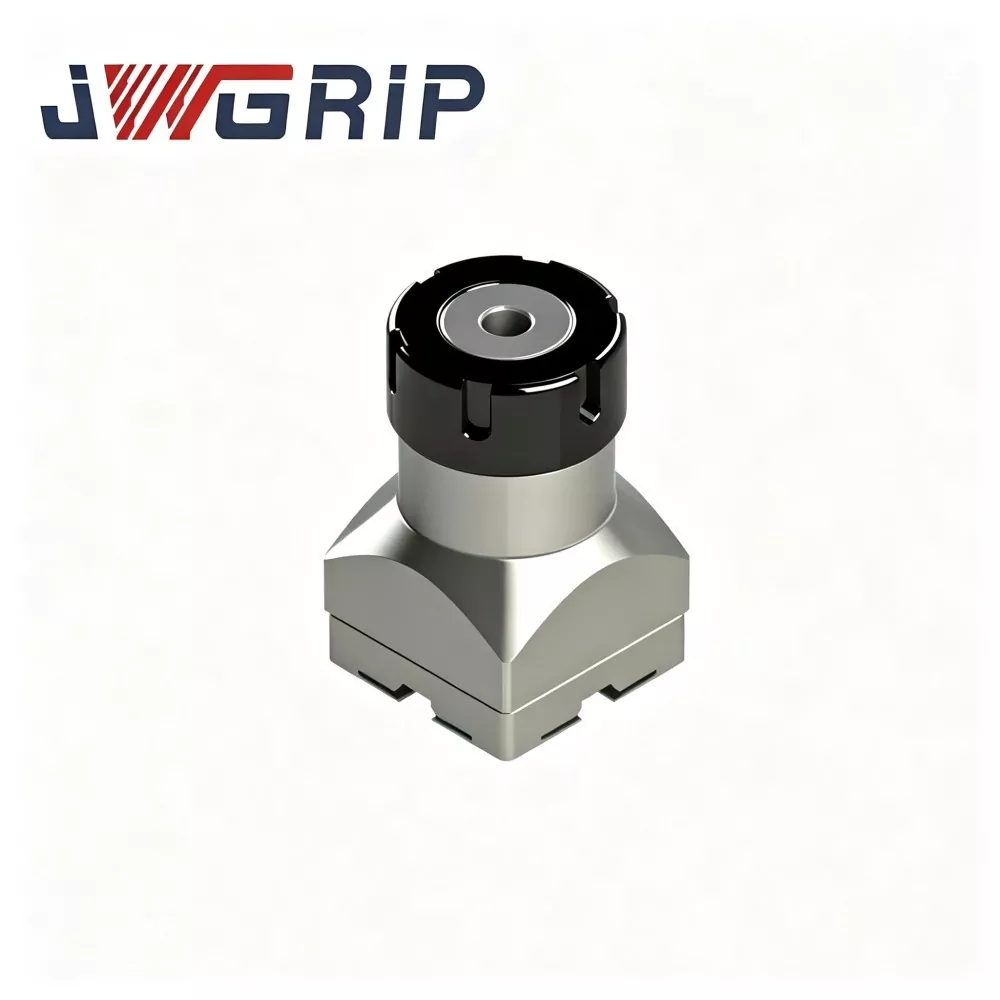
Цанга R-Type ER32 для тримача електрода EDM
JWGRIP є професійним виробником і постачальником цанги R-Type ER32 для тримача електроерозійних електродів у Китаї, надаючи прямі постачання з заводу та вдосконалені послуги модифікації OEM для глобальних підприємств, що виготовляють прес-форми EDM. Це високоефективне еластичне затискне пристосування для EDM, спеціально оптимізоване для робочих умов обробки іскровою ерозією. Інтегруючи оптимізовану структуру балансу сил R-типу та високоточні характеристики пружного затиску в одному блоці, він вирішує загальні дефекти звичайних цанг загального призначення, такі як нерівномірне напруження та легке точне ослаблення.
Ця вдосконалена цанга R-Type ER32 виготовлена з високоякісної пружинної сталі преміум-класу, обробленої за допомогою багаторазового точного точіння, внутрішнього хонінгування отворів і повної циклічної термічної обробки для зняття напруги. Він має стабільне утримання затискної сили, чудову точність круглості та надійну стійкість до пружної втоми при тривалому безперервному імпульсному розряді EDM. Оптимізований структурний профіль R-типу реалізує рівномірну передачу сили на внутрішню поверхню отвору, ефективно мінімізуючи помилку вибігу електрода під час затискання. Він універсально застосовний до мідних, графітових і мідно-вольфрамових електродів, ідеально адаптуючись до довгострокових сценаріїв точної обробки порожнин форми.
На відміну від звичайних цанг, які схильні до спотворення круглості та ослаблення сили затиску після повторних циклів відкривання та закривання, цанга R-Type ER32 для тримача електроду EDM уникає мікроковзання електрода, дисбалансу іскрового проміжку та відхилення розмірів порожнини форми. Підтримуючи стандартну точкову поставку та індивідуальну модифікацію допуску внутрішнього отвору, параметрів канавок і обробки поверхні, він забезпечує стабільні, високоточні та довговічні затискні рішення для сучасних цехів обробки прецизійних форм EDM.
Виробничі больові точки
У повсякденному виробництві прес-форм EDM звичайні готові цанги ER створюють кілька поширених головних проблем у виробництві:
Спрощені робочі процеси обробки сировини та термічної обробки різання призводять до спотворення круглості та ослаблення сили затиску після частих пружних циклів відкриття-закриття.
Під дією безперервного імпульсного розряду електроди створюють мікроковзання та дрейф. Іскровий проміжок стає нерівномірним, що призводить до непостійної текстури порожнини, відхилення розмірів і ризику браку дорогоцінних електродів для форм.
JWGRIP оптимізує R-Type ER32 Collet, націлюючись на вищезгадані больові точки:
1. Високоякісна сировина з пружинної сталі плюс термічна обробка для зняття напруги з кількома циклами усуває внутрішню залишкову напругу, що виникає під час точіння та хонінгування, запобігаючи постійній деформації під час тривалої еластичної циклічної роботи.
2. Оптимізована конструкція контуру R-типу рівномірно розподіляє силу затиску по всій внутрішній поверхні отвору. Він стабільно працює для електродів з м’якої міді, крихкого графіту та мідно-вольфрамових електродів високої щільності.
3. Відповідає існуючим основним корпусам електродотримачів ER32, уникаючи надмірних інвестицій у оновлення кріплень.
4. Стандартні характеристики є в наявності; Для електродів спеціального діаметру та важких умов роботи доступна модифікація OEM для допуску внутрішнього отвору, структури канавок і обробки поверхні.
5. Ефективно знижує ризики прослизання електродів і вибивання, стабілізує стан іскрового проміжку під час тривалих завдань обробки порожнини.
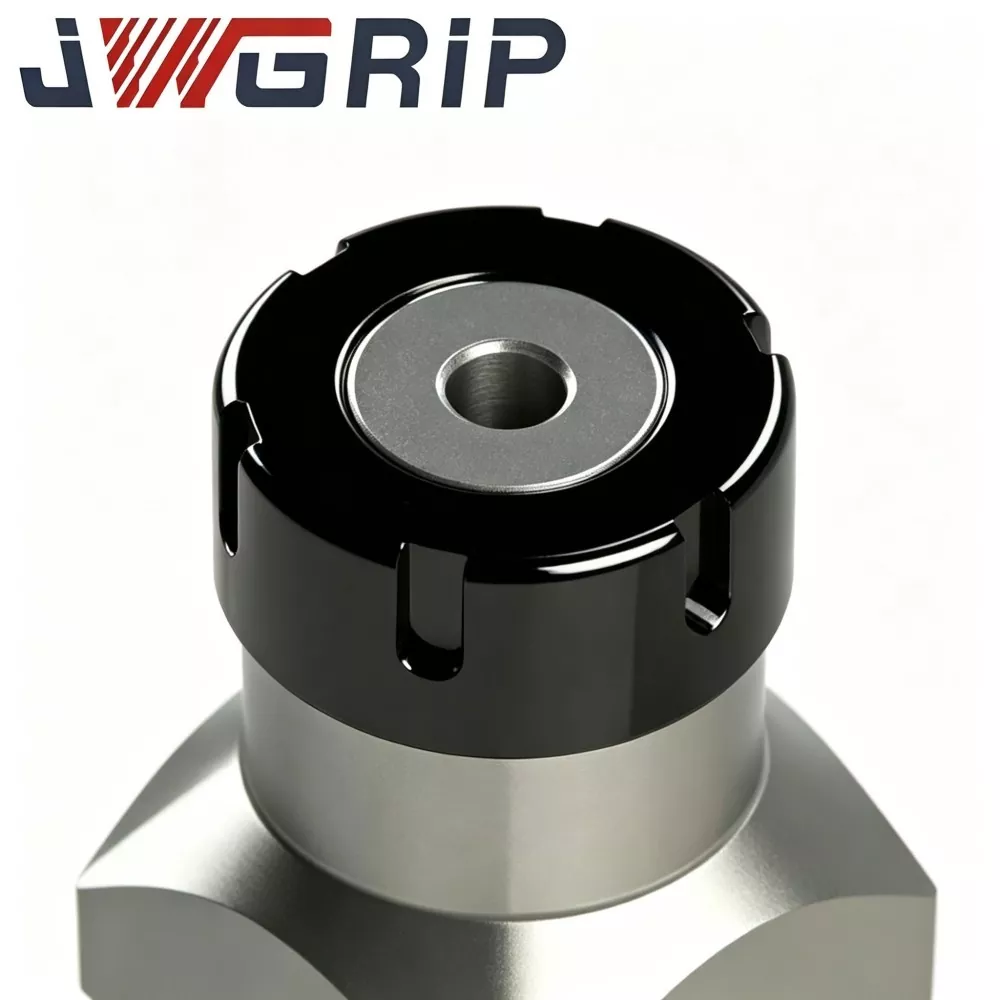
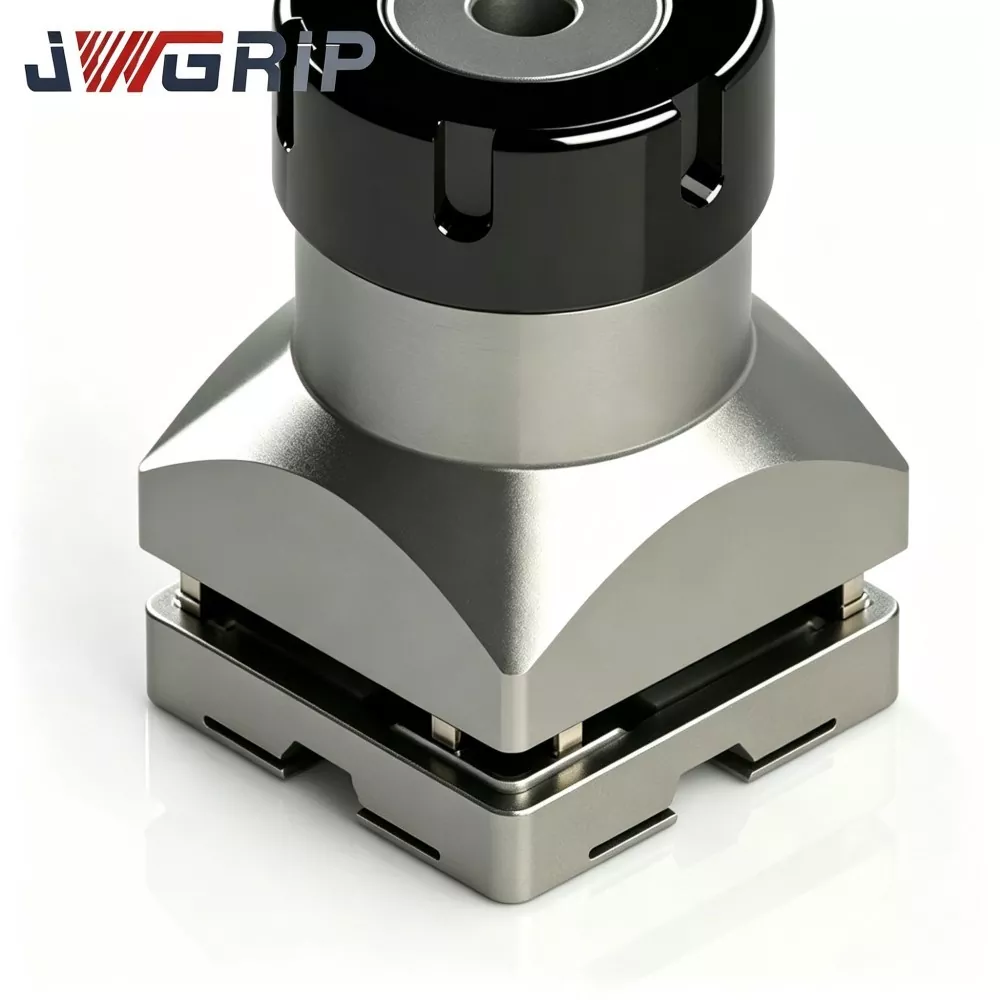
Конструктивні особливості
Цанга JWGRIP R-Type ER32 для тримача електродів EDM — це високоточний еластичний затискний компонент, спеціально розроблений для блоків тримачів електродів EDM:
1. Встановлюється всередині гайки тримача ER32 і основного корпусу тримача. Коли гайка тримача затягнута, вона забезпечує рівномірну силу стискання по окружності, щоб зафіксувати електроди з круглим хвостовиком у попередньо встановленому положенні.
2. Звичайні універсальні цанги ER32 спочатку розроблені для фрезерних шпинделів з ЧПУ; вони не оптимізовані для специфічних умов EDM: безперервна імпульсна вібрація, розбризкування діелектричної рідини та часта зміна електродів.
3. Покращена схема R-типу зі щілиною-канавкою перерозподіляє пружну напругу по тілу цанги, зменшує локальну концентрацію напруги та покращує ефективність відновлення пружності після повторюваних циклів відкриття-закриття, зберігаючи низьке биття під час безперервної роботи EDM.
Сфера застосування: це основний витратний матеріал для виготовлення пластикових форм для лиття під тиском, форм для лиття під тиском, штампів для точного штампування, виготовлення медичних деталей та виготовлення оптичних компонентів. Затискає мідні, графітові та мідно-вольфрамові електроерозійні електроди з круглим хвостовиком. Пряме встановлення без додаткових механічних змін. Модифікація на основі креслення OEM підтримується для нестандартних розмірів хвостовика електрода.
Ключові технічні характеристики
1. Оптимізована структура розподілу щілинних канавок R-типу У порівнянні зі звичайними цангами ER32, змінена схема щілинних канавок R-типу врівноважує розподіл пружного напруження. Під час затискання хвостовика електрода кожна секція генерує рівномірну силу стискання, що дозволяє уникнути локальної деформації хвостовика електрода та пригнічує загальне биття вузла затиску електрода.
2. Ретельно відібрана сировина з пружинної сталі Використовується спеціальна пружинна сталь замість звичайної вуглецевої сталі. Після точного загартування, відпустки та багатоступеневих термічних циклів зняття напруги, він зберігає стабільну еластичність після сотень циклів затискання та витримує постійну пластичну деформацію.
3. Високоточне хонінгування внутрішніх отворів. Внутрішнє затискне отвір проходить тонке хонінгування. Відмінна округлість внутрішнього отвору та гладкість поверхні зменшують сліди стирання на хвостовиках електродів під час повторної заміни та запобігають накопиченню мікрочастинок, які можуть погіршити відхилення позиціонування.
4. Хороша корозійна стійкість діелектричної рідини. Спеціальна антикорозійна обробка поверхні уповільнює хімічну ерозію від тривалого контакту з діелектричною рідиною EDM. Це знижує ризик утворення іржі у вологому середовищі EDM-цистерни та продовжує термін служби.
5. Широка сумісність із стандартними тримачами електроерозійного цифрового виміру ER32. Відповідає базовим стандартам зовнішніх розмірів ER32, підходить для більшості комерційних корпусів тримачів електродів електроерозійної форми ER32 і затискних гайок. Кінцевим користувачам не потрібно замінювати наявні тримачі.
6. Гнучка пряма заводська підготовка та налаштування OEM Стандартні специфікації діаметра затиску охоплюють основні розміри хвостовика електрода. OEM може регулювати допуск внутрішнього отвору, глибину канавки, точне налаштування зовнішніх розмірів і обробку поверхні відповідно до креслень клієнта або фізичних зразків.
7. Надійна узгодженість від партії до партії. Кожна виробнича партія проходить перевірку кількох найменувань зразків. Дані про ключові розміри, биття при затисканні та твердість записуються у файли перевірки партій, що гарантує стабільну продуктивність для підприємств, що виготовляють прес-форми для масових закупівель.
Повний виробничий процес
Кожна партія JWGRIP R-Type ER32 Collet відповідає суворо контрольованому повноетапному робочому процесу:
① Вхідна перевірка сировини
② ЧПУ точної обробки зовнішнього контуру
③ фрезерування пазів
④ високоточна попередня обробка внутрішнього отвору
⑤ багатоступенева термічна обробка (загартування, відпуск, зняття напруги)
⑥ тонке хонінгування внутрішнього отвору
⑦ зняття задирок і обробка країв
⑧ антикорозійна обробка поверхні
⑨ багатовимірне тестування продуктивності
⑩ сортування партій і складування готової продукції.
Специфікації контролю якості
Виробництво здійснюється відповідно до стандартів системи управління якістю ISO 9001.
Основні елементи випробування: вимірювання розмірів, перевірка твердості, виявлення биття затискача, випробування моделювання пружної втоми.
Усі вимірювальні інструменти проходять періодичне метрологічне калібрування для забезпечення достовірності та повторюваності результатів тестування.
Batch-inspection reports are archived for each lot; Сертифікати матеріалів і часткові записи випробувань третьої сторони можуть бути надані за запитом клієнта.
Рекомендації щодо експлуатації та зберігання:
Зберігайте цанги в окремих відділеннях ящика для інструментів, що запобігають зіткненню. Перед установкою тримайте подалі від вологи, металевої стружки та сильних подряпин. Ретельно очищайте внутрішній отвір перед кожним монтажем. Сколки або залишки діелектричної рідини в отворі серйозно погіршать точність затискання.
Чому варто вибрати JWGRIP
1. Команда дослідницьких і дослідницьких розробок, що спеціалізується на EDM, накопичує багатий досвід у розробці затискних аксесуарів для грузил EDM. Ми не просто копіюємо конструкції фрезерних цанг; Оптимізація продукту ґрунтується на масовому відгуку від техніків прес-форми.
2. Перевірка продуктивності повної партії перед відправленням. Багато конкурентів проводять перевірку лише на місці. Кожна готова цанга JWGRIP R-Type ER32 проходить перевірку затиску перед доставкою до невідповідних фільтрів.
3. Стабільні прямі заводські постачання та зрілий процес OEM Стандартні специфікації товарів забезпечують стабільну доставку. Для замовлень зі зміненими розмірами або спеціальними вимогами до поверхні команда інженерів переглядає креслення OEM протягом 12 робочих днів і надає відгук про здійсненність. Стандартний термін виконання: 10-15 робочих днів; Час виконання OEM підтверджується відповідно до складності креслення.
4. Професійна технічна підтримка, орієнтована на застосування. Коли клієнти стикаються з ненормальним затисканням, надмірним биттям та іншими проблемами зі збиранням на місці, команда технічної підтримки надає практичні вказівки щодо встановлення та усунення несправностей на основі реального досвіду роботи в майстерні EDM.
5. Повний механізм відстеження партії. Кожна виробнича партія має окреме маркування партії. Якщо виникають несподівані проблеми, пов’язані з механічною обробкою, оригінальні виробничі параметри та записи перевірок можна швидко отримати для технічного аналізу першопричини.
FAQ
Q1: Чи може JWGRIP R-Type ER32 Collet реалізувати нульове биття після встановлення?
A1: Нульове биття не може бути досягнуте жодним пружним цанговим вузлом. За стандартних умов випробування з відповідним тримачем і кваліфікованою тестовою планкою, зібране биття контролюється ≤0,003 мм. На фактичне загальне биття, встановлене на машині, також впливає округлість хвостовика електрода, стан поверхні, момент затягування гайки та знос корпусу тримача. Підтримуйте сполучені компоненти в хорошому стані для найкращої точності затискання.
Q2: Чи підходить ця цанга для важких графітових електродів великого діаметру?
A2: Цанга R-типу ER32 для тримача електроерозійного електрода підтримує затискання графітового електрода. Для важких графітових електродів великого розміру оцініть навантаження на шпиндель і момент затягування. Надмірна вага або надмірне затягування прискорює пружну втому цанги та скорочує термін служби. Зіставте вагу електрода з потужністю затиску цанги в реальному виробництві.
Q3: Чи можете ви зробити OEM, якщо параметри затиску внутрішнього діаметра або щілини відрізняються від стандартного ER32?
A3: Так. Будь ласка, надайте повні технічні малюнки або фізичні зразки, позначте розміри затискного отвору, допуск, специфікації прорізної канавки, цільову твердість і вимоги до обробки поверхні. Інженерний відділ оцінить технологічність і видасть офіційну цінову пропозицію.
Q4: На які товари поширюється гарантія?
A4: Це високоточні витратні інструменти для зносу. Гарантія поширюється на виробничі дефекти, такі як розрядка під час транспортування. Гарантія не поширюється на пошкодження, спричинені подряпинами, перевантаженням затискачів, неправильним крутним моментом, заклинюванням стружки та тривалим втомним зношуванням у результаті виробничого використання.
Керівництво з вибору цанги та щоденні поради щодо роботи в майстерні
1. Виберіть номінальний діаметр затиску якомога ближче до реального розміру хвостовика електрода. Не використовуйте одну цангу для надмірно широкого діапазону розмірів; великий розмірний зазор створює нерівномірний тиск затиску та вищий показник биття.
2. Перед формальним виготовленням форми повністю очистіть внутрішній отвір цанги, порожнину гайки тримача та поверхню хвостовика електрода, щоб видалити металеву стружку та залишки діелектричної рідини.
3. Після складання виконайте перевірку биття за допомогою циферблатного індикатора перед обробкою іскровою ерозією. Ця попередня перевірка значно знижує ризик руйнування порожнини прес-форми через відхилення затискних компонентів.
4. Для багатомашинних прес-форм підготуйте кілька цанг, які відповідають часто використовуваним розмірам хвостовика електрода. Відмовтеся від сильно зношених цанг. Негайно замініть, якщо під час планової перевірки спостерігаються ослаблення еластичності, постійна деформація або тріщини на поверхні, навіть якщо теоретичний термін служби не досягнуто.
5. Впроваджуйте класифіковане зберігання та регулярну перевірку стану цангового заготовки, щоб підтримувати стабільність обробки EDM для довгострокових проектів серійного виробництва.
Пов'язана категорія
Надіслати запит
Контактна інформація
-
Адреса
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Тел
-
Електронна пошта
Ласкаво просимо надіслати запит до JWGRIP. Наша професійна технічна команда та відділ продажів надасть безкоштовний вибір світильників, індивідуальний дизайн рішення та точну цінову пропозицію.
Новини Рекомендації