український
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Індивідуальні кронштейни для електроерозійної обробки дроту для прецизійної обробки
Як досвідчений розробник і виробник кріплень для електроерозійної обробки дроту,JWGRIPнадає незалежну технічну розробку для адаптивних затискних пристосувань для дротяного різання, регульованих позиціонуючих кронштейнів і опорних вузлів із захистом від спотворень, призначених для процесів точного висікання під водою. Модельний ряд обладнання JWGRIP також включаєR-тип EDM Workholding Systemі самоцентрувальні лещата з ЧПК, які вирішують різноманітні проблеми з підбором пристосувань для точного міжпроцесного виробництва.
Багато прецизійних майстерень недооцінюють, скільки несправностей готових деталей виникає через невідповідне обладнання для різання дроту під водою. На відміну від звичайного фрезерування з ЧПУ, дротова електроерозійна машина безперервно промивається деіонізованим діелектриком. Поганий вибір матеріалу кріплення призведе до іржавіння, накопичення окалини та зниження затискної сили під час тривалих циклів різання. Тонкостінні, тендітні деталі або деталі неправильної форми легко піддаються мікродеформаціям під дією нерівномірної сили стискання або сильного удару водяного струменя.
Чи замислювалися ви коли-небудь про те, скільки кваліфікованих деталей викидається просто через нестабільні умови зберігання замість помилок параметрів верстата? Оператори витрачають багато робочого часу на коригування контрольних показань після повторного монтажу заготовок, що скорочує фактичну ефективну тривалість різання. Саме тому спеціальні фіксатори Wire EDM Workholding Fixtures стають незамінним обладнанням для високоякісного масового виробництва дроту та виконання завдань прототипування.
Typical Hidden Fixture-Related Issues
Звичайні лещата загального призначення не мають антикорозійної обробки. Після тривалого занурення в діелектричну рідину позиціонуючі грані отримують ямки та лусочки, що створює невидимий дрейф позиціонування для наступних партій.
Надмірне локальне напруження затиску стискає тонкостінні заготовки. Навіть незначна пружна деформація відскакує після звільнення деталі, створюючи розміри поза допуском і похибки площинності для високоточних компонентів.
Без уніфікованих еталонних інтерфейсів операторам доводиться повторювати калібрування повного індикатора щоразу, коли заготовки демонтуються та встановлюються повторно. Повторне ручне центрування створює кумулятивне відхилення, внесене людиною.
Коли деталі потребують послідовної обробки на фрезерних станціях, станціях EDM і різання дроту, звичайні зажимні пристосування не можуть підтримувати узгоджену передачу базових даних між різними платформами машини. Додаткова робота з переналаштування знижує загальну продуктивність майстерні.
Основна перевага
Пристосування для кріплення для дротяної ерозії виготовлені з немагнітного, антикорозійного матеріалу з нержавіючої сталі. Основні позиційні поверхні проходять ультратонке шліфування, протистоячи діелектричній ерозії та адгезії сміття під час довготривалої обробки під водою. Конструкція дренажного отвору зменшує утримання залишкової рідини та спрощує щоденне очищення приладів.
Багатоточкова розподілена затискна структура допомагає рівномірно розподілити контактний тиск. Це дозволяє уникнути локальної концентрації напруги, тому тонкі та легко деформовані заготовки можуть бути міцно закріплені без явного стискання.
Модульна схема комбінування підтримує гнучке складання. Користувачі можуть змішувати лещата, гнізда для адаптерів, V-подібні затискні тримачі та набори піддонів для балок відповідно до контуру заготовки, не потребуючи повністю нових спеціальних пристосувань для кожної нової деталі.
Вибрані варіанти кріплення зберігають сумісні інтерфейси опорних точок, уможливлюючи спільний доступ до опорної системи R-Type EDM Workholding System. Деталі можуть циркулювати між електророзійним електророзрізом та обладнанням для різання дроту, зберігаючи оригінальне розташування без повного повторного зондування.
Основні складові модулі
Портфоліо кріплень JWGRIP містить три взаємопов’язані модулі вторинного рівня, що охоплюють пряме затискання, утримання поворотних лещат і допоміжні опорні вимоги:
1. Патрони EDM
Представницькі елементи: лещата для дротяної електроерозійної машини для точного закріплення, пневматичний патрон для кріплення для дротяної електроерозійної машини, адаптер Unoset з набором піддонів RSM 50 для електроерозійної обробки дроту, дротяний патрон для точного закріплення робочої частини.
Ці патрони діють як вузли прямого затиску серцевини, встановлені на робочому столі машини для нарізання дроту. Ручні моделі підходять для дрібносерійного пробного виробництва; версії з пневматичним приводом реалізують стабільне автоматичне затискання для повторних партійних завдань. Конструкції, що регулюються в різних напрямках, компенсують монтажний зсув для заготовок складної геометрії.
2. Лещата EDM
Представницькі елементи: лещата TP Unoset Vee для дротяної електроерозійної машини, поворотні лещата для дротяної електроерозійної машини 0-100 мм, лещата R-типу Wire EDM Super 0-77 мм, квадратний набір палет Unisis для тримача для дротяної електроерозійної машини.
Поворотні корпуси лещат дозволяють регулювати кут без повторного затискання. Внутрішні профілі з V-подібними пазами підходять для циліндричних і круглих прутів. Квадратні набори піддонів збільшують простір для монтажу для комбінованих багатокомпонентних затискачів середнього та великого розміру.
3. Wire EDM Fixture Accessories
Представницькі елементи: Адаптер WEDM для кріплення для дротяної електроерозійної машини, круглий тримач затискача для дротяної електроерозійної машини, набір піддонів для балки для кріплення для дротяної електроерозійної машини, еталонний елемент WEDM для точного кріплення.
Ця група аксесуарів забезпечує допоміжні функції позиціонування, перехідного з’єднання та встановлення контрольних показників. Набори піддонів у формі балок пропонують великий опорний простір для наддовгих тонких деталей; еталонні елементи забезпечують повторюване джерело порівняння для сценаріїв частої заміни.
Як перевірити правильні комбінації кріплень, що відповідають фактичним умовам у вашій майстерні?
1. Чи варто вибирати ручні чи пневматичні електроерозійні патрони?
Ручні патрони є економічно ефективними для низькочастотної зміни партії. Якщо ви виконуєте великі обсяги повторних замовлень і прагнете до стабільного затиску, пневматичні патрони заслуговують на пріоритет.
2. Яка конструкція кріплення підходить для тонкостінних крихких компонентів?
Надайте перевагу багатоточковим розподіленим контактним лещатам замість затискачів вузьких країв, щоб мінімізувати деформацію заготовки від стиснення.
3. Чи потрібна вам настройка кута під час процедур різання?
Поворотні дротяні електроерозійні лещата звільняють вас від неодноразового ослаблення та повторного блокування цілого комплекту зажимних пристосувань для зміни кута.
4. Чи плануєте ви переміщення деталей між обладнанням між фрезеруванням, електроерозійною електророзійною машиною та різанням дроту?
Вам краще вибрати світильники з уніфікованими інтерфейсами бази даних. У цей момент ви також можете скористатися нашими самоцентруючими лещатами з ЧПК для планування уніфікації пристосувань між машинами.
Переваги процесу
Для критичних контактів і розташування компонентів використовується спеціальна антикорозійна немагнітна нержавіюча сталь. Після точного шліфування та утилізації поверхневої пасивації світильники зберігають стабільну роботу під час тривалого занурення діелектрика у воду.
Кожен готовий набір проходить перевірку площинності, перевірку сили затиску та повторне тестування на точність монтажу перед тим, як залишити завод. Взаємозамінність модульних аксесуарів повністю перевірена.
Ми надаємо індивідуальні послуги модифікації: змінюємо затискний проміжок, додаємо спеціальні дренажні щілини, виготовляємо нестандартні перехідні кронштейни за зразками замовника або технічними кресленнями.
Наша технічна команда накопичує багатий практичний досвід, співпрацюючи з лабораторіями форм, виробниками медичних деталей і підприємствами з виробництва точних інструментів. Ми не просто постачаємо готові товари з каталогу; ми аналізуємо ваші реальні обмеження різання та пропонуємо відповідні пропозиції щодо конфігурації кріплення.
Типові сценарії практичного застосування
Обробка прецизійної вставки прес-форми та різання компонентів матриці в середовищі діелектрик-вода.
Виробництво високоточних тонкостінних, крихких, циліндричних і неправильних форм.
Завдання контурного різання під різними кутами, що вимагають поворотного регулювання кута без демонтажу заготовки.
Міжстанційний виробничий процес, у якому заготовки циркулюють між фрезерними, електроерозійними верстатами та верстатами для різання дроту.
Лабораторії дрібносерійних прототипів і цехи з виробництва прецизійних деталей із високим вмістом суміші та малими обсягами.



- View as
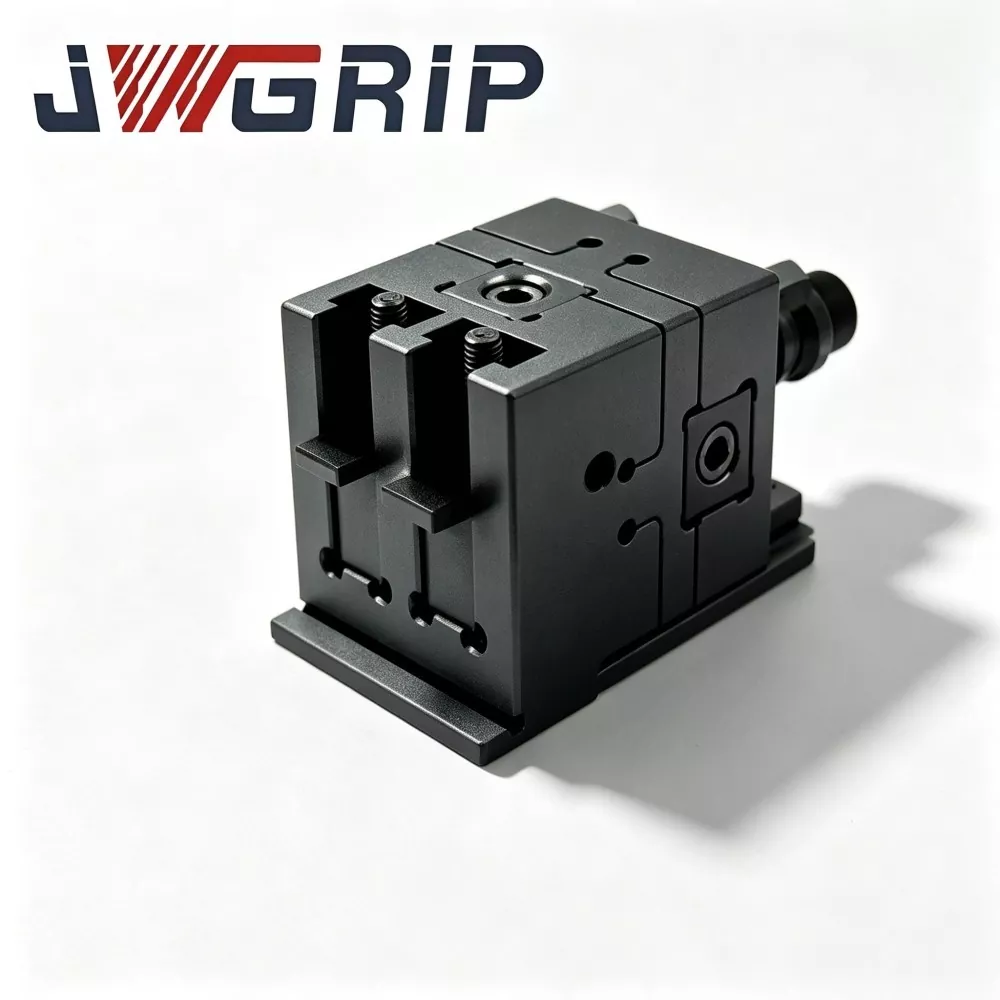
0-100 мм обертові електроерозійні лещата
JWGRIP є виробником і постачальником професійних поворотних електроерозійних лещат 0–100 мм у Китаї. Це високоточне утримуюче обладнання, спеціально сконструйоване для виконання задач різання дроту під водою з кількома кутами, конічним профілем і просторово-нахиленою порожниною. Виготовлений із термостабілізованої попередньо загартованої легованої сталі, він використовує поворотну індексну платформу високої роздільної здатності та багатоточковий жорсткий механізм фіксації позиції, що підтримує безперервне кутове регулювання в діапазоні затиску 0-100 мм. Він міцно фіксує довільні поворотні позиції з високою структурною жорсткістю та зберігає відмінну кутову повторюваність під час тривалого розбризкування діелектричної рідини та вологих умов під водою.
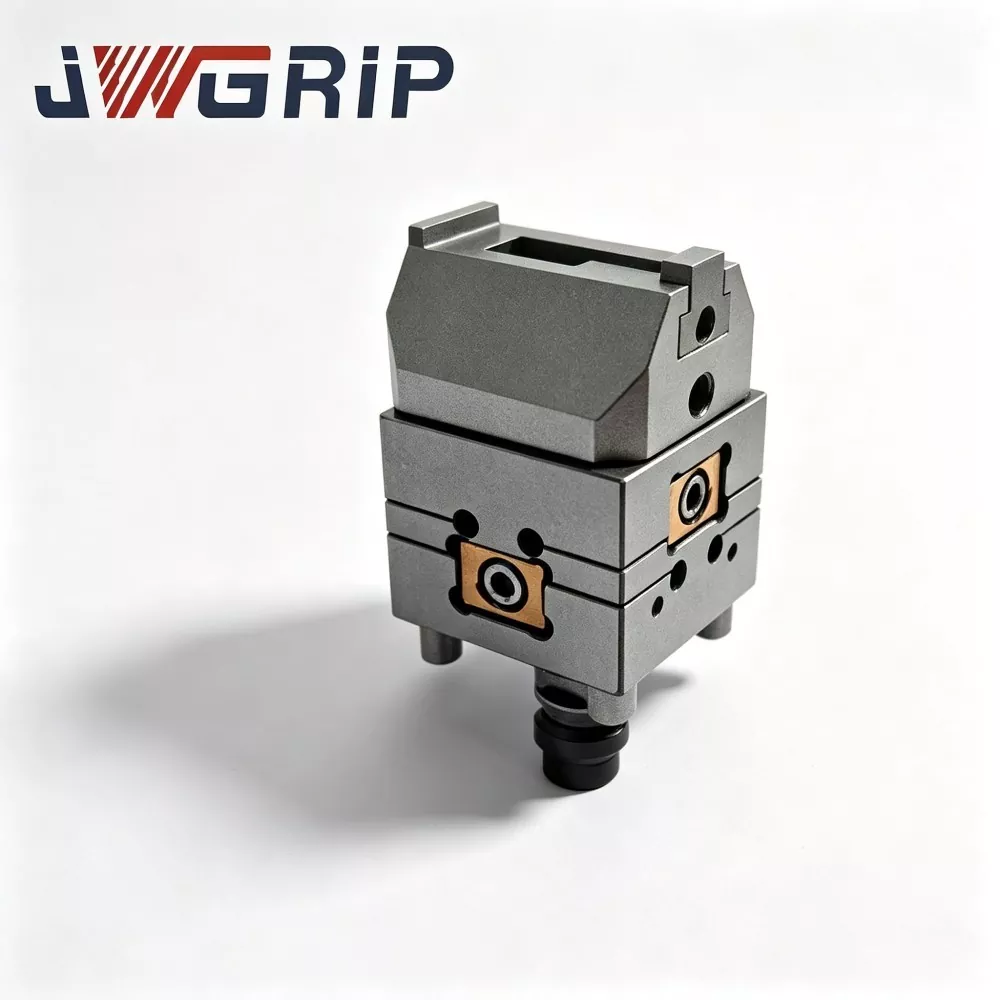
TP UnoSet Vee Vise для електроерозійної обробки дроту
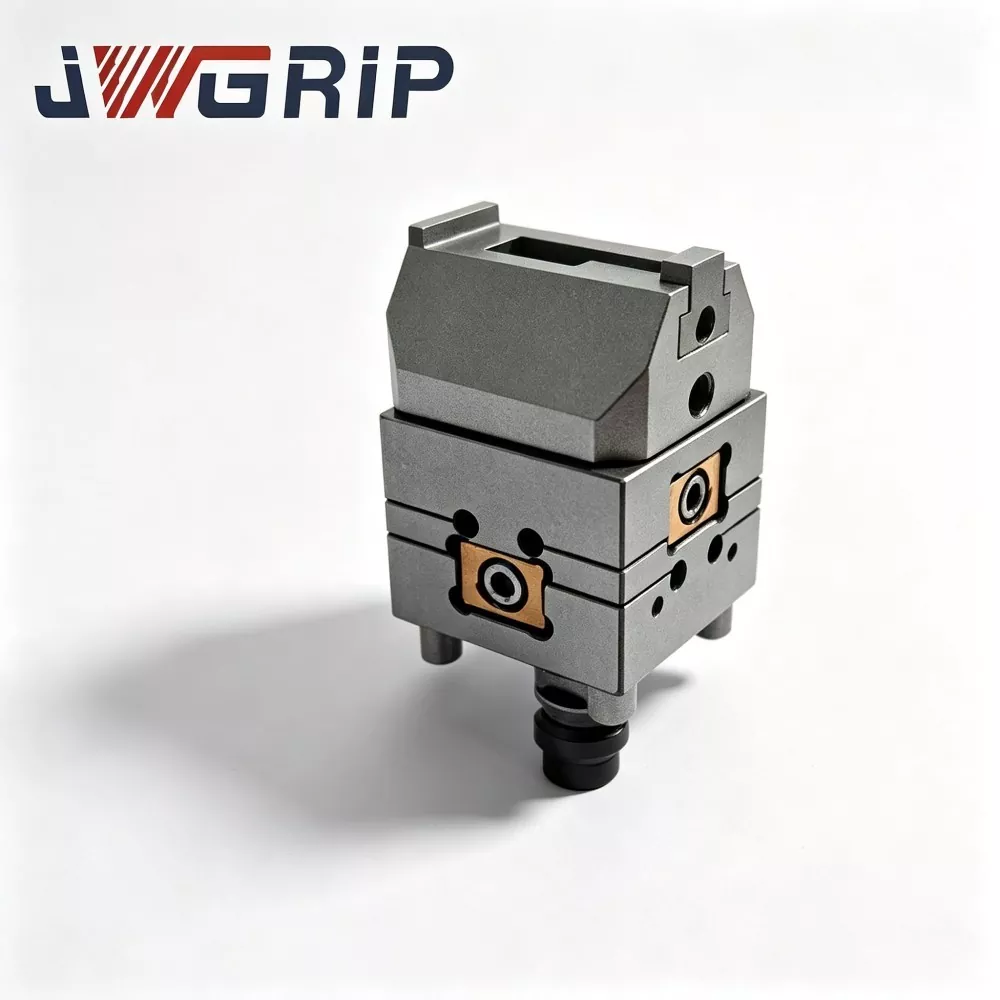
JWGRIP є виробником і постачальником лещата TP UnoSet Vee для дротяної електроерозії в Китаї. Це спеціалізований самоцентруючий кріпильний пристрій, розроблений для масового виробництва круглих прутів, валів і ексцентричних циліндричних заготовок. Виготовлений із кріогенно стабілізованого попередньо загартованого матеріалу з легованої сталі, він поєднує в собі функцію визначення місця розташування з подвійною V-подібною канавкою з прецизійним шліфуванням і вбудований інтерфейс швидкої зміни Unoset в один компактний пристрій. Він монтується безпосередньо на будь-якому робочому столі з дротяною електроелектронікою, сумісному з Unoset, без додаткових проміжних адаптерів.

Патрон EDM для точного закріплення
JWGRIP є професійним виробником і постачальником дротяних патронів EDM для прецизійних робочих кріплень у Китаї, що надає прямі постачання з заводу та професійні послуги з модифікації OEM для глобальних субпідрядних цехів із високоякісної суміші та малосерійних форм. Це швидкозмінне інтегроване затискне пристосування, спеціально оптимізоване для гнучких виробничих середовищ електроерозійної обробки дроту з частими змінами завдань. Він інтегрує точний інтерфейс швидкого визначення місцезнаходження та професійну занурену антикорозійну структуру в єдиний пристрій, усуваючи виснажливий повний набір і повторні процедури повторного калібрування, які вимагають традиційні фіксовані затискні пристрої під час перемикання замовлення.
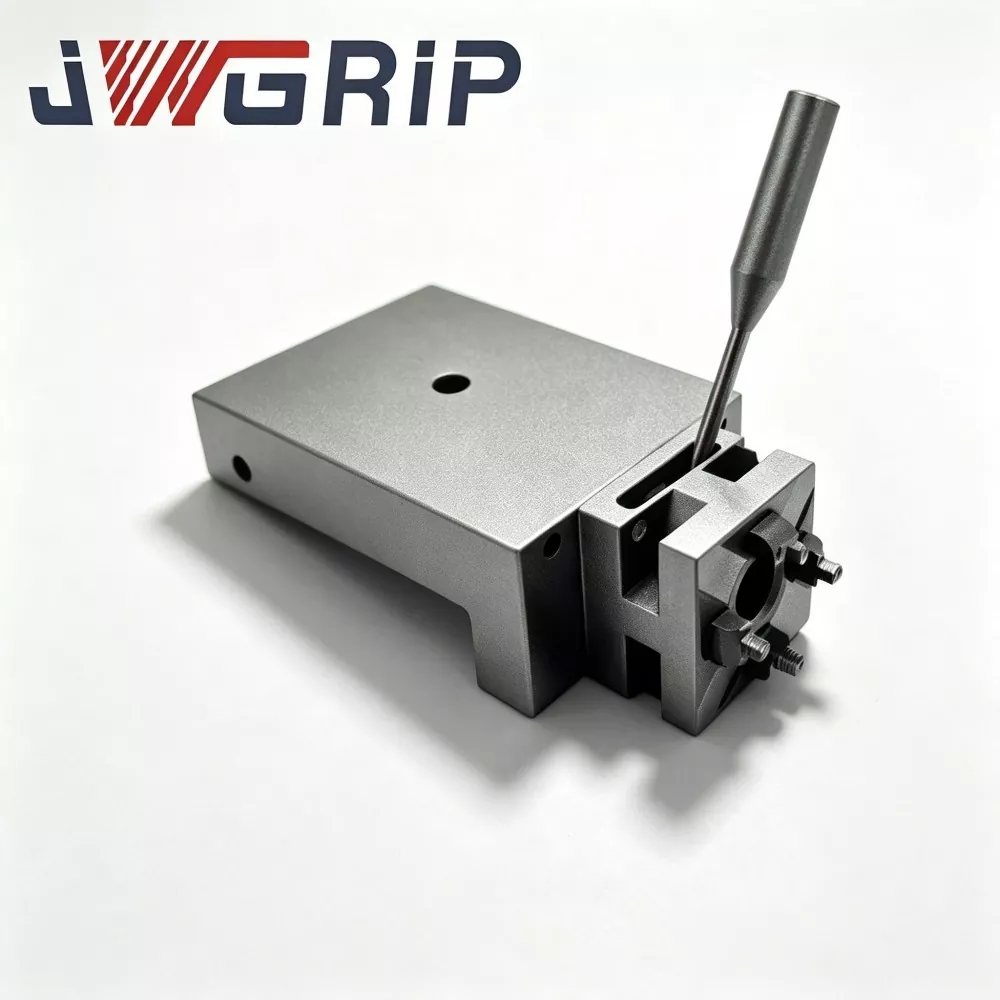
Адаптер UnoSet з комплектом піддонів RSM 50 для дротяної електроерозії
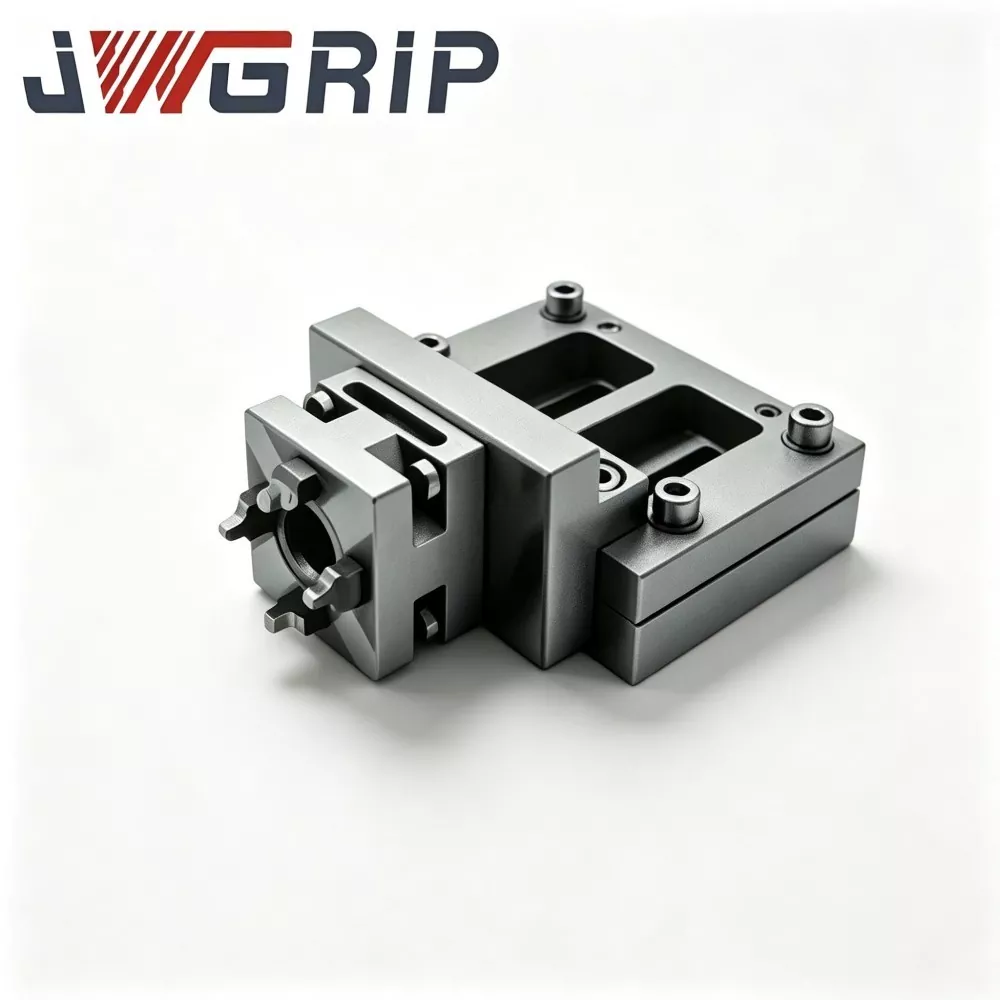
JWGRIP є професійним виробником і постачальником адаптера UnoSet з набором піддонів RSM 50 для Wire EDM у Китаї, зі стандартними повними комплектами, повністю наявними на складі та підтримкою глобальних масових замовлень для ремонту фабричного обладнання прес-форм і проектів модернізації змішаної системи кріплення. Це інтегроване міжсистемне рішення для перетворення кріплень, спеціально розроблене для модернізації старого обладнання електроерозійної електроерозії та сценаріїв з’єднання багатостандартних кріплень. Він інтегрує стандартний перехідний адаптер Unoset і відповідну позиційну палету RSM 50 у повний набір, точно заповнюючи розмірний і базовий проміжки між інтерфейсом машини Unoset і системою кріплення RSM 50.
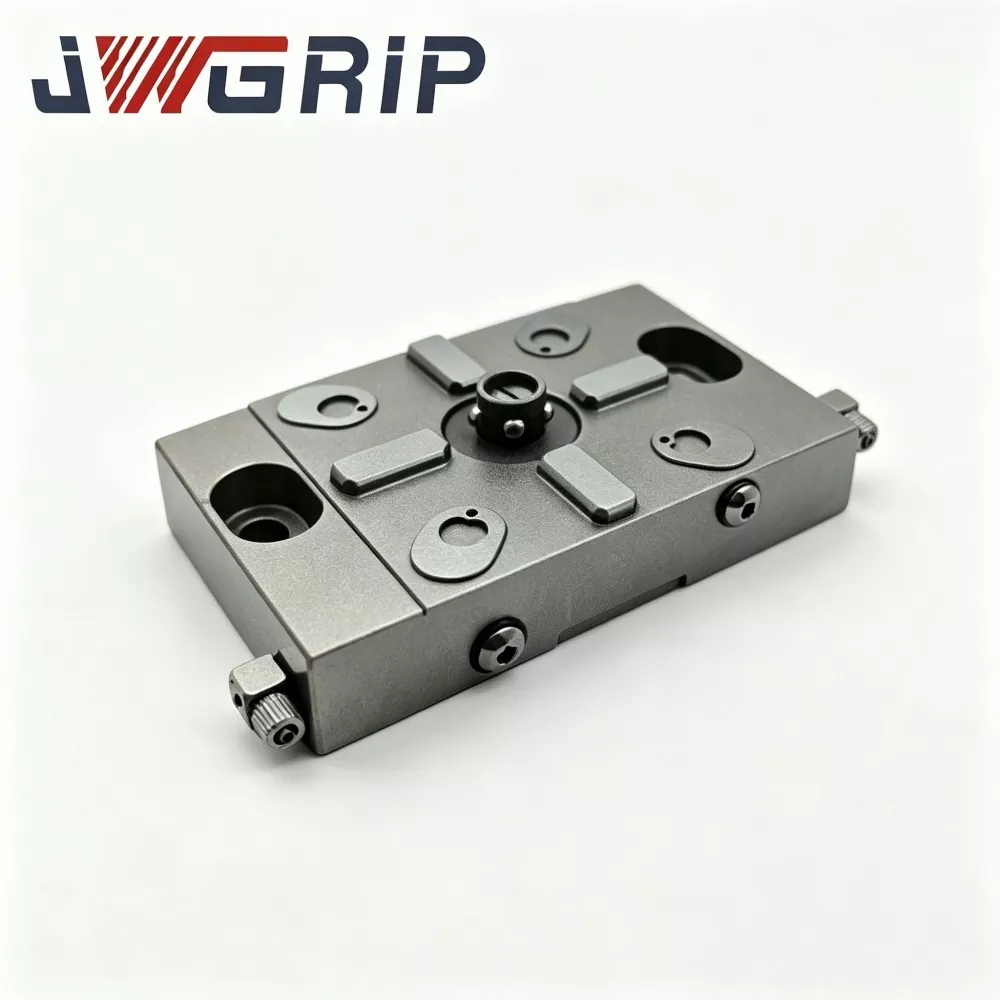
Пневматичний патрон для електроерозійної фіксації
JWGRIP є професійним виробником і постачальником пневматичних патронів для електроерозійних кріплень у Китаї, забезпечуючи пряме постачання з заводу та спеціалізовану структурну модифікацію OEM для глобальних автоматизованих виробничих ліній із зануреним дротом. Це професійний антикорозійний інтегрований пневматичний затискний пристрій, спеціально розроблений для повністю занурених у воду електроерозійних сценаріїв безлюдної обробки. Він поєднує в собі ексклюзивну структуру захисту від забруднення повітряного каналу та високостабільну пневматичну дію блокування в одному пристрої, усуваючи загальні дефекти звичайних пневматичних патронів сухого типу, такі як інфільтрація рідини, заклинювання поршня та ослаблення сили затиску в підводному середовищі.

Лещата EDM для точного закріплення
JWGRIP є професійним виробником і постачальником електроерозійних лещат для точних захватів у Китаї, стандартні моделі повністю наявні на складі та підтримують глобальні оптові замовлення для професійних виробничих майстерень із заглибленим дротом. Це інтегроване професійне затискне пристосування високої жорсткості, спеціально оптимізоване для сценаріїв точної обробки електроерозійною електророзійною машиною з повним зануренням у воду. Він об’єднує кріогенно стабілізовані характеристики матеріалу та посилену конструкцію губок, що запобігає прогину, в єдиний блок, ефективно вирішуючи проблеми нахилу губок, нерівномірного затискання та мікровідхилення звичайних лещат загального призначення в умовах тривалого занурення.
JWGRIP є професійним Пристосування для електроерозійної обробки дроту виробником і постачальником у Китаї. Ми щиро вітаємо вас на оптовій продажі високоякісної продукції за конкурентоспроможною ціною з нашого заводу.
Новини Рекомендації