український
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






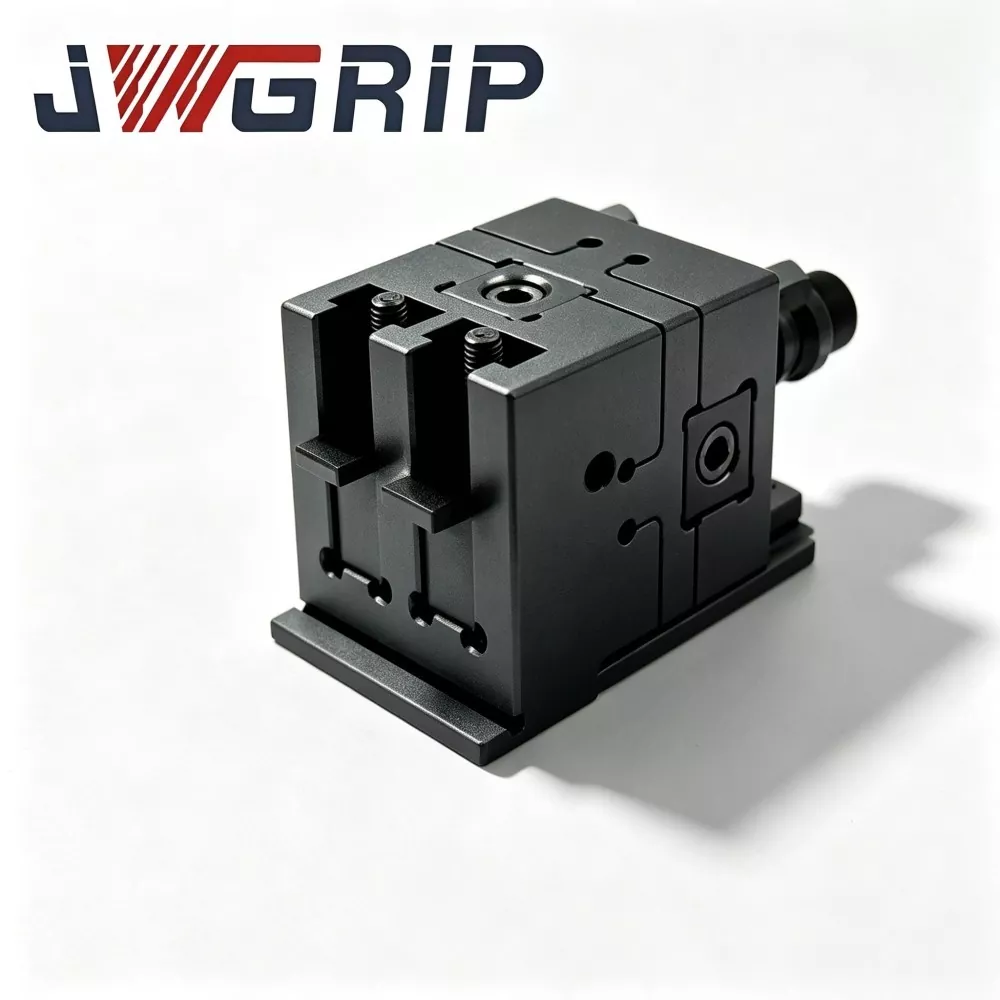
0-100 мм обертові електроерозійні лещата
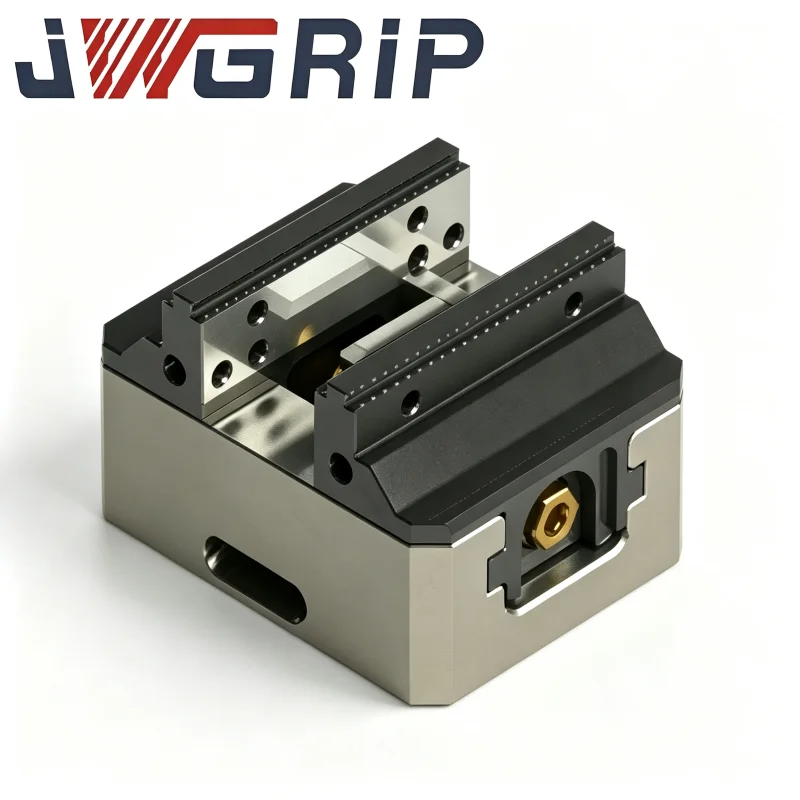
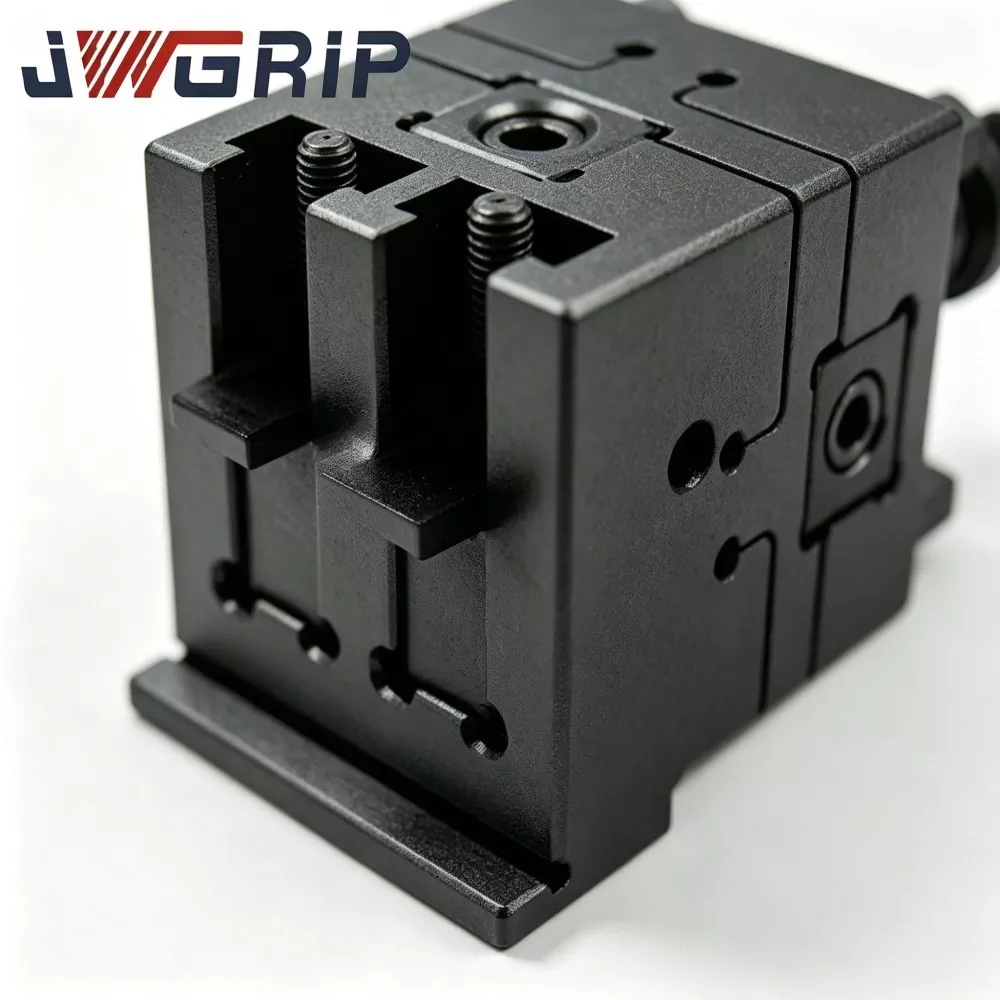
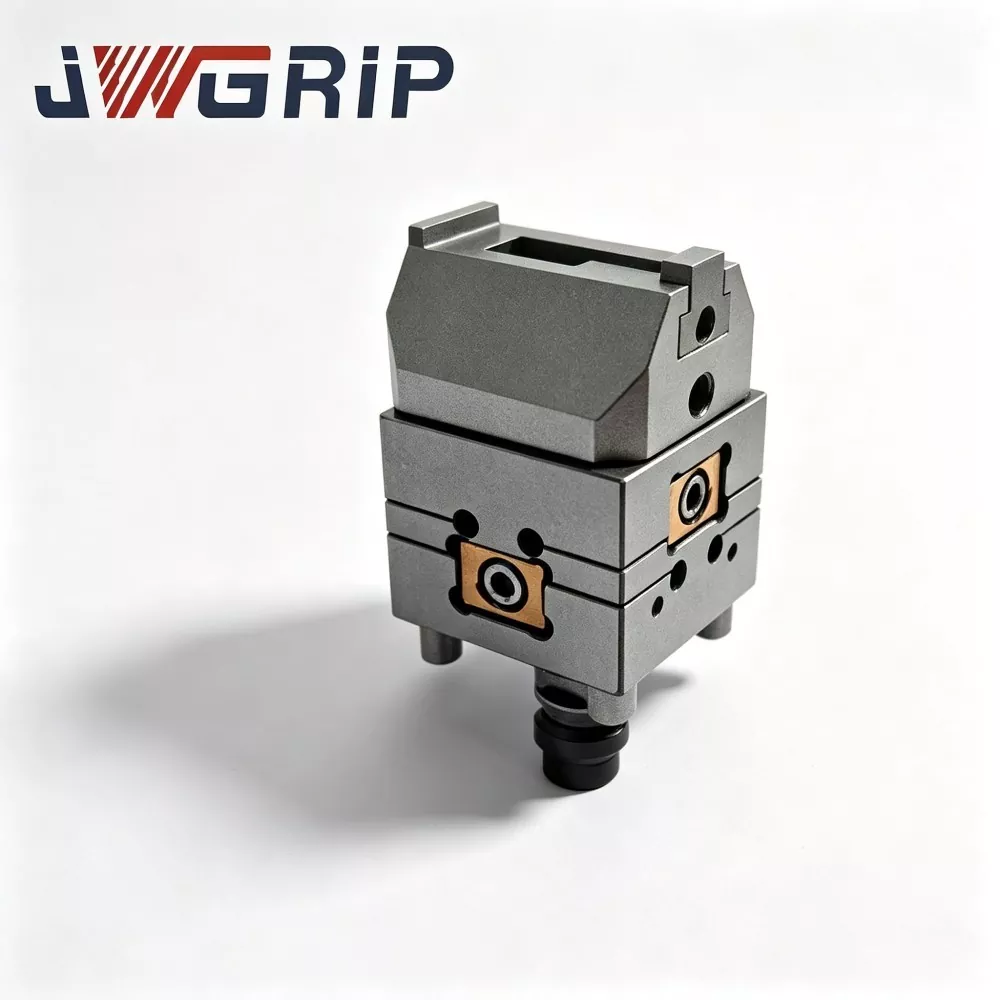
JWGRIP є виробником і постачальником професійних поворотних електроерозійних лещат 0–100 мм у Китаї. Це високоточне утримуюче обладнання, спеціально сконструйоване для виконання задач різання дроту під водою з кількома кутами, конічним профілем і просторово-нахиленою порожниною. Виготовлений із термостабілізованої попередньо загартованої легованої сталі, він використовує поворотну індексну платформу високої роздільної здатності та багатоточковий жорсткий механізм фіксації позиції, що підтримує безперервне кутове регулювання в діапазоні затиску 0-100 мм. Він міцно фіксує довільні поворотні позиції з високою структурною жорсткістю та зберігає відмінну кутову повторюваність під час тривалого розбризкування діелектричної рідини та вологих умов під водою.
Поворотні електроерозійні лещата 0-100 мм усувають недоліки традиційних електроерозійних лещат, які підтримують лише фіксовані кути затиску. Традиційні пристосування вимагають виснажливого ручного вирівнювання та повторного тестування циферблатом для конічних або похилих заготовок і легко створюють помилки, спричинені людиною, що призводить до нестабільної точності конусності та нестабільної якості партії.
Оснащений високоточним ротаційним індексуванням і жорсткою фіксуючою структурою, термічно стабілізовані лещата зі сталевим корпусом протистоять деформації та корозії в суворих умовах майстерні та зберігають тривалу стабільну точність індексування. Він покращує гнучкість обробки та ефективність виробництва та широко застосовується в лабораторіях розробки прес-форм і у відділах виготовлення точних інструментів для складної просторово-кутової електроерозійної обробки зануреним дротом.
Болі в реальному світі
Багато лабораторій розробки прес-форм і відділів виготовлення точних інструментів часто обробляють складні заготовки з просторово нахиленими поверхнями, конусними контурами та неортогональними порожнинами. Досягнення стабільної повторюваної кутової бази всередині занурених резервуарів з дротяною електроерозією залишається давньою складною технічною проблемою.
· Більшість звичайних утримуючих пристроїв забезпечують лише ортогональне позиціонування за осями X/Y. Коли похилі елементи потребують механічної обробки, оператори здебільшого використовують ручні кутові пластини. Звичайні ручні кутові пластини покладаються на показання зовнішнього транспортира для налаштування. Після навантаження силою затиску або кількох термічних циклів бака виникає тонкий кутовий дрейф. Крихітні кутові відхилення невидимі неозброєним оком, але посилюються на конусних і похилих поверхнях і призводять до невідповідної геометрії деталей. Для завдань налагодження прототипу повторне розбирання та індикація набору споживають багато часу роботи машини та сповільнюють процес перевірки.
· Деякі обертові лещата, доступні на ринку, модернізовані з обертових компонентів фрезерного верстата загального призначення. У них відсутня оптимізація захисту від забруднення, призначена для електроерозійної діелектричної рідини та дрібного шламу. Після короткочасної роботи в зануреному резервуарі відбувається забруднення поворотного зазору, падає роздільна здатність індексації та погіршується жорсткість замикання.

Орієнтація на дослідження та розробки
Обертові лещата JWGRIP 0–100 мм спеціально створені для вирішення проблем, пов’язаних із встановленням кута та повторним відтворенням у сценаріях розробки процесу електроерозійної електророзії. На відміну від модернізованих роторних вузлів, його повний набір механізму обертання індексації та блокування оптимізовано для робочих середовищ із зануреними резервуарами.
1. Спираючись на велику кількість даних про процес прототипу, накопичених JWGRIP як контрактним виробником для індивідуальних проектів кріплень, численні ревізії прототипів завершують комбіноване випробування на старіння з ротаційним блокуванням в імітованих умовах бризок діелектрика та рідини перед випуском у масове виробництво.
2. Оператори встановлюють ці лещата на робочий стіл електроерозійної машини. Після завершення кутової індексації багатоточкова замикаюча конструкція жорстко закріплює поворотну платформу, і користувачі можуть продовжити обробку похилою дротяною обробкою.
3. Окрім стандартної конфігурації, JWGRIP може надавати користувальницькі структурні коригування для особливих вимог до осередків кріплення для розробки процесу.
Технічні вузькі місця
Ми розбираємо чотири найпоширеніші технічні вузькі місця в електроерозійній обробці з кутовими елементами та показуємо, як обертові лещата JWGRIP 0-100 мм для дротяної електроерозійної машини впроваджують цільові вдосконалення:
1. Погана кутова повторюваність звичайних ручних кутових пластин. Ручні кутові пластини залежать від ручної індикації після налаштування. Напруга блокування плюс температурні коливання бака легко викликають кутовий дрейф. Поворотна платформа JWGRIP високої жорсткості з багатоточковим блокуванням реалізує механічне позиціонування індексації, зменшує залежність від ручного калібрування та покращує повторюваність кутових даних для партій прототипів.
2. Поломка роторного механізму, спричинена забрудненням, в умовах зануреного резервуару Роторні агрегати загального призначення не мають лабіринтового бар’єру проти забруднення. Шлам, що зрізаний дротом, вторгається в поворотний зазор і приносить тремтіння індексації та ослаблену жорсткість блокування. Ці поворотні лещата додають окружний бар’єр лабіринтового типу, що запобігає осаду, навколо ротаційного індексуючого зазору та уповільнює проникнення забруднюючих речовин у внутрішні обертові пари.
3. Недостатній ефективний діапазон затиску багатьох поворотних лещат Значна кількість поворотних дротяних лещат EDM забезпечує лише вузький отвір губок і не може вмістити заготовки прототипів середнього розміру. Ця модель використовує ефективний проміжок затиску губок 0-100 мм і підходить для різних розмірів заготовок для роботи з налагодження процесу.
4. Сукупна втрата часу, спричинена повторним кутовим повторним індикацією. Часте розбирання та індикація циферблатом для багатокутових зразків прототипів займає дійсні машино-години. Його інтегрована структура індексування та блокування скорочує повторювані кроки демонтажу та індикації під час зміни кута процесу розробки.
Принцип роботи
Поворотні електроерозійні лещата JWGRIP 0-100 мм складаються з трьох основних функціональних блоків:
фіксована основа корпусу, поворотна індексуюча платформа та багатоточковий блокуючий модуль по окружності.
① Фіксована основа корпусу кріпиться на робочому столі з дротяною електророзійною машиною та підтримує стабільне просторово-датне співвідношення зі столом машини.
② Ротаційна індексуюча платформа несе вузли рухомих і нерухомих губок. Оператори повертають платформу, щоб встановити цільовий кут обробки; Позначки масштабу плюс еталонний край для зчитування пропонують допоміжне орієнтування кута зору.
③ Після завершення регулювання кута окружний багатоточковий модуль блокування діє синхронно, застосовуючи рівномірне попереднє навантаження по колу поворотної платформи для обмеження ступенів свободи поворотної платформи.
④ Лабіринтовий бар’єр між основою корпусу та поворотною платформою блокує більшість осаду та бризок діелектричної рідини, обрізаних дротом, від потрапляння у внутрішній зазор роторної пари.
Функціональні межі та основна область застосування
Важливе положення про функціональні межі: поворотні лещата JWGRIP 0–100 мм для дротяної електроерозійної машини забезпечують механічне кутове індексування та фіксацію базової точки. Він не може усунути кутове відхилення, викликане деформацією заготовки або зносом поверхні губок. Після механічної фіксації перевірка кута на основі зонда та точна компенсація все ще є обов’язковими перед формальною обробкою дротом.
Основне застосування: налагодження прототипу процесу та дрібносерійне виробництво похилих прес-форм, пуансонів конічного типу, просторово-кутових вимірювальних компонентів у занурених дротяних резервуарах EDM.
Технічні характеристики
1,0-100 мм Широкий діапазон затиску губок. Порівняльний тест застосування показує:
Поворотні лещата JWGRIP 0-100 мм для дротяної ерозії охоплюють більше специфікацій розміру прототипу порівняно з ротаційними лещатами з вузьким отвором, задовольняючи вимоги до змішаного налагодження кількох зразків у лабораторіях розробки процесів.
2. Окружний лабіринтовий бар’єр проти забруднення для роторної пари
За ідентичних умов випробувань на забруднення бризками лабіринтова бар’єрна структура зменшує ймовірність вторгнення частинок мулу в ротаційний зазор прибл. 30 %, уповільнення зносу роторної пари та погіршення продуктивності індексування в умовах зануреного бака.
3. Багатоточковий синхронний окружний механізм блокування
Багатоточкове розподілене попереднє навантаження блокування покращує жорсткість поворотної платформи після блокування та знижує ризик локального кутового мікронахилу, спричиненого концентрацією напруги блокування в одній точці.
4. Основна конструкція з попередньо загартованої легованої сталі з термічною стабілізацією
Основна база і поворотна платформа проходять багатоступеневе термостабілізаційне старіння. У діапазоні робочих температур 14-32 ℃ зміна площинності структурної опорної площини ≤0,0029 мм, що пом’якшує вплив термічної деформації на кутову базу.
5. Загартовані затискні поверхні плюс антикорозійна пасивація всього блоку
Робочі поверхні щелеп отримують локальну поверхневу обробку; антикорозійне покриття з пасивацією повних лещата адаптує робоче середовище резервуару, що розбризкується діелектриком і рідиною.
6. Гнучка реалізація на замовлення
Як контрактний виробник, JWGRIP підтримує індивідуальні модифікації для роздільної здатності поворотного індексування, ходу затиску губок і інтерфейсу нижнього монтажу відповідно до вимог до процесу розробки спеціальних осередків кріплення.
7. Відстеження серійного номера цілого блоку
Кожне готове JWGRIP 0–100 мм поворотне електроерозійне лещата має унікальний серійний номер, вигравіруваний лазером. Повні записи перевірки, що охоплюють кутову повторюваність, жорсткість фіксації та площинність бази даних, архівуються для цілей управління активами лабораторії.
Норми експлуатації
1. Перед встановленням поворотних лещат JWGRIP 0-100 мм на робочий стіл електроерозійної електророзії повністю очистіть опорну площину столу верстата та нижню точку опори лещат; видаліть шлам і залишки стружки. Сторонні частинки, що потрапили між сполученими поверхнями, спричиняють нахил основи лещат і підривають подальшу надійність кутових даних.
2. Затягніть болти кріплення основи, дотримуючись рекомендованого моменту затягування. Надмірний крутний момент викликає мікровикривлення основи; недостатній крутний момент створює потенційний ризик зсуву лещат під дією сили затиску.
3. Відпустіть багатоточковий замок; поверніть платформу в положення цільового кута та зачепіть багатоточковий окружний блокувальний модуль. Після завершення фіксації виконайте перевірку кута на основі щупа перед затисканням заготовок. Візуальне зчитування шкали є допоміжним орієнтиром і не може замінити вимірювання зондом.
4. Затискайте заготовки в робочому діапазоні губок; уникайте виступу деталі, що перевищує допустимий розмах губок. Не застосовуйте надмірний крутний момент затиску губок, який призведе до невидимого мікровикривлення платформи.
5. Перед формальним розрізанням дроту прототипу виконайте перевірку кутової повторюваності за допомогою кількох циклів розблокування-обертання-повторного блокування.
6. Після завершення виробництва бака: відпустіть механізм блокування, продуйте канавку лабіринтового бар’єру сухим стисненим повітрям, очистіть поверхні губок, повністю висушіть усі сполучні поверхні перед зберіганням у кейсі для інструментів.
FAQ
Питання 1: Чи повністю виключає процедуру перевірки кута щупа JWGRIP 0-100 мм обертові дротяні ерозійні лещата?
A: Він забезпечує повторювану механічну кутову індексацію та фіксацію бази даних. Візуальне зчитування шкали служить лише допоміжним орієнтиром. Точну перевірку кута та компенсацію на основі зонда не можна пропустити для формальної обробки прототипної частини дротом, щоб компенсувати знос губок, відхилення при монтажі та крихітну помилку зазору поворотної пари.
Q2: Чи дозволено затискання важких заготовок із великим звисом, що перевищує ефективний проміжок губок?
В: Надмірний звис заготовки створює додаткове моментне навантаження на поворотну платформу та викликає невидимі мікровикривлення, погіршуючи кутову точність. Основна зона затиску деталі повинна знаходитися в межах ефективного діапазону затиску губок 0-100 мм. Допоміжні зовнішні несучі конструкції повинні бути налаштовані для виконання спеціальних завдань звисів.
Q3: Мій проект потребує нестандартної поворотної роздільної здатності або спеціального інтерфейсу для нижнього монтажу, чи можете ви надати індивідуальне рішення?
A: Так. Будь ласка, надішліть повні технічні креслення з чіткими вимогами до роздільної здатності поворотного індексування, діапазону затиску губок, розмірів монтажної поверхні та характеристик допуску. Наш інженерний відділ завершить оцінку технологічності та надасть офіційний зворотній зв’язок із пропозицією протягом 12 робочих днів.
Запитання 4: На які умови несправності поширюється гарантія на продукт?
Відповідь: JWGRIP 0-100 мм обертові електроерозійні лещата є високоточними
занурений резервуар, обертовий робочий утримуючий пристрій. Гарантія поширюється на виробничі дефекти під час доставки, такі як кутова точність, що не відповідає специфікації, і невідповідність базової площинності. Гарантія не поширюється на пошкодження, спричинені сильним зіткненням, перевищенням крутного моменту затиску, ерозією осаду без технічного обслуговування та нормальним циклічним зносом.
Пов'язана категорія
Надіслати запит
Контактна інформація
-
Адреса
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Тел
-
Електронна пошта
Ласкаво просимо надіслати запит до JWGRIP. Наша професійна технічна команда та відділ продажів надасть безкоштовний вибір світильників, індивідуальний дизайн рішення та точну цінову пропозицію.
Новини Рекомендації