український
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Надійний виробник центруючих пластин R-Type для рішень точного вирівнювання
Як спеціалізований виробник центруючих пластин R-типу,JWGRIPвиробляє позиціонуючі пластини з високою площинністю та вкладиші для піддонів з нульовою точкою для розробників прес-форм, планувальників процесів EDM та спеціалістів із закупівлі пристосувань, які розміщують багатоелектродні компонування на робочих столах з грузиком EDM. Кожна пластина проходить відпал для зняття напруги та двостороннє точне шліфування, щоб зберегти суворі допуски на паралельність і площинність і запобігти сукупному відхиленню позиціонування для щільних багатоелектродних установок. Ці опорні пластини усувають неузгодженість координат під час заміни електродів або взаємозамінних деталей у резервуарах для діелектричної рідини. JWGRIP також забезпечуєПатрони EDM R-типуі Wire EDM Workholding Fixtures, створюючи повні ланцюги передачі базових даних для робочих процесів обробки електроерозійною електророзійною машиною та дротом.
Численні майстерні з виготовлення прес-форм зосереджуються на точності індивідуальних патронів, але не враховують поширення базової точки між кількома станціями. Навіть високоточні патрони не можуть усунути накопичені помилки, якщо проміжні сполучні пластини страждають від поганої площинності або спотворених установчих отворів. Коли оператори розміщують кілька графітових або мідних електродів для обробки прес-форми з декількома порожнинами, дрібні помилки на центруючих пластинах накопичуватимуться на кожній станції. Кумулятивне відхилення порушує однорідність іскрового проміжку, створює непостійну глибину порожнини та руйнує узгодженість розмірів між кількома відбитками форми. Багато загальних адаптерних пластин, які продаються на ринку, не оптимізовані для середовищ EDM; вони, як правило, страждають від корозії поверхні та дрейфу розмірів під час тривалого занурення в діелектричну рідину, поступово порушуючи узгодженість координат між положеннями електродів.
Які важливі функціональні особливості відрізняють спеціальні опорні пластини від звичайних адаптерних пластин для багатоелектродних установок EDM?
Звичайні перехідні пластини в основному призначені для фрезерування з ЧПК із сухим різанням. Вони рідко враховують діелектричне занурення, забруднення вуглецевими частинками та накопичення помилок на кількох станціях у проектні міркування.
Навпаки, центруючі пластини R-типу створені спеціально для багатоелектродних сценаріїв компонування електроерозійної електророзрізної труби.
Центруюча пластина R-Type 70x70 EDM підходить для компактних багатоелектродних пристроїв для невеликих точних прес-форм.
Центруюча пластина R-Type 54x54 EDM призначена для встановлення у вузьких приміщеннях, де простір для монтажу надзвичайно обмежений. 75-міліметрова центруюча пластина EDM Zero Point розширює вантажопідйомність для електродів середнього розміру, тоді як R-Type 156mm Pallet EDM для закріплення нульової точки пропонує опорний носій більшого формату для важких багатоелектродних груп.
Антикорозійна обробка поверхні запобігає хімічній ерозії діелектричної рідини. Прецизійно оброблені позиційні отвори гарантують повторюване вирівнювання кожного разу, коли пластини монтуються на базові патрони. Завдяки надійному проміжному базовому середовищу кожна електродна станція зберігає своє незалежне значення координати без перехресних перешкод, уникаючи кумулятивного зміщення у виробництві прес-форм із кількома порожнинами.
Як можна усунути кумулятивну помилку дату?
Складні багатопорожнинні прес-форми потребують десятків електродів для обробки всіх порожнинних деталей. Повторне встановлення опорних координат для кожного електрода всередині резервуара EDM витрачає багато часу роботи машини. Центрувальні пластини R-типу дозволяють операторам завершувати групування електродів, планування компонування та вимірювання координат на зовнішніх калібрувальних столах за межами машини EDM. Кілька електродів можна попередньо встановити на центруючі пластини або піддони партіями, а весь зібраний блок зафіксується на патронах R-Type EDM за один крок встановлення.
Цей підхід позбавляє від дорогоцінного машинного часу майже всю роботу з вимірювання та налаштування. Якщо майстерні планують реалізувати циркуляцію пристосувань між різним обладнанням, ці базові пластини можуть співпрацювати з модулями з Quick Change Workholding System, передаючи уніфіковані координати між вимірювальними станціями, машинами EDM для грузила та допоміжними оглядовими платформами. Цей робочий режим усуває повторювані налаштування координат і ефективно пригнічує помилки накопичення, створені кількома незалежними операціями затискання.
Основні характеристики продукту
Двостороннє точне шліфування та обробка для зняття напруги зберігають наднизьку площинність і паралельність, стримуючи кумулятивне відхилення позиціонування на кількох станціях.
Різноманітні специфікації розмірів, включаючи 54 × 54,70 × 70,75 мм і 156-мм піддон, адаптовані до компактних вставок, щільне багатоелектродне розташування та комбінації електродів із великим навантаженням.
Спеціальна антикорозійна обробка поверхні витримує тривале занурення в діелектричну рідину, сповільнюючи корозію та зміну розмірів поверхні всередині робочих резервуарів EDM.
Стандартизований інтерфейс визначення місцезнаходження забезпечує повну сумісність з існуючими патронами, тримачами та допоміжними компонентами для калібрування серії R-Type.
Огляд модуля продукту
Асортимент продуктів JWGRIP для перенесення дальності охоплює центрувальні пластини малої форми до палет великого розміру для важких умов, щоб відповідати різноманітним вимогам до компонування кількох електродів.
Центруюча пластина R-Type 54x54 EDM призначена для вузького монтажного простору, підходить для компактного багатоелектродного розташування крихітних прецизійних форм-вставок. Центруюча пластина R-Type 70x70 EDM широко застосовується для основних малих і середніх прес-форм із кількома порожнинами. 75-міліметрова центруюча пластина EDM Zero Point забезпечує розширену область завантаження для груп електродів середнього розміру. 156-мм піддон EDM R-типу для робочого кріплення з нульовою точкою виступає в якості великорозмірної транспортної платформи для важких електродів або комбінованого затискання кількох пластин. Усі ці пристрої належать до екосистеми R-Type EDM Workholding System. Коли в майстернях потрібно завершити подальшу обробку дротом для деталей прес-форми, можна запровадити відповідні інструменти від Wire EDM Workholding Fixtures, щоб продовжувати використовувати ту саму опорну точку на різних етапах обробки.
Типові сценарії застосування
Ці пластини й піддони для перенесення базових даних знаходять широке застосування у виробництві багатопорожнинних пластикових форм для лиття під тиском, виробництві прес-форм для точних з’єднувачів, обробці форм для медичних імплантатів і робочих процесах підготовки групи електродів. Вони підходять для електроерозійного обладнання для обробки з кількома порожнинами, обробки згрупованих електродів і модульного затискання пластин. Незалежно від того, ремонтуєте ви застарілі робочі станції EDM або будуєте нові модульні осередки для виготовлення форм, правильно підібрані центрувальні пластини стабілізують багатоелектродну координатну узгодженість і зменшують кількість дефектних деталей, спричинених накопиченим зміщенням бази даних. Ці компоненти широко використовуються на заводах з виробництва прес-форм споживчої електроніки, заводах з виробництва прецизійних з’єднувальних інструментів і підприємствах, які здійснюють масштабні проекти з багатопорожнинними прес-формами.
Практичні принципи вибору
Спочатку обчисліть загальну кількість і зовнішній розмір електродів у кожній групі, а потім виберіть розмір пластини відповідно до фактичного місця для встановлення на столі. Щільний макет із компактною вставкою вибирає пластини меншого розміру, такі як EDM-центруюча пластина R-типу 54x54 або EDM-центруюча пластина R-типу 70x70. Групи середніх і великих електродів або комбіноване затискання з декількома вставками можуть використовувати центруючу пластину нульової точки EDM 75 мм або палету R-типу 156 мм EDM для закріплення нульової точки.
По-друге, підтвердьте вимоги щодо відповідності інтерфейсу існуючим базовим патронам. Зверніть увагу на загальну вагу електрода; сценарії великого навантаження потребують піддонів з більшою несучою здатністю. Якщо ви сподіваєтеся поділитися даними з зовнішніми вимірювальними платформами, заздалегідь перевірте сумісність із модулями Quick Change Workholding System. Якщо ви спантеличені комбінацією розмірів або відповідністю навантажувальної здатності, ви можете звернутися до офіційних таблиць розмірів JWGRIP, щоб відфільтрувати відповідні номери деталей на основі креслення компонування електродів і параметрів навантаження.
Керівництво з використання
Залишки вуглецю, графітовий порошок і діелектричний шлам будуть накопичуватися на поверхнях розміщення пластини та позиціонуючих отворах під час безперервного виробництва електроерозійної електророзії. Делікатне та регулярне очищення плоских контрольних поверхонь і установочних отворів має вирішальне значення для збереження початкової точності бази даних. Уникайте сильних стуків, подряпин або механічного впливу на шліфовані контрольні поверхні; поверхневі поглиблення призведуть до постійних невиправних помилок базової точки. Після очищення витріть пластини насухо та нанесіть антикорозійне захисне покриття, особливо для пристроїв, які тривалий час зберігаються поза баками машини.
Періодично перевіряйте площинність і стан установочного отвору для пластин, що працюють у багатоелектродних умовах із великим навантаженням. Вчасно видаляйте компоненти з явними вм’ятинами або корозійними ямками. Дотримання стандартизованих робочих звичок захищає базову цілісність, зберігає консистенцію багатоелектродних координат і знижує відсоток браку для масового виробництва форм із декількома порожнинами.




- View as
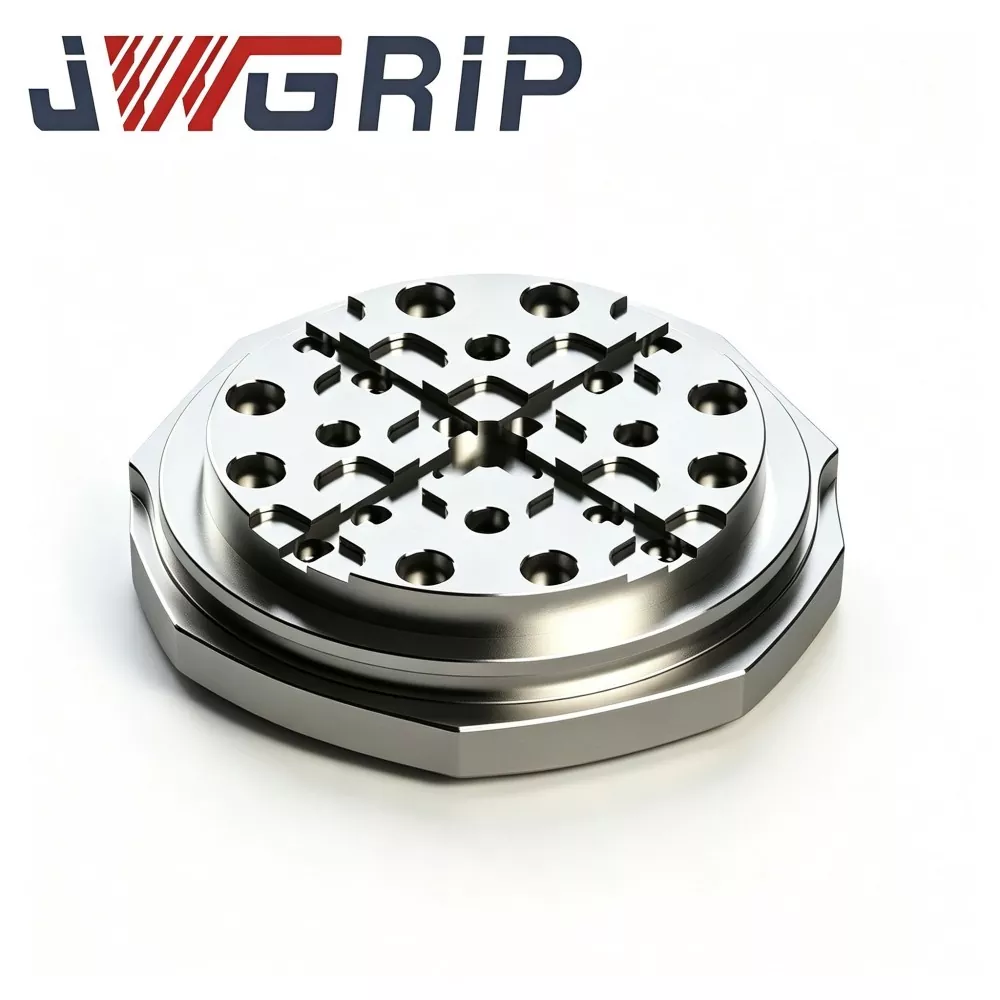
Палета R-типу 156 мм для EDM для закріплення в нульовій точці
JWGRIP, досвідчений постачальник, який постачає перевірені рішення ODM для високоточної кріпильної фурнітури для EDM, пропонує жорстку конструкцію R-Type 156mm EDM Pallet для нульової точки Workholding, ключовий закупівельний компонент для перехресного переміщення грузил EDM на середніх і великих прес-формах. Виготовлений із попередньо загартованої легованої сталі зі знятою напругою, він проходить багатоциклову термостабілізацію, обробку з перехідними пазами R-типу та надточне шліфування по всій поверхні. Оснащений дренажною архітектурою для відводу стружки для розбризкування резервуарів EDM, його унікальна R-подібна канавка для зняття напруги розподіляє високу локальну напругу від повторюваних циклів блокування-розблокування нульової точки та пригнічує мікродеформацію позиційної поверхні поверхні після тривалої циклічної роботи.
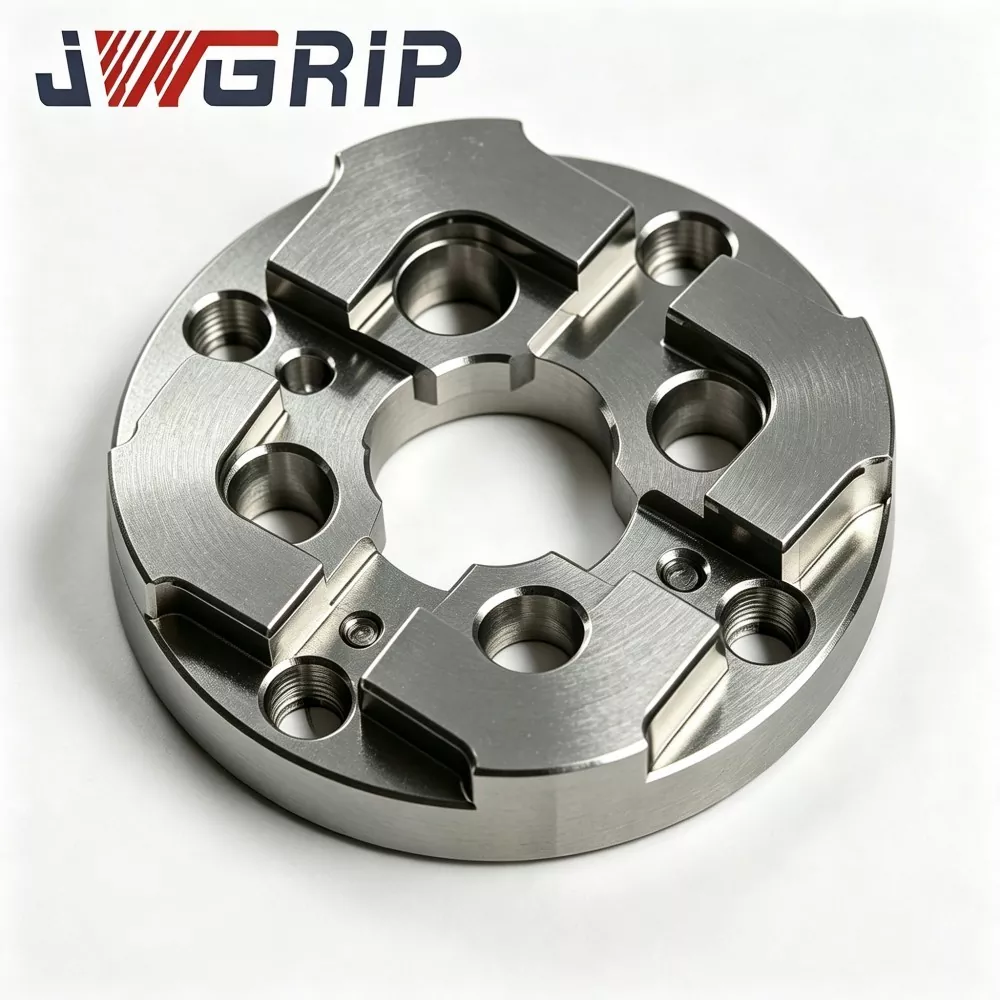
Центруюча пластина нульової точки 75 мм
JWGRIP є професійним виробником і постачальником 75-міліметрової центруючої пластини нульової точки EDM у Китаї, яка забезпечує пряме постачання з заводу та індивідуальне структурне коригування для середніх і великих цехів з виготовлення прес-форм у всьому світі. Це високостабільний інтегрований пристосування для позиціонування нульової точки, спеціально розроблений для систем кріплення нульової точки грузика EDM. Він поєднує в собі посилену антидеформаційну структуру та високоточний еталон узгодження нульової точки, що забезпечує швидке відновлення базової точки під час частої заміни вставних форм і багатоелектродної пакетної обробки.

Центруюча пластина EDM R-типу 54x54
JWGRIP є професійним виробником і постачальником EDM-центрувальної пластини R-типу 54x54 у Китаї, стандартні специфікації повністю наявні та підтримують глобальні оптові замовлення для компактних машин EDM і проектів майстерень для точних форм. Це зносостійке високоточне інтегроване еталонне пристосування для позиціонування, спеціально розроблене для малогабаритного електроерозійного обладнання, міні-електродних зажимних пристосувань і прецизійних прес-форм із декількома порожнинами. Він об’єднує оптимізовану конструкцію перехідного позиціонування плечей R-типу та термічно стійкі механічні характеристики в єдиний блок, усуваючи дефекти легкого екструзійного зносу та сколювання кутів традиційних мініатюрних центруючих пластин під прямим кутом.
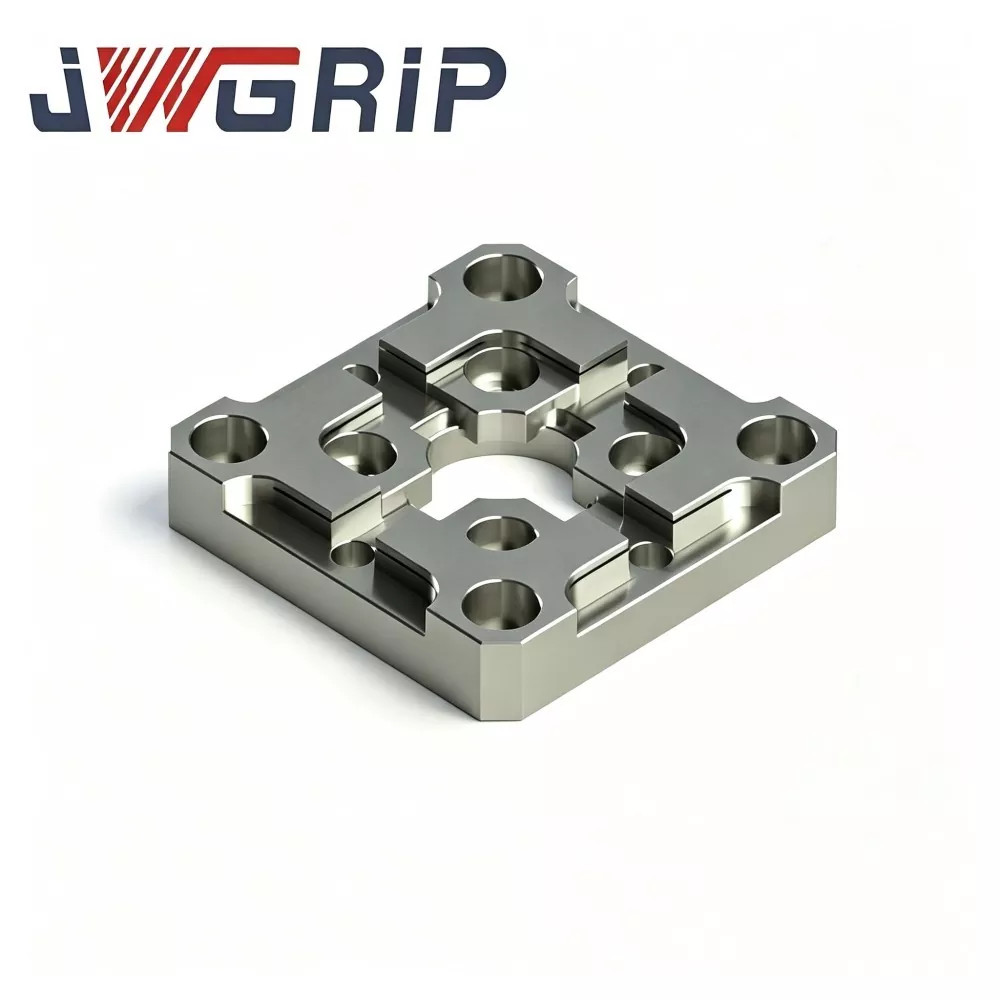
Центруюча пластина EDM R-типу 70x70
JWGRIP є професійним виробником і постачальником центруючої пластини R-Type 70x70 EDM у Китаї, забезпечуючи пряму доставку з заводу та індивідуальну структурну модифікацію для задоволення різноманітних вимог до компонування приладів EDM. Це високоточне інтегроване еталонне пристосування для позиціонування електродів, спеціально оптимізоване для цехів з виготовлення електроерозійних прес-форм для грузила, зосереджене на швидкому центруванні та повторюваних задачах позиціонування електродів. Він об’єднує перехідну структуру внутрішньої фаски R-типу з розсіюванням напруги та надстабільну еталонну продуктивність позиціонування в єдиний компактний блок, ефективно вирішуючи знос гострих країв і опорні дефекти дрейфу традиційних плоских центруючих пластин.
JWGRIP є професійним Центрувальні пластини R-типу виробником і постачальником у Китаї. Ми щиро вітаємо вас на оптовій продажі високоякісної продукції за конкурентоспроможною ціною з нашого заводу.
Новини Рекомендації