український
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Тримачі електродів R-типу від перевіреного виробника для надійного зварювання
Як спеціалізований постачальник тримачів для електродів R-типу,JWGRIPвиробляє високостабільні подовжувальні стрижні, цангові вузли та пневматичні вузли дишла для виробників прес-форм, інженерів-технологів EDM та покупців кріплень, які мають проблеми з биттям електродів і вібрацією під час іскрової ерозії в глибоких порожнинах. Кожен ключовий компонент проходить обробку для зняття напруги та точне шліфування, щоб мінімізувати помилки концентричності під час встановлення різноманітних графітових і мідних електродів. Ці аксесуари для кріплення зменшують коливання під час глибокого занурення, покращуючи якість обробки поверхні складних деталей форми. Окрім вузлів для кріплення електродів, JWGRIP також постачаєПатрони EDM R-типуі EROWA Compatible Electrode Chucks для створення повного інструментального ланцюга, що охоплює основу патрона до наконечника електрода.
Багато заводів, що виготовляють прес-форми, зосереджуються лише на продуктивності патронів EDM і параметрах іскрових машин, ігноруючи те, як компоненти для кріплення електродів безпосередньо впливають на кінцеві результати обробки. Навіть високоякісні мідно-графітові електроди спричинятимуть явне биття, якщо їх поєднати з низькоякісними тримачами. Під час обробки глибоких, вузьких порожнин прес-форми легка вібрація, що передається від монтажної позиції, призведе до рифленості бічних стінок, розмитих радіусів кутів і непостійних іскрових проміжків. Повторна обробка дефектних порожнин витрачає електроди, витрачає час роботи машини та затримує доставку замовлення. Багато звичайних монтажних деталей загального призначення не можуть протистояти впливу бризок діелектричної рідини та коливань температури всередині робочого резервуару для електроерозії, що призводить до поступового відхилення точності після повторних замін електродів.
Відмінності продуктивності
Стандартні тримачі інструментів розроблені для високошвидкісного фрезерування замість іскрових ерозійних середовищ. Вони рідко враховують опір діелектричної рідини, температурні коливання та спеціальні вимоги до затиску крихких графітових електродів.
Для порівняння, тримачі електродів R-типу повністю оптимізовані для робочих характеристик електроерозійної електророзрізки. Подовжувальний стрижень R-типу для тримача електрода EDM розширює охоплення для обробки глибоких порожнин без посилення вібрації. Цанга R-Type ER32 для тримача електродів EDM забезпечує рівномірне зусилля захоплення по окружності, запобігаючи розтріскуванню крихких графітових електродів під тиском затиску. Пневматичне дишло R-типу для тримача електродів EDM забезпечує дистанційне автоматичне блокування та розблокування, що відповідає робочим процесам заміни високочастотних електродів. Калібрувальний блок CNC R-Type for EDM Workholding підтримує швидку перевірку зсуву, скорочуючи час вимірювання до початку обробки іскрою. Розумно підібране монтажне обладнання зберігає стабільність концентричності електрода навіть під час роботи далеко від базової точки патрона, уникаючи дефектів поверхні в порожнинах прес-форми, спричинених вібрацією.
Зменшення відходів електродів
Графітові та мідні електроди є основними змінними витратами для прес-форм. Погана концентричність тримача та нестабільна сила затиску часто пошкоджують дорогі електроди ще до того, як почнеться іскрова обробка. Стандартизовані тримачі електродів R-типу дозволяють операторам завершувати попереднє налаштування електродів, обрізку та вимірювання зсуву поза резервуаром електроерозійної машини. Оператори монтують електроди на подовжувачі або цанги на зовнішніх вимірювальних стендах; після калібрування всю збірку можна швидко встановити на патрони R-Type EDM.
Пневматичне дишло усуває ручні операції гайкового ключа, знижуючи ризик надмірного затягування, що призводить до тріщин графітових матеріалів. При будівництві змішаних виробничих ліній, що поєднують ручне керування та напівавтоматику, користувачі можуть поєднувати ці тримачі з установчими модулями з Quick Change Workholding System, реалізуючи уніфіковану передачу даних між вимірювальними столами перед станцією та столами електроерозійної машини. Цей робочий процес зменшує кількість браку електродів і скорочує час, який витрачається на повторну корекцію на машині.
Основні переваги продукту
Прецизійно відшліфовані сполучні поверхні гарантують чудову концентричність, ефективно пригнічуючи биття електродів під час іскрової ерозії в глибокій порожнині.
Різноманітні структурні форми, включаючи подовжувальний стрижень, цангу ER32 і пневматичне дишло, адаптуються до коротких електродів, завдань з глибокою порожниною з великим досяжністю та вимог до автоматизованого виробництва.
Поверхнева антикорозійна обробка запобігає ерозії діелектричної рідини, сповільнюючи накопичення іржі та забруднення всередині робочого бака EDM.
Сумісність із основними аксесуарами R-Type, підтримкою швидкої взаємодії з калібрувальними блоками та патронами різних типів EDM.
Введення в модуль продукту
Вузли для кріплення електродів JWGRIP охоплюють кілька функціональних модулів для обробки електродів різної довжини, матеріалів і рівнів автоматизації.
Подовжувач R-типу для тримача електрода EDM вирішує перешкоду обробки глибоких і обмежених порожнин форми; він збільшує робочу відстань електрода, одночасно контролюючи посилення вібрації в прийнятних межах. Цанга R-Type ER32 для тримача електродів EDM забезпечує рівномірну силу затиску, захищаючи тендітні графітові електроди від локальної деформації розчавлення. Пневматичне дишло R-типу для тримача електрода EDM підтримує дистанційне пневматичне блокування, підходить для майстерень, які прагнуть до вищого рівня автоматизації. Калібрувальний блок з ЧПК R-типу для EDM Workholding служить допоміжним вимірювальним інструментом для перевірки зміщення, зменшуючи кількість проб і помилок під час налаштування електрода. Усі ці модулі належать до екосистеми R-Type EDM Workholding System. Якщо майстерням потрібно обробляти стандартні електроди великої партії, вони можуть вибрати відповідні одиниці з EROWA Compatible Electrode Chucks, що забезпечує гнучке перемикання кріплень між різними стандартами інструментів.
Основні сценарії застосування
Ці компоненти для кріплення електродів широко застосовуються у виробництві прес-форм споживчої електроніки, обробці прес-форм для деталей салону автомобіля, виробництві прецизійних прес-форм для медичних пристроїв і в задачах обробки багатоелектродних композитних матеріалів. Вони підходять для електроерозійного обладнання для глибокої обробки порожнин, різьблення дрібних елементів і травлення складної текстури. Незалежно від того, модернізуєте старе електроерозійне обладнання чи створюєте нові осередки для виготовлення прес-форм, правильно підібрані тримачі стабілізують робочий стан електродів і зменшують непотрібне споживання електродів. Вони широко застосовуються фабриками, що виготовляють спеціальні прес-форми, майстернями прецизійного інструменту та підприємствами, які виконують аутсорсингові замовлення на виготовлення високоскладних форм.
Практичний посібник
Спочатку уточніть свою типову глибину обробки: глибокі вузькі порожнини вимагають структур подовжувальних стрижнів із придушенням вібрації, тоді як неглибокі форми можуть використовувати короткі конфігурації прямого монтажу.
Друге підтвердження матеріалу електрода: для графітових електродів потрібні цангові тримачі з рівномірно розподіленою силою затиску, щоб уникнути розтріскування.
Оцініть свій рівень автоматизації виробництва: майстерні з частою заміною електродів можуть віддати перевагу пневматичному дишлу для швидкого дистанційного блокування. Малі серійні цехи ручного виробництва можуть вибрати комбінації подовжувального стрижня та цанги для економічно ефективного розгортання.
Перед покупкою перевірте сумісність із наявними патронами R-Type EDM та аксесуарами для калібрування. Якщо ви стикаєтеся з плутаниною щодо вибору довжини або схем комбінування, ви можете звернутися до таблиць специфікацій розмірів, випущених JWGRIP, щоб відфільтрувати відповідні номери деталей відповідно до діаметра електрода та вимог до виступу.
Поради щодо обслуговування
Залишки діелектричної рідини, вугільний пил і дрібний порошок графіту накопичуватимуться на сполучених поверхнях після тривалого виробництва електроерозійної електророзки. Регулярне очищення цангових отворів, конусів стрижнів і з’єднувальних поверхонь дишла має важливе значення для збереження початкової точності позиціонування. Уникайте надмірного механічного впливу під час встановлення електродів; сильний стукіт деформує прецизійно відшліфовані конічні поверхні та призведе до постійної втрати концентричності. Нанесіть антикорозійне захисне масло після очищення, особливо для агрегатів, які простоюють протягом тривалого часу. Заміна зношених цанг за графіком запобігає нерівномірній силі затиску, яка пошкоджує дорогі електроди. Стандартизовані звички щодо щоденного технічного обслуговування збережуть довгострокову ефективність визначення місцезнаходження цих високоточних монтажних вузлів і забезпечать стабільність продуктивності вашого грузила EDM протягом тисяч виробничих циклів.




- View as
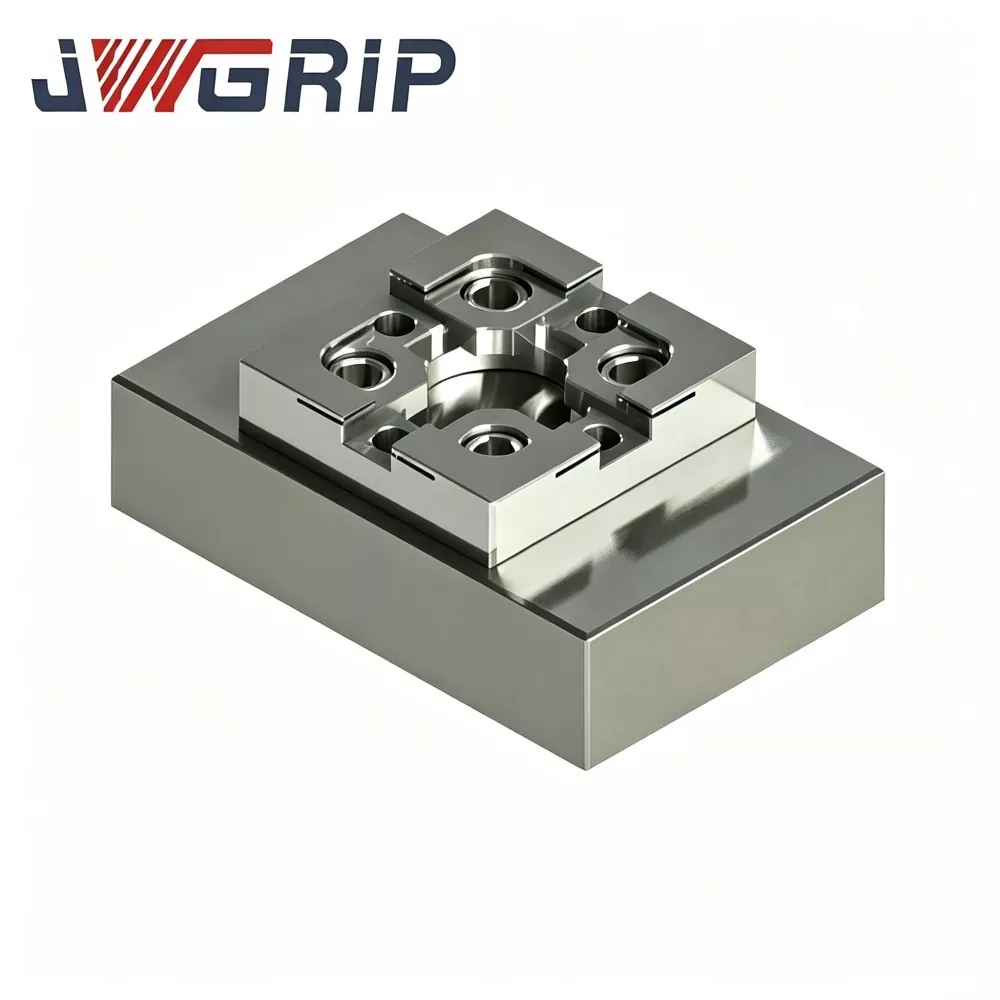
Калібрувальний блок з ЧПК R-типу для кріплення EDM
JWGRIP, надійний прямий і професійний експортер прецизійних аксесуарів для EDM, постачає високоточний калібрувальний блок R-Type CNC для EDM Workholding, масових замовлень і індивідуальних проектів на основі креслень. Виготовлений зі стабілізованої інструментальної сталі зі старінням для зняття напруги, багатогранним фрезеруванням з ЧПК і надточним поверхневим шліфуванням, цей калібрувальний блок підтримує стабільний геометричний допуск за частих коливань температури та багаторазового контакту зонда. Унікальний округлений контрольний кут R-типу знижує ризик зносу гострих країв і забезпечує повторювані дані зміщення координат.
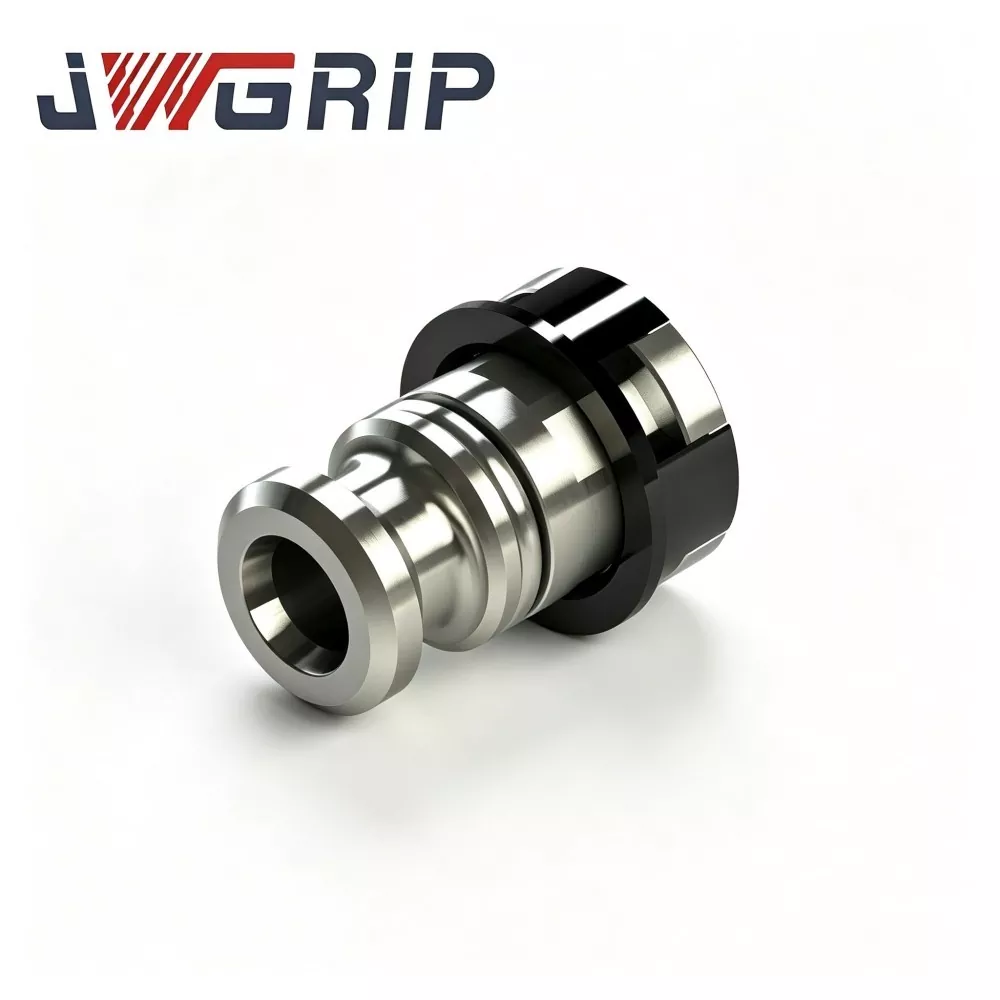
Пневматичне дишло R-типу для тримача електродів EDM
JWGRIP є професійним виробником і постачальником пневматичного дишла R-Type для EDM електродотримача в Китаї, стандартні специфікації повністю в наявності та приймають глобальні масові замовлення для проектів автоматизованих інтелектуальних прес-форм. Це високонадійний інтегрований пневматичний тяговий компонент, спеціально розроблений для безпілотних автоматизованих виробничих ліній електророзійної машини. Він об’єднує оптимізовану структуру передачі сили зі збалансованою напругою R-типу та високу антикорозійну механічну дію в одному пристрої, усуваючи ослаблення натягу, локальну концентрацію напруги та дефекти легкого зношування традиційних дишл із прямим корпусом.
Цанга R-Type ER32 для тримача електрода EDM
JWGRIP є професійним виробником і постачальником цанги R-Type ER32 для тримача електроерозійних електродів у Китаї, надаючи прямі постачання з заводу та вдосконалені послуги модифікації OEM для глобальних підприємств, що виготовляють прес-форми EDM. Це високоефективне еластичне затискне пристосування для EDM, спеціально оптимізоване для робочих умов обробки іскровою ерозією. Інтегруючи оптимізовану структуру балансу сил R-типу та високоточні характеристики пружного затиску в одному блоці, він вирішує загальні дефекти звичайних цанг загального призначення, такі як нерівномірне напруження та легке точне ослаблення.

Подовжувач R-типу для тримача електрода EDM
JWGRIP є професійним виробником і постачальником подовжувачів R-типу для тримачів електродів EDM у Китаї, які надають індивідуальні послуги модифікації розмірів із декількома стандартними специфікаціями, повністю наявними на складі. Це професійний високоточний компонент розширення інструменту EDM, спеціально розроблений для складних сценаріїв обробки глибоких порожнин. Він поєднує в собі структурну конструкцію високої жорсткості та надточне коаксіальне позиціонування в єдиному інтегрованому корпусі стрижня, ідеально вирішуючи проблему недостатнього робочого ходу стандартних електродів при обробці глибокої порожнини.
JWGRIP є професійним Тримачі електродів R-типу виробником і постачальником у Китаї. Ми щиро вітаємо вас на оптовій продажі високоякісної продукції за конкурентоспроможною ціною з нашого заводу.
Новини Рекомендації