український
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






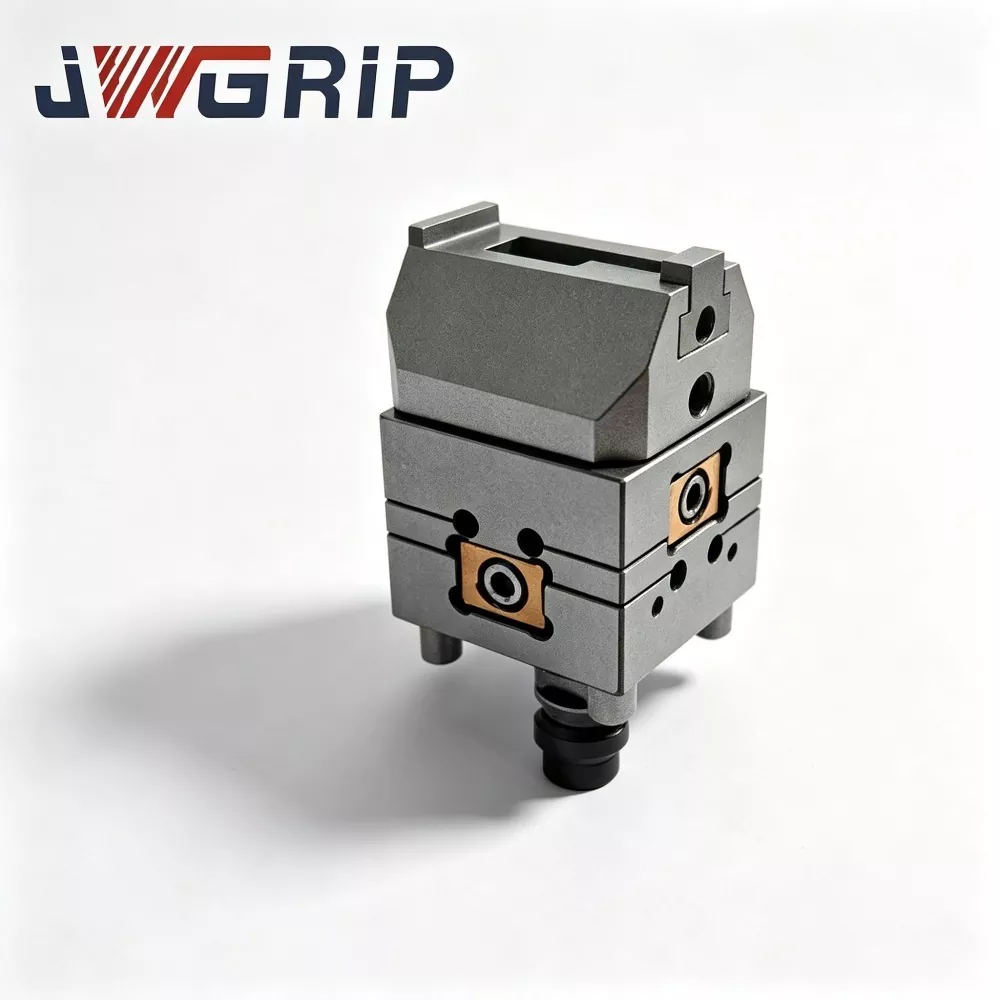
TP UnoSet Vee Vise для електроерозійної обробки дроту
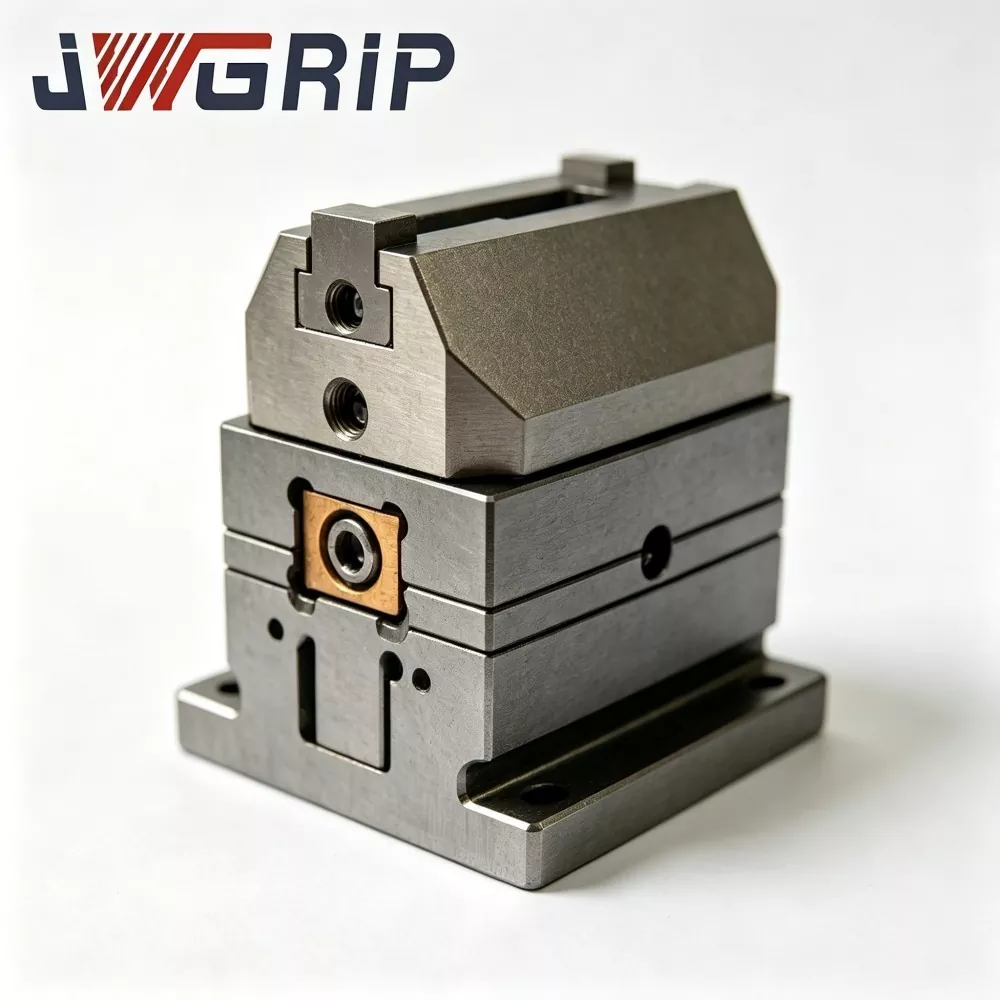
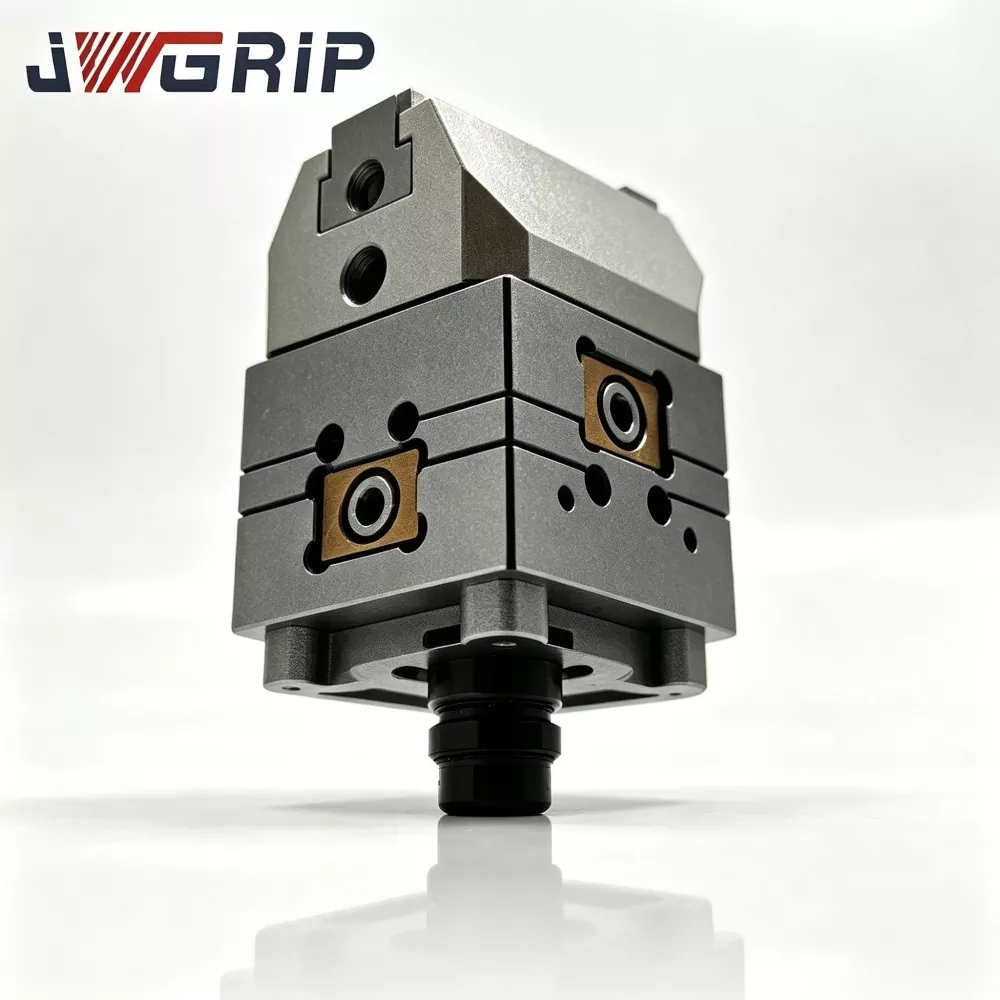
JWGRIP є виробником і постачальником лещата TP UnoSet Vee для дротяної електроерозії в Китаї. Це спеціалізований самоцентруючий кріпильний пристрій, розроблений для масового виробництва круглих прутів, валів і ексцентричних циліндричних заготовок. Виготовлений із кріогенно стабілізованого попередньо загартованого матеріалу з легованої сталі, він поєднує в собі функцію визначення місця розташування з подвійною V-подібною канавкою з прецизійним шліфуванням і вбудований інтерфейс швидкої зміни Unoset в один компактний пристрій. Він монтується безпосередньо на будь-якому робочому столі з дротяною електроелектронікою, сумісному з Unoset, без додаткових проміжних адаптерів.
Ці високоточні дротяні електроерозійні лещата Vee Vise виготовлені з високоякісної кріогенно стабілізованої попередньо загартованої легованої сталі з оптимізованою жорсткою антидеформаційною структурою та професійною антикорозійною обробкою, розробленою для тривалої роботи в умовах занурення в діелектричну рідину. Оновлена геометрична конструкція з подвійною V-подібною канавкою забезпечує точне механічне самоцентрування для різних циліндричних заготовок, ефективно допускаючи незначні відхилення округлості сировини та зберігаючи надстабільну концентричну опору під час тривалих багатосерійних циклів різання дроту.
На відміну від традиційних плоских лещат і звичайних вільних V-подібних блоків, які покладаються на ручне вирівнювання та легко спричиняють людські помилки та невідповідність партії, він має рівномірний розподіл затискної сили та чудову стійкість до ерозії осаду. Це дозволяє уникнути зносу V-подібної канавки, мікрозміщення позиціонування та нестабільності затиску, спричиненої тривалою роботою під водою, значно скорочуючи час налаштування пристосування та стабілізуючи точність розмірів і узгодженість профілю частин валу.
TP UnoSet Vee Vise for Wire EDM, широко застосовний для пакетної обробки стрижневих стрижнів форми, виштовхувальних штифтів, ексцентричних кулачкових заготовок і твердосплавних круглих стержнів, підтримує стандартну масову поставку та індивідуальну модифікацію ODM кутів V-подібних канавок, діапазонів отворів і монтажних інтерфейсів, забезпечуючи надійні безпілотні рішення для кріплення для сучасних автоматизованих циліндричних виробничих клітин.
Існуючі вузькі місця
Багато майстерень із виготовлення деталей для точних прес-форм і інструментів приймають великі обсяги замовлень на дротяну електроелектронну обробку для штифтових валів, виштовхувальних штифтів, стрижневих штифтів, ексцентричних кулачкових заготовок і твердосплавних круглих прутів. Циліндричні заготовки викликають постійні практичні труднощі з утримуванням.
· Звичайні лещата з плоскими губками захоплюють круглі заготовки через дві паралельні плоскі поверхні. Незначні дефекти овальності або некруглої форми на сировині зсувають центральну вісь заготовки кожного разу, коли відбувається повторне затискання. Оператори витрачають значну кількість робочих годин на повторну перевірку концентричності кожної нової круглої заготовки.
· В умовах серійного виробництва великих обсягів багаторазове ручне центрування призводить до змінної людської помилки. Навіть невелике концентричне зміщення призводить до непослідовних профілів кулачків, нерівномірної товщини стінок на штифтових деталях і невідповідних готових компонентів.
Численні комерційно доступні світильники V-block не мають стандартизованого інтерфейсу швидкої зміни Unoset.
· Оператори повинні здійснювати повне підключення до бази даних після кожного встановлення приладу та не можуть надавати доступ до попередньо встановленої бази даних із наявним інвентарем інструментів Unoset.
· Певні прості вироби з V-блоками виявляють недостатню антикорозійну здатність під час тривалого занурення в діелектричну рідину. Багаторазова серійна обробка спричиняє зношування або корозію на поверхнях V-подібних канавок через накопичений шлам, нарізаний дротом.
Основний дизайн
JWGRIP TP UnoSet Vee Vise for Wire EDM спеціально розроблений для усунення вищезазначених вузьких місць утримання циліндричних заготовок. На відміну від лещат з плоскими кулачками та окремих вільних V-подібних блоків, цей інтегрований блок поєднує точну геометрію позиціонування з подвійною V-подібною канавкою, що самоцентрується, і рідний інтерфейс Unoset.
1. Спираючись на численні дані про серійне виробництво частин валу, накопичені в рамках проектів JWGRIP ODM, кілька версій прототипів завершують випробування на старіння за тисячу циклів затискання круглого стрижня в імітованих умовах зануреного резервуару перед офіційним запуском масового виробництва.
2. Оператори встановлюють ці лещата безпосередньо на робочі столи, обладнані Unoset. Циліндричні заготовки знаходяться всередині подвійної V-подібної канавки для реалізації механічного самоцентрування. Попередньо існуючі дані фіксуру Unoset можна успадкувати без перебудови повного ланцюжка посилань.
3. Окрім стандартних специфікацій, послуга JWGRIP ODM надає індивідуальні параметри V-подібних канавок і модифіковані монтажні інтерфейси для спеціальних автоматизованих виробничих ліній заготовок валів.
Геометрична реалізація
JWGRIP TP UnoSet Vee Vise for Wire EDM використовує симетричний принцип розташування подвійної V-подібної канавки для циліндричних заготовок. Дві групи похилих V-подібних робочих граней складають кутові опори. Коли циліндричний круглий стрижень розміщується на похилих поверхнях із подвійним V, сила тяжіння та сила затиску штовхають циліндр до ковзання вздовж похилих площин, доки не буде досягнуто стабільного триточкового контакту. Геометрична вісь циліндричної заготовки автоматично зближується до теоретичного центрального положення, визначеного геометрією V-подібної канавки.
Функціональна межа
Важливі уточнення функціональних меж:
Це механічне самоцентрування діє на циліндричні поверхні зовнішнього діаметра. Він компенсує похибку некруглості необробленої заготовки в обмеженому діапазоні, але не може виправити власний ексцентриситет між зовнішнім колом і внутрішнім отвором на попередньо оброблених деталях із порожнистим валом.
Інтерфейс Unoset передає цю центральну базу V-подібної канавки в ланцюжок баз даних робочого столу машини Unoset для дротяної електронної цифрової обробки. Операторам все ще потрібна проста перевірка датчика після встановлення кріплення. Механічне самоцентрування працює як допоміжний засіб визначення місцезнаходження і не може повністю замінити вимірювальну компенсацію на основі зонда для кінцевого високоточного виробництва дротяних виробів.
Основні характеристики продуктивності
1. Симетрична прецизійно відшліфована структура з двома V-подібними пазами, самоцентруюча структура. Дані порівняльних лабораторних випробувань на затискну партію показують: за ідентичного діапазону допуску зовнішнього діаметра круглого прутка лещата JWGRIP TP Unoset Vee скорочують час ручного концентричного схоплювання приблизно на 61% у порівнянні зі звичайними лещатами з плоскими губками для послідовних партій круглого прутка. Робочі поверхні V-подібних канавок отримують надточне шліфування, що гарантує стабільний стан триточкового контакту.
2. Кріогенно стабілізований основний корпус із легованої сталі Основний корпус проходить кріогенну обробку, а також багатораундовий відпуск для зняття напруги. Температура навколишнього середовища в майстерні 15-32 ℃, зміна площинності базової площини основного корпусу ≤0,0028 мм, що обмежує ризик термічної деформації в умовах коливання температури дроту-ерозійної ємності.
3. Похилі функціональні поверхні V-подібних канавок із плазмовим азотуванням завершують локальне зміцнення плазмовим азотуванням, твердість поверхні досягає HV840-950. Він покращує зносостійкість проти дротяного вугільного порошку та ерозії частинок металу під час тривалого серійного виробництва під водою. Пасиваційне антикорозійне покриття всього блоку протистоїть корозії, спричиненій бризками діелектричної рідини.
4. Власний стандартний інтерфейс Unoset Функції нижнього розташування та блокування суворо відповідають специфікаціям Unoset. Він реалізує успадкування баз даних за допомогою існуючої бібліотеки приладів Unoset на обладнанні електроелектронної обробки дротів і дозволяє уникнути повторної повномасштабної роботи з реконструкції бази даних.
5. Регульована конфігурація затискного упору Оснащений знімним регульованим осьовим упором, він контролює осьове положення круглих заготовок і полегшує серійне виробництво деталей із незмінною довжиною.
6. Гнучка можливість спеціального проектування ODM Як виробник, який підтримує ODM, JWGRIP може регулювати кут включення V-подібної канавки, ефективну ширину отвору, варіант інтерфейсу Unoset і компонування стоп-блоку відповідно до технічних креслень замовника для спеціальних вимог до автоматичних осередків заготовки валу.
7. Повна можливість відстеження серійного номера Кожен готовий JWGRIP TP Unoset Vee Vise має унікальний серійний номер, вигравіруваний лазером. Повні набори даних перевірки, що охоплюють геометричну точність V-подібної канавки, площинність бази даних і записи повторних випробувань із самоцентруванням, архівуються для управління якістю, орієнтованого на підприємство.
Повне виробництво
1. Перевірка складу вхідної сировини та твердості
2. Чорнове фрезерування з ЧПУ для основного корпусу та заготовки V-подібної канавки
3. Кріогенна стабілізація
4. Багатораундовий загартування для зняття напруги
5. Напівчистова обробка
6. Симетричне формування подвійної V-подібної канавки
7. Локальне плазмове азотування зміцнення V-подібної канавки
8. Багатогранне надточне шліфування (грані V-подібних канавок, нижня опорна площина Unoset)
9. Фінішна обробка шпильки та замкового отвору без встановлення
10. Регульована обробка компонентів стоп-блоку
11. Багатопозиційне геометрично-профільне сканування ШМ
12. Випробування на повторну симуляцію круглої смуги з самоцентруванням
13. Лазерне маркування серійного номера
14. Протикорозійна пасивація всього блоку
15. Остаточна візуальна + повторна перевірка розмірів
16. Складування готової продукції
Керівництво по установці
1. Перед встановленням JWGRIP TP Unoset Vee Vise на робочий стіл Unoset для дротяної електророзійної машини, повністю очистіть локаційні елементи Unoset машини та базову поверхню Unoset на нижній частині лещата; очистіть шлам від обрізаного дроту, металеву стружку та залишки діелектричної рідини. Затримані сторонні частки спричиняють нахил корпусу лещат і псують вихідні дані.
2. Затягніть стопорні болти Unoset рекомендованим моментом затягування; кріплення з надмірним крутним моментом призводить до мікровикривлення базової площини основного корпусу.
3. Ретельно очистіть схили з подвійною V-подібною канавкою перед розміщенням круглої заготовки; видаліть дрібні тверді частинки, що залишаються всередині V-подібної канавки, частинки погіршать точність самоцентрування.
4. Акуратно помістіть циліндричну заготовку на подвійну V-подібну канавку, відрегулюйте знімний осьовий упор, щоб обмежити осьове положення штанги, а потім завершіть затискний рух. Ніколи не бийте молотком по круглій штанзі, щоб змусити посадити.
5. After clamping completion, perform simple probe verification for workpiece central position before executing formal wire-cut program. Mechanical self-centering cannot fully substitute probe-based coordinate fine-compensation.
6. Після завершення роботи з виробництва резервуару: за потреби вийміть лещата, ретельно промийте подвійну V-подібну канавку, щоб змити залишки мулу, повністю висушіть усі контрольні поверхні для зберігання.
Оцінка рішення
Три основних варіанти кріплення для циліндричних заготовок валів електроерозійної дроту:
звичайні лещата з плоскою губкою, вільний окремий V-блок без інтерфейсу Unoset, JWGRIP TP UnoSet Vee Vise for Wire EDM.
1. Ефективність центрування: лещата з плоскими губками вимагають ручного повторного вказівки для кожного нового стержня. Дискретні V-блоки забезпечують визначення місцезнаходження V-типу, але не мають успадкування даних Unoset. Наші інтегровані лещата поєднують самоцентрування з подвійною V-подібною канавкою та власний інтерфейс швидкої зміни Unoset, що скорочує загальний час налаштування для партій деталей вала.
2. Стійкість у зануреному середовищі: Багато вільних V-блоків отримують лише звичайне гартування; V-подібний схил швидко зношується під впливом ерозії дроту. JWGRIP V-groove застосовує зміцнення плазмовим азотуванням і пасивацію цілого блоку проти іржі, щоб подовжити термін служби всередині резервуарів.
3. Безперервність ланцюга опорних точок: плоскі лещата та окремі V-подібні блоки не можуть успадкувати базову базу кріплення Unoset; кожна інсталяція запускає повне відновлення даних. Вбудований інтерфейс Unoset на лещатах JWGRIP спільно використовує посилання Unoset на стороні машини з іншою бібліотекою інструментів на місці.
4. Стандарт перевірки. Багато постачальників виконують лише просту вибіркову перевірку розмірів. Кожен блок JWGRIP завершує сканування профілю КВМ з V-подібною канавкою, а також випробування на повторне моделювання круглої стрічки з самоцентруванням. Індивідуальні замовлення ODM також проходять перевірку спеціальних функцій.
5. Можливість реалізації під замовлення: численні фабрики просто продають V-подібні блоки/лещата фіксованого стандартного розміру. Підтримуваний зрілим робочим процесом ODM, JWGRIP регулює кут V-подібної канавки, відповідний діапазон діаметра стрижня та варіант інтерфейсу Unoset для спеціальних проектів автоматизованих комірок із заготовкою валів.
FAQ
Питання 1: Чи може JWGRIP TP UnoSet Vee Vise для дротяної електроерозійної машини повністю усунути концентричну помилку, що виникає через некруглість прутка сировини?
Відповідь: механізм самоцентрування з подвійною V-подібною канавкою може поглинати обмежену величину необробленої сировини. Він не може протидіяти сильній овальній деформації на серйозно дефектних заготовках. Точна перевірка координат зонда після затискання залишається обов’язковою для високоточних розподілів частин валу.
Q2: Чи можуть ці лещата реалізувати корекцію позиціонування для деталей з порожнистим валом, що мають великий власний ексцентриситет між зовнішнім колом і внутрішнім отвором?
A: JWGRIP TP Unoset Vee Vise accomplishes positioning relying on workpiece outer-cylindrical surface. Він відтворює існуючий геометричний центр зовнішнього кола і не може змінити існуючий ексцентриситет між зовнішнім колом і внутрішнім отвором заготовок порожнистих валів.
Q3: Якщо потрібен нестандартний кут V-подібної канавки, спеціальний діапазон діаметра стрижня або варіант інтерфейсу Unoset, чи можете ви надати індивідуальне проектування ODM?
A: Так. Будь ласка, надішліть повні технічні креслення з чіткими вимогами, що охоплюють V-подібну канавку, включений кут, застосовний діапазон діаметра круглого стержня, розміри монтажної поверхні та допуски. Наш інженерний відділ завершить оцінку технологічності та надасть офіційний зворотній зв’язок із пропозицією протягом 12 робочих днів.
Запитання 4: На які види збоїв поширюється гарантія на продукт?
A: JWGRIP TP UnoSet Vee Vise for Wire EDM належить до високоточних занурених робочих пристосувань для електроерозійної електророзії. Гарантія поширюється на виробничі дефекти, наявні на момент поставки, такі як геометрія V-подібної канавки, що не відповідає специфікації, і невідповідність базової площинності. Пошкодження, спричинені ударом молотка, заклинюванням сторонніх часток, ерозією діелектрика, рідини та шламу та нормального циклічного зносу, не поширюються на гарантійні умови.
Пов'язана категорія
Надіслати запит
Контактна інформація
-
Адреса
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Тел
-
Електронна пошта
Ласкаво просимо надіслати запит до JWGRIP. Наша професійна технічна команда та відділ продажів надасть безкоштовний вибір світильників, індивідуальний дизайн рішення та точну цінову пропозицію.
Супутні товари
Новини Рекомендації