український
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Чому багато фабрик, що виготовляють прес-форми, вибирають пневматичний патрон типу R 9-в-1 для електроерозійної обробки
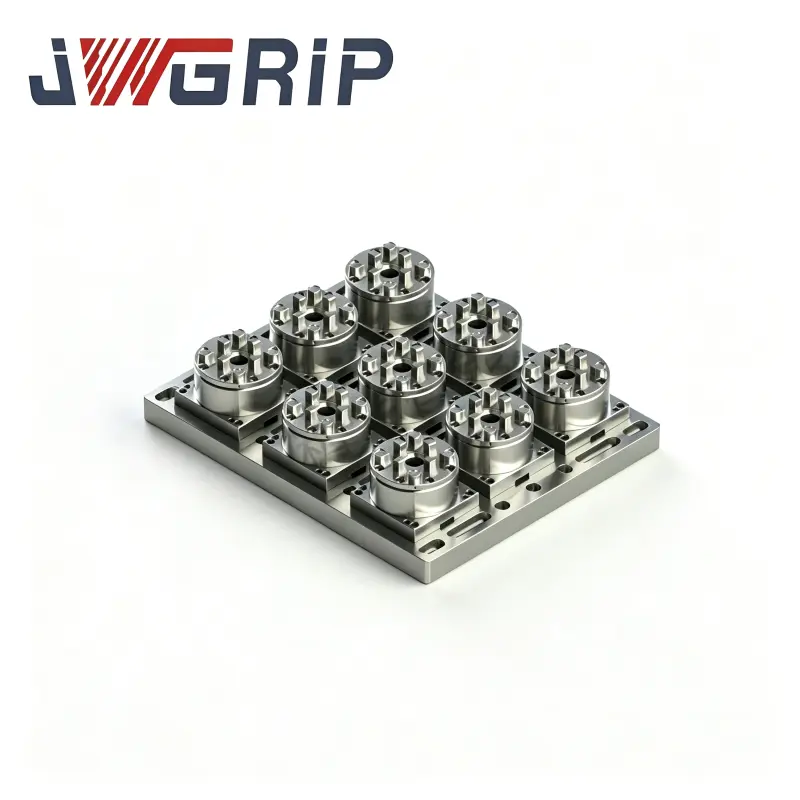
Анотація до статті:Майстерні для електроерозійної обробки грузил зазвичай страждають від трудомісткої роботи з налаштування електродів, відхилення позиціонування, спричиненого складанням кількох окремих патронів, і низького використання машини для виробництва прес-форм із кількома електродами.JWGRIP, професійний постачальник рішень для робочого кріплення, запустив високопродуктивний Пневматичний патрон EDM 9-в-1 типу R. Завдяки цілісній монолітній базовій плиті цей продукт усуває кумулятивні помилки зварювання, що виникають внаслідок комбінування окремих патронів. У цій статті пояснюється основна концепція дизайну, реальні переваги продуктивності, практична виробнича цінність і типові сценарії застосування цього багатостанційного приладу. Це ілюструє, як він значно скорочує час зміни електродів і забезпечує стабільну точність позиціонування на мікронному рівні для операцій EDM з грузиком багатопорожнинних форм, автомобільних форм і медичних форм.
Зміст
1. Яка основна філософія дизайну пневматичного патрона JWGRIP R-Type 9-в-1?
2. Яким чином пневматичний патрон EDM R-Type 9-в-1 перевершує роботу кількох окремих одинарних патронів нульової точки?
3. Які експлуатаційні переваги надає пневматичний патрон R-Type 9-в-1 для щоденного виробництва?
4. До яких сценаріїв високоточного виробництва може ідеально адаптуватися пневматичний патрон EDM R-Type 9-в-1?
5. Часті запитання про пневматичний патрон R-Type 9-в-1
1. Яка основна філософія дизайну пневматичного патрона JWGRIP R-Type 9-в-1?
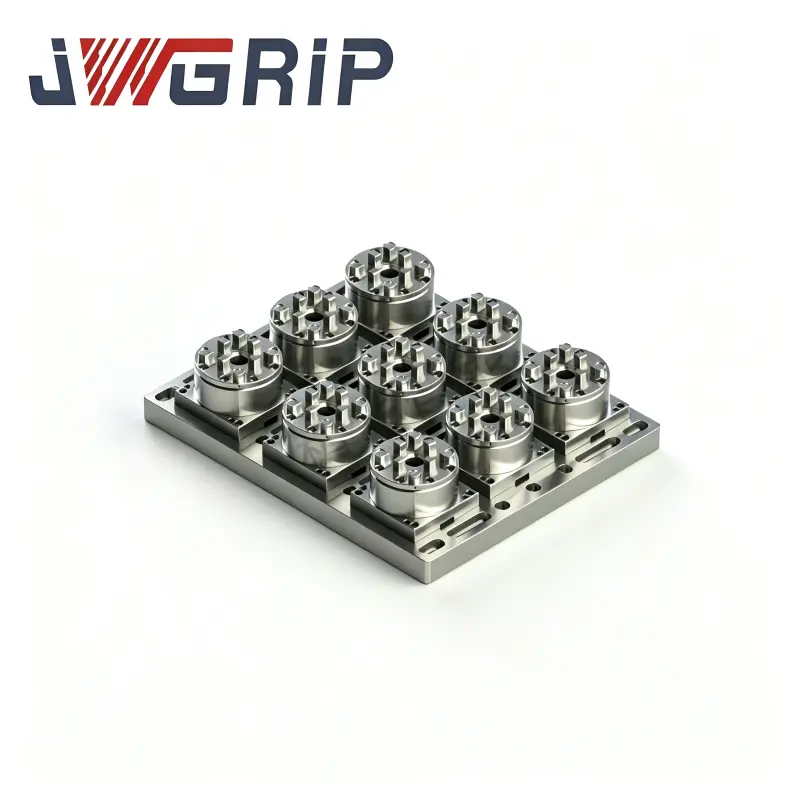
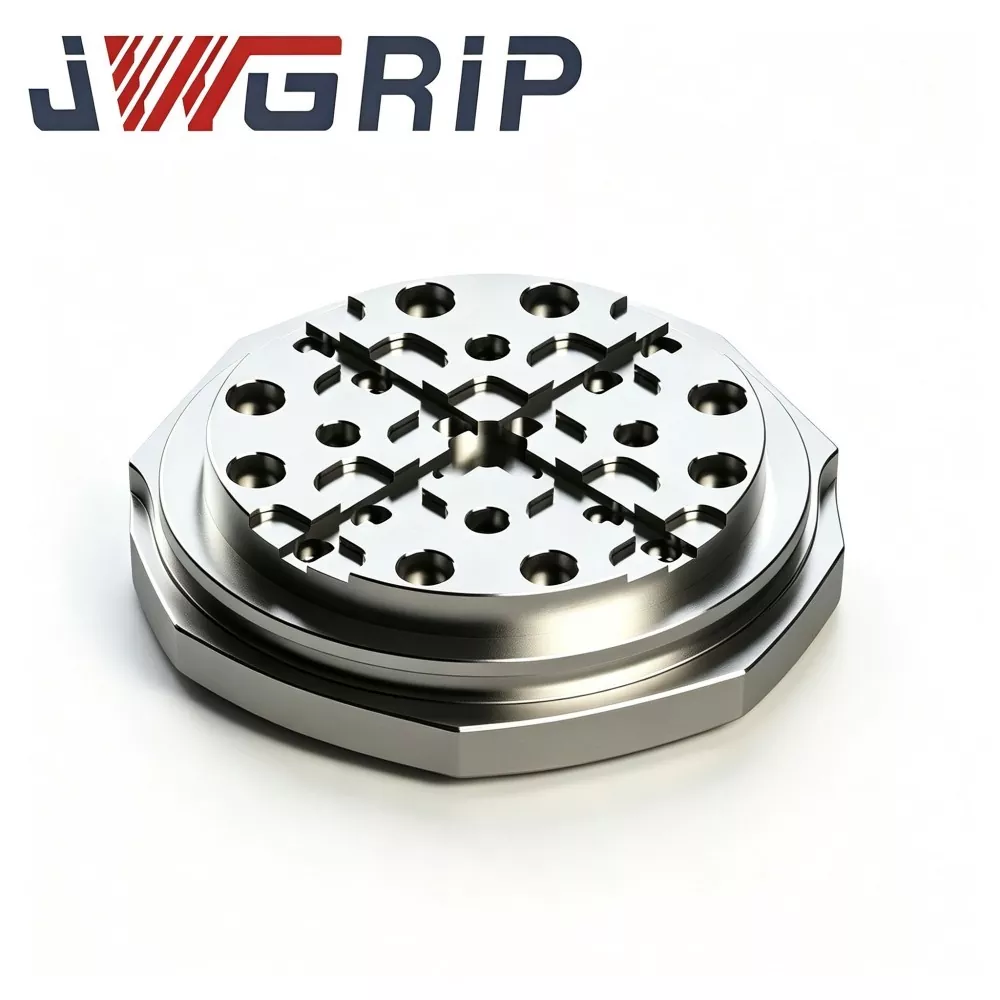
Пневматичний патрон R-Type 9-в-1, розроблений компанією JWGRIP спеціально для проблемних точок обробки EDM з кількома електродами, усуває різноманітні обмеження, пов’язані зі складанням кількох розрізнених незалежних одинарних патронів нульової точки. Маючи цілісну монолітну структуру базової плити, він об’єднує дев’ять незалежних пневматичних затискних станцій, інтегрований блок керування повітрям колектора, високоточний механізм позиціонування, загартовану та шліфовану сталь, створюючи ефективну багатоелектродну швидкозмінну екосистему тримачів.
Традиційні рішення вимагають встановлення, вирівнювання та калібрування кількох ослаблених одинарних патронів один за іншим. Навпаки, після того, як патрон R-Type 9-в-1 встановлено на столі електроерозійної машини, йому потрібно лише одноразове калібрування. Усі дев’ять затискних станцій мають одну базову пластину, повністю уникаючи кумулятивних допусків, спричинених зварюванням. Усі основні позиційні поверхні проходять загальну загартування з подальшим високоточним шліфуванням. Оператори можуть виконувати попереднє налаштування електродів в автономному режимі на зовнішніх станціях під час циклів обробки машини, тому машина не буде простоювати в очікуванні виснажливої роботи з калібрування приладу.
2. Чим пневматичний EDM-патрон R-Type 9-в-1 перевершує роботу кількох окремих одинарних патронів нульової точки?
У таблиці нижче порівнюються основні робочі параметри та реальні виробничі переваги між пневматичним патроном R-Type 9-в-1 і звичайним рішенням із кількома окремими одинарними патронами з нульовою точкою, щоб інтуїтивно показати комплексні покращення продуктивності, отримані в майстернях прес-форм.
| Вимір продуктивності | Пневматичний патрон EDM 9-в-1 типу R | Кілька окремих одиночних патронів нульової точки |
| Повторіть точність позиціонування | ≤ ±0,002 мм, узгоджено на всіх дев'яти затискних станціях | ±0,003-0,010 мм, кумулятивна помилка позиціонування від зварювання з кількома патронами |
| Середній час зміни електродів | Блокування/розблокування секундного рівня; Попереднє налаштування в автономному режимі, без повторного калібрування циферблатного датчика | 15-30 хвилин, кожен патрон потребує незалежного вирівнювання та повторного калібрування |
| Коефіцієнт непродуктивного налаштування машини | Скоротіть непродуктивний час налаштування до 80% | Високий коефіцієнт холостого ходу, багато машинного часу витрачається на вирівнювання кріплення |
| EDM Table Space Occupation | Компактне монолітне розташування, економить цінну площу столу | Велика зайнятість при установці кількох патронів поруч |
| Тягар управління запасними частинами | Один інтегрований блок, менше запасних аксесуарів для керування | Велика кількість тягових шпильок і запасних частин для кожного окремого патрона |
| Узгодженість між робочими процесами | Уніфікований довідник для електроерозійного іскріння, фрезерування з ЧПУ та перевірки ШМ | Між різними одинарними патронами може виникати базове відхилення |
3. Які експлуатаційні переваги надає пневматичний патрон R-Type 9-в-1 для щоденного виробництва?
Пневматичний патрон R-Type 9-в-1, створений на основі інтегрованої архітектури з кількома станціями, вирішує багато давніх проблем у цехах, що виготовляють електроерозійні форми для грузил.
Уніфіковане колекторне пневматичне керування:Дев'ять затискних станцій керуються одним спільним перемикачем повітряного колектора. Оператори можуть замикати та відпускати кілька груп електродів за лічені секунди, не регулюючи кожен патрон окремо. Це зменшує залежність від старших кваліфікованих техніків; навіть менш досвідчені техніки можуть стабільно виконувати завдання затискання кількох електродів.
Одноразове калібрування без накопиченої помилки зварювання:Монолітна опорна плита гарантує єдину базу для всіх дев'яти позицій. Після одноразового монтажу та калібрування на електроерозійному столі повторна робота з вирівнювання не потрібна, що повністю усуває допуск, спричинений складанням кількох окремих патронів.
Компактний макет для оптимізованого використання табличного простору:Конструкція «все в одному» об’єднує дев’ять позицій затиску на одній базовій пластині. На відміну від розкиданих незалежних патронів, це дозволяє уникнути фрагментованого зайняття столу. Він зберігає більше місця для розміщення заготовок і прокладки кабелю, запобігає перешкодам між пристосуваннями та підходить для більшості стандартних столів електроерозійної машини.
Потужна можливість попереднього налаштування в автономному режимі, що підтримує виробництво без освітлення:Електроди можуть бути зібрані та налаштовані на зовнішніх станціях попереднього налаштування. Оператори встановлюють попередньо вирівняні групи електродів на машину, реалізуючи безперервну пакетну обробку та виробництво без нагляду, щоб максимізувати продуктивність обладнання.
Суворий контроль якості: відстеження:Кожен готовий патрон проходить повну перевірку на вимірювальній машині Zeiss CMM перед відправкою. Офіційні звіти про перевірку можуть бути надані на вимогу клієнта для досягнення контролю якості, який можна простежити.
4. До яких сценаріїв високоточного виробництва може ідеально адаптуватися пневматичний патрон EDM R-Type 9-в-1?
Виробництво пластикових прес-форм із декількома порожнинами: для обробки вставок у прес-форму з декількома порожнинами, що потребує великих партій електродів, інтегрована схема з дев’яти станцій може вмістити велику кількість груп електродів, скоротити загальний час виготовлення прес-форми та запобігти сукупному дрейфу позиціонування.
Виробництво прецизійних автомобільних форм: підходить для корпусів ламп, внутрішніх форм із великою кількістю електродів. Швидка зміна електродів допомагає прес-формам справлятися зі стислими графіками доставки.
Медична точна обробка прес-форм: для мікропорожнин медичних форм підтримує стабільну точність повторення позиціонування ±0,002 мм і знижує ризик браку, спричинений дрейфом позиціонування під час багатоелектродних операцій EDM.
5. Поширені запитання про пневматичний патрон EDM 9-в-1 типу R
Питання 1: Чи потрібно мені модифікувати мій електроерозійний верстат, щоб установити пневматичний патрон R-Type 9-в-1?
A1: модифікація не потрібна. JWGRIP забезпечує стандартні монтажні опорні пластини, сумісні з основними моделями грузил EDM. Його можна закріпити на оригінальному столі машини стандартними гвинтами. Не потрібно зварювання, різання чи спеціальна обробка на місці. Звичайне встановлення може бути завершено протягом однієї години.
Q2: Який тиск повітря необхідний для пневматичного патрона R-Type 9-в-1? Чи потрібні мені додаткові пневматичні аксесуари?
A2: Цей патрон має рекомендований робочий тиск повітря 6 бар. Подача стисненого повітря має бути сухою та чистою. Для фільтрації вологи та домішок рекомендується використовувати масляно-водяний сепаратор. Стандартні пневматичні з’єднувачі включені, тому за звичайних умов не потрібні складні додаткові пневматичні частини. Якщо у вашій майстерні тиск повітря нестабільний, пропонується встановити клапан регулювання тиску, щоб гарантувати рівномірну силу затиску для всіх станцій.
Запитання 3: чи стане пневматичний патрон R-Type 9-в-1 іржавим і чи втратить точність позиціонування під дією діелектричної рідини EDM протягом тривалого часу?
A3: Корпус патрона, що розташовує ключ, виготовлений із загартованої антикорозійної легованої сталі, а поверхні позиціонування ключів отримують спеціальну обробку для загартування для помірної стійкості до діелектричної рідини EDM. Однак патрон не є повністю стійким до занурення. Уникайте постійного сильного промивання пневматичних компонентів діелектричною рідиною під час обробки. Ретельно видаліть електроерозійний осад і залишки діелектричної рідини та висушіть пристрій після кожної роботи, щоб підтримувати ефективність позиціонування в довгостроковій перспективі.
Q4: Чи можете ви надати нестандартне налаштування на основі моїх особливих вимог до виробництва EDM?
A4: Так. Наша команда інженерів підтримує індивідуальні модифікації для спеціального розташування монтажних отворів або спеціальних умов застосування. Спеціальні пропозиції та звіти про випробування продуктивності будуть доставлені перед відправкою.
Q5: Які щоденні роботи з технічного обслуговування необхідні для збереження точності в довгостроковій перспективі?
A5: Зберігайте ущільнювальні поверхні чистими, видаляйте вуглецеве сміття та металеву стружку EDM. Підтримуйте заданий стабільний робочий тиск повітря. Періодично перевіряйте стан затиску гвинта. Просте регулярне чищення може зберегти його точність.
Висновок
Пневматичний патрон JWGRIP R-Type 9-в-1 має монолітну конструкцію з кількома станціями, уніфікований пневматичний привід і стабільне позиціонування на мікронному рівні для вирішення цих практичних проблемних моментів у обробній промисловості. Це ефективно покращує ефективність затискання, використання простору на столі та точність повторного позиціонування між процесами для виготовлення форм.
Якщо ви хочете скоротити непродуктивні години налагодження або підвищити стабільність багатоелектродної обробки, поділіться специфікаціями вашої машини та стандартними вимогами до виробництва та зв'яжіться з наминаша команда розробників програм. Ми запропонуємо вам цільову технічну підтримку та рекомендації щодо рішень.
Схожі новини
- Чому вам варто вибрати сумісний однотримач EROWA Uniholder 72 ER-035211 для високоточної ручки
- Чому 5-осьові майстерні віддають перевагу компактним високоточним самоцентруючим лещатам нульової точки з жорсткими губками
- Як обертові електроерозійні лещата 0-100 мм можуть підвищити точність і ефективність обробки
- Чи є лещата TP UnoSet Vee для електроерозійної обробки дроту найкращим кріпленням для серійного виробництва деталей циліндричних валів
- Чому адаптер UnoSet із набором піддонів RSM 50 змінить правила гри для сучасного точного електроерозійного виробництва у 2026 році
- Як дротяний патрон EDM для точного кріплення може підвищити точність і скоротити час налаштування
Залиште мені повідомлення
нові продукти

Новини Рекомендації