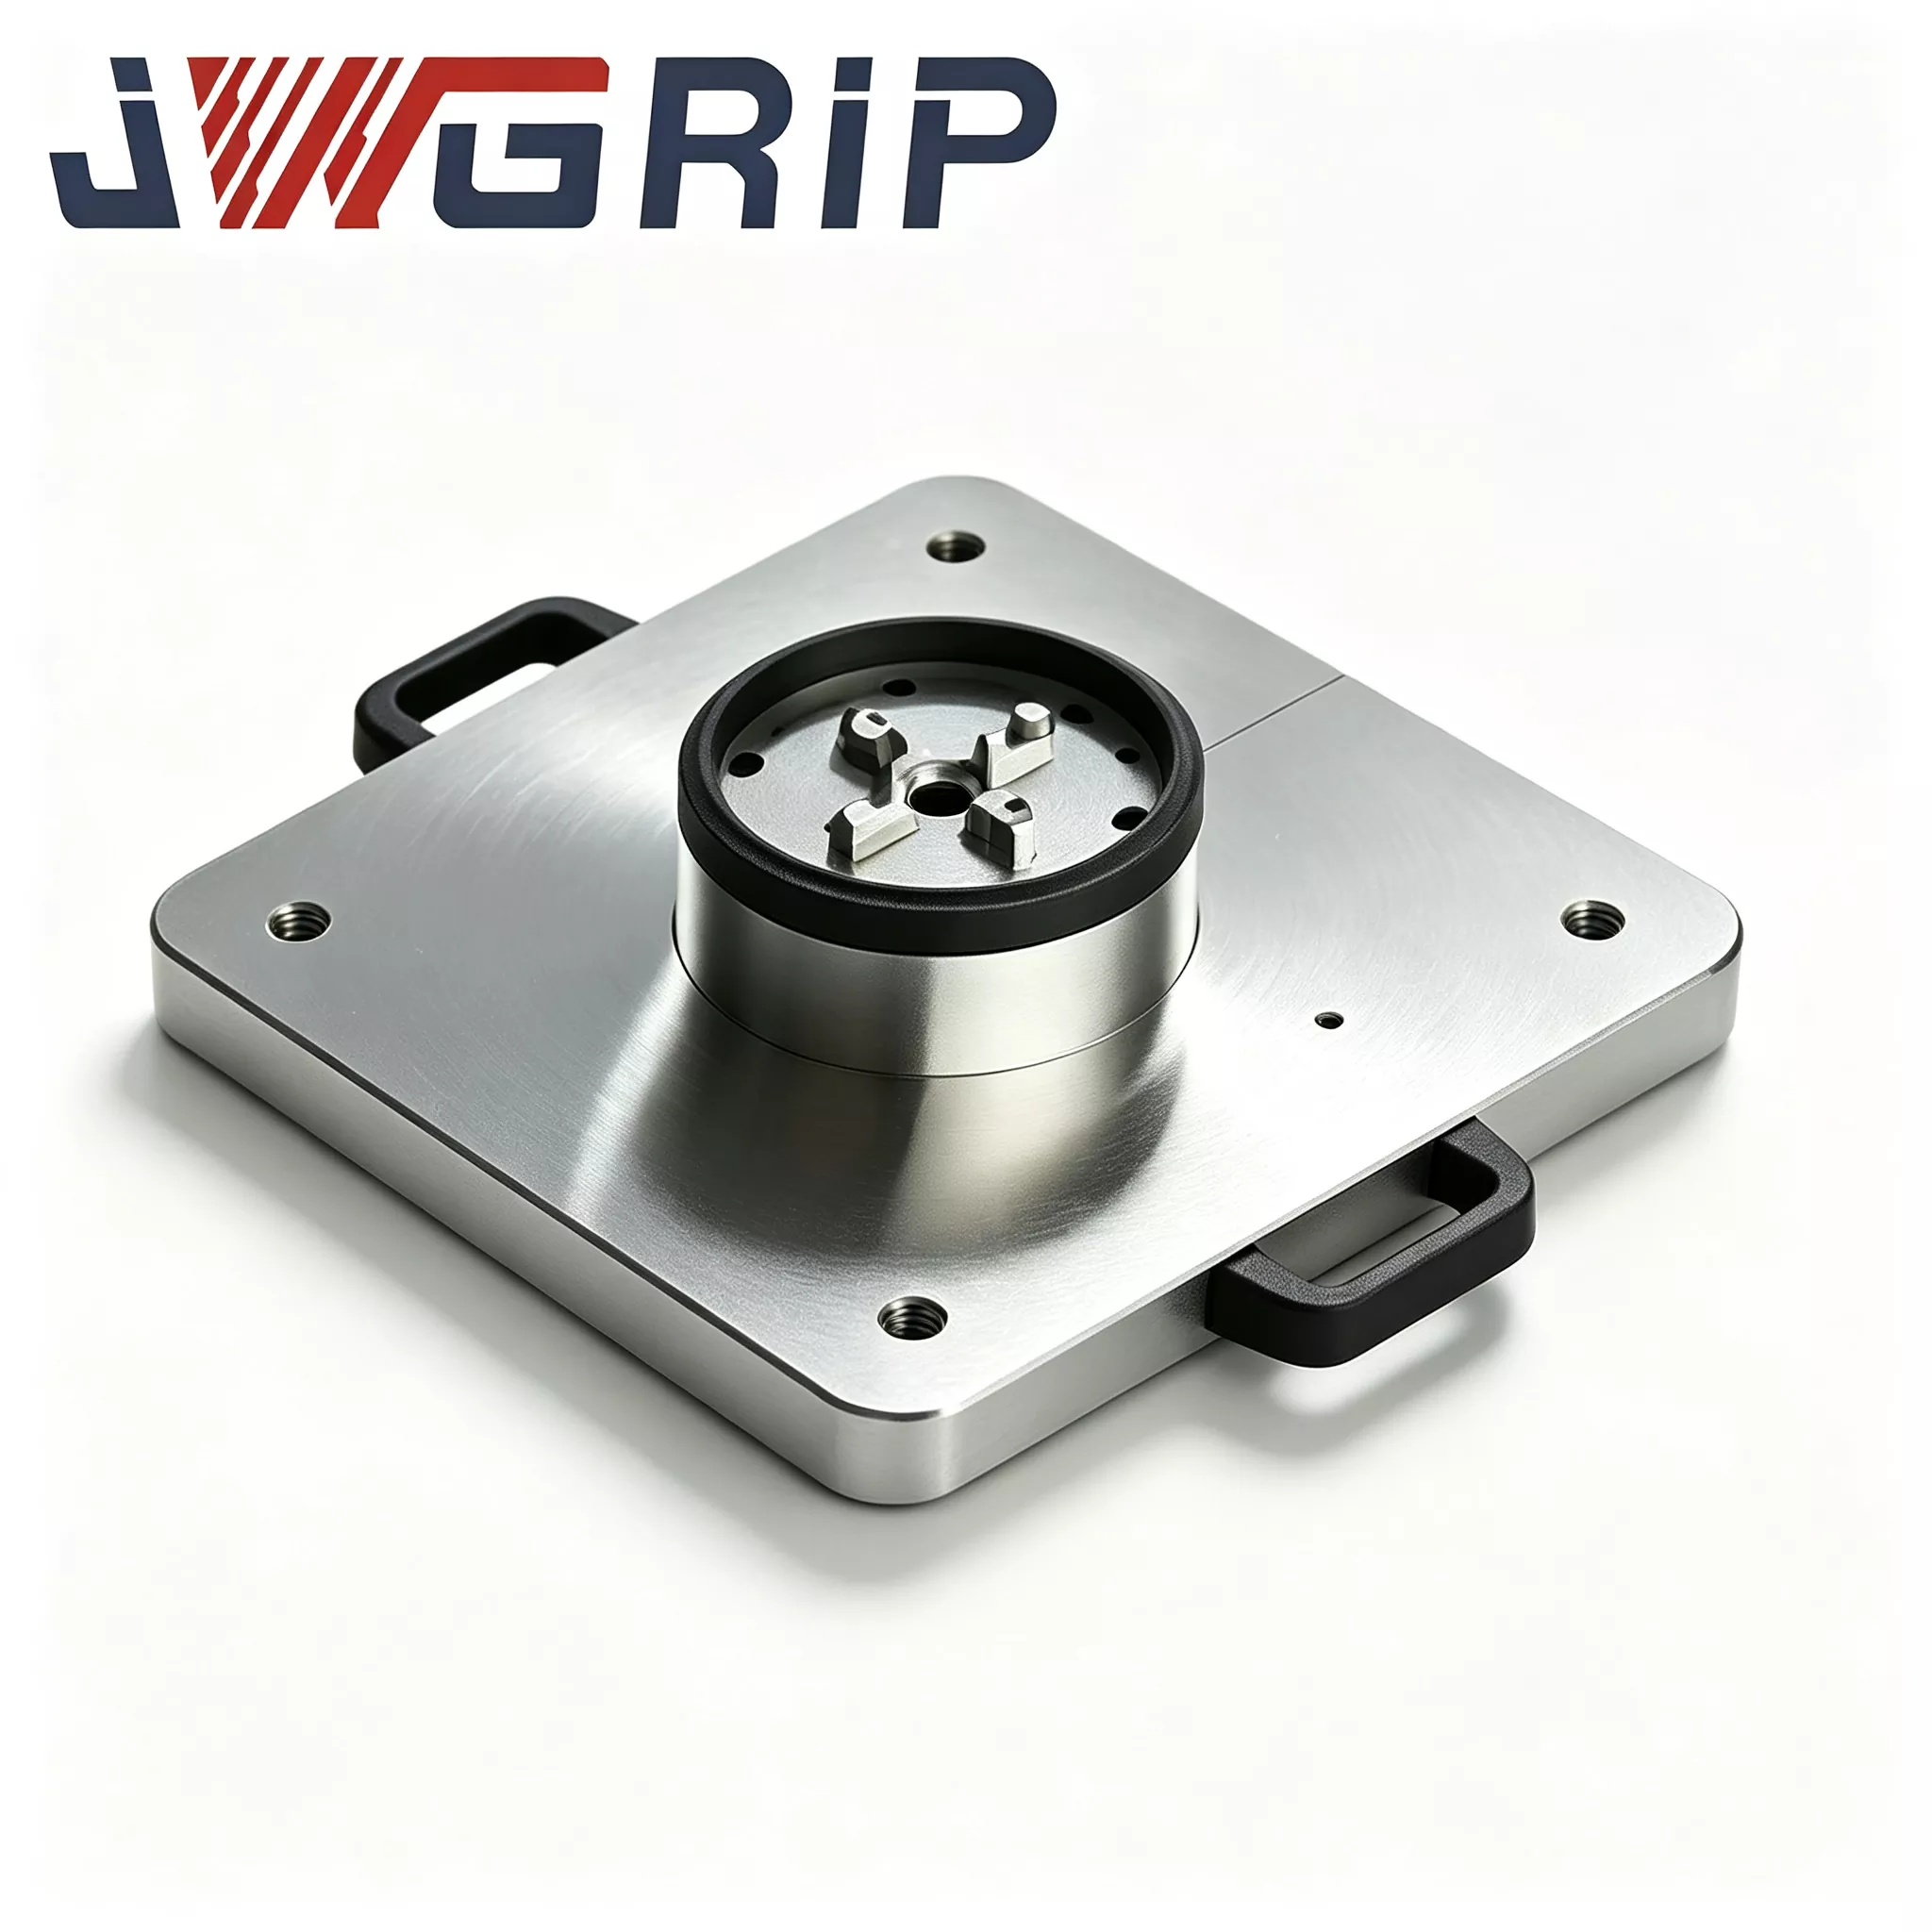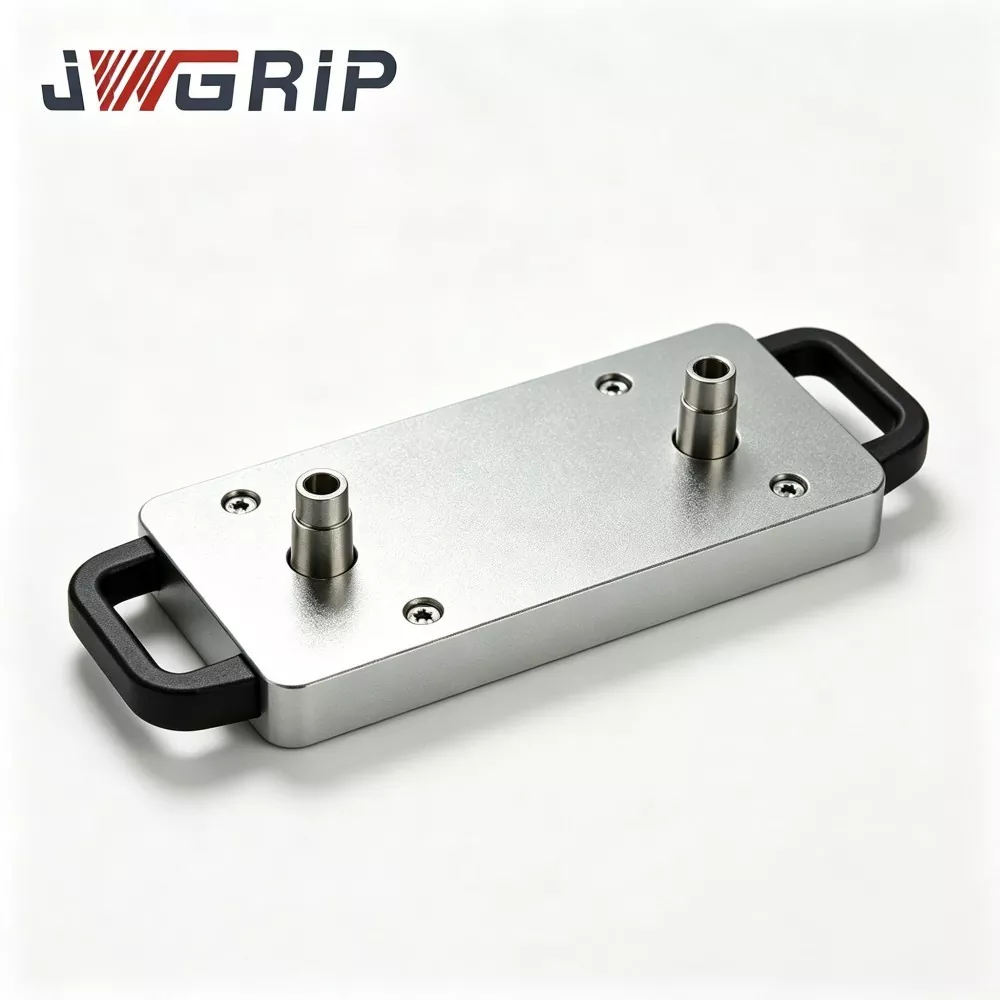
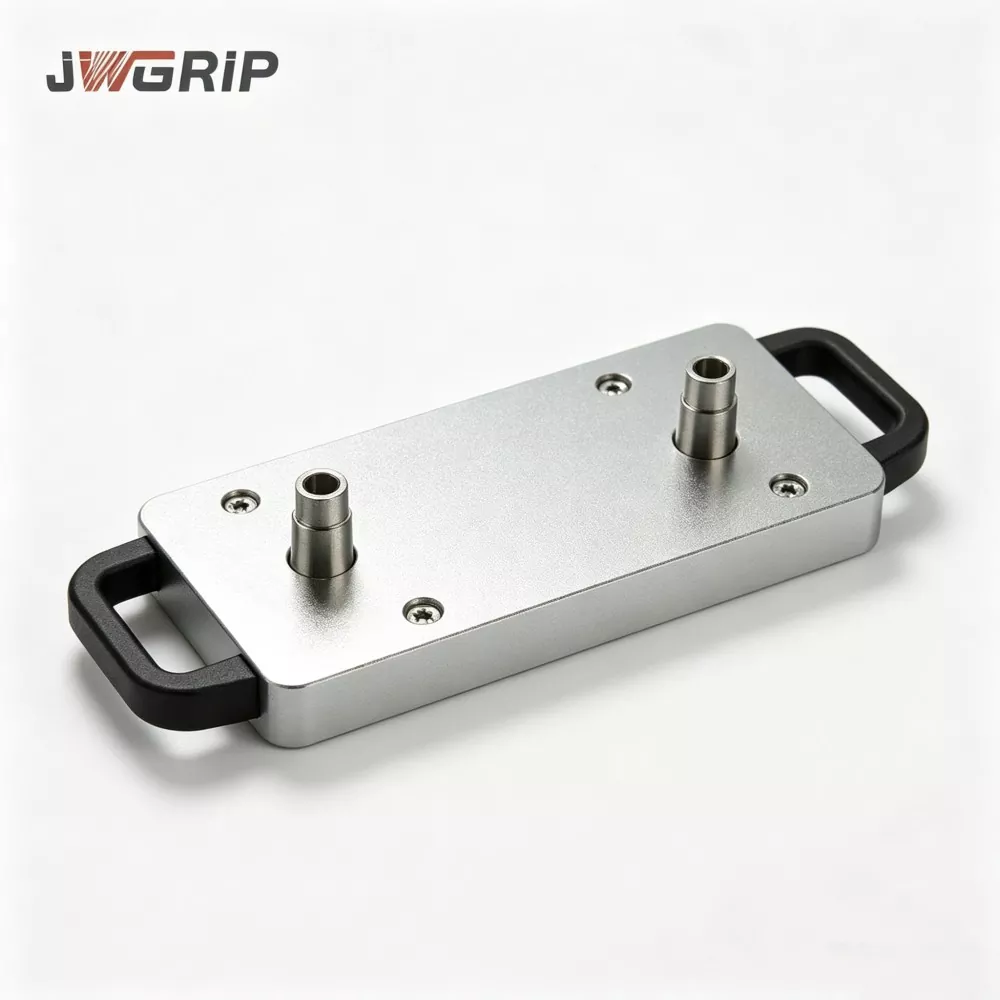
Прийняття інтегрованої монолітної структурної конструкції,Двоцентрова палета з нульовою точкою для обробки з ЧПУінтегрує два повністю незалежних блоки локації нульової точки на одній цілісній основі. Стандартна фіксована міжцентрова відстань у 200 мм точно відшліфована та повністю відкалібрована на підприємстві перед доставкою з точною паралельністю, міжцентровою відстанню та узгодженістю висоти між двома станціями. Він має стабільну ефективність позиціонування, високу загальну точність і чудову структурну жорсткість, закладаючи міцну основу для синхронної обробки подвійних заготовок.
Основні апаратні компоненти
JWGRIP Two-Center Zero-Point Pallet 200 складається з наведених нижче основних вузлів:
- ①Корпус з монолітної легованої сталі
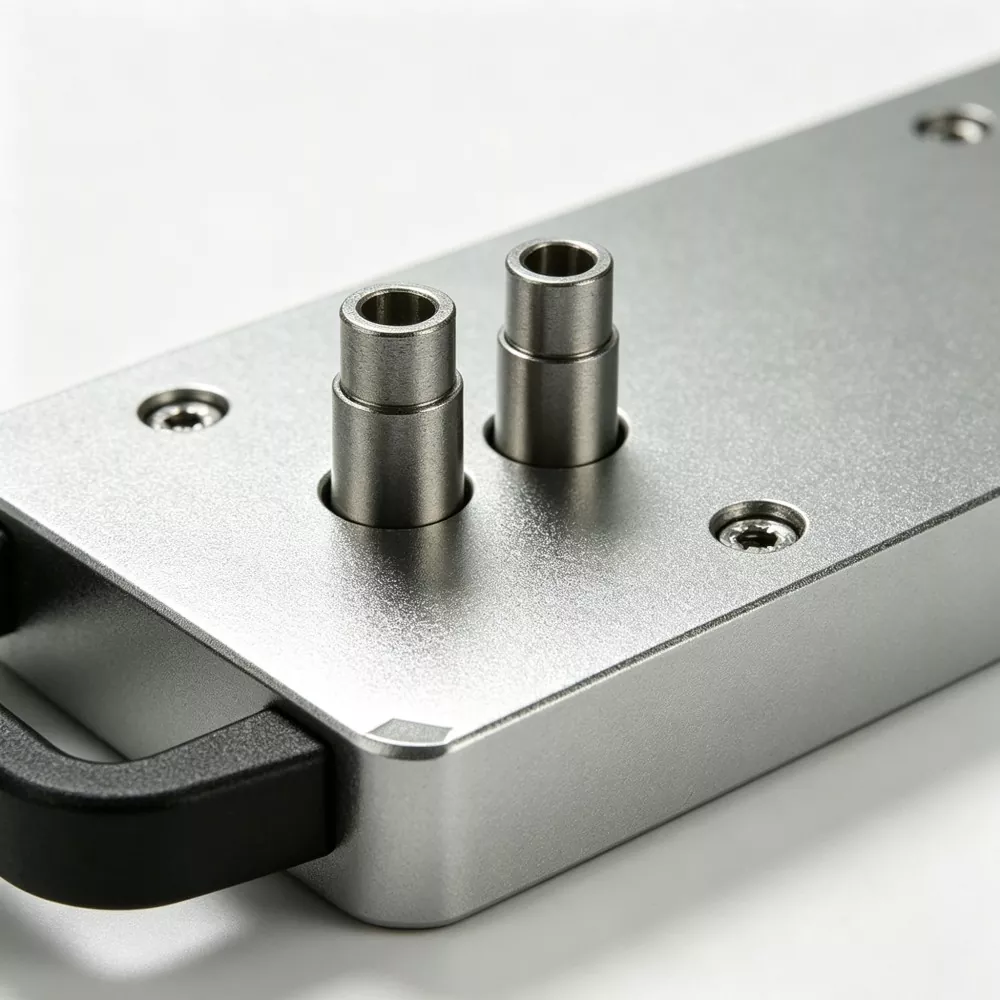
- ②Дві комплектні втулки позиціонування нульової точки з фіксованою міжцентровою відстанню 200 мм
- ③Модуль синхронного пневматичного замикання
- ④Навколишні канавки для відведення стружки для кожної позиційної станції
- ⑤Порт стисненого повітря
- ⑥Захисні кришки для незадіяної станції визначення місцезнаходження

Два перемикаються режими виробництва
Режим двостанційної обробки парних деталей
1. Вручну або за допомогою робота встановіть дві підставки кріплень, оснащені висувними шпильками, на ліву та праву позиційні станції відповідно.
2. Подайте стиснене повітря 0,5-0,7 МПа; пневматичний модуль синхронно блокує обидві позиціонуючі втулки.
3. Сигнал підтвердження блокування повертається до контролера ЧПК, і машина виконує фрезерування, свердління та інші процеси різання для двох заготовок одночасно.
4. Після завершення обробки випустіть тиск повітря, щоб розблокувати; дві готові спарені заготовки можна зняти за один цикл обробки.
Режим обробки незалежних деталей на одній станції
1. Встановіть основу кріплення лише на одній позиційній станції.
2. Встановіть захисну кришку на невикористану станцію.
3. Піддон діє як стандартний одноцентровий піддон з нульовою точкою для несиметричної обробки однієї частини.
Core Engineering

Переваги процесу
Реальний випадок
JWGRIP Two-Center Zero Point Pallet for CNC Machining широко використовується заводами гідравлічних компонентів, виробниками деталей з новою енергією та виробниками форм. Два випадки на місці демонструють відчутні операційні покращення.
Випадок 1: Вітчизняний виробник блоку гідравлічних клапанів
Перед прийняттям рішення JWGRIP замовник використовував дві незалежні одноцентрові піддони з нульовою точкою для парної обробки клапанного блоку.
Кожна зміна партії потребувала 20-30 хвилин для вирівнювання двох станцій.
Ріжуча вібрація призвела до тонкого зсуву станції під час масового виробництва, викликаючи періодичний брак партії, спричинений симетрією поза специфікацією.
Після розгортання восьми наборів:
- Налаштування відносного положення двох станцій повністю видалено. Пристосування можна монтувати безпосередньо для механічної обробки.
- Статистика виробництва за чотири місяці показує, що відсоток браку через симетрію знизився на 76%.
- Час, який раніше витрачався на калібрування, перетворюється на ефективний час різання, що значно підвищує продуктивність машини.
Випадок 2: Східно-Китайська автоматизована виробнича лінія нової енергії
Ця фабрика встановила двоцентрові піддони з нульовою точкою JWGRIP на автоматичних виробничих лініях з ЧПК для симетричних компонентів корпусу батареї зліва направо.
Роботи завершують завантаження-розвантаження з подвійним пристосуванням протягом одного циклу та виконують двокомпонентну синхронну обробку.
Виробнича лінія працює стабільно протягом нічних змін з мінімальною робочою силою на місці, вільною від частої ручної калібрування приладів.
Перевірка якості
Усі піддони JWGRIP із двоцентровою нульовою точкою повністю оброблені та зібрані власними силами без аутсорсингу сторонніх повних одиниць OEM.
Повний виробничий процес
- Кування та відпустка заготовки з легованої сталі
- Груба обробка
- Перше старіння для зняття стресу
- Напівфабрикат
- Старіння вторинного стресу
- 5-осьова шліфувальна машина: відшліфуйте два отвори для кріплення втулок під одноразовим затисканням
- Втулка прес-фітинг
- Загальні збори
- Випробування тиском на герметичність
- Повномірна інспекція ШМ
- Антикорозійна обробка
- Ударостійка упаковка експортного класу
Перелік перевірок
✔ Незалежний повторний тест на точність позиціонування для кожної позиціонуючої станції
✔ Метрологія CMM для вирівнювання міжцентрової відстані, паралельності та висоти двох станцій
✔ 5-хвилинний тест на герметичність утримування повітря; максимально допустимий перепад тиску ≤0,02 МПа
✔ Функціональна перевірка циклічного блокування-розблокування
Product evaluation
1. Підтвердьте свій фактичний виробничий попит на обробку парних симетричних деталей. Перевірте відсутність механічних перешкод після встановлення двох основ кріплення.
2. Перевірте специфікації тягових шпильок нульової точки на місці. Стандартна версія відповідає тяговим шпилькам D20. За запитом можна розробити спеціалізовані вузли втулок для альтернативних розмірів тягових шпильок.
3. Для інтеграції роботизованої лінії автоматизації: забезпечте стабільний тиск джерела повітря в майстерні в межах 0,5-0,7 МПа та зарезервуйте точки сигналу вводу-виводу для системи керування ПЛК.
4. Обчисліть загальну висоту штабелювання заготовки та пристосування, оцініть ризик зіткнення під час повороту інструменту або нахилу шпинделя. Якщо у вас є сумніви, надішліть креслення деталей технічній команді JWGRIP для оцінки перешкод.
Керівництво по експлуатації
Закріпіть піддон на робочому столі верстата, затягнувши болти, суворо дотримуючись вимог до моменту затягування, викладених у посібнику користувача JWGRIP. Сильне затягування з надмірним моментом затягування заборонено. Надмірний крутний момент болта спричинить мікродеформацію основи та погіршить геометричну точність подвійної станції.
Встановіть масляно-водяний фільтр на передній частині вхідного отвору для повітря. Волога та забруднення, що потрапляють у позиціонуючі втулки, спричинять іржу та стирання та призведуть до відхилення точності.
Розпорошуйте аерозоль сухого мастила всередині втулок нульової точки після кожних загальних 100 робочих годин. Рідке моторне масло заборонено, оскільки рідке масло притягує металеву стружку і спричиняє заклинювання втулок.
При кожній зміні передач ретельно продувайте стисненим повітрям позиціонуючі втулки та навколишні канавки для відведення стружки. Ніколи не залишайте металеві стружки на опорних поверхнях.
Уникайте ударів важких предметів по опорних поверхнях піддонів. Деформацію основи, спричинену зіткненням, зазвичай неможливо відремонтувати на місці, і це назавжди знищить відносну точність подвійної станції.
Не використовуйте в умовах перевантаження, що перевищує максимально допустиму вагу приладу.
Упаковка та відвантаження
Упаковка: ударостійкі футляри з твердої деревини експортного класу з товстим спіненим внутрішнім буфером. Точні опорні поверхні добре захищені від вібрації та ризику зіткнення під час морського транспорту на великі відстані.
Стандартний термін виконання: 14-20 робочих днів. Часткові стандартні артикули зберігаються в наявності, щоб забезпечити пришвидшену доставку.
Післяпродажна підтримка
Гарантія: 12-місячна гарантія на повну одиницю поширюється на виробничі дефекти, за винятком неправильної роботи людини. Кваліфіковані претензії отримують безкоштовний ремонт або заміну запчастин.
Віддалені ресурси: надається онлайнова документація з монтажу та введення в експлуатацію. Платна віддалена технічна підтримка доступна для проектів масового замовлення.
Користувальницькі модифікації: підтримка регулювання міжцентрової відстані, змінення специфікацій висувних шпильок і перекомпонування пневматичної схеми.
Оцінка зразка: вибірка оцінки може бути організована; покупець несе вартість доставки зразка.
Часті запитання
Q1: Чи може JWGRIP Two-Center Zero Point Pallet for CNC Machining виконувати однодетальну обробку за допомогою лише однієї станції?
A: Так. Встановіть захисну кришку на непрацюючу станцію, і вона працюватиме як звичайний піддон з нульовою точкою для однієї станції. Режими перемикання підтримують сценарії виробництва як з однієї частини, так і з парної частини, не погіршуючи загальну продуктивність палет.
Q2: Чому точність міжцентрової відстані подвійної станції змінюється після періоду роботи?
A: Типові першопричини: металеві стружки, що потрапили в позиціонувальні проміжки; іржавіння втулки, спричинене стисненим повітрям, змішаним із вологою; деформація основи від сильного зіткнення; мікродеформація від тривалого перевантажувального навантаження. Спочатку виконайте ретельне очищення та технічне обслуговування. Деформація основи, спричинена зіткненням, зазвичай не може бути відремонтована на місці, і вимагає оцінки повернення з заводу.
Запитання 3: Чи можна повторно використовувати мої існуючі застарілі основи кріплення з нульовою точкою на цьому піддоні?
A: Основи кріплення, оснащені стандартними шпильками з нульовою точкою D20, можна використовувати безпосередньо. Для інших специфікацій висувних шпильок потрібні виготовлені на замовлення втулки.
Питання 4: Чи сумісний JWGRIP Two-Center Zero-Point Pallet 200 з 5-осьовими верстатами з ЧПК?
A: Він працює з 5-осьовими машинами. Будь ласка, надайте загальну висоту заготовки плюс кріплення на етапі вибору; JWGRIP оцінить для вас ризик зіткнення через нахил шпинделя.
Розгляд рішень щодо закупівель
Багато виробників, які виробляють симетричні спарені заготовки, як правило, купують дві окремі одноцентрові піддони для менших початкових витрат на закупівлю. Однак приховані витрати продовжують накопичуватися через багаторазове вирівнювання робочих годин і бракування заготовок, пов’язаних із симетрією.
JWGRIP Two-Center Zero Point Pallet for CNC Machining об’єднує дві опорні точки на одній монолітній основі. Він усуває ризики симетрії, що виникають через калібрування окремого піддона та позиційне зміщення, спричинене вібрацією. Він скорочує масштабні втрати виробництва для виробництва парних частин, підходить для традиційних ручних майстерень, а також для фабрик, які здійснюють модернізацію автоматизованих ліній.
Готові оновити обробку парних деталей?
Запит на пропозицію або зразок для оцінки JWGRIP Two-Center Zero Point Pallet.
Зв'яжіться з JWGRIP зараз* Для специфікації міжцентрової відстані, висувної шпильки або інтеграції автоматизації, будь ласказверніться до нашої технічної команди. Сумісність зі стандартними шпильками D20.