український
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







Чотирицентровий піддон нульової точки для кріплення з ЧПУ
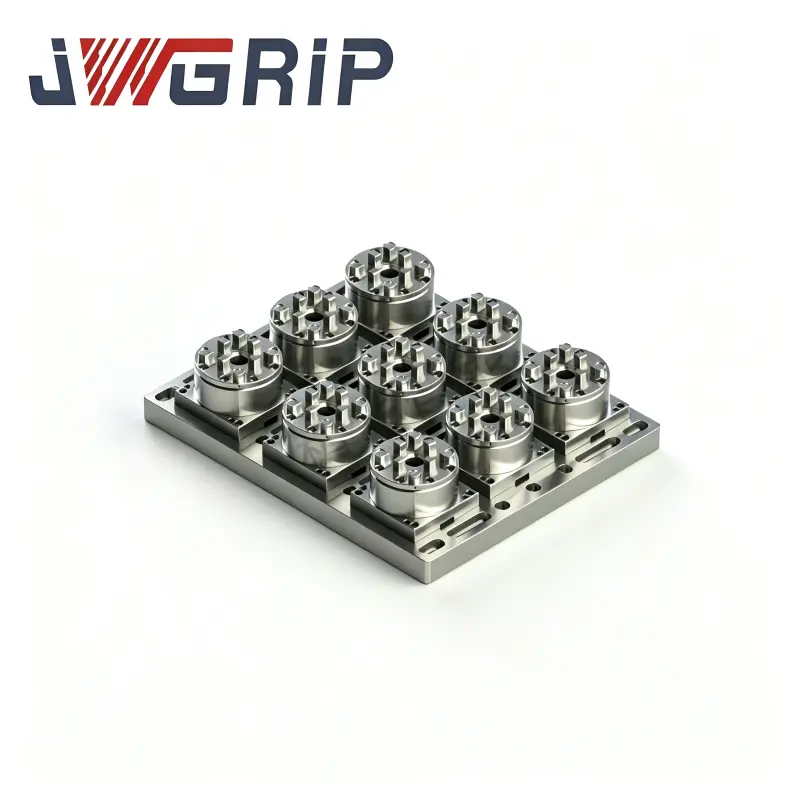
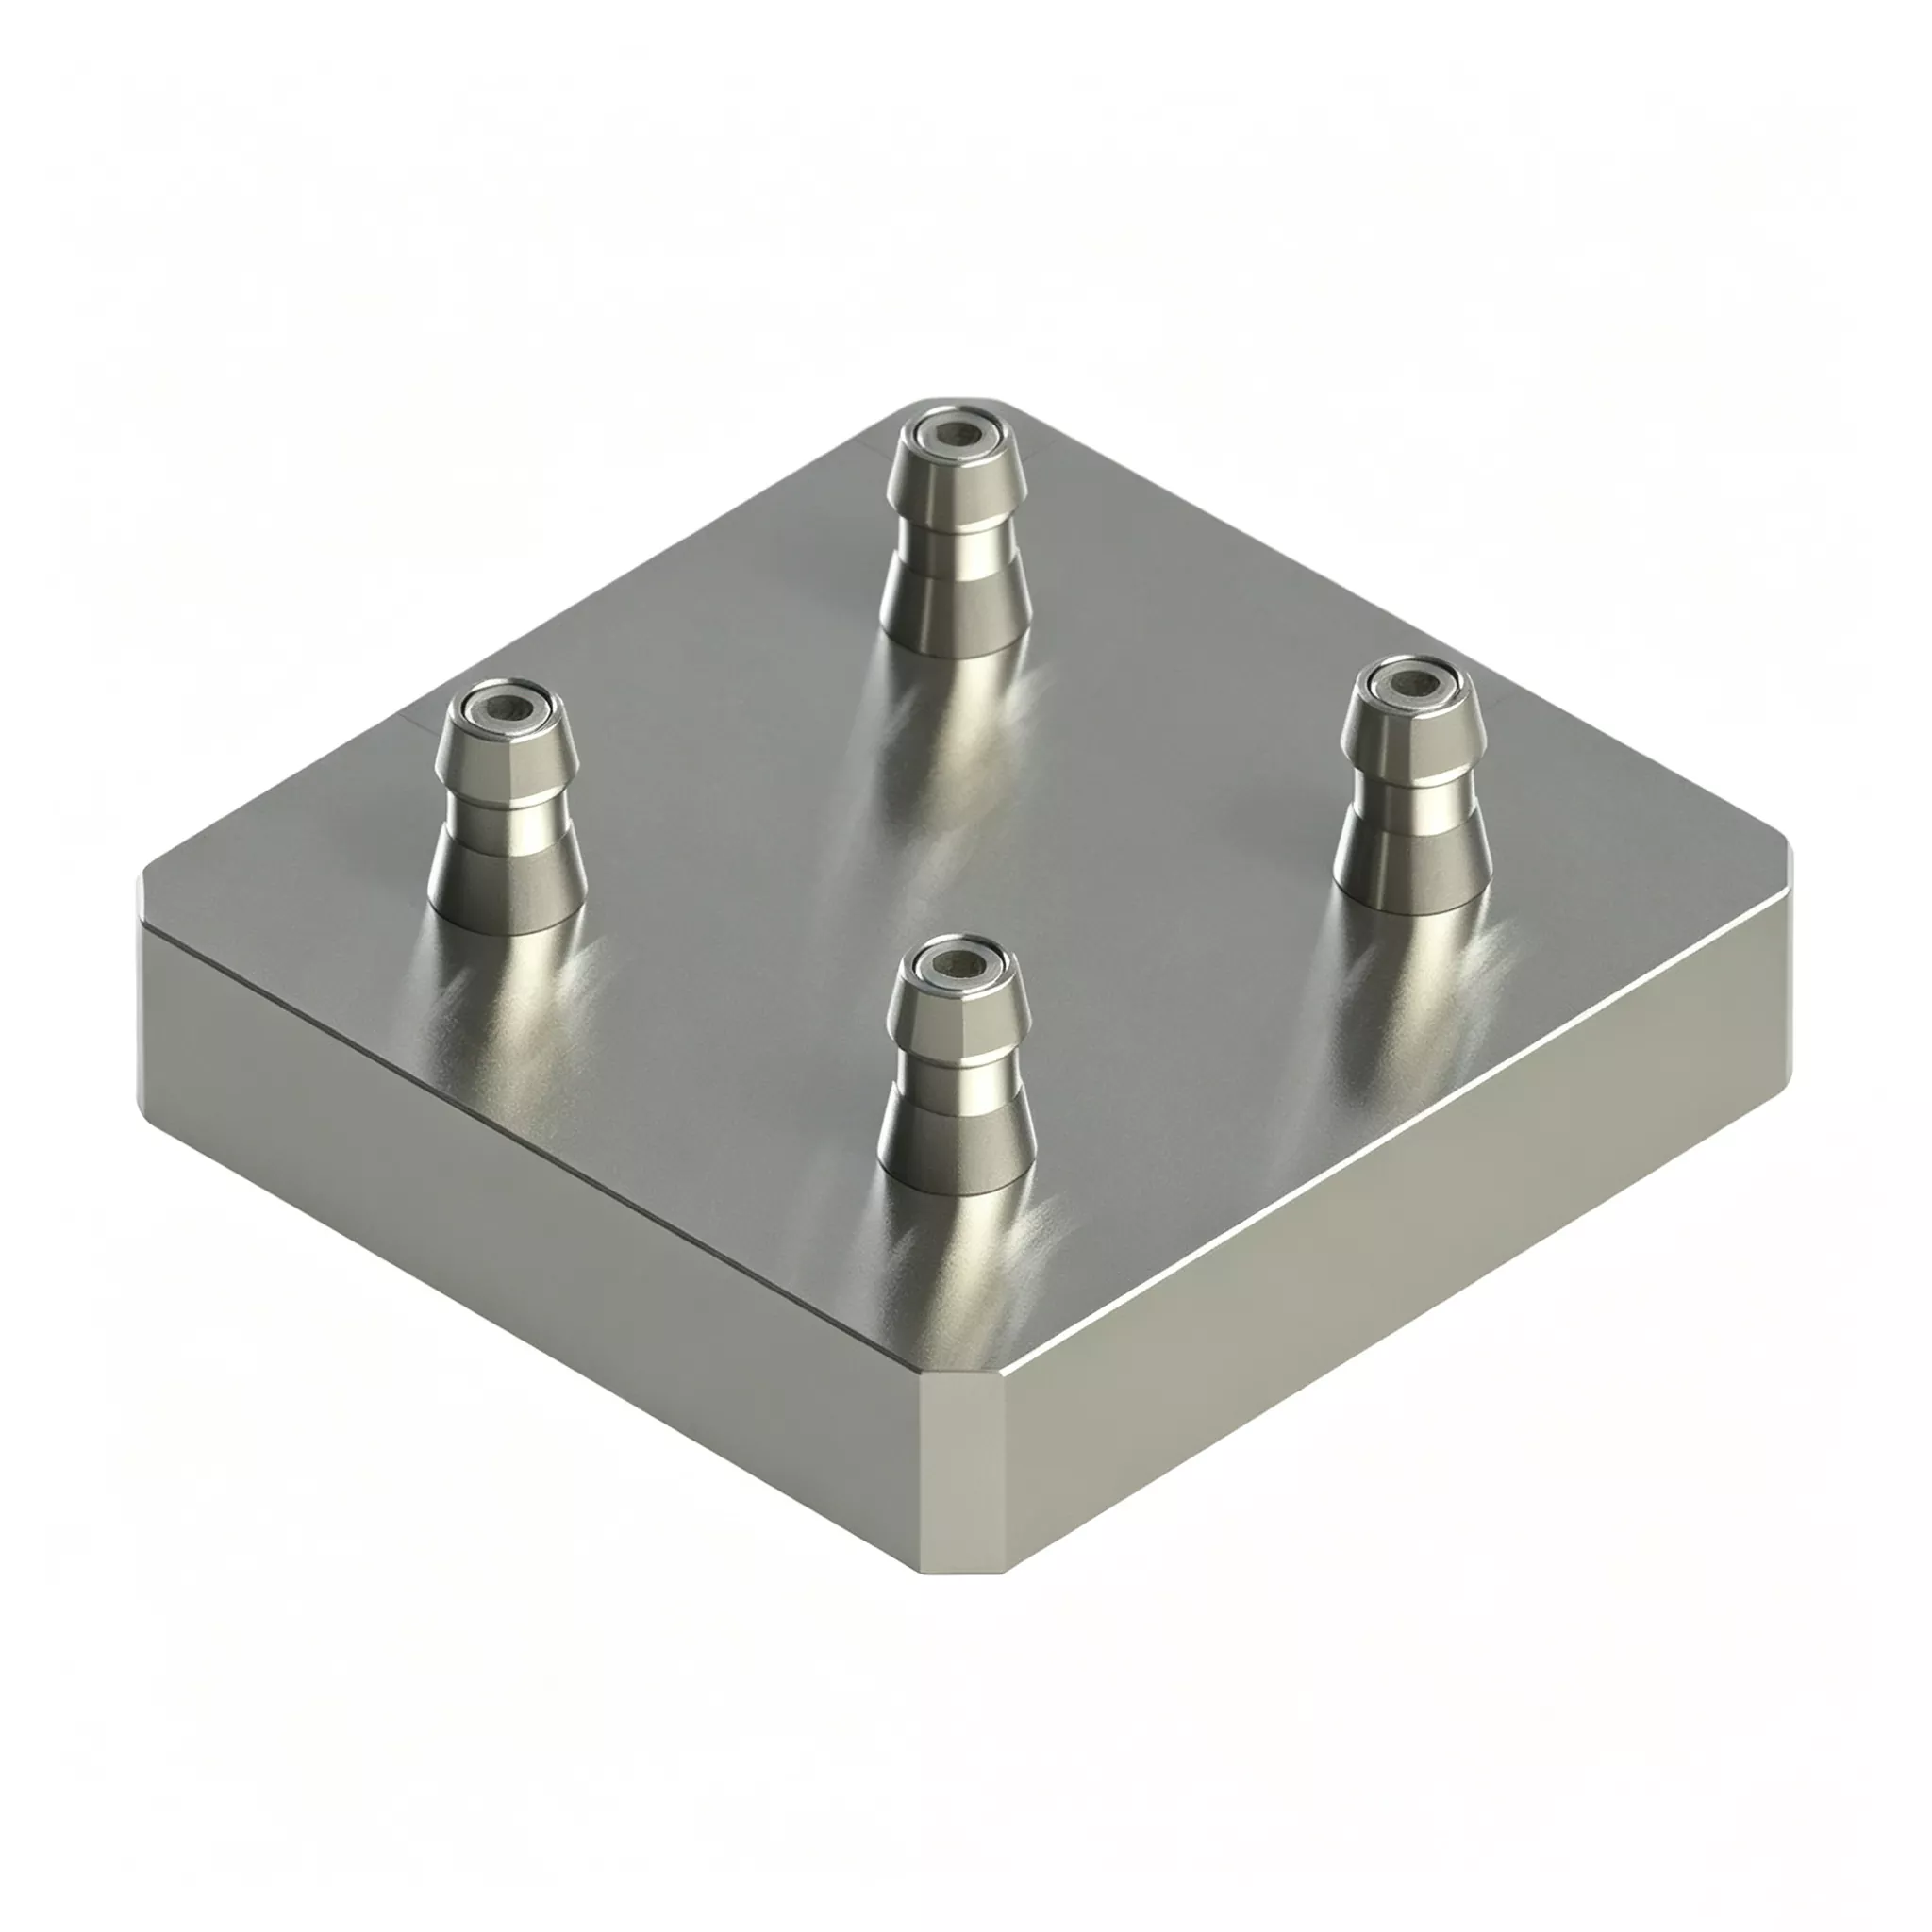
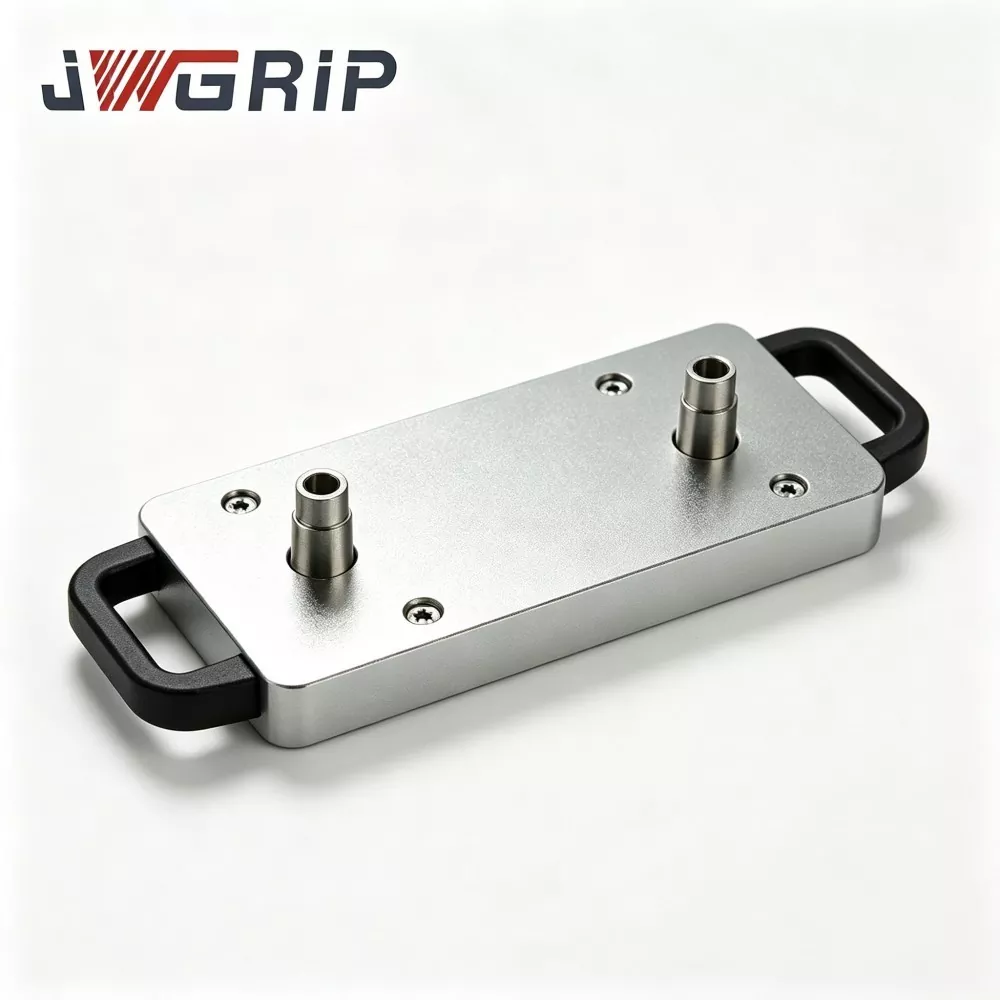
JWGRIP є виробником і постачальником професійного чотирицентрового піддону нульової точки для кріплення з ЧПК у Китаї. Піддони Four Center Zero Point Pallet належать до серії Zero Point Pallet і розроблені для поширених сценаріїв змішаного режиму виробництва з великим перемішуванням і малими обсягами, які переважають у сучасній промисловості машинобудування. Ласкаво просимо до запиту!
Цей чотирицентровий піддон з нульовою точкою для кріплення з ЧПК може ефективно вирішити проблеми гнучкого виробництва. Чотири комплектних блоки позиціонування нульової точки інтегровані в компактну загальну базу, а чотири робочі станції є повністю незалежними. Користувачі можуть одночасно затискати чотири ідентичні заготовки або встановлювати чотири різні пристосування для обробки змішаної лінії. Немає необхідності збирання кількох лотків на місці. Положення та висота всіх робочих станцій були відкалібровані перед виходом із заводу для забезпечення узгодженості.
Основний апаратний склад
Палета JWGRIP Four-Center Zero-Point Pallet 120 × 120 включає наступні вузли:
· Монолітна основа піддону з кованої та загартованої легованої сталі
· Чотири незалежні вузли фіксації втулки нульової точки в матричній компонуванні
· Вбудований модуль синхронного пневматичного розподілу
· Індивідуальні канавки для відведення стружки для кожної позиційної станції
· Сервісний порт для стисненого повітря
· Захисні кришки для покриття непрацюючих станцій
Його ключова відмінність від звичайних багатостанційних приладів: чотири станції працюють повністю незалежно одна від одної.
Два практичних режими виробництва
Режим 1: Масове виробництво ідентичних деталей на чотирьох станціях
1. Встановіть чотири основи кріплення з гвинтами на всі чотири станції.
2. Подача стисненого повітря 0,5-0,7 МПа; синхронний пневматичний модуль блокує всі чотири вузли втулок одночасно.
3. Сигнал підтвердження блокування повертається до системи ЧПК, і машина виконує цикли різання.
4. Після завершення обробки випустіть тиск повітря для розблокування. Чотири готові деталі знімаються за один цикл, щоб збільшити годинну продуктивність.
Режим 2: гнучка змішана обробка різних деталей
1. Завантажте пристосування, що відповідають чотирьом окремим заготовкам, на окремі станції.
2. Подайте стиснене повітря, щоб заблокувати всі станції. ЧПК запускає спеціальні програми обробки послідовно для кожної станції.
3. Коли виробництво одного замовлення завершиться, замініть лише кріплення на відповідній цільовій станції. Решта станцій залишаються затиснутими без повного демонтажу.
4. Значно скорочує час простою під час частої зміни продукту.
Інженерний дизайн
· Основа з легованої сталі проходить двоетапне старіння для зняття напруги: перше старіння після чорнової обробки, вторинне старіння після напівчистової обробки. Повторювані напруги при затиску, коливання температури навколишнього середовища та безперервна вібрація різання є звичайними в цехах зі змішаним режимом роботи. Неадекватне зняття напруги викликає невидиму мікродеформацію та руйнує точність позиціонування багатьох станцій. Подвійне старіння JWGRIP максимально зменшує внутрішню напругу для тривалої стабільної геометрії.
· Позиціонуючі втулки виготовлені з високостійкої підшипникової сталі. Внутрішні отвори отримують загартування та суперфінішне хонінгування, щоб гарантувати надійне незалежне визначення місцезнаходження для кожної станції.
· Позиційний допуск і різниця у висоті між станціями суворо контролюються, щоб задовольнити вимоги стабільності виробництва змішаної лінії.
Основні переваги
1. Мінімізуйте простої, спричинені частою зміною замовлення
Немає необхідності розбирати кожен прилад під час зміни продукту. Замінюються лише станції, для яких потрібні світильники нового порядку; інші станції продовжують працювати. Час простою машини різко зменшується для середовищ із високим вмістом суміші та низьким обсягом замовлень.
2. Усуньте помилки, спричинені людиною, з кількох окремих піддонів
Ручне укладання та монтаж окремих піддонів нульової точки може створити позиційне відхилення 7-8 мкм. JWGRIP завершує повне багатостанційне калібрування власними силами: позиційний допуск ≤±0,004 мм, різниця висоти між станціями ≤0,0025 мм. Це економить години монтажу та налаштування на місці.
3. Одне апаратне забезпечення охоплює як завдання масового об’єму, так і завдання з великим змішуванням і малим об’ємом
Виконуйте обробку чотирьох ідентичних деталей для максимальної продуктивності під час великих серійних замовлень. Перемикайтеся в режим змішаної лінії для фрагментованих замовлень. Не потрібно купувати окремі світильники для двох виробничих сценаріїв, що зменшує інвестиції в основні засоби.
4. Максимальне повторне використання існуючих активів кріплення за допомогою стандартної сумісності з нульовою точкою D20.
Існуючі в майстерні невеликі бази кріплення нульової точки можна використовувати повторно безпосередньо після модернізації стандартних тягових шпильок D20. Уникайте повного відновлення кріплень і збережіть попередні інвестиції в кріплення.
5. Незалежний дизайн канавок для відводу стружки для кожної станції
Залізна та алюмінієва стружка відходить через спеціальні канавки для кожної станції. Захоплення стружки всередині зазорів позиціонування втулок значно зменшується. За умов частої заміни кріплення змішаної лінії частота очищення знижується, а ризик несправності позиціонування, викликаного чіпом, знижується.
Реальні випадки
Випадок 1: Процесор медичного приладу-аксесуара
Цей клієнт отримує типові замовлення з високим асортиментом і малими обсягами, перемикаючись між 3-5 мініатюрними варіантами деталей кожного робочого дня.
· До оновлення: використовувалися піддони з нульовою точкою на одній станції. Кожне перемикання вимагало зняття приладу, очищення, повторного затискання та індикації циферблата, займаючи 40-60 хвилин. Велика кількість машино-годин була витрачена на роботу з налаштування.
· Після розгортання кількох піддонів JWGRIP із чотирма центрами нульової точки та застосування режиму обробки змішаних ліній: повне розбирання пристосування більше не потрібно. Замінюються лише світильники цільової станції. Середній час перемикання падає до 8-15 хвилин.
· Статистика виробництва за півріччя показує, що використання верстатів зросло на 24%. Фабрика може приймати більш фрагментовані замовлення клієнтів без покупки додаткових верстатів з ЧПК.
Випадок 2: Субпідрядник 3C-компонентів у дельті Перлової річки
Ця майстерня обробляє як великі обсяги масових замовлень, так і дрібносерійні зразки робіт на тих самих верстатах з ЧПК.
· Під час періодів масового замовлення: чотири станції обробляють ідентичні деталі для високої продуктивності.
· Коли надходять зразки невеликих партій: займіть одну або дві станції для виробництва зразків, тоді як інші станції продовжують масове виробництво.
· Обробка зразків більше не перериває ритм масового виробництва, а час доставки зразків значно скорочується.
Повний виробничий процес
① Кування та відпустка заготовки з легованої сталі
② Груба обробка
③ Перше старіння для зняття стресу
④ Напівобробка
⑤ Вторинне старіння для зняття стресу
⑥ 5-осьова шліфувальна машина: відшліфуйте всі отвори для кріплення втулок за допомогою одноразового затискача
⑦ Втулка прес-фітинг
⑧ Ущільнювач повітряного контуру
⑨ Випробування тиску на герметичність
⑩ Перевірка розмірів ШМ на повній станції
⑪ Захист від іржі
⑫ Ударостійка упаковка, готова до експорту
Перелік перевірок
1. Незалежний тест на точність повторного позиціонування для кожної окремої станції
2. Вимірювання CMM для позиційного допуску, різниці висот і паралельності на чотирьох станціях
3. 5-minute air-holding air-tightness test; максимально допустимий перепад тиску ≤0,02 МПа
4. Циклічне синхронне блокування-розблокування функціонального тесту на чотирьох станціях
Керівництво по вибору
· Проаналізуйте структуру свого замовлення: для домінуючого масового виробництва з одним варіантом запустіть обробку ідентичних деталей на чотирьох станціях. Якщо велика частка замовлень з високим вмістом низьких обсягів становить велику частку, ретельно оцініть ризик фізичних перешкод від приладу до приладу на чотирьох станціях, щоб уникнути зіткнення.
· Підтвердьте специфікації тягових шпильок нульової точки на місці. Стандартна версія відповідає тяговим шпилькам D20. Спеціальні вузли втулок можуть бути розроблені для альтернативних розмірів тягових шпильок.
· Для інтеграції автоматизованої виробничої лінії: гарантуйте стабільний тиск джерела повітря в майстерні в межах 0,5-0,7 МПа та зарезервуйте точки сигналу вводу/виводу для системи керування ПЛК.
· Обчислити загальну висоту штабелювання заготовки плюс пристосування. Імітуйте траєкторію руху інструменту, щоб запобігти зіткненню інструмента з палетою під час різання. Надішліть креслення заготовки технічній команді JWGRIP для оцінки перешкод, якщо у вас є невизначеності.
Практична експлуатація
1. Встановіть піддон на робочий стіл верстата, затягнувши болти строго відповідно до вимог до моменту затягування в посібнику користувача JWGRIP. Забороняється кріплення з надмірним крутним моментом, оскільки деформація основного тіла порушить відносну точність кількох станцій.
2. Встановіть масляно-водяний фільтр на передній частині входу стисненого повітря. Волога та забруднення, що потрапляють у втулки, призведуть до іржі, стирання та погіршення точності.
3. Розпорошуйте аерозоль сухого мастила всередину втулок нульової точки після кожних сукупних 100 робочих годин. Рідке моторне масло суворо заборонено, оскільки масло притягує металеву стружку та призводить до поломки втулок.
4. Очистіть установчі отвори та канавки для відведення стружки на кожній станції стисненим повітрям після заміни пристосувань або при кожній зміні зміни. Ніколи не залишайте металеві стружки на опорних поверхнях.
5. Встановіть захисні пластини на непрацюючі станції, щоб заблокувати залізну стружку та ріжучу рідину від проникнення в збори втулок.
6. Уникайте ударів важких предметів по опорних поверхнях піддонів. Деформацію основи, спричинену зіткненням, зазвичай неможливо відремонтувати на місці, і це назавжди руйнує позиційні характеристики кількох станцій.
Післяпродажна підтримка
1. Гарантія: 12-місячна гарантія на повну комплектацію поширюється на виробничі дефекти, за винятком неправильної роботи людини. Кваліфіковані претензії отримують безкоштовний ремонт або заміну запчастин.
2. Технічні ресурси: надаються документи з експлуатації в Інтернеті та відеоінструкції. Платна віддалена технічна підтримка доступна для проектів масового замовлення.
3. Послуга індивідуальної модифікації: підтримуються коригування зовнішніх розмірів, заміна специфікації висувної шпильки, зміна компонування станції.
4. Оцінка зразка: вибірка оцінки може бути організована; покупець бере на себе вартість доставки зразка.
FAQ
Питання 1: Чи заважатиме взаємна точність обробка різних частин різних частин на чотирьох станціях у змішаній лінії?
A: Чотири втулки є фізично повністю незалежними; дії блокування не заважають один одному. Точність визначення місцезнаходження залишається стабільною, доки світильники уникають фізичного зіткнення. Все ще рекомендується регулярне очищення стисненим повітрям для кожної станції, щоб запобігти розбризкуванню стружки на опорні поверхні інших станцій.
Питання 2: Чи необхідний чотирицентровий піддон з нульовою точкою для кріплення з ЧПК, якщо заміна невеликих партій відбувається рідко?
Відповідь: його перевага ефективності перемикання виділяється лише за умови частого перемикання варіантів щотижня. Якщо виробництво здебільшого одноваріантне, орієнтоване на масу, піддони з нульовою точкою з однією або двома станціями забезпечують кращу економічну ефективність.
Запитання 3: Чи можна повторно використовувати мої існуючі застарілі основи для кріплень на цьому піддоні?
A: Основи кріплення, оснащені стандартними шпильками нульової точки D20, можуть працювати безпосередньо. Для інших специфікацій висувних шпильок потрібні виготовлені на замовлення втулки.
Питання 4: Чи можна використовувати палету JWGRIP Four-Center Zero-Point Pallet 120×120 на 5-осьових верстатах з ЧПК?
A: Він сумісний з 5-осьовим обладнанням. Обчисліть загальну висоту заготовки та пристосування для оцінки ризику зіткнення шпинделя. Креслення заготовки можна подати на технічну оцінку JWGRIP на етапі відбору.
Довідка про закупівлю
Багато заводів розглядають можливість придбання великої кількості спеціального обладнання спеціального призначення для модернізації гнучкої лінії. Це призводить до великих капітальних витрат плюс ризик простою світильників після зміни замовлень.
Основна цінність JWGRIP Four-Center Zero Point Pallet for CNC Fixture полягає в підтримці як масового виробництва, так і виробництва змішаної лінії з високим вмістом суміші в рамках одного апаратного блоку. Це максимізує повторне використання наявних баз кріплень клієнтів, контролює витрати на модернізацію виробництва та знімає больові моменти переходу на ефективність, спричинені фрагментованими замовленнями. Він добре підходить для проектів гнучкої модернізації середніх і малих виробників компонентів.
Надіслати запит
Контактна інформація
-
Адреса
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Тел
-
Електронна пошта
Ласкаво просимо надіслати запит до JWGRIP. Наша професійна технічна команда та відділ продажів надасть безкоштовний вибір світильників, індивідуальний дизайн рішення та точну цінову пропозицію.
Новини Рекомендації