український
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






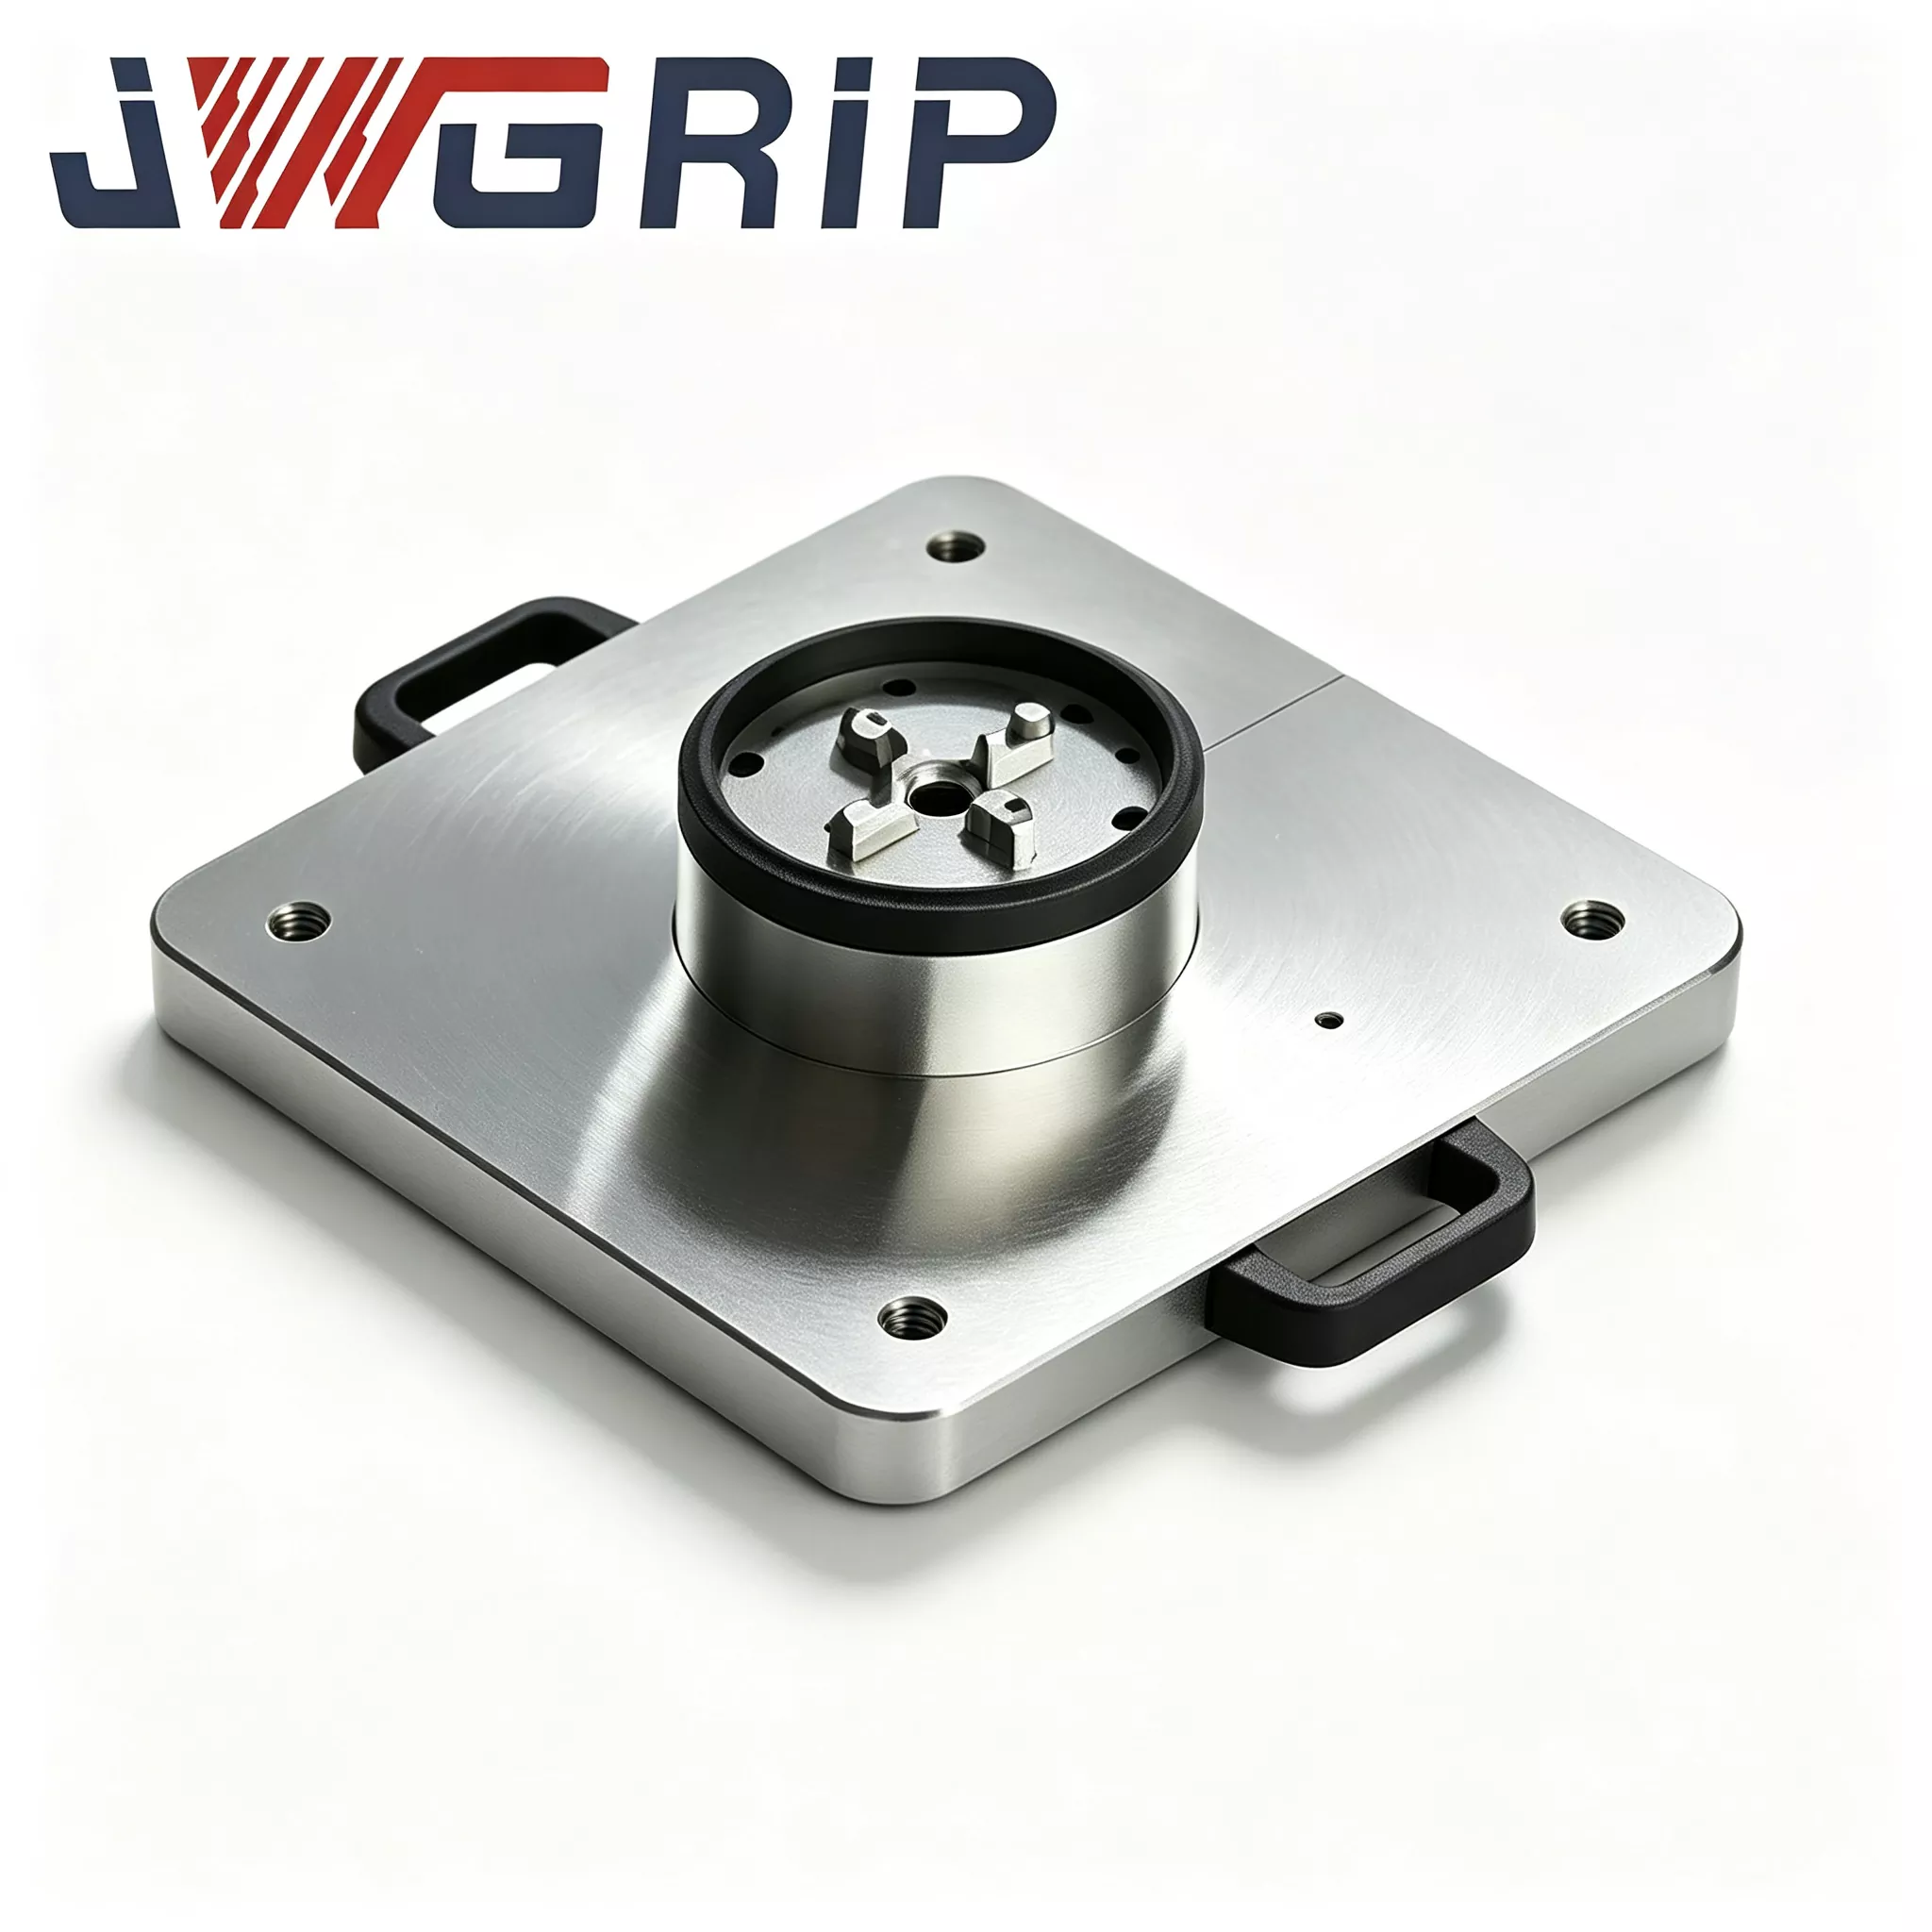
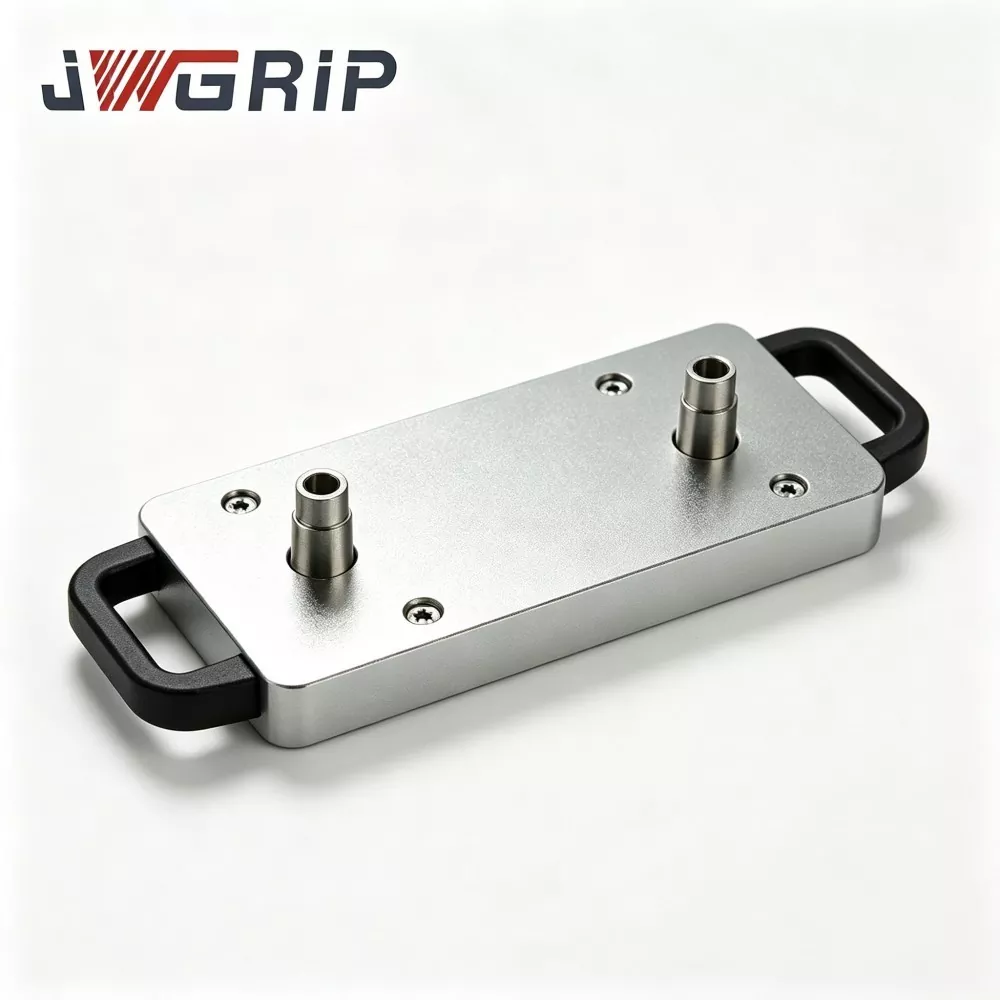
Автоматизований піддон нульової точки з механічним патроном
JWGRIP є виробником і постачальником професійних автоматизованих піддонів нульової точки з силовим патроном у Китаї. Це вбудоване пристосування для позиціонування нульової точки, спеціально розроблене для гнучких безлюдних виробничих ліній з ЧПК. Він об’єднує опорний компонент позиціонування нульової точки та блок пневматичного блокування патрона в одному пристрої, усуваючи необхідність купувати додаткові багатошарові перехідні пластини або окремі насадки для патрона. Його можна встановити та закріпити безпосередньо на робочому столі верстата та підключити до захоплень промислових роботів.
Автоматизований піддон нульової точки з патроном Power Chuck забезпечує автоматичне позиціонування, автоматичне затискання та автоматичне розблокування після затискання заготовки. Він широко використовується в обробці литих під тиском деталей автомобільного алюмінієвого сплаву, у великомасштабному виробництві металевих конструкційних компонентів для споживчої електроніки 3C і в автоматичних установках обробки графітових електродів у прес-формах.
Склад продукту та робочий процес
Автоматизований піддон Zero Point Pallet із силовим патроном належить до серії Zero Point Pallet. В основному він складається з чотирьох основних компонентів: основного корпусу піддону, вузла високоточної втулки позиціонування нульової точки, модуля пневматичного приводу та синхронного силового патрона.
Повний робочий процес виглядає наступним чином: промисловий робот бере основу закріплення завантаженої заготовки та розміщує її на опорній площині піддона. Гільза позиціонування нульової точки завершує початкове позиціонування. Коли вбудований датчик точно визначає положення, він надсилає сигнал до системи керування ПЛК.
ПЛК запускає пневматичний контур, а вбудований пневматичний блок змушує пристосування силового патрона рухатися синхронно всередину, досягаючи рівномірного радіального затискання основи пристосування.
Після завершення затискання на верстат з ЧПК надсилається електричний сигнал підтвердження, і починається цикл обробки різанням.
Коли програма обробки закінчується, верстат надсилає сигнал завершення, а пневматичний контур скидає тиск. Пристосування патрона синхронно відкривається, і робот виймає готову заготовку разом із пристосуванням, готуючись до наступного циклу завантаження.
Весь процес не вимагає ручного затягування болтів або ручної індикації та вирівнювання.


Переваги процесу
Заготовка базової пластини виготовлена з кованої легованої сталі та проходить дві повні процеси термічної обробки для зняття напруги для усунення внутрішньої залишкової напруги, що виникає під час процесу обробки з ЧПК.
Багато недорогих конкурентів пропустять цей важливий крок. Якщо внутрішня залишкова напруга в основному матеріалі є значною, повторювані операції затискання в майстерні та зміни температури внаслідок циклів день-ніч можуть спричинити мікроскопічні деформації, які невидимі неозброєним оком на еталонній площині.
Це призведе до постійних відхилень розмірів оброблених заготовок і призведе до великої кількості втрат відходів.
Кожна частина сировини на нашому заводі суворо проходить повний процес відпалу. Цей стандарт розроблено на основі більш ніж десятирічного досвіду практичного проектування та обслуговує численні проекти автоматизованих пристроїв з ЧПУ. Позиціонуюча втулка виготовлена з підшипникової сталі з високою зносостійкістю, проходить гартування та відпуск, а також поєднується з тонким шліфуванням внутрішніх отворів і надтонкої обробкою, щоб мінімізувати зазор між позиціонуючими поверхнями та забезпечити стабільну продуктивність позиціонування навіть після незліченних циклів заміни.
Основні переваги
1. Інтегрована цільна структурна конструкція
Інтегрована цільна конструкція економить місце для монтажу на робочому столі верстата та усуває накопичені помилки складання, спричинені багатошаровими адаптерними пластинами. Традиційні рішення роздільного типу вимагають укладання піддонів з нульовою точкою, адаптерних базових пластин і незалежних патронів, де укладання 2–3 пластин може створити додаткові 3–5 мкм накопиченого відхилення позиціонування. Наша монолітна інтегрована конструкція дозволяє уникнути цих джерел помилок, зменшує кількість придбаних аксесуарів і знижує витрати кінцевих клієнтів на управління запасними частинами.
2. Повторіть точність позиціонування
Піддон забезпечує стабільну повторювану точність позиціонування ±2 мкм. Внутрішні отвори позиціонуючих втулок обробляються суперфінішним хонінгуванням. Кожна палета проходить 100% повну перевірку точності товару перед доставкою, і кожна одиниця відправляється з паперовою копією оригінального звіту про перевірку, який може бути наданий для перевірки на запит закордонних покупців.
3. Вбудована інтеграція автоматизації
Стандартизовані пневматичні порти та вихідні інтерфейси електричного сигналу NPN зарезервовані, що робить палету сумісною з багатьма основними брендами промислових роботів на ринку. Він справді підтримує виробництво в нічну зміну без нагляду. Згідно з реальними даними про модернізацію від одного кінцевого користувача вітчизняних автозапчастин, тривалість циклу зміни пристосувань скоротилася з початкових 12–15 хвилин до 45 секунд після розміщення наших піддонів, при цьому оператору не потрібно залишатися на місці під час нічних змін.
4. Висока вихідна сила затиску
Вбудований пневматичний затискний блок забезпечує максимальне зусилля затиску до 45 кН, здатний протистояти ударам різання, створюваним механічною обробкою формованої сталі та литих алюмінієвих деталей із великою подачею, ефективно знижуючи ризик зсуву та ослаблення пристосування під час операцій різання.
5. Зручне технічне обслуговування та контрольована вартість запчастин
Вузли патронних губок можна розібрати та замінити окремо, не знімаючи весь піддон із робочого столу верстата. Коли губки зазнають стирання або пошкодження, клієнтам потрібно купувати лише відповідні запасні частини, а не міняти весь набір піддонів, що ефективно зменшує довгострокові інвестиції в обслуговування обладнання.
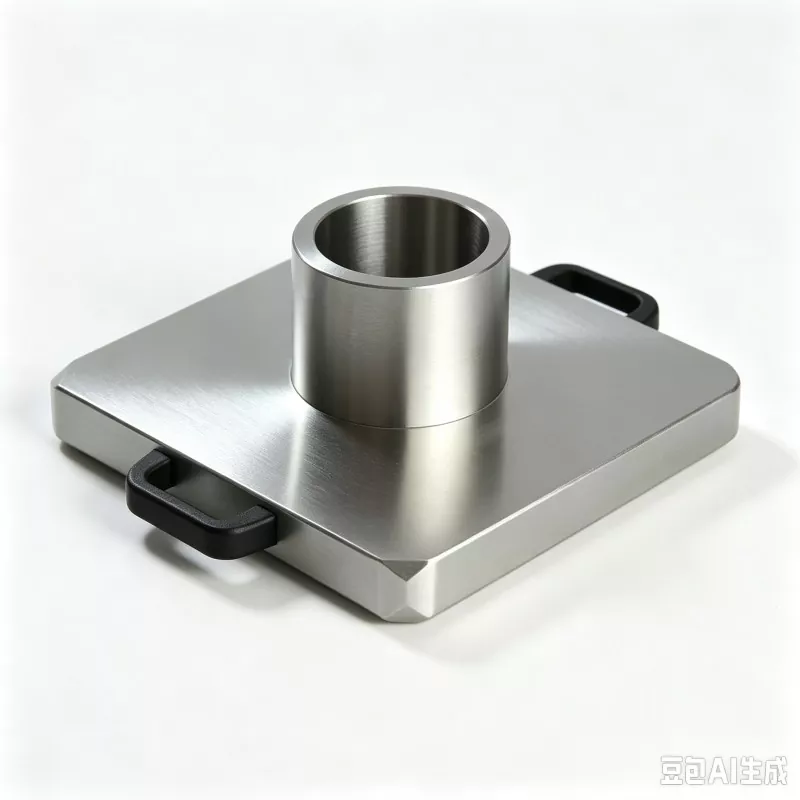
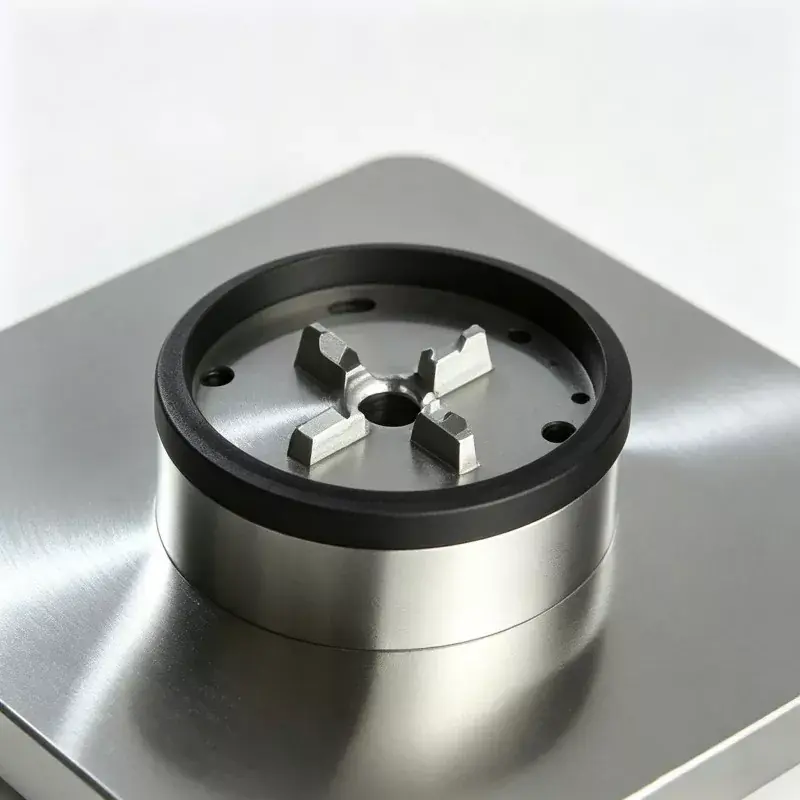
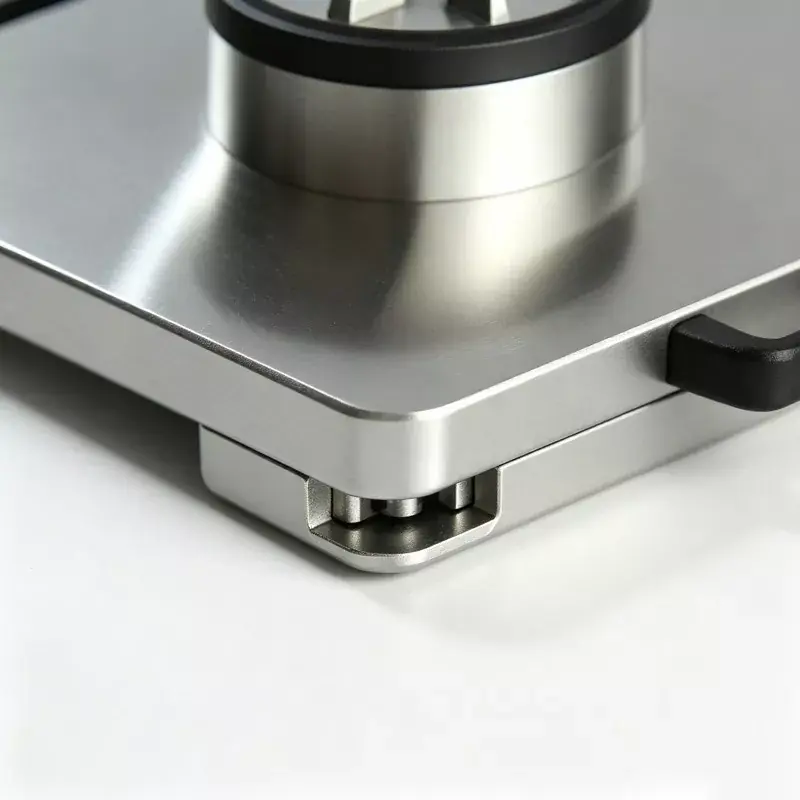
Справи реальних клієнтів
Автоматизована палета нульової точки з силовим патроном здебільшого застосовується в трьох категоріях виробничих ліній: безпілотні виробничі лінії з ЧПК для автомобільних компонентів, лінії масового виробництва для металевих конструкційних деталей 3C і гнучкі автоматизовані клітини для обробки графітовим електродом на фабриках прес-форм.
Випадок 1:Один великий вітчизняний виробник автозапчастин модернізував дві гнучкі автоматизовані виробничі лінії з ЧПК із загалом 16 комплектами автоматичних піддонів нульової точки з силовим патроном для обробки алюмінію литтям під тиском. Перед модернізацією операторам потрібна була ручна індикація та вирівнювання для кожного перемикання приладів, що займало приблизно 13 хвилин на партію. Після розгортання наших автоматизованих піддонів з нульовою точкою робот виконує всі роботи з завантаження та розвантаження, позиціонування та затискання. Один цикл перемикання скорочується до 42-50 секунд. Реалізовано нічну зміну без нагляду. Згідно зі статистикою безперервного виробництва за три місяці, щомісячна виробнича потужність на рівні цеху зростає на 22 відсотки. Узгодженість розмірів у партіях заготовок очевидно покращується, а відсоток браку суттєво знижується.
Case2:Одне велике підприємство з виготовлення прес-форм, розташоване в дельті річки Чжуцзян, встановлює кілька наборів цього автоматизованого піддона всередину камер автоматизованої обробки з графітовим електродом. Усі електродні основи мають єдині стандартні розміри. Оператори більше не повторюють вказівки вручну для кожного завдання з обробки електродів. Значно покращується розмірна консистенція готових електродів і зменшується трудомісткість персоналу прес-форми. Пропоновані місця розташування зображень: фотографії на місці, зроблені всередині нашої власної майстерні обробки, реальні фотографії робочої станції автоматизації на місці клієнта, детальні фотографії корпусу піддону в розгорнутому вигляді, фотографії, зроблені під час перевірки точності контролю якості на заводі.
Виробничий процес
Усі автоматизовані піддони проходять повноцінне виробництво, включаючи кування, обробку з ЧПУ, термічну обробку, шліфування та складання в нашій власній майстерні з ЧПК. Аутсорсинг виробника комплектного обладнання не приймається.
Повний виробничий процес:
ковка заготовки з легованої сталі → груба механічна обробка → перше старіння для зняття напруги → напівобробка → вторинне старіння для зняття напруги → надточне шліфування → пресування втулки → загальне складання → перевірка точності та продуктивності кількох елементів → випробування тиском на герметичність → захист від іржі → упаковка експортного класу.
Контроль якості та сертифікати
Обов’язкові елементи перевірки перед доставкою для кожного блоку: перевірка точності повторного позиціонування, вимірювання фактичної сили затиску патрона, перевірка тиску на герметичність (макс. допустиме падіння тиску ≤0,02 МПа протягом 5-хвилинної тривалості витримки), перевірка цілісності електричних сигналів і логіки. Кожна одиниця постачається з унікальним паспортом фабричної перевірки. Наша фабрика має сертифікат системи управління якістю ISO9001. Сертифікати матеріалів доступні для основних металевих компонентів. Лабораторна інспекція третіх сторін, призначена клієнтами, є прийнятною.
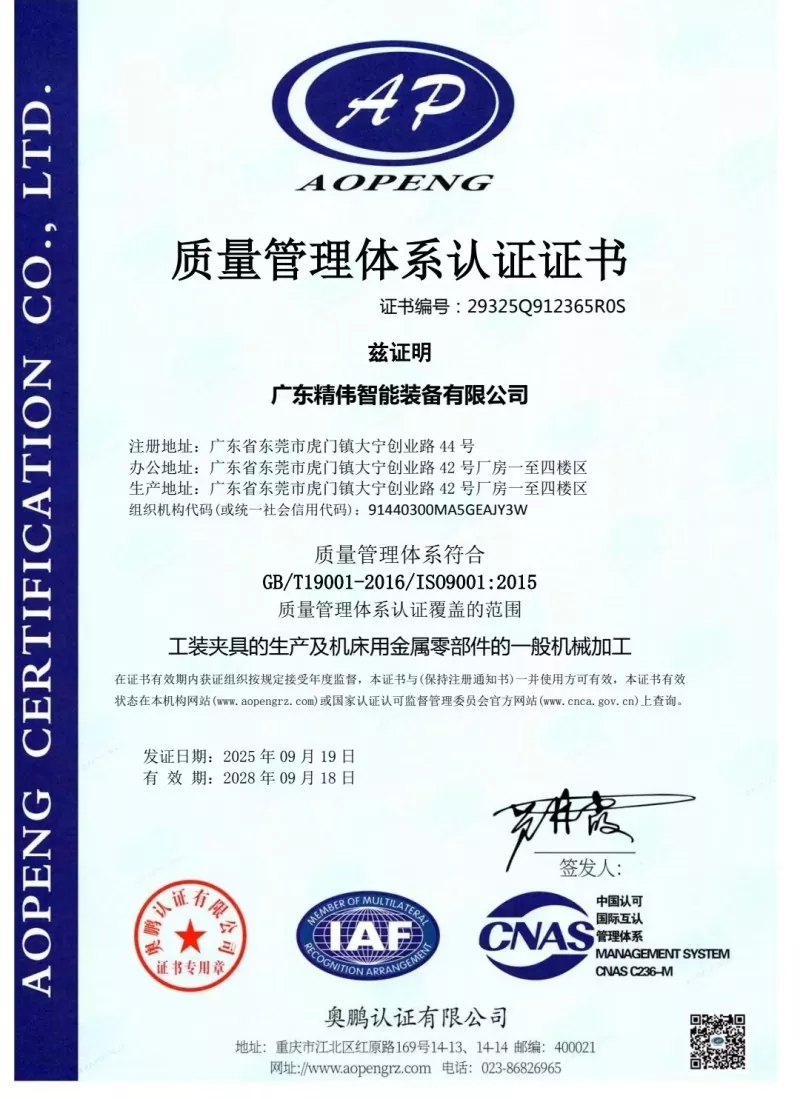
Керівництво по вибору
По-перше, підтвердьте фактичні зовнішні розміри тримача кріплення на місці замовника відповідно до специфікації діапазону затискання палет.
По-друге, перевірте стан джерела повітря в майстерні. Тиск стисненого повітря повинен стабільно залишатися в межах 0,5-0,7 МПа. Якщо тиск джерела повітря сильно коливається, настійно рекомендується встановити потрійний фільтр для регулювання тиску.
По-третє, для закупівлі проекту автоматизації уточніть протокол зв’язку IO між роботом і системою керування ПЛК. Ми надаємо повну документацію щодо електричного інтерфейсу безкоштовно.
По-четверте, забезпечте максимальну вагу заготовки, якщо обробляються важкі заготовки. Наш технічний персонал проведе оцінку та вирішить, чи потрібен посилений піддон індивідуальної версії.
Примітки щодо встановлення, введення в експлуатацію та експлуатації
Встановлюючи палету на робочий стіл верстата, закручуйте болти строго дотримуючись моментів затягування, зазначених в інструкції. Сильне затягування з надмірним моментом затягування заборонено, щоб уникнути деформації корпусу піддону. Масляно-водяний фільтр повинен бути встановлений на передньому кінці вхідного отвору для стисненого повітря, щоб запобігти потраплянню вологи та металевого сміття в патрон і спричинити іржавіння внутрішніх компонентів або заклинювання губок. Кожні 80-100 загальних годин роботи розпилюйте сухий мастильний спрей на поверхні тертя ковзання всередині патрона.
Рідке моторне масло заборонено, оскільки рідке масло притягує масивну алюмінієву та залізну стружку та викликає заклинювання губок. Під час виробництва уникайте великого накопичення стружки на опорній площині піддона. Оператори повинні продувати та очищати стисненим повітрям опорні отвори та опорні площини під час кожної зміни зміни. Ніколи не запускайте пристрій із перевищенням максимальної сили затиску, зазначеної в технічних характеристиках. Робота з перевантаженням викликає постійну пластичну деформацію губок патрона і остаточно порушує точність позиціонування палети.
Упаковка, час виконання та післяпродажне обслуговування
Ударостійкі ящики з твердої деревини експортного класу з товстим спіненим внутрішнім буферним захистом застосовуються для захисту точних базових поверхонь від зіткнення під час морського транспортування на далекі відстані. Стандартний термін виконання: 12-18 робочих днів. Деякі стандартні позиції зберігаються на складі для більш короткої доставки.
12-місячна гарантія на повну одиницю поширюється на виробничі дефекти, не спричинені неправильною роботою людини; надається безкоштовний ремонт або заміна запчастин. Доступні дистанційні онлайн-технічні інструкції з монтажу та введення в експлуатацію. Платні послуги з введення в експлуатацію на місці можуть бути запропоновані для проектів масового замовлення.
Підтримується послуга індивідуальної модифікації, включаючи регулювання діапазону затиску, зміну компонування пневматичної схеми та зміну форми вихідного сигналу. Безкоштовний зразок доступний для тестування оцінки клієнта; вартість доставки зразків бере на себе покупець.
FAQ
Питання 1: Чи може автоматичний піддон нульової точки з патроном Power Chuck бути сумісним із пристосуваннями нульової точки інших брендів?
A: Розмір бази стандартної версії відповідає нашій системі нульової точки. Якщо для вашого проекту необхідна сумісність із кріпленнями нульової точки інших брендів, повідомте про технічні вимоги перед розміщенням замовлення, можна реалізувати обробку індивідуальних базових розмірів.
Q2: Чи вплине нестабільний тиск джерела повітря на безпеку та надійність затискання?
A: Це матиме прямий вплив. Недостатній тиск джерела повітря зменшує фактичну силу затиску патрона та створює ризик ослаблення заготовки під час різання. Фільтр регулювання тиску в зборі настійно рекомендується для стабілізації тиску в межах 0,5-0,7 МПа.
Q3: Які основні причини зниження точності повторного позиціонування після тривалої роботи?
Відповідь: три найпоширеніші першопричини: по-перше, забруднювачі від стружки накопичуються на контрольних поверхнях; по-друге, нормальний знос внутрішніх розсувних компонентів; по-третє, деформація корпусу піддону внаслідок сильного зовнішнього впливу. Пріоритет прибирання та обслуговування. Зношені компоненти можна замінити окремими запчастинами замість повного оновлення палет.
Q4: Чи можна застосовувати цей піддон на 5-осьових верстатах з ЧПК?
A: Він сумісний з 5-осьовими машинами. Загальну висоту пристосування в зібраному вигляді необхідно розрахувати, щоб запобігти зіткненню під час нахилу 5-осьового шпинделя. Поставте модель верстата на етапі вибору, і ми оцінимо для вас ризик перешкод.
Надіслати запит
Контактна інформація
-
Адреса
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Тел
-
Електронна пошта
Ласкаво просимо надіслати запит до JWGRIP. Наша професійна технічна команда та відділ продажів надасть безкоштовний вибір світильників, індивідуальний дизайн рішення та точну цінову пропозицію.

Новини Рекомендації