український
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






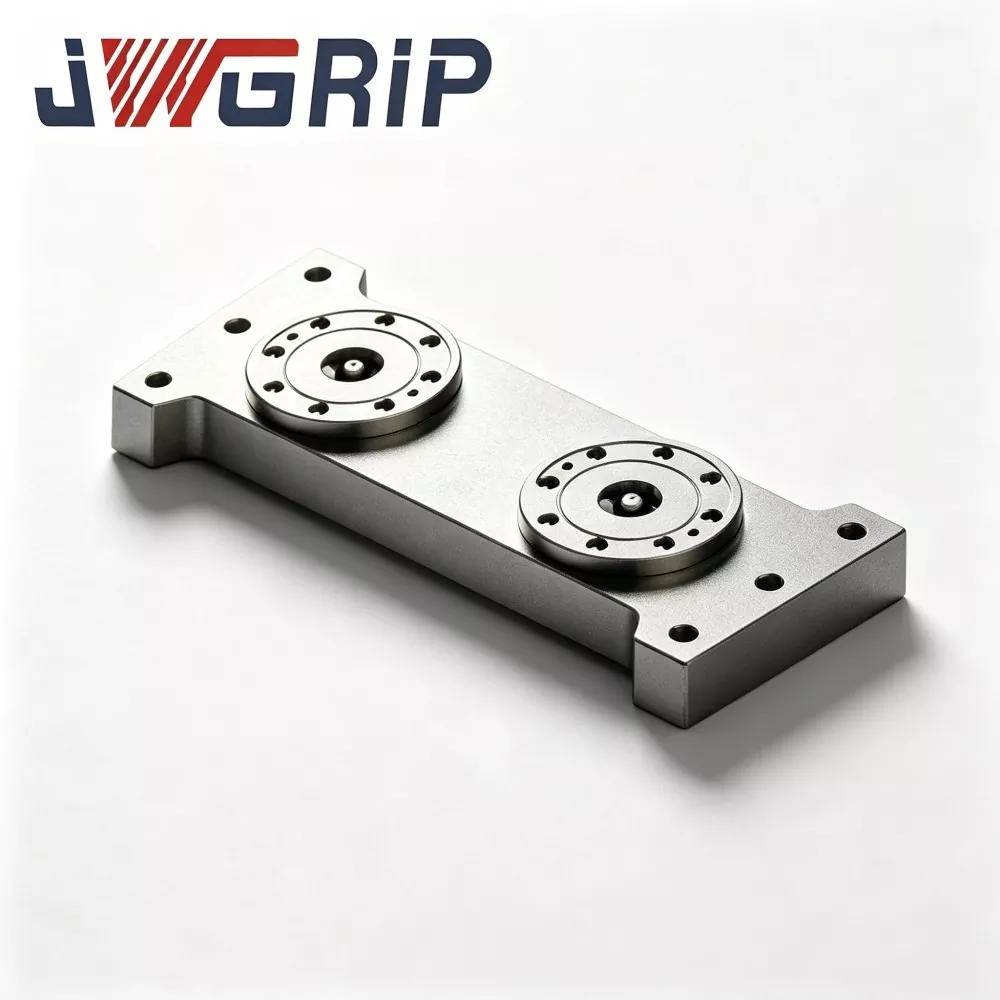
Патрони L-типу з позиціонуванням нульової точки
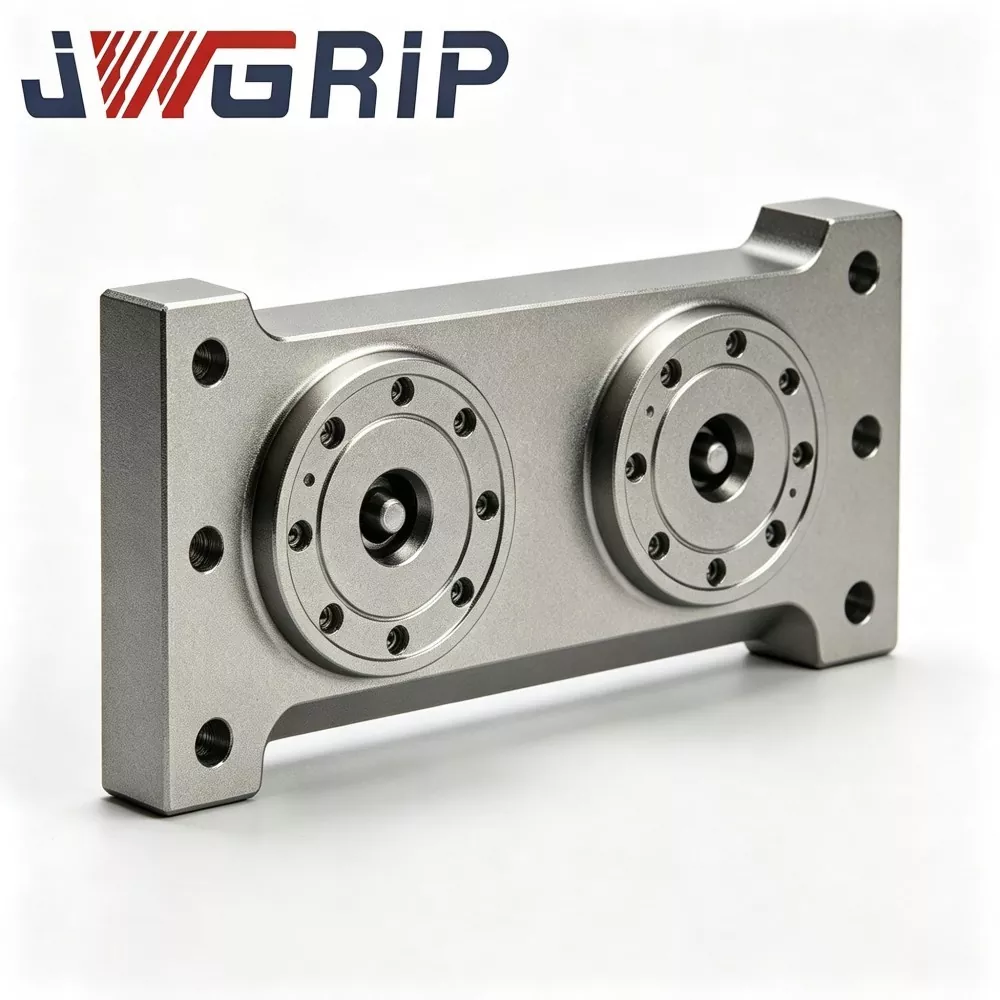
JWGRIP надає професійні патрони L-типу з позиціонуванням нульової точки з прямими продажами на заводі в Китаї. Будучи основним інтегрованим пристосуванням серії затискних патронів Zero Point, цей професійний піддон L-типу з нульовою точкою спеціально розроблений для гнучких виробничих ліній з ЧПУ з обмеженим простором. Він інтегрує структуру перетворення вертикальної бази даних і компоненти високоточного позиціонування нульової точки в один монолітний блок, усуваючи потребу в додаткових допоміжних адаптерних структурах для реалізації вертикального затискання заготовки та обробки бічних елементів.
Маючи інтегровану L-подібну зігнуту конструкцію, піддон патрона для позиціонування нульової точки L-типу встановлює точні втулки для позиціонування нульової точки на вертикальній контрольній поверхні, щоб забезпечити стандартне розташування нульової точки під кутом 90 градусів. Оптимізований режим вертикальної підвісної установки ефективно усуває перешкоди інструменту для закріплення інструменту під час бічного фрезерування та свердління бічних отворів, ідеально адаптуючись до вимог обробки вставних форм і нерівномірних зігнутих деталей із бічними основними функціями.
Цей високоефективний позиціонуючий піддон підтримує швидку заміну кріплень нульової точки, що значно скорочує час налаштування та підходить для гнучких режимів виробництва з високим вмістом суміші та малими обсягами. Він сумісний із ручною заміною кріплень для автономної роботи машини та може співпрацювати з роботизованими захватами для досягнення автоматичного завантаження та розвантаження вертикально підвішених кріплень. Широко застосовуваний у виробництві прес-форм і прецизійній обробці компонентів, він забезпечує стабільне та високоточне позиціонування для сценаріїв обробки з ЧПУ з обмеженим простором.
Ключові апаратні компоненти
Палетний патрон JWGRIP типу L з нульовою точкою викуваний з єдиної монолітної заготовки з легованої сталі без болтових з’єднань. Повна збірка включає:
Цілісний L-подібний основний корпус (горизонтальна монтажна основа + вертикальна опорна стійка)
Втулки позиціонування нульової точки встановлені на вертикальному стояку
Внутрішні пневматичні запірні проходи
Монтажні отвори для зенкерів
Захисні накладки для визначення опорних поверхонь
Робочий процес
1. Надійно закріпіть горизонтальну основу піддону JWGRIP L-типу на робочому столі верстата з ЧПК.
2. Повісьте основи кріплення, попередньо встановлені тяговими шпильками з нульовою точкою, на вертикальну поверхню стояка.
3. Подайте стиснене повітря 0,5-0,7 МПа; вбудовані пневматичні проходи приводять в дію втулки нульової точки для повного блокування.
4. Сигнал підтвердження позиції виводиться на систему ЧПК. Шпиндель звернений безпосередньо до бічних поверхонь заготовки та виконує цикли бокового фрезерування, бокового свердління та обробки бічних порожнин.
5. Після завершення обробки випустіть тиск повітря, щоб розблокувати. Вертикально підвішені світильники можна зняти для завантаження наступної партії.
Інженерний дизайн
Багато конкуруючих L-подібних світильників використовують конструкцію з розрізним болтом. Повторний бічний удар різання створює крихітні зазори на стиках з’єднань і призводить до відхилення точності визначення місцезнаходження.
JWGRIP використовує цільну ковку для усунення зрощених поверхонь, забезпечуючи міцну стійкість до безперервного бічного удару різання.
Після кування заготовки з легованої сталі проходять подвійні цикли старіння для зняття напруги, щоб зняти залишкову напругу від кування та обробки з ЧПУ. В умовах бічного затискання кріплення витримують постійну горизонтальну силу різання; незвільнена внутрішня напруга призведе до поступової деформації підкладки та погіршить точність визначення місцезнаходження під час довготривалих циклічних навантажень.
Позиціонуючі втулки виготовлені з підшипникової сталі високої твердості. Внутрішні отвори отримують загартування та суперфінішну обробку, щоб гарантувати стабільну точність повторного позиціонування на вертикальних станціях стояка.
Переваги виробництва
1. Перетворення нульової точки 90° усуває перешкоди бічної обробки на компактних верстатах
На верстатах з невеликим столом вертикально підвішені заготовки спрямовані безпосередньо до шпинделя без нахилу шпинделя під великим кутом. Ризики зіткнення інструменту з пристосуванням зменшуються, відкриваючи повну потужність обробки для обладнання з компактним корпусом.
2. Безшовна монолітна поковка витримує бічні удари різання
На відміну від прямокутних кріплень, зібраних на болтах, цільна кована конструкція усуває ризики ослаблення з’єднань. Він зберігає стабільність позиціонування за постійних сил бокового фрезерування та зменшує сліди від тріскотіння та дефекти поверхні, спричинені рухом мікропристосувань.
3. Зберігайте переваги швидкої зміни нульової точки для налаштувань додаткових функцій
Втулки нульової точки вертикального стояка відповідають тяговим шпилькам нульової точки промислового стандарту D20. Існуючі основи кріплень потребують лише модернізації стандартними тяговими шпильками для вертикального підвішування. Немає ручної індикації та вирівнювання під час заміни пристосування, що значно скорочує час налаштування для обробки бічних елементів.
4. Зберігайте цінний хід осі Z для компактних машин
Звичайне горизонтальне затискання споживає хід осі Z. Вертикально-підвісне розташування зміщує заготовки в напрямку Y, заощаджуючи обмежений хід осі Z для малогабаритного обладнання з ЧПК і роблячи деякі деталі, які раніше мали обмежений хід, технологічними.
5. Підходить як для ручних майстерень, так і для автоматизації модернізації
Оператори можуть замінити вертикальні світильники вручну. Водночас вертикальна нульова точка відліку може поєднуватися з захватами-роботами для роботи з вертикально орієнтованими основами кріплень для автоматичного завантаження-розвантаження. Модернізацію старої машини можна завершити без повної заміни обладнання.
6. Конструкція з нахилом стружки зменшує частоту обслуговування для вертикального підвішування
Похилі поверхні відколів оточують опорний стояк. Стружка, що ріжеться, ковзає вниз і рідко потрапляє в щілини позиціонування втулки, зменшуючи робоче навантаження на очищення в умовах вертикального бічного затискання.
Випадки застосування
Палетний патрон із позиціонуванням нульової точки JWGRIP L-типу широко використовується на компактних вертикальних обробних центрах і невеликих 5-осьових верстатах для обробки бічних отворів, бічних порожнин і бокових пазів.
Кейс 1: Майстерня з виготовлення форм
Цей клієнт використовує кілька компактних вертикальних верстатів з ЧПК для бічної обробки мініатюрних вставних форм.
До модернізації: для бокового затиску використовувалися роз’ємні кутові блоки та лещата. Кожна заміна приладів вимагала ручної індикації та вирівнювання, що займало 3-5 хвилин кожного разу. Кутові блоки з болтовим з’єднанням мають тенденцію ослаблюватися під ударом різання, утворюючи часті сліди від стукоту на бічних поверхнях заготовки.
Після розгортання піддонів JWGRIP L-типу: швидка зміна нульової точки усуває роботу з ручного вирівнювання. Час заміни приладів зменшується до 7-10 хвилин. Цільна L-форма покращує жорсткість проти бічної сили різання. Дефекти тріскотіння значно пригнічуються, а швидкість проходження шорсткості бічної поверхні прес-форми значно підвищується.
Випадок 2: фабрика з обробки прецизійних компонентів
На ділянці працюють малогабаритні 5-осьові верстати з обмеженим внутрішнім робочим об'ємом. Велика частка заготовок потребує бокової обробки. З рішенням для вертикального підвішування піддонів JWGRIP L-типу більше не потрібно нахиляти шпиндель із великою амплітудою. Імовірність зіткнення шпинделя зменшується. Збережений хід осі Z дає змогу обробляти деталі, які не вдалося завершити раніше через обмеження ходу.
Повний виробничий процес
1. Цільна Г-подібна ковка заготовки з легованої сталі
2. Груба обробка
3. Перше старіння для зняття стресу
4. Напівобробка
5. Вторинне старіння для зняття стресу
6. Super-precision grinding for datum faces
7. Втулка прес-фітинга
8. Вузол ущільнення пневматичного контуру
9. Випробування тиску на герметичність
10. Перевірка точності багатьох елементів
11. Протикорозійна обробка
12. Ударостійка упаковка експортного класу
Перелік перевірок
Тест на точність повторного позиціонування вертикальної станції
Перевірка геометричної точності під прямим кутом 90 градусів
5-хвилинний тест на герметичність утримання повітря, максимальне допустиме падіння тиску ≤0,02 МПа
Функціональна перевірка циклічного блокування-розблокування
Кожна одиниця постачається з паспортом перевірки точності, виданим заводом, для архівування приладів та обладнання замовника.
Оцінка та вибір продукції
Перевірте вільний простір для монтажу на робочому столі верстата. Розрахуйте довжину та ширину основи L-типу, щоб уникнути зіткнення з кожухом верстата та діапазоном руху шпинделя.
Оцініть загальну вагу заготовки разом із кріпильною основою. Вертикальне підвішування створює умову консольного навантаження. Ніколи не перевищуйте опубліковане максимально допустиме навантаження на консоль.
Перевірте технічні характеристики тягових шпильок нульової точки на місці. Стандартна версія підходить для тягових шпильок D20. За запитом можна розробити спеціалізовані вузли втулок для альтернативних розмірів тягових шпильок.
Для інтеграції робота з автоматизацією: оцініть досяжність захоплення до вертикально орієнтованих основ кріплення. Технічна команда JWGRIP може підтримувати оцінку здійсненності.
Запобіжні заходи при експлуатації
Затягніть кріпильні болти горизонтальної основи L-типу строго відповідно до вимог щодо моменту затягування, наведених у посібнику користувача JWGRIP. Цей піддон несе консольну бічну силу різання; недостатній момент затягування болтів викликає мікровібрацію всього вузла і руйнує точність обробки.
Встановіть масляно-водяний фільтр на передній частині входу стисненого повітря. Волога та забруднення, що потрапляють у втулки, викликають іржу та стирання та призводять до дрейфу точності.
Розпилюйте аерозоль сухого мастила на втулки нульової точки вертикального стояка після кожні загальних 80-100 робочих годин. Рідке моторне масло категорично заборонено. Рідке масло затримує металеву стружку, що ковзає вниз, і спричиняє заклинювання втулок.
При кожній зміні зміни продувайте стисненим повітрям вертикальний установчий стояк і втулки зверху вниз, щоб очистити накопичену ковзаючу стружку.
Уникайте сильного удару по вертикальній поверхні стояка. Деформація стояка, спричинена зіткненням, майже назавжди пошкодить точність під прямим кутом 90 градусів і ефективність визначення місцезнаходження.
Суворо забороняйте роботу при перевантаженні понад номінальне консольне навантаження. Перевантаження призведе до постійної деформації основи.
Упаковка та відвантаження
Упаковка: експортний ударостійкий футляр із твердої деревини з товстим спіненим внутрішнім буфером. Спеціальна захисна обробка застосовується для опорної поверхні вертикального розташування, щоб запобігти пошкодженню від зіткнення під час далекого океанського транзиту.
Стандартний термін виконання: 14-20 робочих днів. Невелика кількість стандартних SKU зберігається на складі для швидкої доставки.
Післяпродажна підтримка
Гарантія: 12-місячна повна гарантія поширюється на виробничі дефекти, за винятком пошкоджень, спричинених людиною, або пошкодження в результаті зіткнення. Кваліфіковані вимоги отримують безкоштовний ремонт або заміну запчастин.
Технічні ресурси: Операційна документація надається в режимі онлайн. Платна віддалена технічна підтримка доступна для проектів масового замовлення.
Послуга індивідуальної модифікації: підтримуються регулювання висоти стояка, зміна специфікації висувних шпильок, дизайн компонування кількох станцій на вертикальному стояку.
Оцінка зразка: вибірка оцінки може бути організована; покупець несе вартість доставки зразка.
FAQ
Q1: Чи можна JWGRIP L-Type Zero Point Positioning Chuck Pallet покласти рівно та використовувати як звичайний горизонтальний піддон з нульовою точкою?
A: Він спеціально створений для вертикального бокового затискання. Використовувати в горизонтальному положенні не рекомендується. Фактичний режим навантаження відхиляється від специфікації конструкції підкладки та легко перевищить номінальне навантаження.
Q2: Чи виникне вібрація при обробці під консольним боковим затисканням?
A: У межах номінального діапазону допустимого навантаження цільна кована підкладка забезпечує достатню жорсткість. Помітне тріскотіння станеться, якщо сукупна вага заготовки та пристосування перевищує номінальне навантаження на консоль. Розрахунок загальної ваги є обов’язковим на етапі вибору товару.
Запитання 3: Чи можна використовувати наявні підставки кріплення з нульовою точкою на вертикальному стояку цього піддону L-типу?
A: Основи кріплень, обладнані стандартними шпильками з нульовою точкою D20, можна повісити безпосередньо без переробки кріплень.
Q4: Чи сумісний піддон JWGRIP L-типу з 5-осьовими верстатами з ЧПК?
A: Він працює з невеликими 5-осьовими машинами. Повну оцінку перешкод, що охоплює рух кріплення, піддону, нахилу шпинделя, необхідно завершити на етапі відбору.
Розгляд рішень щодо закупівель
Багато користувачів компактних верстатів з ЧПК стикаються зі складними проблемами обробки бічних елементів. Недорогі звичайні кутові блоки не мають можливості швидкої зміни нульової точки та забезпечують тривалий час налаштування. Звичайні горизонтальні піддони з нульовою точкою не можуть досягти 90-градусного вертикального перетворення бази даних.
JWGRIP L-Type Zero Point Positioning Chuck Pallet поєднує в собі цілісну L-подібну конструкцію високої жорсткості та систему швидкої зміни нульової точки. Він вирішує вузькі місця основних пристосувань для обробки бічних деталей на верстатах з обмеженим простором, забезпечуючи відчутну практичну цінність для виготовлення прес-форм і бічної обробки деталей нерегулярної точності.
Надіслати запит
Контактна інформація
-
Адреса
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Тел
-
Електронна пошта
Ласкаво просимо надіслати запит до JWGRIP. Наша професійна технічна команда та відділ продажів надасть безкоштовний вибір світильників, індивідуальний дизайн рішення та точну цінову пропозицію.

Новини Рекомендації