український
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






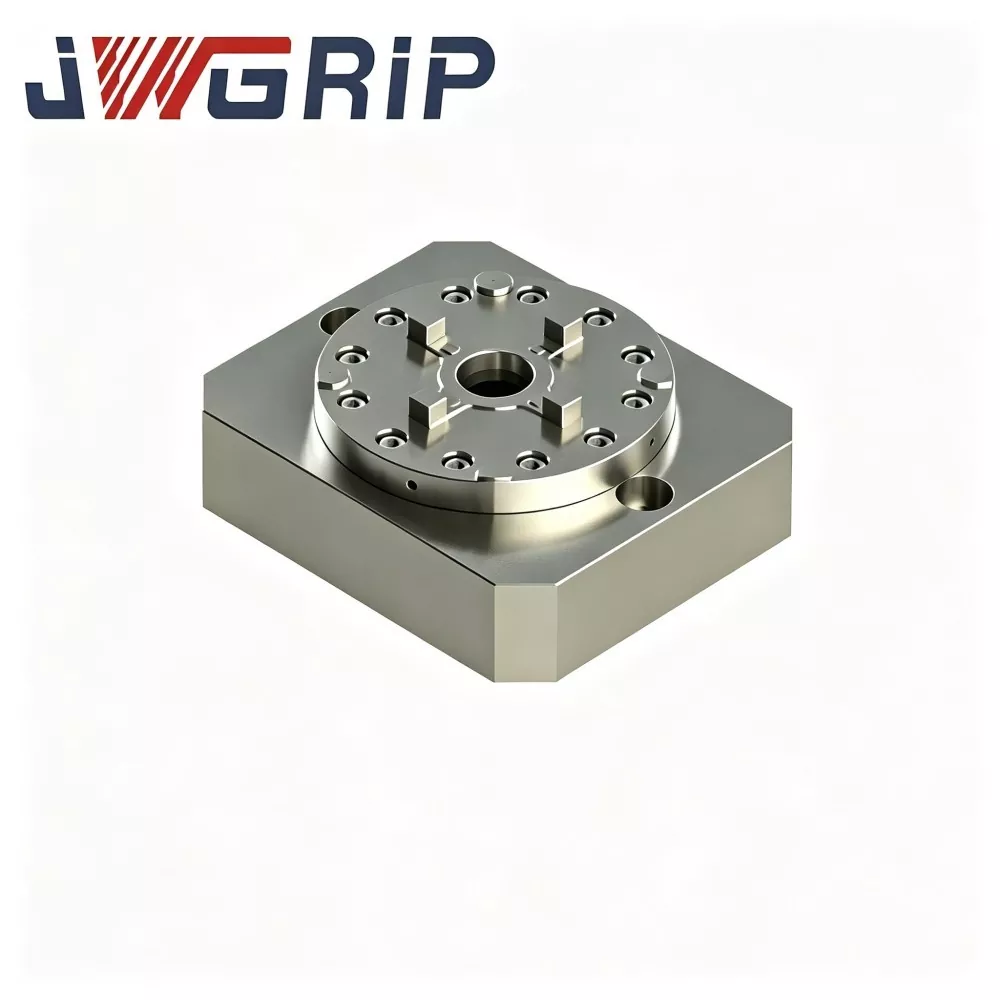
Інтегрований одноцентровий затискний патрон з нульовою точкою
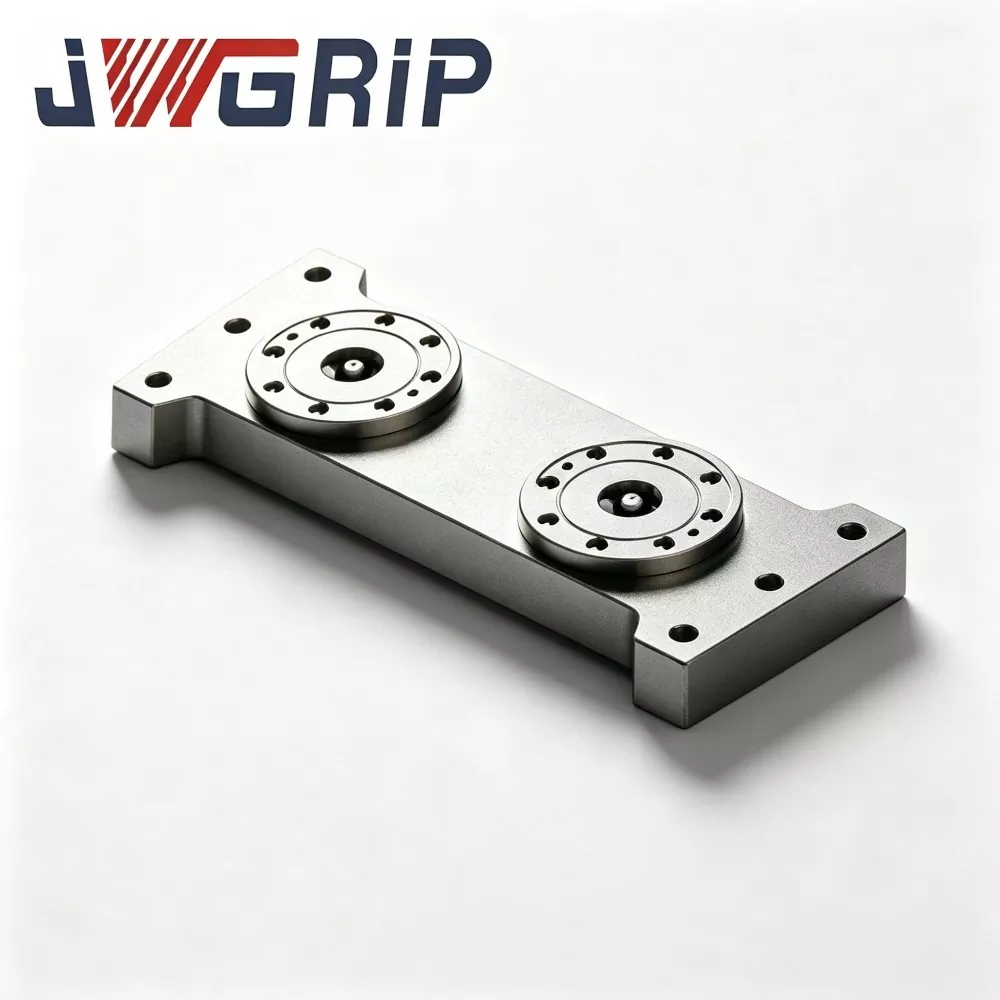
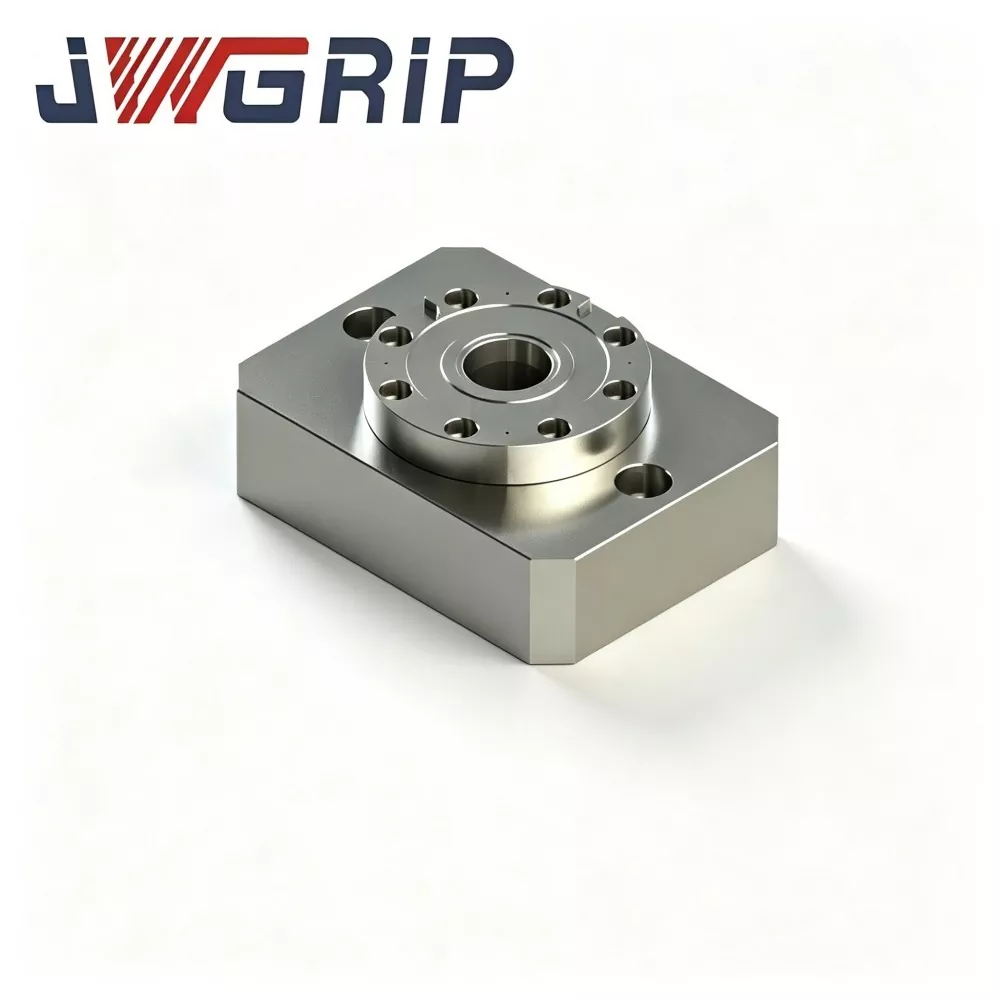
JWGRIP забезпечує прямі продажі індивідуальних інтегрованих одноцентрових затискних патронів з нульовою точкою в Китаї. Це комплексне інтегроване позиціонування та затискне пристосування, спеціально оптимізоване для сучасних токарно-фрезерних композитних верстатів із ЧПУ та вертикальних обробних центрів. На відміну від традиційних комбінацій кріплень роздільного типу, цей продукт об’єднує одноцентровий самоцентруючий затискний механізм і позиціонуючу структуру фіксації нульової точки в повний монолітний корпус, не потребуючи додаткових аксесуарів.
Завдяки цілісній конструкції інтегрованого одноцентрового затискного патрона з нульовою точкою виключається процедура складання та калібрування окремих пристосувань на місці. Підбір усіх основних компонентів, точне шліфування та попереднє введення в експлуатацію виконуються на заводі, що дає змогу кінцевим користувачам використовувати «plug and play» із уніфікованою та стабільною одноцентровою точністю відліку. Основні поверхні виробу, виготовлені з армованої легованої сталі та пройшли термічну обробку для зняття напруги, оброблені за допомогою надточного шліфування, що забезпечує чудову та повторювану концентричність під час частої заміни палет.
Оснащений внутрішньою лабіринтовою ущільнювальною структурою, він ефективно ізолює ріжучу емульсію та металеву стружку, забезпечуючи стабільну роботу в умовах важкого різання та обробки з високим вмістом стружки. Цей високоефективний затискний патрон із підтримкою попереднього налаштування в автономному режимі та швидкої заміни піддонів широко застосовується для точної обробки валів і дископодібних заготовок в автомобільній промисловості, гідравлічних компонентах і прес-формах, реалізуючи автоматизоване, високоточне та високоефективне гнучке виробництво.
Обладнання основного блоку
Кожен інтегрований одноцентровий затискний патрон JWGRIP з нульовою точкою виготовляється з цільної кувальної заготовки. Між установочними поверхнями, монтажними фланцями та внутрішніми повітропроводами відсутні монтажні шви. Повна збірка включає:
Цільна кована підкладка
Вбудований поршневий вузол з пневматичним блокуванням
Втулка позиціонування нульової точки в зборі
Внутрішні інтегровані пневматичні канали
Інтерфейс виведення сигналу про статус блокування NPN
Отвори для зенкерів для кріплення фланців
Два режими розгортання
Режим 1: автономна одноточкова робота
1. Закріпіть фланець патрона на робочому столі верстата.
2. Встановіть основу кріплення, попередньо обладнану тяговими шпильками нульової точки D20, на опорну поверхню місцезнаходження патрона.
3. Подача стисненого повітря 0,5-0,7 МПа; внутрішній поршень приводить в рух втулки для повного блокування втягування.
4. Виходить сигнал підтвердження позиції, верстат з ЧПК виконує важкі цикли різання.
5. Після завершення обробки випустіть тиск повітря для розблокування та зніміть основу кріплення.
Mode 2: Multi-Chuck Array Heavy-Duty Fixture Mode
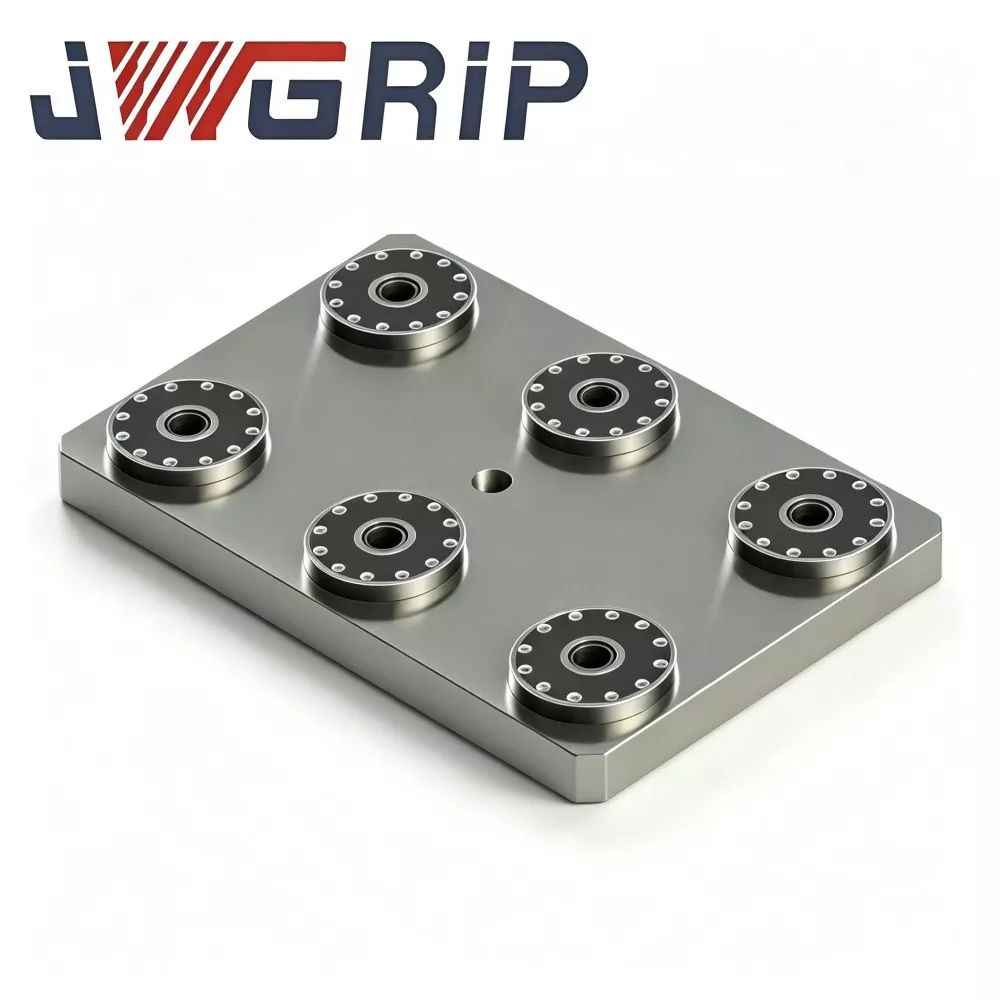
1. Розташуйте кілька інтегрованих одноцентрових патронів на робочих столах верстатів із Т-подібними пазами відповідно до ваги основи пристосування та зовнішніх розмірів. Кілька агрегатів спільно розподіляють навантаження різання.
Важлива примітка: Подібно до модульних роз’ємних патронів, зв’язки відносного розташування між патронами, встановленими на масиві, все ще вимагають індикації та вирівнювання на машині, що належить до сфери введення в експлуатацію замовником на місці.
Примітки щодо конструкції матеріалу та точності
Заготовки із загартованої та відпущеної легованої сталі після кування проходять подвійне старіння для зняття напруги. Під час інтенсивного циклічного ударного навантаження недостатнє зняття напруги викликає повільну деформацію підкладки та скорочує термін служби кріплення.
Позиціонуючі втулки з підшипникової сталі високої твердості отримують загартування та суперфінішне хонінгування внутрішнього отвору, що забезпечує точність повторного визначення ±2 мкм на одну одиницю.
Цільне кування вимагає довших виробничих циклів і вищих витрат на матеріал, що призводить до вищої ціни на заводі порівняно з роз’ємними патронами. Тим не менш, це значно скорочує приховані витрати, спричинені несправностями на пізніх стадіях простою та частою заміною запасних частин.
Основна перевага
1. Усунення ризиків поломки, спричинених з’єднанням, і скорочення незапланованого простою виробничої лінії Зменшення напруги в болтовому з’єднанні роз’ємних патронів створює приховані прогресуючі поломки, які спричиняють періодичні проблеми з деталями, що не відповідають специфікаціям, і незаплановані простої. Монолітне кування без з’єднань усуває ці точки збою та скорочує втрати робочого часу, спричинені усуненням несправностей процесу.
2. Подовження терміну служби кріплень і менша частота закупівлі запасних частин При еквівалентній інтенсивності виробництва у важких умовах монолітні ковані підкладки запобігають ослабленню в монтажних з’єднаннях. Термін служби подовжується. Користувачі звільнені від частої заміни повного патрона та поповнення запасних частин болтів, що зменшує довгостроковий тиск запасів запасних частин.
3. Зберігайте гнучкість модульної компонування, незважаючи на монолітну конструкцію. Заводи обирають кількість патронів відповідно до фактичних вимог щодо навантаження на деталь. Не обмежуючись фіксованими станціями збірних піддонів, він адаптується до нестандартних міцних баз кріплень.
4. Повторне використання існуючих кріплень зі шпильками нульової точки D20 Внутрішні міцні основи кріплень можна використовувати повторно після модернізації стандартних шпильок нульової точки D20. Масова переробка кріплень непотрібна, а попередні інвестиції в кріплення добре збережені.
5. Подвійна підтримка для майстерень із ручним керуванням і проектів модернізації автоматизації Вбудований повітряний порт G1/8 та інтерфейс виходу сигналу NPN дозволяють працювати безпосередньо в ручному режимі. Для проектів автоматизації він підключається до ПЛК і промислових роботів, щоб реалізувати автоматичне завантаження-розвантаження важких пристосувань.
Випадки застосування
Випадок 1: Потужна фабрика з виготовлення форм
Цей клієнт раніше придбав партії роз’ємних одноцентрових патронів для чорнової обробки прес-форм. Хоча закупівельна ціна за одиницю була низькою:
· Щоквартально виникали 2-3 приховані несправності, пов’язані з суглобами
· Релаксація напруги болта викликала періодичне відхилення розмірів заготовки
· Кожна несправність призводила до простою виробництва в середньому на 4-8 годин плюс утилізацію заготовок прес-форм разом із додатковими витратами на заміну болтів або повних патронів
Після переходу на JWGRIP Integrated Single Center Zero Point Clamping Chuck:
· Нуль періодичних несправностей, що не відповідають специфікаціям, що виникають через дефекти монтажних з’єднань протягом десяти послідовних місяців виробництва
· Навіть із вищою вартістю закупівлі одиниці, сукупні витрати, що покривають втрати під час простою, брухт заготовок і придбання запасних частин, значно знизилися.
Випадок 2: Субпідрядник інженерно-технічного обладнання
Клієнт обробляє заготовки з товстого листа на 5-осьових верстатах, застосовуючи компоновку з кількома патронами.
Старі роз’ємні патрони вимагали повного розбирання та повторної перевірки моменту затягування болтів кожні два місяці, що займало цінні години виробництва машини.
Після впровадження монолітних патронів JWGRIP ці періодичні робочі процеси перевірки повторного затягування усуваються, що забезпечує більш ефективний час обробки.
Повний виробничий процес
1. Заготівля з легованої сталі цільна ковка
2. Груба обробка
3. Перше старіння для зняття стресу
4. Напівобробка
5. Вторинне старіння для зняття стресу
6. Надточне шліфування опорних поверхонь
7. Обробка внутрішніх пневматичних каналів глибокого отвору
8. Втулка прес-фітинг
9. Пневмосигнальний вузол
10. Випробування тиску на герметичність
11. Незалежний контроль точності окремого блоку
12. Антикорозійна обробка
13. Протиударна упаковка експортного класу
Перелік перевірок
· Тест на точність повторного позиціонування одного патрона
· 5-хвилинний тест на герметичність повітроутримувача; максимально допустимий перепад тиску ≤0,02 МПа
· Cyclic locking-unlocking durability test
· Перевірка функціонування логіки вихідного сигналу
Примітка. Заводська перевірка гарантує точність лише окремого окремого патрона. Точність взаємного розташування після монтажу макета масиву залежить від індикації та вирівнювання на машині замовника та не охоплюється обсягом перевірки на заводі. Кожна одиниця постачається з окремою одиницею заводських даних перевірки для архівування обладнання клієнта.


Evaluation & Selection Guidance
1. Аналізуйте реальні умови різання: обчисліть частку важкої чорнової обробки та фрезерування з високою подачею. Цей продукт найкраще підходить для сценаріїв із високою часткою важкого різання. Роздільні патрони забезпечують кращу сукупну економічну ефективність для майстерень, де переважно виконується легке різання.
2. Виконайте оцінку загальної вартості володіння (TCO): окрім закупівельної ціни за одиницю, враховуйте кількість робочих годин під час потенційного простою, втрату заготовки через брак, періодичну повторну перевірку праці та частоту заміни запасних частин.
3. Для розгортання масиву: розрахуйте навантаження, яке несе кожен патрон, і ніколи не перевищуйте номінальну потужність. Підтвердьте сумісність із T-подібним пазом верстатів для розміру фланця Φ130 мм.
4. Підтримуйте стабільний тиск джерела повітря в майстерні на рівні 0,5-0,7 МПа. Зарезервуйте точки введення сигналу PLC NPN для проектів, орієнтованих на автоматизацію.
5. Перевірте специфікації тягових шпильок на місці. Спеціальні втулки доступні за запитом для нестандартних розмірів тягових шпильок.
Технічні характеристики встановлення та обслуговування
Затягніть фланцеві болти строго відповідно до вимог до моменту затягування, наведених у посібнику користувача JWGRIP. Недостатній крутний момент викликає мікрорух усього блоку; надмірний крутний момент стискає фланець і деформує підкладку.
Встановіть масляно-водяний фільтр на передній частині впускного отвору для повітря, щоб блокувати вологу та забруднення, запобігаючи іржавінню втулок і відхиленню точності, спричиненому стиранням.
Розпилюйте сухий мастильний аерозоль на втулки після кожних сукупних 80-100 робочих годин. Рідке моторне масло суворо заборонено, оскільки масло притягує металеву стружку та викликає заклинювання втулок.
Продувайте стисненим повітрям референсну поверхню після кожної зміни зміни.
Повторне вказування та повторне калібрування відносних координат кожного разу, коли макет масиву змінюється; старі параметри координат не можна повторно використовувати безпосередньо.
Запобігайте зіткненню важких предметів з опорною поверхнею. Деформацію підкладки кування, спричинену зіткненням, неможливо відремонтувати на місці.
Упаковка та відвантаження
· Упаковка: кожен окремий патрон упакований в індивідуальну протиударну картонну упаковку експортного класу з внутрішнім буфером із спіненого матеріалу. Для масових замовлень застосовуються корпуси експортного класу з твердої деревини.
· Стандартний термін виконання: 16-22 робочих дні. Вибрані стандартні SKU зберігаються на складі для швидкої доставки.
Післяпродажна підтримка
Гарантія: 12-місячна гарантія поширюється на виробничі дефекти лише для окремого патрона. Гарантія не поширюється на точність взаємного розташування блоку масиву після встановлення замовником на місці.
Технічні ресурси: надаються онлайн-креслення та експлуатаційна документація.
Платна послуга: для оптових замовлень доступна віддалена технічна підтримка.
Користувальницькі модифікації: підтримуються налаштування розмірів фланця, зміна специфікації висувної шпильки.
Оцінка зразка: вибірка оцінки може бути організована; покупець бере на себе вартість доставки зразка.
FAQ
Питання 1: Чи досягає JWGRIP Integrated Single Center Zero Point Clamping Chuck вищі показники статичної точності порівняно з роз’ємними патронами?
A: Номінальна точність повторного позиціонування одного блоку залишається ±2 мкм. Сам індекс статичної точності не покращений. Його основна цінність полягає в усуненні прогресивних прихованих несправностей, спричинених ослабленням болтового з’єднання, скорочення часу простою та втрати заготовки. Це покращує надійність замість оновлення статичних специфікацій.
Питання 2: Чи потрібно мені вибирати монолітні інтегровані патрони для всіх сценаріїв важкого навантаження?
A: Не обов'язково. Патрони роз’ємного типу все ще можливі, якщо важкі завдання трапляються рідко, і регулярну повторну перевірку моменту затягування болтів можна виконувати на верстаті. Будь ласка, приймайте рішення на основі комплексного розрахунку TCO, а не лише на специфікаціях обладнання.
Q3: Чи потрібна періодична повторна перевірка моменту затягування болтів для налаштування макета масиву?
Відповідь: Для внутрішніх компонентів патрона не потрібно розбирання та повторного затягування, оскільки немає вбудованих з’єднаних болтів. Однак фланцеві болти, які кріплять патрон до робочого столу верстата, потребують періодичної повторної перевірки моменту затягування відповідно до графіків технічного обслуговування.
Питання 4: Чи можуть мої наявні основи кріплення D20 з нульовою точкою працювати з цим патроном?
A: Основи кріплення, оснащені стандартними шпильками з нульовою точкою D20, можна використовувати безпосередньо.
Розгляд рішень щодо закупівель
Багато відділів закупівель порівнюють лише початкові ціни на апаратне забезпечення, не звертаючи уваги на приховані витрати, включаючи час простою, брухт заготовок, роботу з технічного обслуговування та споживання запасних частин після того, як прилади вийдуть в Інтернет.
Основна конкурентоспроможність JWGRIP Integrated Single Center Zero Point Clamping Chuck не залежить від параметрів специфікації на паперовій основі. Його реальна цінність полягає в підвищенні надійності пристосувань у важких умовах різання та зниженні повних втрат, спричинених незапланованими простоями та бракованими деталями.
Вибір слід оцінювати за загальною вартістю володіння за весь життєвий цикл, а не за ціною одноразової покупки. Для високочастотних потужних виробничих ліній додаткові витрати на закупівлю можна швидко компенсувати зменшенням кількості відмов. Для низькочастотних і важких додатків перед замовленням необхідно ретельно зважити коефіцієнт входу-виходу.
Надіслати запит
Контактна інформація
-
Адреса
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Тел
-
Електронна пошта
Ласкаво просимо надіслати запит до JWGRIP. Наша професійна технічна команда та відділ продажів надасть безкоштовний вибір світильників, індивідуальний дизайн рішення та точну цінову пропозицію.

Новини Рекомендації