український
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






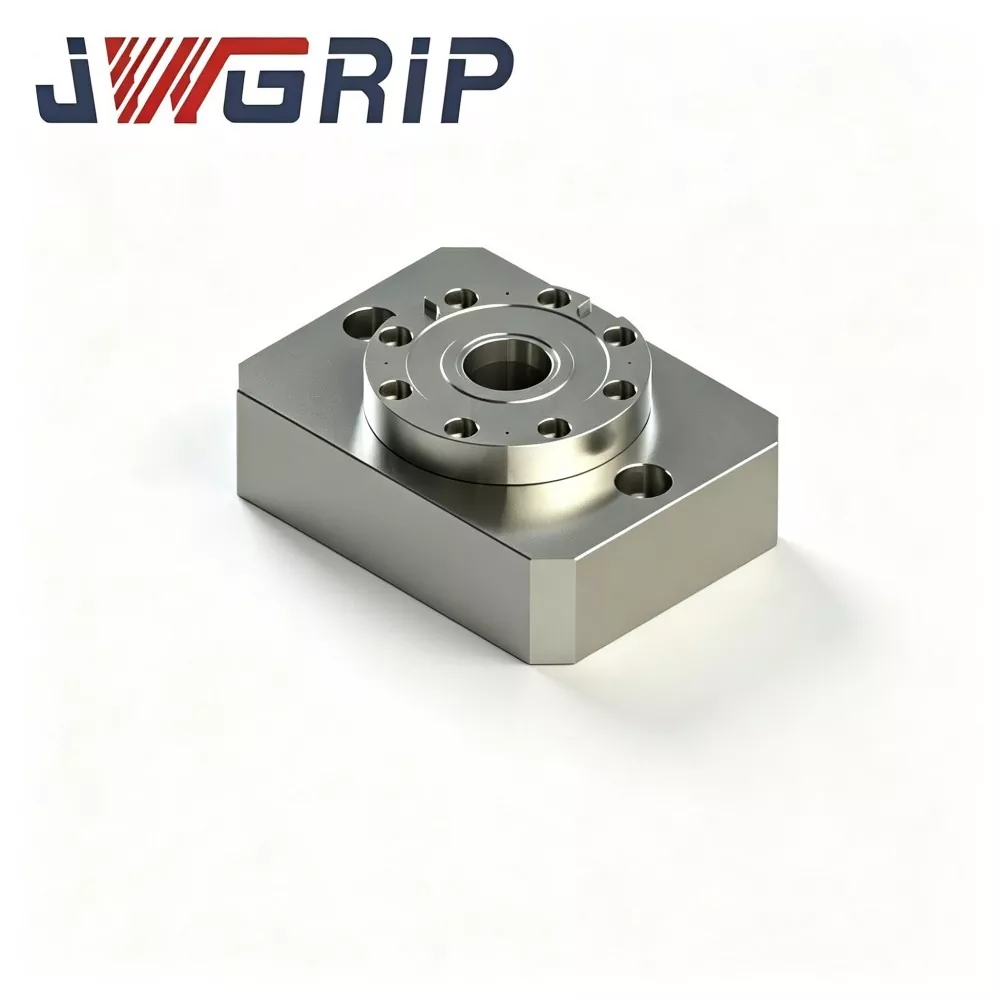
Одноцентровий позиціонуючий патрон нульової точки
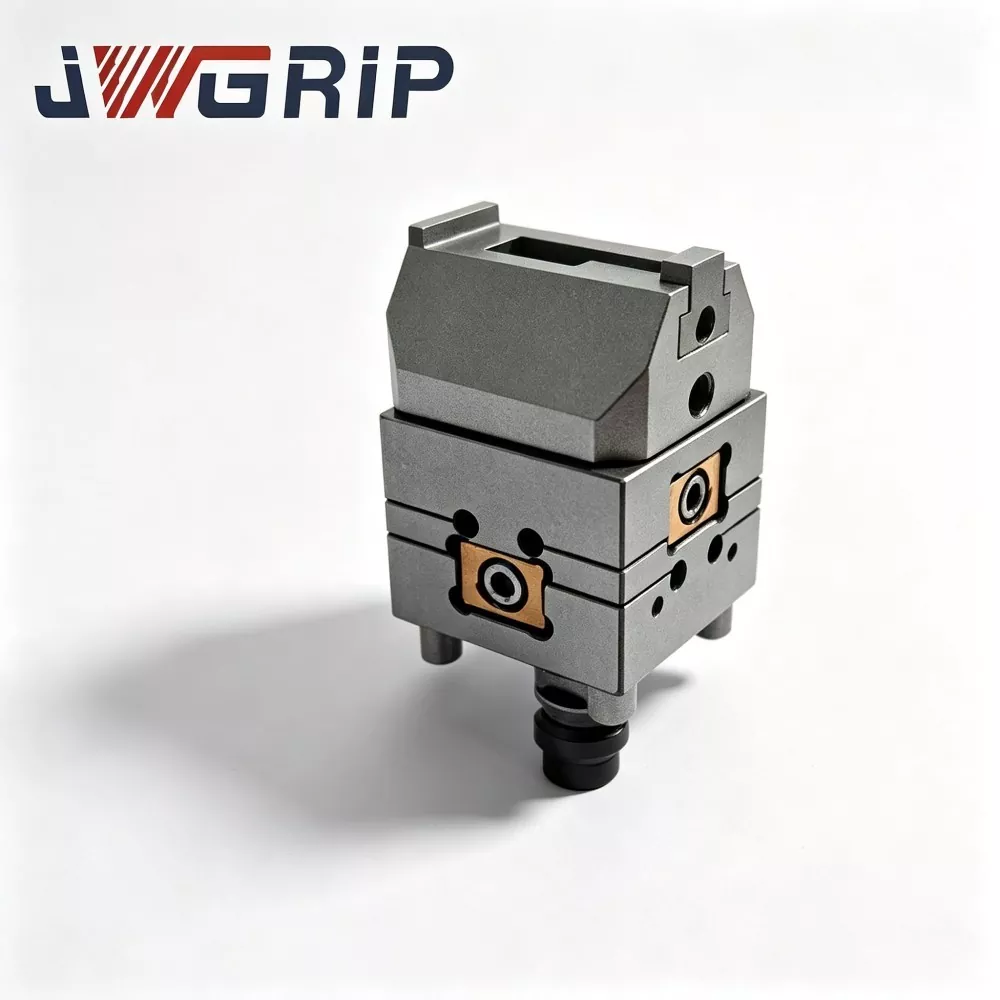
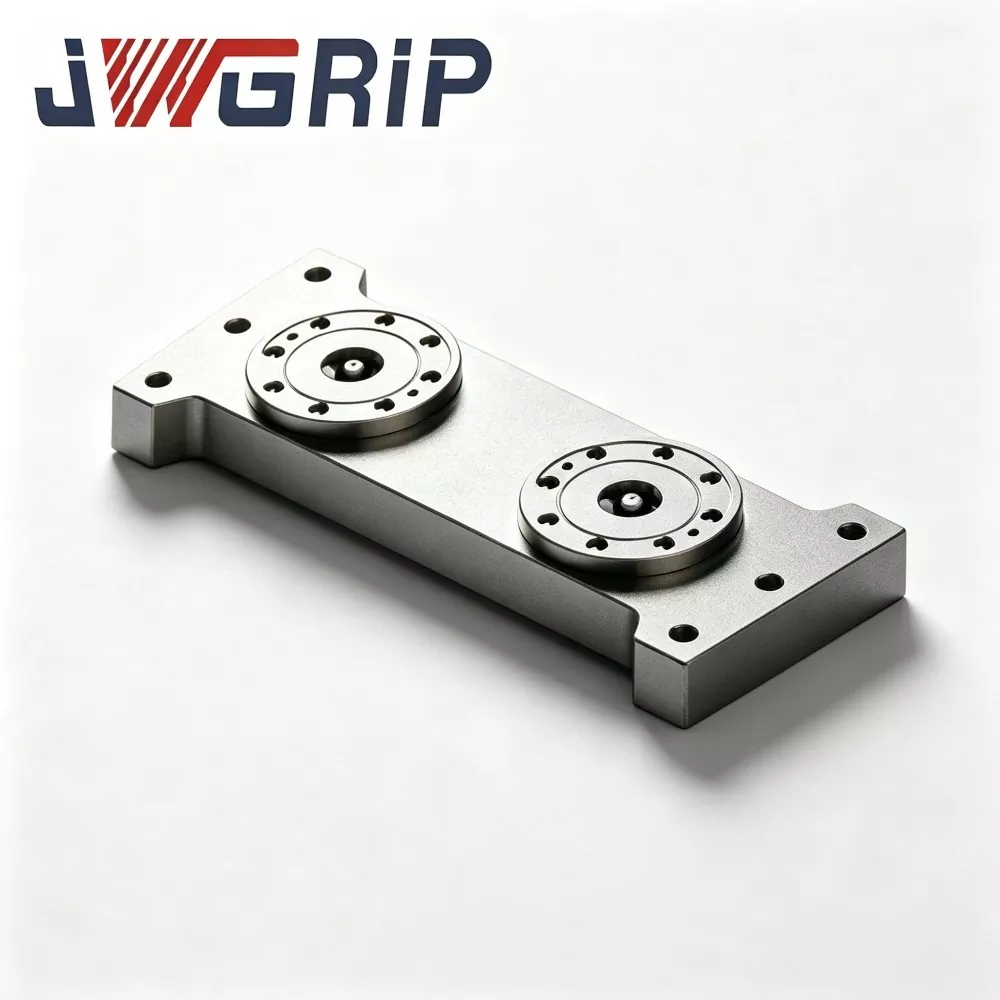
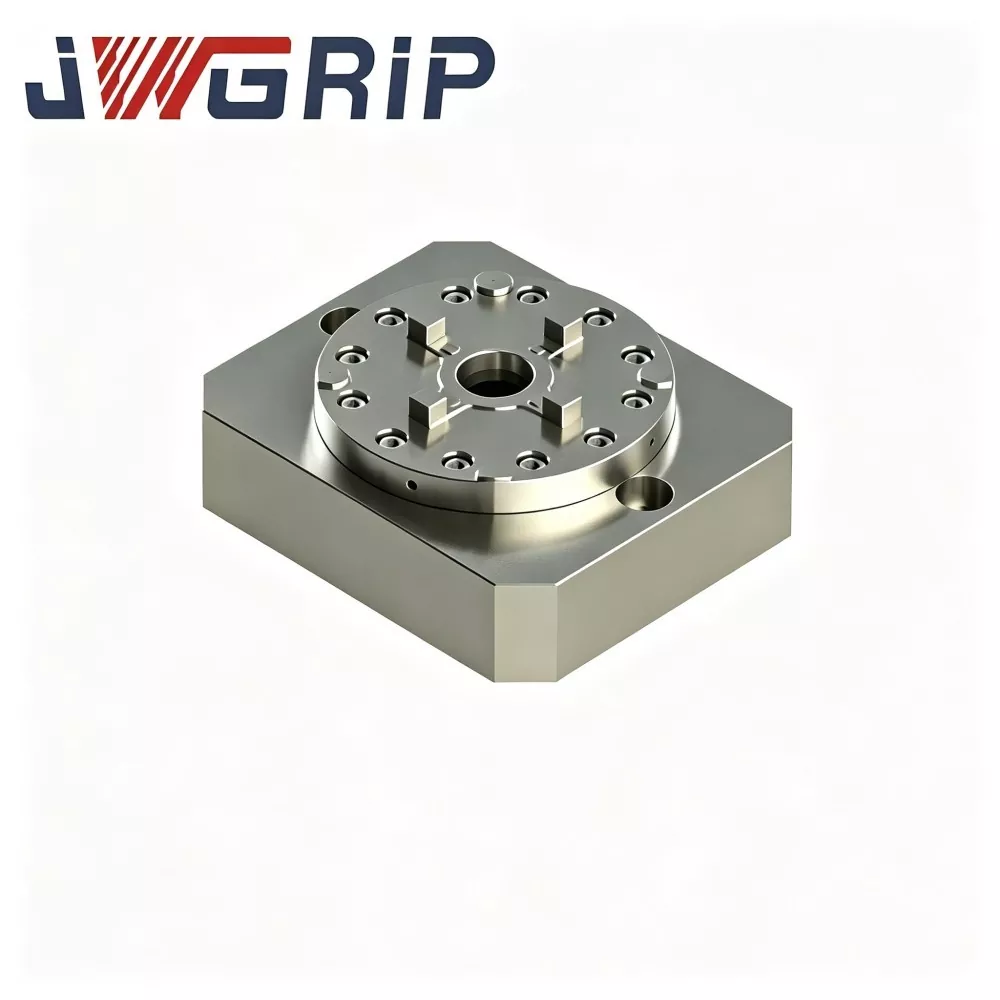
JWGRIP є виробником і постачальником професійного одноцентрового позиціонуючого патрона нульової точки в Китаї. Будучи основним модульним пристроєм стандартної серії затискних патронів Zero Point, цей продукт є автономним одноточковим пристосуванням для фіксації та позиціонування нульової точки, спеціально розробленим для гнучких швидкозмінних систем з ЧПК. Він використовує незалежну модульну конструкцію, яка служить базовою складальною одиницею для індивідуальних макетів кріплень, і ефективно усуває обмеження компонування традиційних інтегральних піддонів з нульовою точкою з кількома станціями.
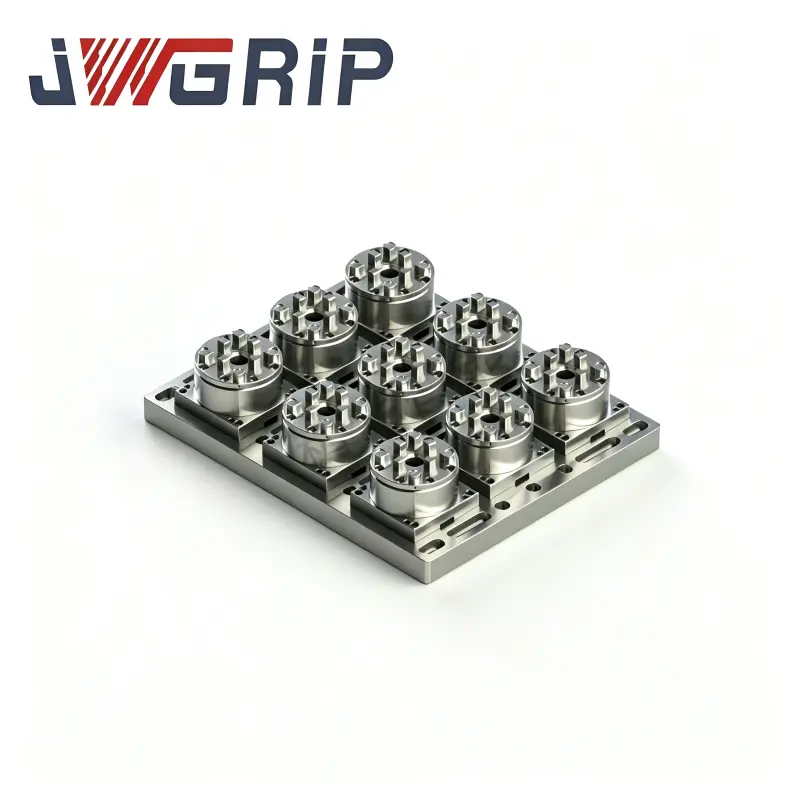
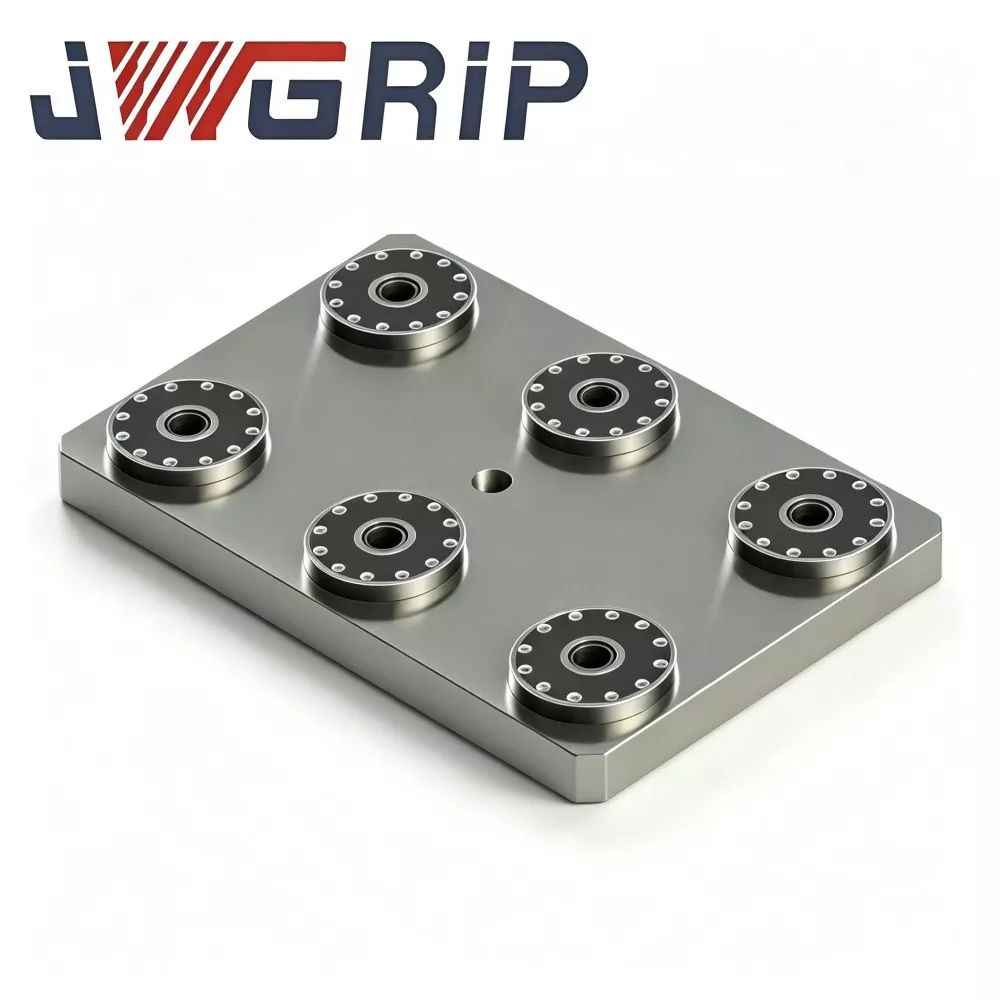
Одноцентровий позиціонуючий патрон із нульовою точкою має високу точність позиціонування, міцну структурну сумісність і гнучку масштабованість компонування. На відміну від інтегрованих багатопозиційних піддонів фіксованого розміру, цей одноточковий модульний патрон дозволяє вільно комбінувати кілька одиниць відповідно до фактичних специфікацій заготовки та розмірів основи кріплення. Користувачі можуть розміщувати один або декілька затискних патронів у довільній макетній групі з настроюваними міжцентровими відстанями, повністю адаптуючись до обробки окремих зразків, невеликих серій спорадичного виробництва та сценаріїв обробки прес-форм.
Він підтримує швидку ручну заміну кріплень для підвищення ефективності налаштування в майстерні, а також може використовуватися як базовий модульний компонент для автоматизованих систем кріплень. Універсально застосовний для вертикальних обробних центрів, горизонтальних обробних центрів і 5-осьових верстатів з ЧПК, він забезпечує дуже гнучкі, настроювані та економічно ефективні рішення для швидкої зміни нульової точки для сучасного виробництва з великими обсягами та малими обсягами.
Основні компоненти
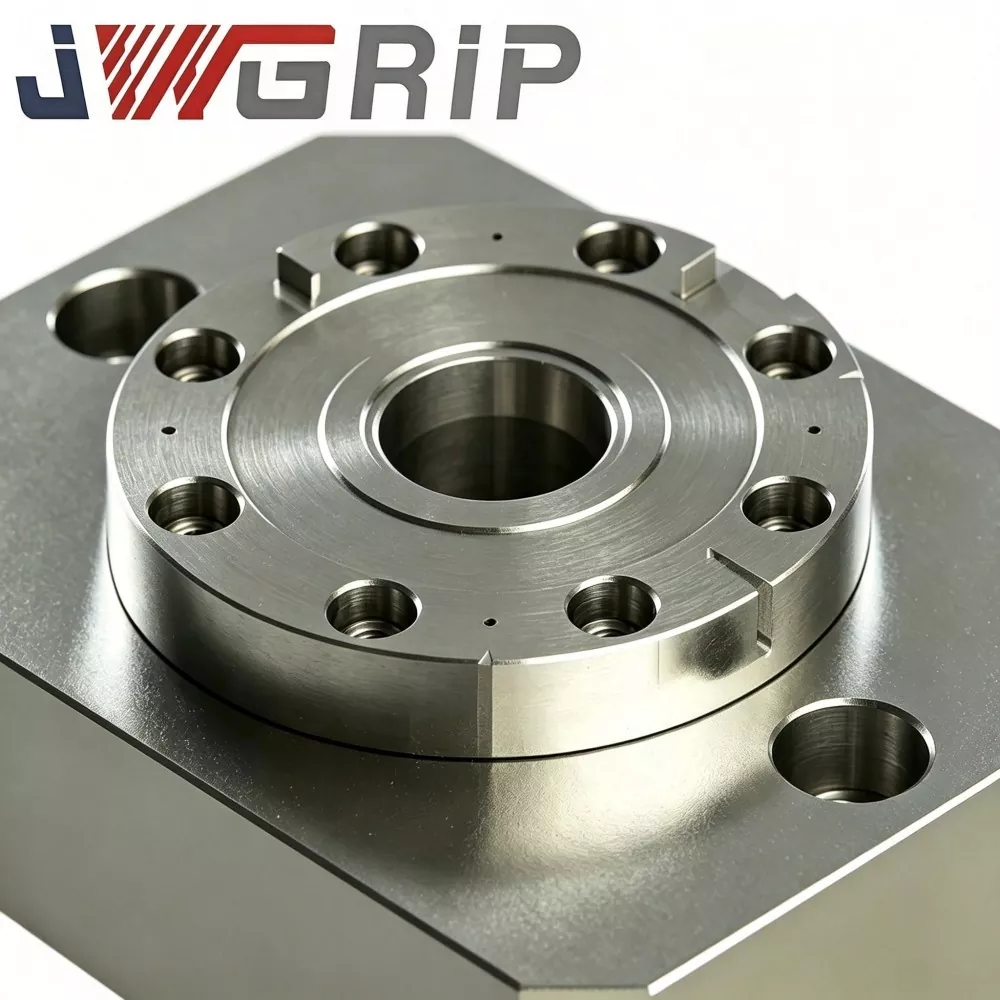
Кожен одноцентровий позиціонуючий патрон JWGRIP з нульовою точкою є самостійним установчим і блокуючим механізмом і не залежить від зовнішньої базової пластини піддону. Кожен блок включає:
Чак основного корпусу
Втулка позиціонування нульової точки в зборі
Вбудований пневматичний блокуючий поршень
Вхідні отвори для повітря
Інтерфейс виведення сигналу стану блокування
Отвори для монтажних фланців
Підходи до розгортання
Режим 1: автономна одноточкова робота
1. Встановіть один одноцентровий патрон на робочий стіл верстата.
2. Помістіть основу кріплення, оснащену однією шпилькою з нульовою точкою, на патрон і активуйте блокування.
3. Ідеально підходить для цільних заготовок, відбору зразків прес-форм і робіт з ремонту форм.
Режим 2: комбінація з кількома патронами
1. Закріпіть два, чотири або більше одноцентрових патронів на робочих столах машини з Т-подібним пазом. Встановіть спеціальну міжцентрову відстань відповідно до площини основи кріплення.
2. Встановіть відповідну кількість тягових шпильок нульової точки на основи кріплення, щоб реалізувати багатоточкове розташування та затискання.
Ключова відмінність від готових двоцентрових/чотирьохцентрових піддонів: відстань між патронами налаштовується замовником на місці замість попереднього налаштування на заводі, що підходить для нерегулярних, нестандартних баз кріплень.
Повний робочий процес
1. Закріпіть болти фланця патрона на робочому столі верстата.
2. Помістіть основу кріплення, оснащену тяговими шпильками нульової точки, на поверхню фіксації патрона.
3. Подати стиснене повітря 0,5-0,7 МПа. Внутрішній поршень приводить в рух втулковий механізм для блокування втягування.
4. Після завершення блокування виходить сигнал підтвердження позиції NPN, і верстат з ЧПК починає цикли різання.
5. Після завершення обробки скиньте тиск повітря; втулки розблоковуються, і основу кріплення можна зняти.
Технологія виготовлення
· Підкладка патрона використовується із загартованої та відпущеної легованої сталі. Заготовки проходять чорнову обробку, напівчистову обробку та подвійні цикли старіння для зняття напруги, щоб усунути залишкову напругу, що виникає під час обробки з ЧПК. За умов компонування масиву кожен патрон несе змінну силу різання; невивільнена напруга спричинить невидиму мікродеформацію та погіршить точність повторного визначення місцезнаходження протягом тривалого часу роботи.
· Позиціонуючі втулки використовують високотверду підшипникову сталь. Внутрішні отвори отримують загартування та суперфінішне хонінгування, щоб гарантувати надійне повторне розташування для кожного окремого патрона.
Критична примітка щодо використання масиву: кваліфікована точність окремого патрона не дорівнює загальній точності масиву системи. Після встановлення кількох патронів на робочому столі оператори повинні виконати ручну індикацію та вирівнювання, щоб відкалібрувати взаємне положення патронів. Це принципова відмінність від монолітних заводських каліброваних піддонів.
Переваги ремесел
1. Вільне розташування без обмежень щодо фіксованого інтервалу між станціями У порівнянні з інтегрованими готовими піддонами з кількома станціями ці незалежні модульні патрони дозволяють користувачам вільно визначати відстань між центрами патрона. Він адаптується до нерегулярних нестандартних основ кріплення та усуває проблему незмінних попередньо встановлених положень отворів на готових піддонах.
2. Економічність для відбору зразків, невеликих обсягів і спорадичних замовлень на ремонт прес-форм. Функція швидкої зміни нульової точки може бути реалізована лише за допомогою одного або двох патронів без великих одноразових інвестицій у повнорозмірні піддони з кількома станціями. Для модифікації форми та відбору зразків прототипу з низьким рівнем використання робочої станції початкові капітальні витрати зменшуються.
3. Встановіть компактні робочі столи з обмеженим простором для встановлення. Деякі компактні 5-осьові та малі обробні центри не можуть вмістити великі інтегровані піддони з нульовою точкою. Одноцентрові патрони компактного форм-фактора можна розкидати, щоб повною мірою використовувати обмежений простір столу з Т-подібним пазом.
4. Зручне поетапне розширення потужності На ранній стадії проекту розгорніть невелику кількість патронів для пробного відбору проб. Коли обсяг замовлення згодом зросте, просто придбайте додаткові ідентичні патрони, щоб створити ряди з кількома патронами. Існуючі блоки залишаються повністю придатними для використання без жодних відходів попередніх інвестицій.
5. Підтримка як ручного керування, так і автоматизації модернізації. Оператори можуть міняти світильники вручну. Тим часом пневматичні порти та сигнальні інтерфейси підключаються до систем керування PLC. Після розташування масиву вся система кріплення може працювати з промисловими роботами для автоматичного завантаження-розвантаження.
6. Сумісність зі стандартною тяговою шпилькою нульової точки D20 у всій серії кріплень Існуючі основи кріплень можна використовувати повторно після модернізації тягових шпильок D20, захищаючи попередні інвестиції клієнтів у кріплення.
Історії застосування
Одноцентровий позиціонуючий патрон нульової точки JWGRIP широко використовується в цехах з виготовлення прес-форм і невеликих фабриках з виробництва точних компонентів. Два польові випадки демонструють сильні сторони, а також властиві обмеження рішень модульного типу.
Випадок 1: фабрика середнього розміру з виготовлення форм
Цей клієнт переважно отримує замовлення на ремонт прес-форм і вибірку нових продуктів замість масового повторюваного виробництва.
· Початкові інвестиції: 4 комплекти одноцентрових патронів нульової точки JWGRIP. У більшості випадків лише 1-2 патрони працюють для взяття зразків прес-форми та ремонтних робіт. Якщо потрібні більші основи кріплення, чотири патрони збираються в макет масиву.
· Результат: порівняно з купівлею повного піддону з чотирма центрами, початкові витрати на закупівлю зменшуються, а коефіцієнт використання обладнання покращується для невеликих партійних замовлень.
· Обмеження: кожного разу, коли специфікації основи кріплення змінюються в режимі масиву, потрібне повторне калібрування для відносних положень патрона, що вимагає додаткових робочих годин на налаштування.
Випадок 2: Субпідрядник прецизійних компонентів
Фабрика володіє кількома компактними 5-осьовими обробними центрами, простір столу яких не може вмістити стандартні піддони з нульовою точкою з кількома станціями.
· На кожному 5-осьовому верстаті встановлено два одноцентрові патрони JWGRIP. Відстань між патронами, налаштована на замовлення, відповідає їхнім власним основам кріплення.
· Швидка зміна нульової точки реалізована на компактному 5-осьовому обладнанні, усуваючи вузьке місце, пов’язане з тим, що попередньо виготовлені інтегровані піддони неможливо встановити на невеликих робочих столах.
Повний виробничий процес
1. Кування та загартування заготовки з легованої сталі
2. Груба обробка
3. Перше старіння для зняття стресу
4. Напівобробка
5. Вторинне старіння для зняття стресу
6. Надточне шліфування опорних поверхонь
7. Втулка прес-фітинга
8. Пневмосхема та сигнально-компонентна збірка
9. Випробування тиску на герметичність
10. Незалежна перевірка точності окремої установки
11. Протикорозійна обробка
12. Упаковка експортного класу
Перелік перевірок
· Незалежний повторний тест на точність позиціонування для кожного окремого патрона
· 5-хвилинний тест на герметичність повітроутримувача; максимально допустимий перепад тиску ≤0,02 МПа
· Функціональний тест циклічного блокування-розблокування
· Перевірка функціонування логіки вихідного сигналу
Поради щодо оцінювання
1. Приоритезуйте оцінку своєї виробничої моделі. Оберіть одноцентрові патрони JWGRIP для робіт із відбору зразків і ремонту, нестандартних нестандартних баз кріплень або машин з обмеженим простором на столі. Для довгострокового фіксованого масового виробництва на 2-4 станції більше рекомендуються монолітні інтегровані піддони, щоб зменшити навантаження на калібрування на місці.
2. Якщо планується компоновка з кількома затискними патронами, перевірте компонування T-подібних пазів на верстаті, щоб гарантувати зазор для монтажу фланця. Зарезервуйте достатню кількість робочих годин для індикації та калібрування на машині.
3. Підтримуйте стабільний тиск джерела повітря в майстерні в межах 0,5-0,7 МПа. Зарезервуйте точки введення сигналу PLC NPN для проектів, орієнтованих на автоматизацію.
4. Підтвердьте специфікації шпильки нульової точки на місці. Стандартна версія підходить для тягових шпильок D20. Спеціальні вузли внутрішніх втулок доступні за запитом для альтернативних розмірів висувних шпильок.
Практика експлуатації
· Прикріпіть одноцентрові патрони до робочих столів болтами з фланцем. Затягуйте суворо відповідно до вимог щодо моменту затягування. Недостатній крутний момент викликає мікропереміщення корпусу патрона під час різання та погіршує точність розташування; надмірний крутний момент деформує основу патрона.
· Встановіть масляно-водяний фільтр на передній частині впускного отвору для повітря, щоб блокувати вологу та забруднення, запобігаючи іржавінню та стиранню втулок, що призводить до дрейфу точності.
· Розпорошуйте аерозоль сухого мастила на втулки патрона після кожних сукупних 80-100 годин роботи. Рідке моторне масло суворо заборонено, тому що масло затримує металеву стружку та викликає заклинювання втулок.
· Очищайте стисненим повітрям фіксуючу поверхню патрона під час кожної зміни зміни.
· У конфігурації компонування масиву: щоразу, коли компонування патрона змінюється, оператори повинні повторно вказати та повторно відкалібрувати взаємні позиції патрона; старі параметри координат не можна повторно використовувати безпосередньо.
· Уникайте сильних ударів патроном, що розташовує поверхню. Зіткнення назавжди знищить точність одиниці.
Упаковка та відвантаження
· Упаковка: кожен окремий патрон має окрему експортну ударостійку коробку з внутрішнім захистом із піни. Оптові замовлення з кількома патронами використовують футляри експортного класу з твердої деревини.
· Стандартний термін виконання: 13-19 робочих днів. Вибрані стандартні SKU зберігаються на складі для швидкої доставки.
Післяпродажна підтримка
· Гарантія: 12-місячна гарантія на весь блок поширюється на виробничі дефекти окремих патронів. Гарантія не поширюється на точність взаємного розташування збірки масиву після встановлення замовником на місці, що відноситься до робіт із введення в експлуатацію замовником.
· Технічні документи: надаються документи та креслення в режимі онлайн.
· Платна послуга: для оптових замовлень доступна віддалена технічна підтримка.
· Індивідуальна модифікація: можна здійснити коригування розмірів фланця, зміну специфікації висувної шпильки.
· Оцінка зразка: можна організувати зразок оцінки з одним патроном; покупець бере на себе вартість доставки зразка.
FAQ
Q1: Чи взаємні позиції кількох патронів у макеті ряду попередньо відкалібровані на заводі?
A: Ні. Перевірка на заводі гарантує точність лише для кожного окремого патрона. Після встановлення масиву на робочому столі верстата міжцентрова відстань і паралельність патронів вимагають ручної індикації та калібрування на верстаті клієнтами. Це властива агрегатам модульного типу.
Q2: За яких сценаріїв мені слід уникати вибору цього одноцентрового позиціонуючого патрона з нульовою точкою?
A: Для масового виробництва з постійно фіксованим розташуванням станцій перевагу надають монолітним інтегрованим піддонам, щоб уникнути повторної роботи з калібрування. Це також не рекомендується для широкомасштабного розгортання масиву, якщо у вашій майстерні не вистачає техніків, які знайомі з роботами з індикації циферблатів і вирівнювання.
Питання 3: чи можуть ці патрони поєднуватися з моїми існуючими піддонами нульової точки?
A: Основи кріплень можна використовувати спільно, якщо специфікація висувних шпильок відповідає стандарту D20. Навіть для макетів із змішаним налаштуванням, калібрування відносних позицій на машині є обов’язковим.
Q4: Чи може одноцентровий позиціонуючий патрон JWGRIP з нульовою точкою працювати на 5-осьових верстатах?
A: Так. Його компактні розміри підходять для компактного 5-осьового обладнання. Оцініть ризики зіткнення між пристосуванням, патроном і нахилом шпинделя на етапі вибору.
Розгляд рішень щодо закупівель
Основна перевага одноцентрового позиціонуючого патрона JWGRIP з нульовою точкою полягає в модульній гнучкості. Він обмінює робочі години часткового введення в експлуатацію на місці для вільно настроюваного інтервалу між станціями, широку сумісність машин та поетапне розширення інвестицій.
Ця модульна одиниця не є універсальною «перевершеною» порівняно з інтегрованими монолітними піддонами. Він націлений на конкретні режими виробництва: вибірка прототипів і ремонт прес-форм, нерегулярні нестандартні пристосування, верстати з ЧПК із невеликим столом і заводи, які планують крок за кроком впровадження системи нульової точки.
Надіслати запит
Контактна інформація
-
Адреса
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Тел
-
Електронна пошта
Ласкаво просимо надіслати запит до JWGRIP. Наша професійна технічна команда та відділ продажів надасть безкоштовний вибір світильників, індивідуальний дизайн рішення та точну цінову пропозицію.

Новини Рекомендації