український
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






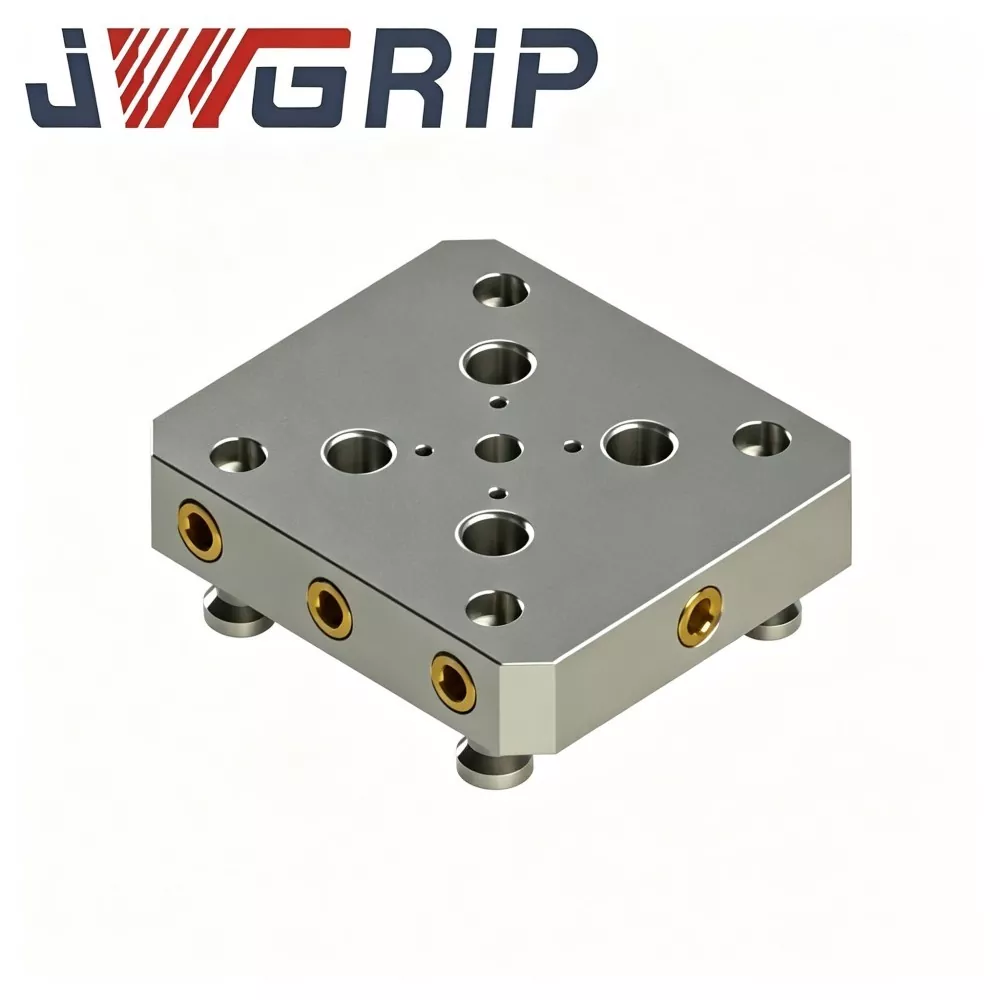
Адаптер основи швидкозмінного кріплення з 96 на 52
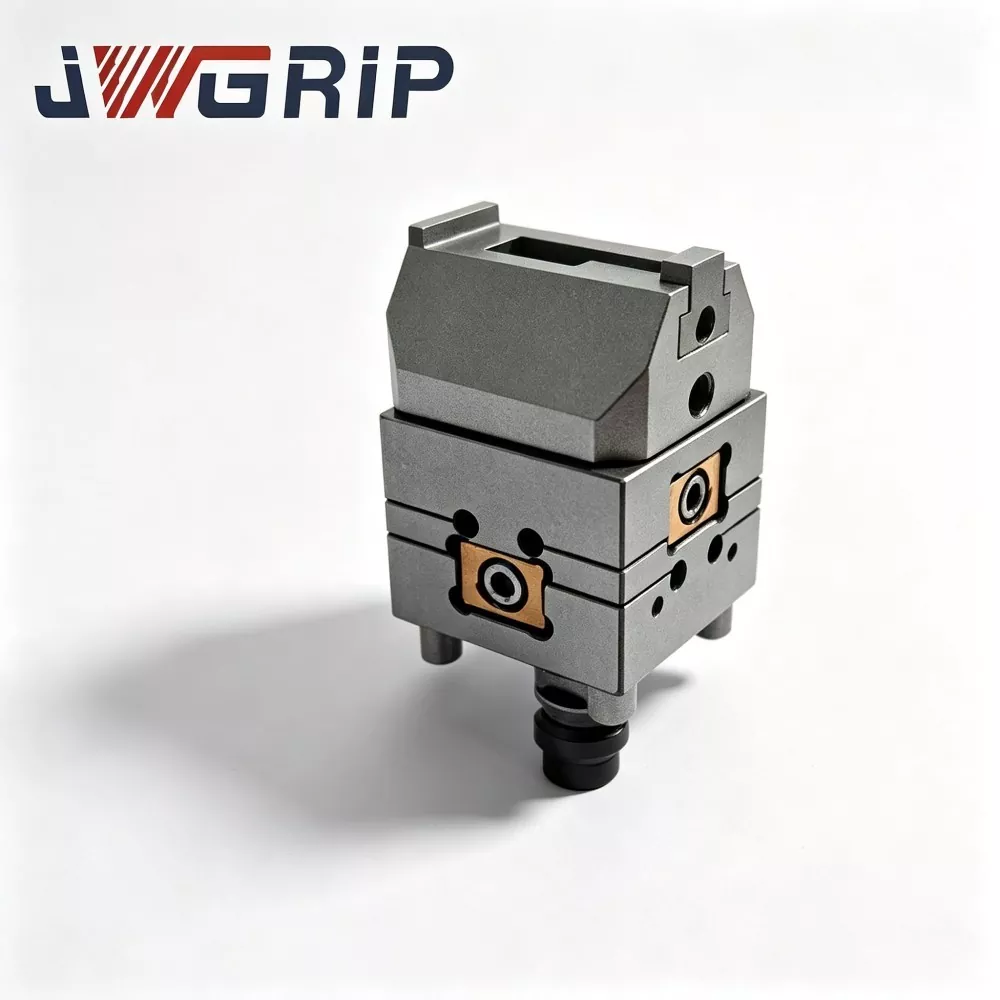
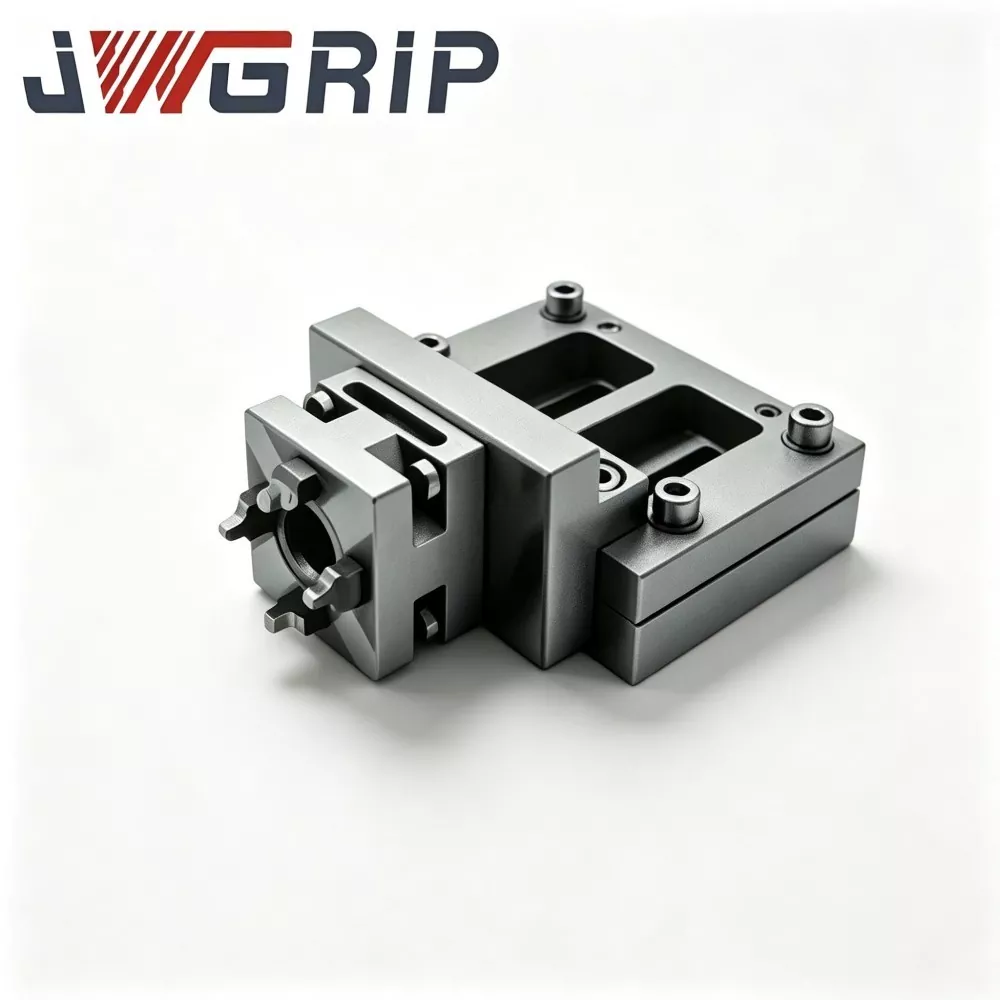
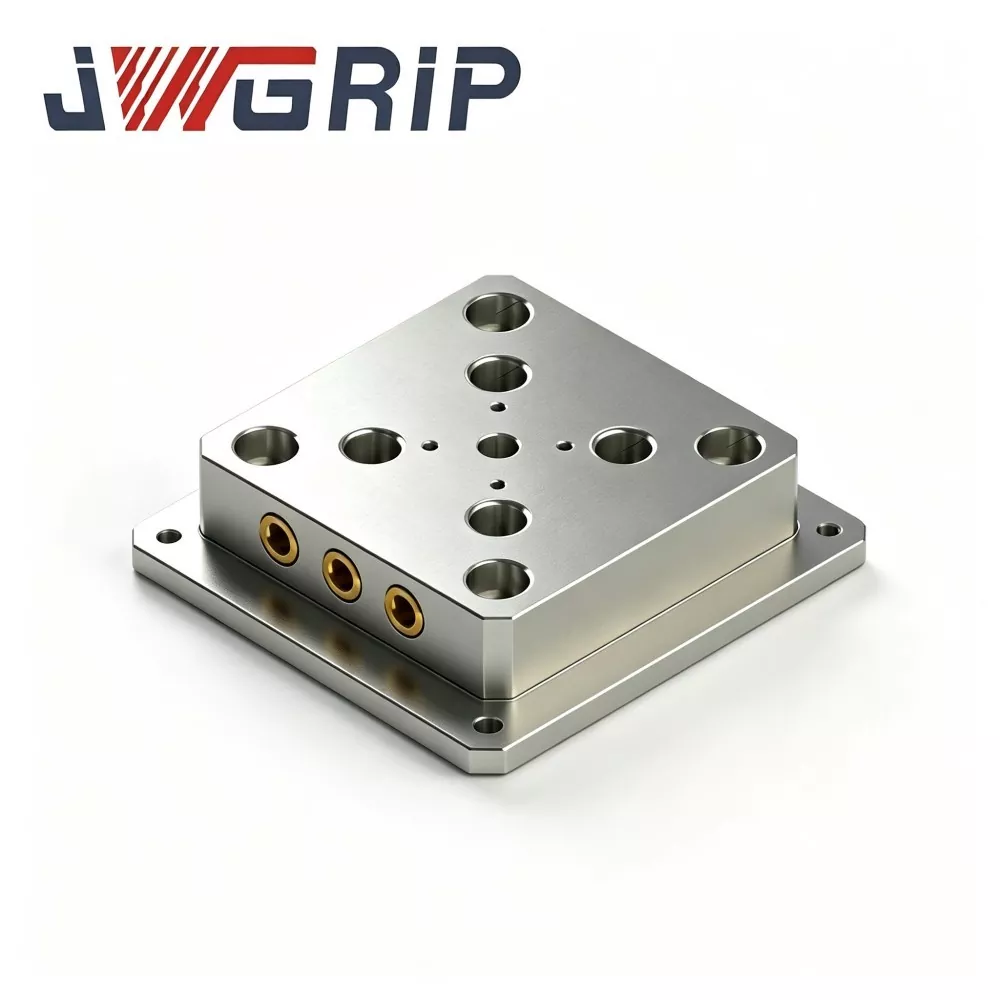
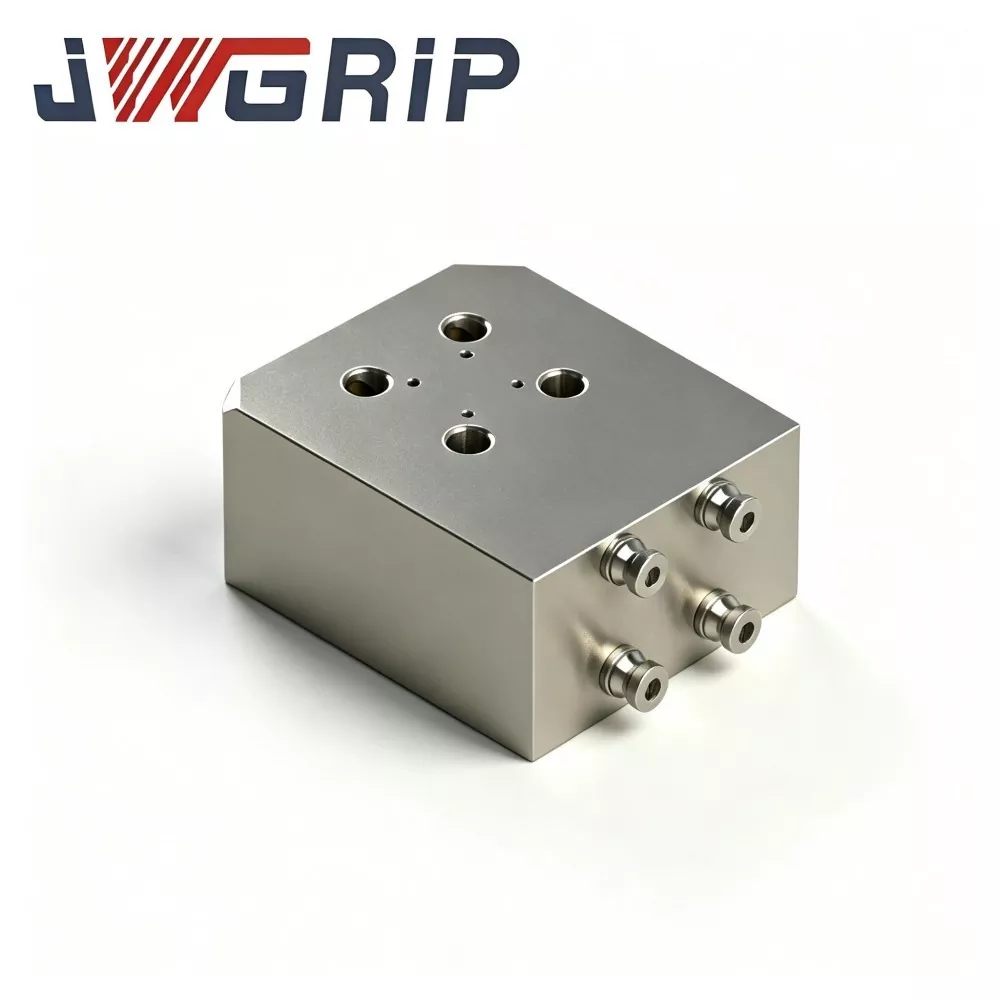
JWGRIP є професійним виробником і постачальником індивідуального адаптера для основи швидкої зміни кріплення 96 на 52 у Китаї, стандартні моделі повністю доступні для глобальних прямих закупівель і співпраці в проектних замовленнях. Це професійний інтегрований адаптер для перетворення приладів, спеціально створений для оновлення сумісності робочої станції з ЧПК. Він ідеально інтегрує 96-розмірний базовий еталон позиціонування та 52-розмірний інтерфейс підбору приладів в єдиний блок, реалізуючи плавне перетворення розмірів між двома різними специфікаціями систем швидкої зміни нульової точки.
Цей високоточний швидкозмінний адаптер 96 на 52 виготовлений із високоякісної загартованої легованої сталі, має міцну антидеформаційну структуру, стабільну повторювану точність позиціонування та високоефективне перетворення інструментів. Застосовуючи інтегральну технологію механічної обробки з одноразовим затисканням для верхніх і нижніх базових поверхонь позиціонування, заготовка з легованої сталі проходить сувору обробку старіння для зняття напруги після грубої обробки для повного усунення внутрішньої залишкової напруги. Основні відповідні позиціонуючі поверхні обробляються за допомогою процесу надточного шліфування, що забезпечує тривалу стабільність і послідовність позиціонування під час частої заміни палет і циклічної зміни інструменту.
Ефективно вирішуючи проблему невідповідності системи швидкозмінних пристосувань зі змішаними специфікаціями на виробничих майданчиках з ЧПК, це значно скорочує інвестиції в оновлення пристосувань підприємства та простої модифікації обладнання. Широко застосовний до цехів обробки прес-форм, виробництва прецизійного обладнання та автоматизованих ліній виробництва арматури, він забезпечує економічні, ефективні та надійні рішення для трансформації сумісності арматури для глобальних підприємств точної обробки з ЧПУ.
Дизайн фону
Багато заводів-виробників мають вбудовані широкоформатні базові платформи з нульовою точкою серії 96, які швидко змінюються, тоді як велика кількість існуючих автономних пристосувань, допоміжних пластин і інструментів створено відповідно до стандарту нульової точки серії 52. Пряма заміна всіх оригінальних інструментів 52 специфікацій призведе до високих витрат на закупівлю та тривалого циклу зупинки виробництва. Звичайні прості перехідні прокладки або розділені накладені адаптерні пластини створюють накопичений допуск позиціонування, відхилення від площинності та ризик вібрації під час різання з великою подачею.
Загальні проблеми, викликані невідповідністю специфікацій системи нульової точки:
1. Співіснують два набори незалежних систем нульової точки, що призводить до дублювання інвестицій у кріплення та втрати ресурсів інструментів.
2. Складені багатошарові перехідні прокладки створюють накопичену помилку позиціонування, що призводить до нестабільності розмірів партії заготовки.
3. Прості перехідні деталі без напруги поступово деформуються під час тривалого циклічного затискання, викликаючи дрейф базової позиції.
4. Відсутність уніфікованого тесту визначення місцезнаходження, неможливо реалізувати уніфіковане офлайн-попереднє налаштування для змішаного режиму виробництва з 96 базовими та 52 світильниками.
JWGRIP 96–52 Швидко змінний базовий адаптер кріплення вирішує згадані вище практичні вузькі місця. Він реалізує цільну конверсію з нульової бази 96 розміру в інтерфейс кріплення 52 розміру. Багатошарове укладання не потрібно. Існуючі зрілі світильники серії 52 можна безпосередньо повторно використовувати на 96 платформах нульової точки. Спеціальна модифікація доступна для спеціальної висоти монтажу, компонування з кількома станціями та обмеженого простору для встановлення на місці.
Структурний склад
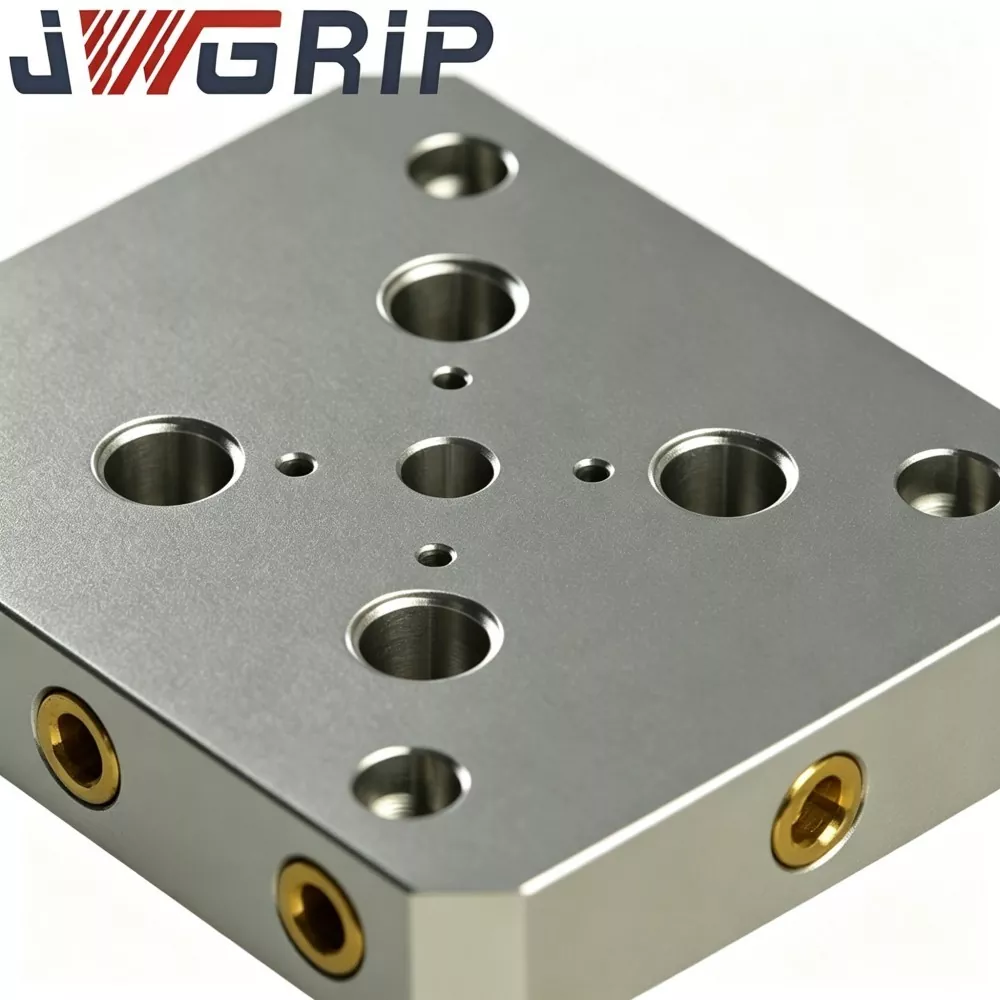
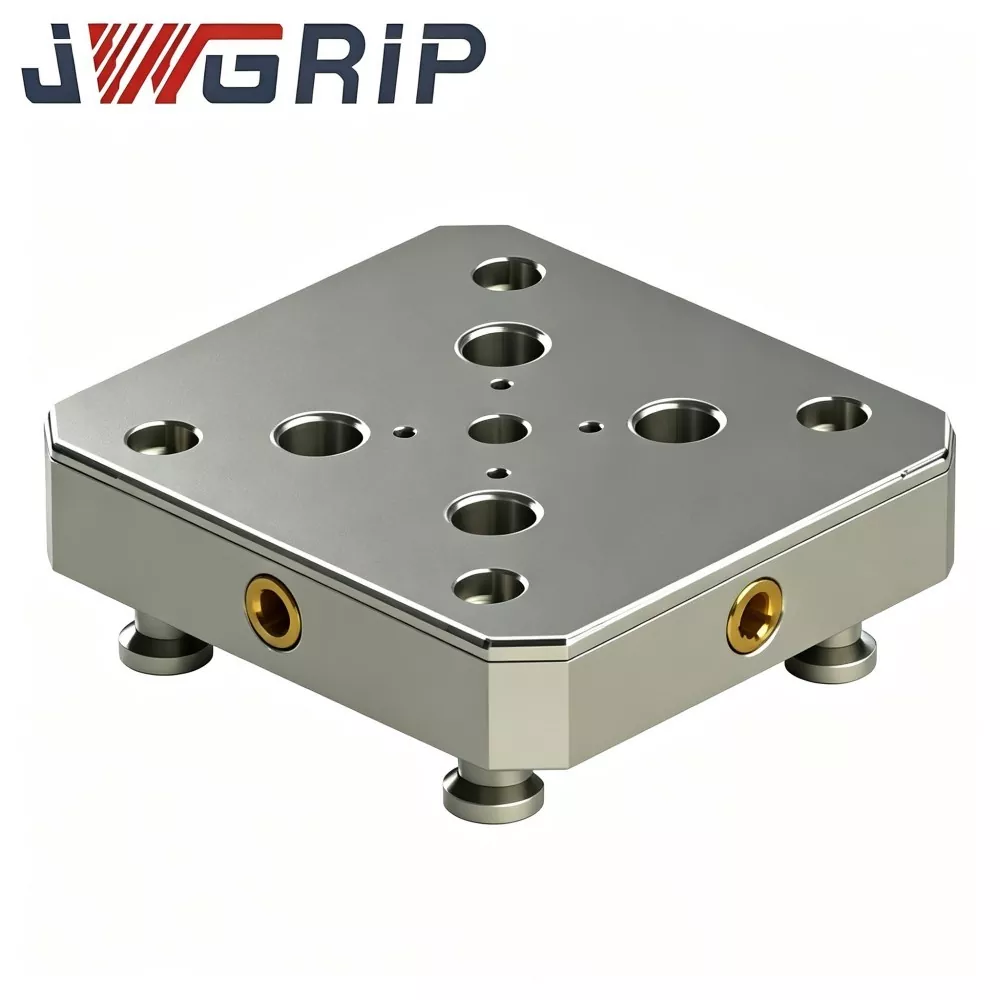
JWGRIP 96–52 Швидко змінний базовий адаптер кріплення об’єднує кілька функціональних областей в одному монолітному корпусі адаптера. Основні функціональні модулі включають:
1. Нижня зона сполучення позиціонування нульової точки серії 96. Точна шліфована нижня базова поверхня та масив монтажних отворів зі шпильками 96. Повністю відповідає стандартній швидкозмінній основі з нульовою точкою розміру 96, забезпечує загальне позиціонування адаптера та передачу зусилля блокування. Допуск до положення отвору безпосередньо визначає загальну точність повторного позиціонування після встановлення на базу 96. Розташування отвору з кількома станціями можна налаштувати відповідно до вимог проекту замовника.
2. Верхня функціональна зона розміщення приладів серії 52. Верхня опорна площина та масив монтажних отворів із нульовою точкою 52, які можуть безпосередньо монтувати тягові шпильки розміру 52 і приймати оригінальні прилади/пластини кріплення серії 52. Площинність, паралельність і точність розташування отвору верхньої бази є критичними показниками для повторного використання інструментів 52. Кількість і розподіл станцій із 52 специфікаціями підтримують налаштування OEM.
3. Основний корпус вбудованого адаптера та зона посилення жорсткості. Монолітна загартована підкладка з легованої сталі. Місцева потовщена структура, посилена ребрами, використовується для перехідної зони, що несуть силу, щоб протистояти деформації вигину під навантаженням різання. Усі заготовки проходять багатоциклове старіння для зняття напруги перед остаточною механічною обробкою, стримуючи дрейф площинності, спричинений усуненням залишкової напруги під час тривалого циклічного затискання.
4. Зона допоміжних функцій процесу Включно з різьбовими отворами підйомника для транспортування, штифтовими отворами для запобігання обертанню та базовим краєм для калібрування циферблатного індикатора. Це забезпечує зручність встановлення на місці, керування та початкове налаштування тесту.
Ключові показники ефективності
1. Паралельність між нижньою точкою відліку 96 і верхньою точкою відліку 52: ≤0,008 мм / 400 мм
2. Допуск до положення отвору нульової точки серії 96 і 52: ±0,010 мм
3. Точність повторного позиціонування (з кваліфікованими тяговими шпильками та базами нульової точки): ≤±0,005 мм
4. Максимальне номінальне навантаження на підшипник: дотримуйтеся стандартних / спеціальних інженерних параметрів
Керівництво з вибору матеріалу
1. Версія з попередньо загартованої загартованої легованої сталі. Переваги: висока жорсткість, захист від деформації, чудові антивібраційні характеристики для фрезерування з великою подачею. Рекомендації щодо застосування: Рекомендується для важкого різання прес-форми, довгострокового безперервного масового виробництва.
2. Версія з високоміцного литого алюмінієвого сплаву (опціонально на замовлення OEM) Переваги: легка власна вага, зручне ручне поводження та заміна кріплень. Пропозиція щодо застосування: підходить для сценаріїв різання середньої легкості з частою ручною зміною інструменту.
Потік виробництва
1. Вхідна перевірка сировини: перевірте сертифікат матеріалу, площинність заготовки та стан внутрішньої напруги.
2. Чорнова обробка: повне видалення матеріалу з великим запасом, резервний припуск на кінцеву обробку.
3. Багатоциклове старіння для зняття напруги: звільнення від залишкової напруги, що виникає під час кування/лиття заготовок і чорного різання.
4. Напівчистова обробка.
5. Вторинна терапія зняття стресу.
6. Прецизійна фінішна обробка: масив нижніх отворів на 96 специфікацій, масив верхніх отворів на 52 специфікації, базова поверхня та обробка допоміжних елементів.
7. Обробка поверхні: пасивація проти іржі для сталевої версії; жорстке анодування для алюмінієвого сплаву на замовлення.
8. Повна перевірка розмірів предмета: паралельність, площинність, точність розташування отвору, виміряна координатно-вимірювальною машиною та висотоміром.
9. Антикорозійний захист і складування готової продукції.
Перелік перевірок
1. Випробування на площинність верхньої та нижньої базової поверхні корпусу адаптера
2. Визначення розмірів нульової точки отвору та положення серій 96 та 52
3. Перевірка паралельності між верхньою та нижньою точкою розташування
4. Перевірка калібру різьблення з отвором для різьби та різьбленням
5. Візуальна перевірка зовнішнього вигляду на наявність подряпин, тріщин і дефектів обробки
Поради щодо встановлення
1. Перед встановленням адаптера 96-52 на базу нульової точки розміру 96 повністю очистіть сферичні поверхні тягової шпильки, опорну площину нижньої точки адаптера та порожнину розташування основи нульової точки; видалення сколів і сторонніх часток. Дрібні домішки спричинять нахил адаптера та відхилення позиціонування.
2. Встановіть тягові шпильки 96 на нижню частину адаптера відповідно до офіційно рекомендованого моменту затягування. Надмірний крутний момент може призвести до локальної деформації корпусу адаптера.
3. Після першого встановлення виконайте перевірку циферблатного індикатора на площинність верхньої базової точки адаптера та положення отвору; запис базових даних для подальшої періодичної перевірки.
4. Встановіть тягові шпильки розміру 52 і оригінальні кріпильні пластини серії 52 на верхній стороні адаптера, виконайте імітаційний тест заміни кріплення, перевірте плавне замикання-розблокування без перешкод.
5. Під час щоденного виробництва тримайте в чистоті верхню та нижню опорні поверхні адаптера. Уникайте ударів важких предметів по опорних краях і периферійних зонах отвору нульової точки.
6. Періодично перевіряйте площинність адаптера та точність розташування отворів для тривалого використання в масовому виробництві.
Усунення поширених проблем
|
Феномен |
Можливі причини |
Пропоновані рішення |
|
Невідповідність розмірів під час повторного використання оригінального кріплення 52 |
Нижній даний забруднений; pull-stud wear; дрейф базової площинності адаптера |
Розібрати та очистити сполучаються поверхні; перевірити стан тягової шпильки; повторно виміряйте площинність адаптера |
|
Блокування-розблокування заклинювання верхньої сторони 52-кріплення |
Зсув положення отвору; стружки, що потрапили в отвори нульової точки |
Очистіть порожнини отворів нульової точки; перевірити допуск положення отвору; повернення для повторного шліфування, якщо надмірний допуск |
|
Зсув різьби монтажних отворів нульової точки |
Установка з перевищенням крутного моменту; втомне пошкодження різьбового отвору |
Дотримуйтеся вказаного моменту затягування; замініть перехідник або виконайте ремонт різьбових отворів |
Упаковка та відвантаження
JWGRIP-Персоналізований 96 до 52 швидкозмінний базовий адаптер кріплення
1. Стандартні адаптери підтримують швидку доставку замовлення по всьому світу.
2. Кожен адаптер проходить повну перевірку розмірів перед відправкою; звіт про перевірку додається до кожної упаковки.
3. Окреме замовлення: обгортання антикорозійною плівкою + товста пінопластова подушка + посилена коробка для експорту.
4. Багатокомпонентні оптові експортні замовлення: ящик із твердої деревини без фумігації з роздільною прокладкою з пінопласту, що запобігає подряпинам і пошкодженням опорної поверхні адаптера під час морського та наземного транспортування на великі відстані.
5. Замовлення макета з нестандартною висотою/декількома станціями виконуються за взаємно підтвердженим часом.
Післяпродажне обслуговування
Заява про гарантію. За умови правильного встановлення та нормальних умов різання основний корпус адаптера без витратних матеріалів має 12-місячну гарантію на дефекти розмірів, спричинені виробництвом. Damage caused by collision, local welding heat-treatment, overload impact and man-made misuse is excluded from warranty scope.
Дистанційне онлайн-технічне керівництво, що охоплює вибір адаптера, підказки щодо встановлення та аналіз несправностей. Глобальні клієнти можуть надсилати технічний запит електронною поштою, інженери відповідають протягом 24 робочих годин.
Повні розмірні креслення та копії протоколів перевірки надаються для кожного замовлення на купівлю.
Консультації щодо спеціальної модифікації на інженерному рівні: регулювання висоти монтажу адаптера, перепланування сітки з 52 отворами на кількох станціях, альтернативна оцінка матеріалу, модифікація контуру з обмеженим простором.
Закупівлі та оцінка проектів
Основна цінність JWGRIP-Customized 96 to 52 Quick Change Fixture Base Adapter:
Багатоциклова обробка монолітної підкладки зі зняттям напруги, вибір матеріалу зі сталі/опціонального литого алюмінію, цільне пряме перетворення між 96-основою та 52-кріпленням, високоточна двостороння сітка отворів з нульовою точкою, уникнення багатошарового накопиченого накопиченого допуску, підтримка висоти OEM, кількості станцій та модифікації контуру.
It solves typical mixed-spec zero-point-system workshop bottlenecks: Duplicated fixture procurement cost caused by two-spec zero-point coexistence, accumulated positioning error of stacked transition plates, datum flatness drift of simple non-stress-relieved transition parts, cannot reuse existing 52-series fixtures on 96 zero-point base.
Нагадування про оцінку проекту:
1. Перед замовленням підтвердьте базову специфікацію нульової точки розміру 96 і наявні параметри кріплення 52, перевірте сумісність розмірів.
2. Оцініть фактичну величину сили різання та загальну вимогу до навантаження на підшипник, виберіть відповідний варіант матеріалу.
3. Визначте вимоги щодо кількості станцій для верхнього інтерфейсу 52, підтвердьте вимоги до компонування сітки отворів.
4. Швидка доставка стандартних адаптерів; застосувати спеціальну техніку для вимог спеціальної висоти, компонування кількох станцій або обмеженого простору.
FAQ
Питання 1: Чи може цей адаптер 96-52 співпрацювати з базами нульової точки серії 96 інших брендів і оригінальними світильниками серії 52?
Сітка отворів стандартної версії відповідає стандартним розмірам нульової точки 96 і 52. Якщо положення отвору продукту стороннього виробника відхиляється, необхідна модифікація сітки отворів.
Q2: Які виробничі переваги може принести цей перехідний адаптер?
Це дає змогу повторно використовувати існуючі світильники серії 52 на платформах нульової точки розміру 96. Немає необхідності викидати оригінальні інструменти 52, значно зменшує повторне інвестування кріплень і скорочує цикл трансформації виробничої лінії, а також підтримує офлайн-налаштування в режимі виробництва змішаних специфікацій.
Q3: Чи дозволено локальне зварювання на корпусі адаптера?
Не допускається. Локальне зварювання вводить концентроване надходження тепла, руйнує баланс внутрішньої напруги та спричиняє необоротне викривлення площинності верхньої та нижньої базової точки розташування.
Q4: Яку матеріальну версію мені вибрати?
Версія з попередньо загартованої загартованої легованої сталі рекомендована для різання сталевих форм із важкими подачами; оберіть високоміцну версію з литого алюмінію на замовлення OEM для сценаріїв різання середньої легкості, які вимагають частої ручної роботи.
Надіслати запит
Контактна інформація
-
Адреса
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Тел
-
Електронна пошта
Ласкаво просимо надіслати запит до JWGRIP. Наша професійна технічна команда та відділ продажів надасть безкоштовний вибір світильників, індивідуальний дизайн рішення та точну цінову пропозицію.

Новини Рекомендації