український
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






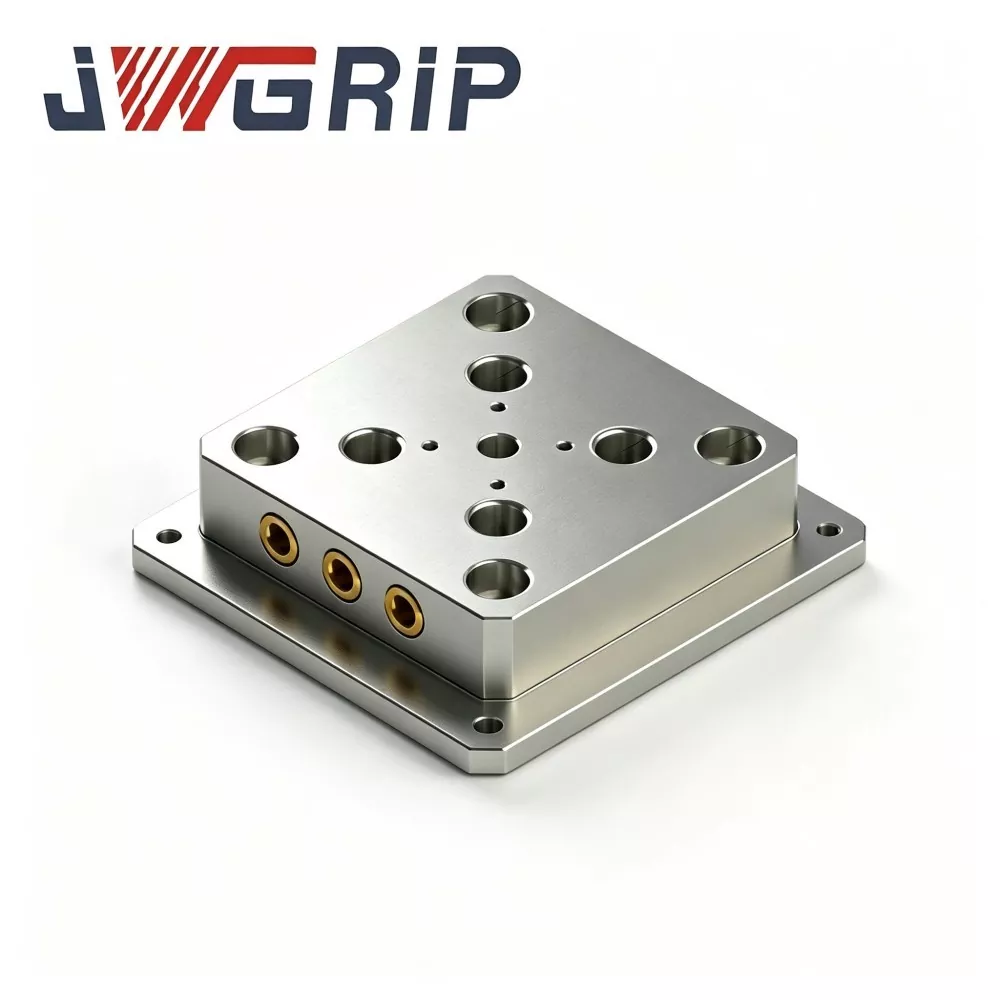
52 швидкозмінна кріпильна пластина для робочого кріплення з ЧПК
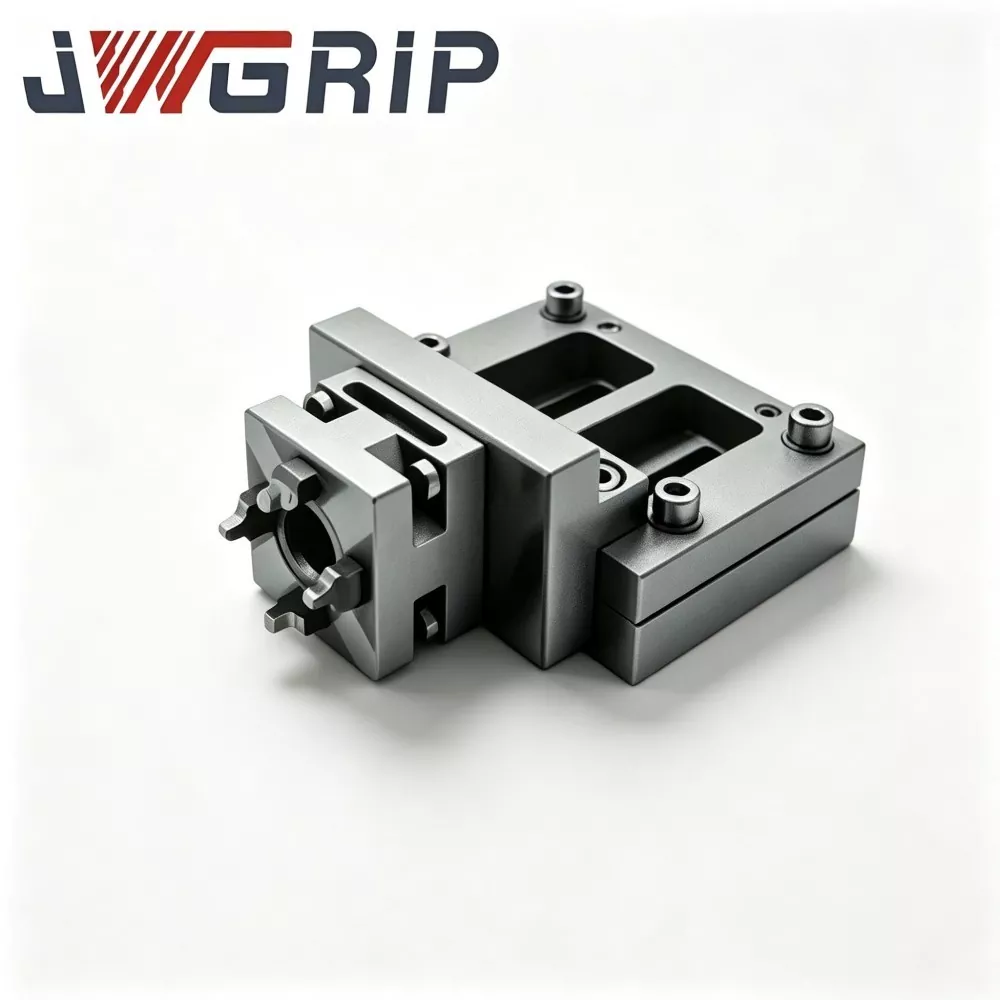
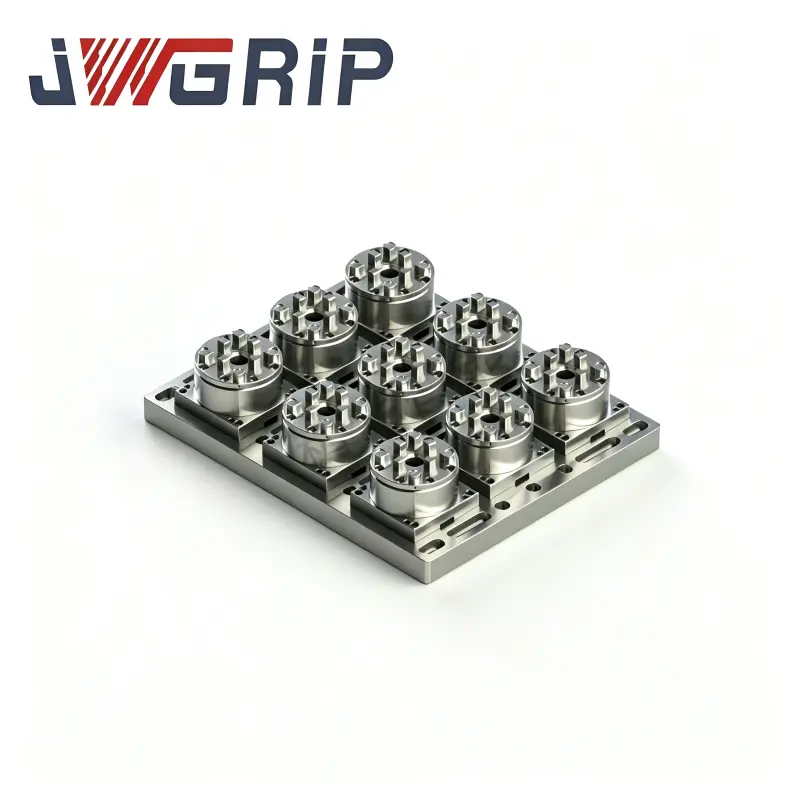
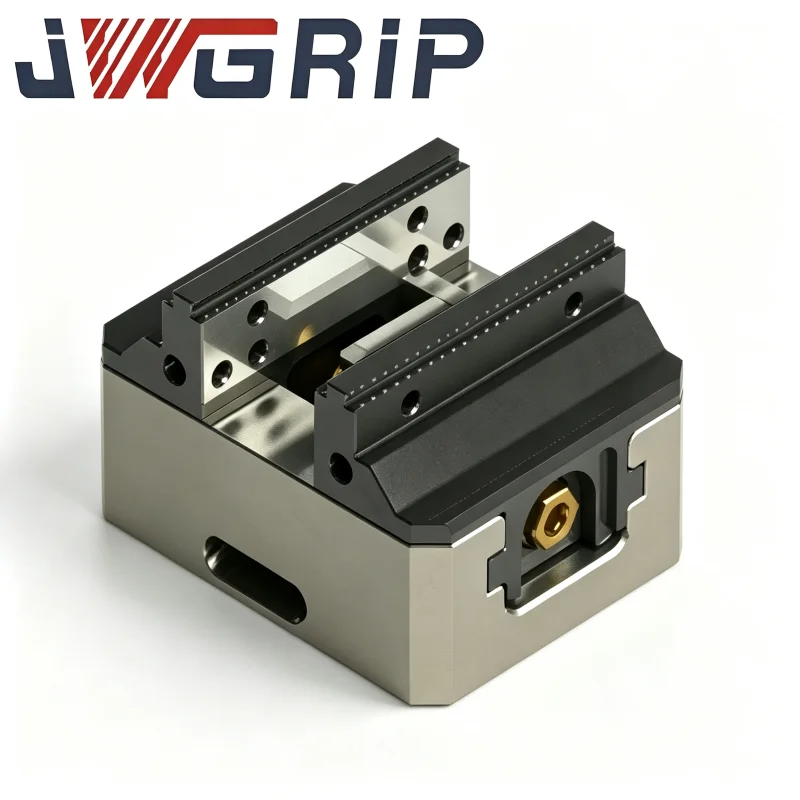
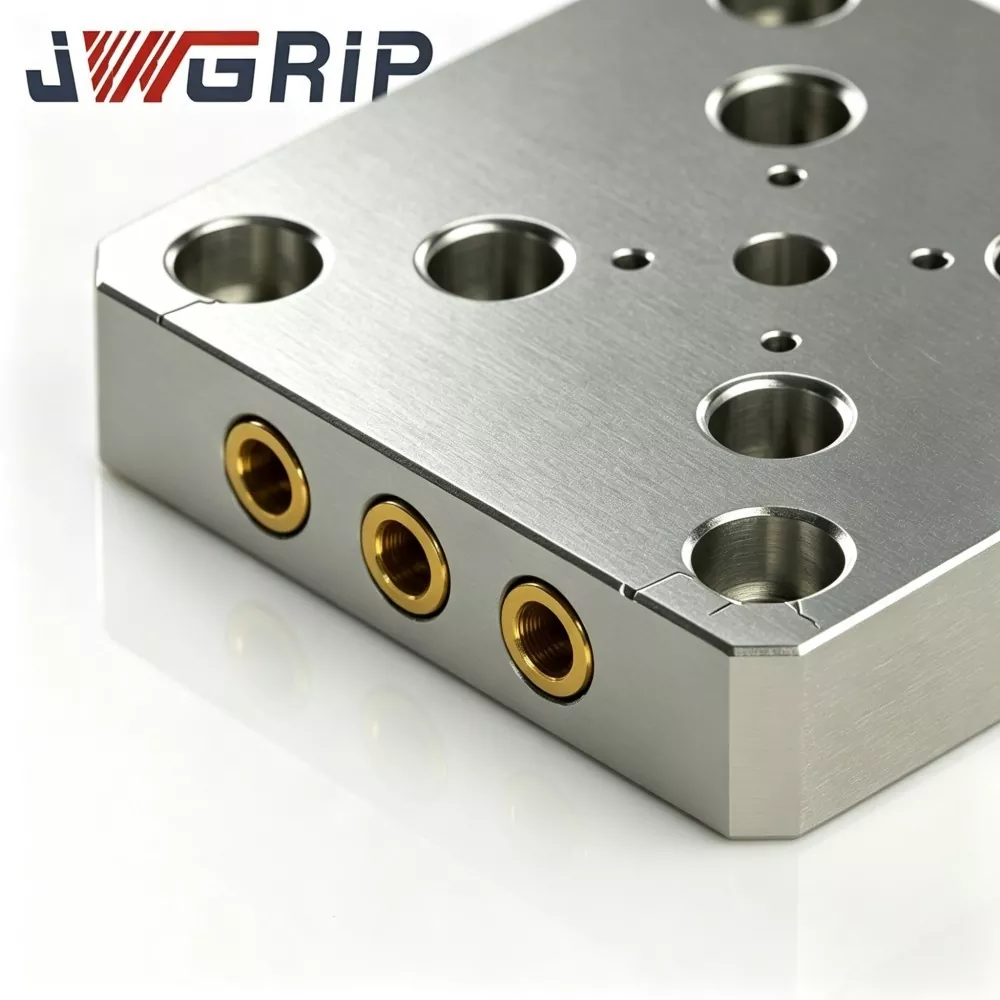
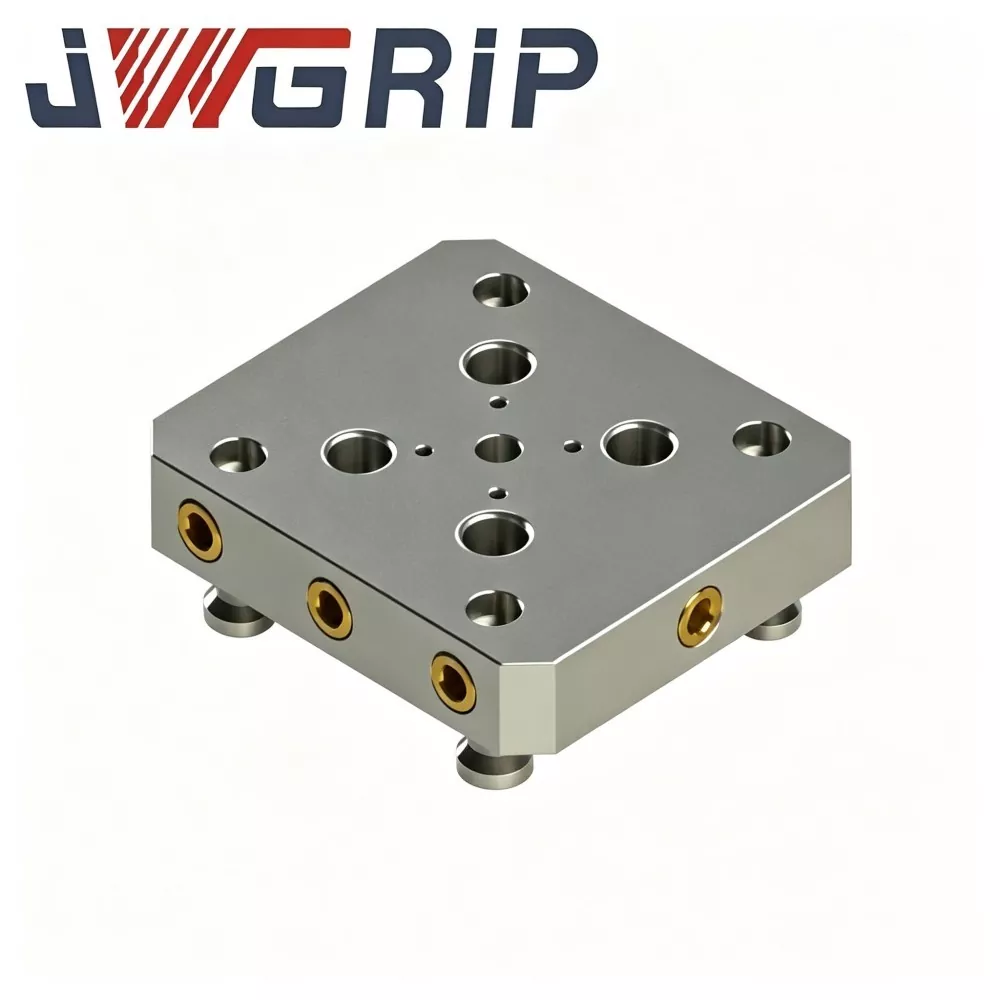
JWGRIP є професійним виробником і постачальником Factory Direct & Customized 52 Quick Change Fixture Plate для CNC Workholding у Китаї. Це високопродуктивний інтегрований верхній інструментальний компонент, спеціально розроблений і підібраний для систем позиціонування нульової точки серії 52 у затискачах ЧПК. Він інтегрує опорну платформу пристосування, кріпильну опору та допоміжну структуру позиціонування заготовки в єдиний блок, реалізуючи швидку заміну пристосування для виконання завдань обробки з ЧПК із змінними партіями, одночасно усуваючи повторне калібрування нульової точки та розрізнені перехідні комбінації інструментів.
Для цієї вдосконаленої 52 швидкозмінної кріпильної пластини використовується литий алюмінієвий сплав високої щільності або високоміцний стальний матеріал, вибраний відповідно до фактичних класів навантаження, оброблений за допомогою комплексної обробки для зняття напруги від старіння, багатопрохідного точного фрезерування та надточного поверхневого шліфування. На відміну від звичайних необроблених фрезерованих кріпильних пластин, він повністю знімає внутрішню залишкову напругу та ефективно стримує деформацію площинності під час тривалого чергування напруги затиску під час високочастотного серійного виробництва. Завдяки стабільній площинності та довготривалій точності базової точки після повторних циклів швидкої зміни ця міцна пластина кріплення повністю відповідає стандартам безпеки промислового обладнання CE.
Кожна партія проходить суворе тестування складу сировини, багатопроцесорну точну механічну обробку, перевірку площинності та допуску положення, а також імітацію циклічної заміни. 52 Quick Change Fixture Plate for CNC Workholding широко застосовується для нової конфігурації робочої станції з ЧПК та заміни деформованих та дрейфуючих старих пластин кріплення на виробничих лініях. Підтримуючи стандартне постачання та налаштовану оптимізацію контурного розміру, розташування отворів, класу матеріалу та анодування поверхні, він забезпечує стабільні, високоточні та гнучкі рішення швидкої заміни інструментів для глобальних фабрик з ЧПК, інтеграторів арматури та відділів розробки інструментів.
Функціональне позиціонування
Технологія пристосування з нульовою точкою значно скорочує час зміни пристосування для багатоваріантних робіт з ЧПК і стала основним інструментальним рішенням для сучасних багатоосьових майстерень. 52 Quick Change Fixture Plate — це верхня інструментальна платформа, яка сидить на патронах нульової точки серії 52; тягові шпильки, попередньо встановлені під пластиною, зачіпають внутрішні затискні цанги, фіксуючи всю пластину на патроні за секунди на одному повторюваному позиціонуванні.
Пластина виконує три ключові функції одночасно:
1. Верхня опорна платформа: плоска верхня опорна точка для встановлення лещат, нестандартних пристосувань або прямого затискання заготовки.
2. Інтерфейс кріплення тягових шпильок: попередньо просвердлені та різьблені отвори знизу розташовують тягові шпильки за шаблоном патрона нульової точки 52.
3. Допоміжна опорна точка заготовки: бічні краї та отвори під штифти забезпечують вторинний орієнтир для повторного навантаження.
Поширений каскад несправностей, викликаний пластиною кріплення, що виходить за межі допуску:
1. Втрата площинності верхньої поверхні / викривлення → відхилення базової точки під час затискання
2. Дрейф положення монтажного отвору тягової шпильки → тягові шпильки більше не входять у цанги патрона плавно
3. Зношення/вм’ятина нижньої позиційної поверхні → пластина нерівномірно сидить на патроні
4. Наслідки: дрейф повторного позиціонування, нестабільна сила затиску, коливання розмірів партії, приховані ризики для безпеки високошвидкісного різання.
Стандартні пластини кріплення JWGRIP 52 зберігають взаємозамінні схеми кріплення з основними системами нульової точки серії 52. Вони підходять як для нових проектів робочих станцій, так і для заміни на місці старих пластин, що дрейфують, на діючих виробничих лініях. Спеціальна модифікація OEM доступна для нестандартного розміру контуру, спеціального розташування отворів решітки, більш високого навантаження та корозійностійких робочих умов. Підтримуються як пробні замовлення невеликих партій, так і відповідні замовлення великих обсягів від глобальних клієнтів.
Структура та продуктивність
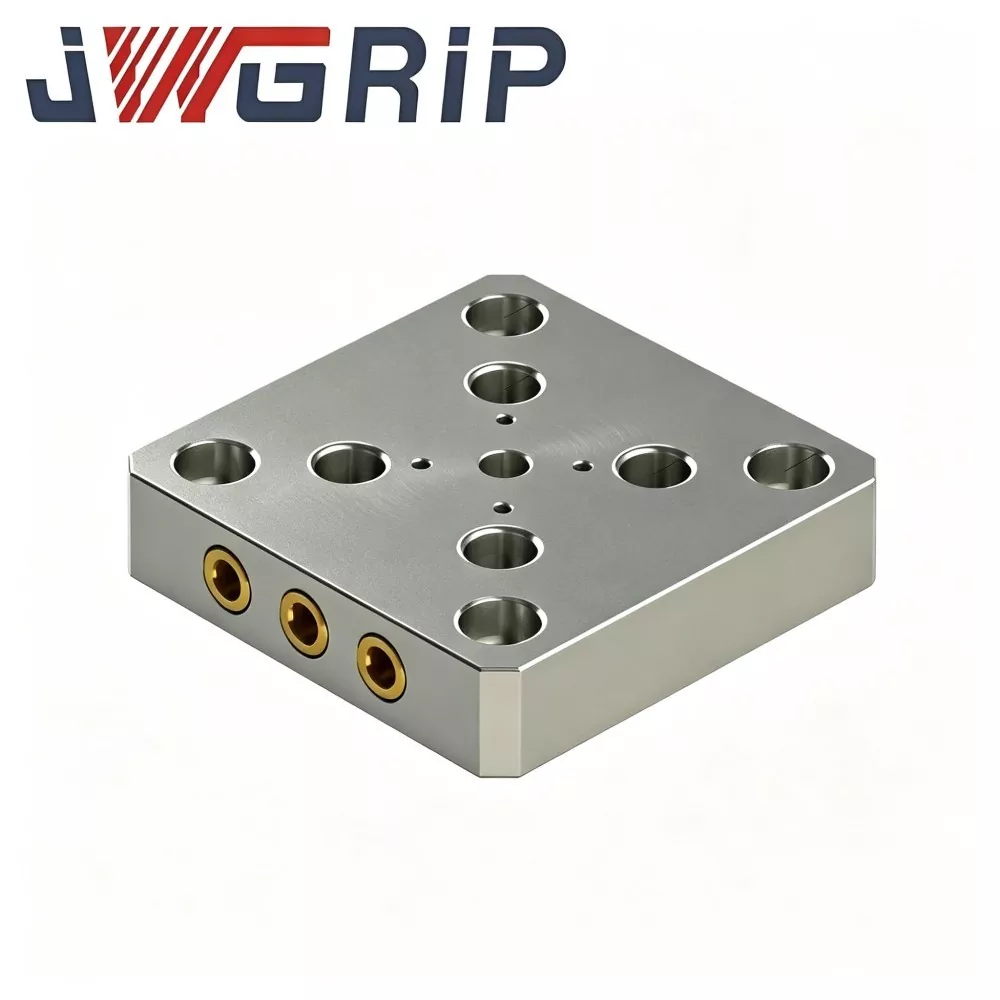
JWGRIP 52 Quick Change Fixture Plate for CNC Workholding складається з п’яти функціональних секцій, кожна з яких сприяє точності позиціонування та навантажувальній здатності під час повторних циклів заміни:
1. Верхня опорна поверхня (площина кріплення заготовки)
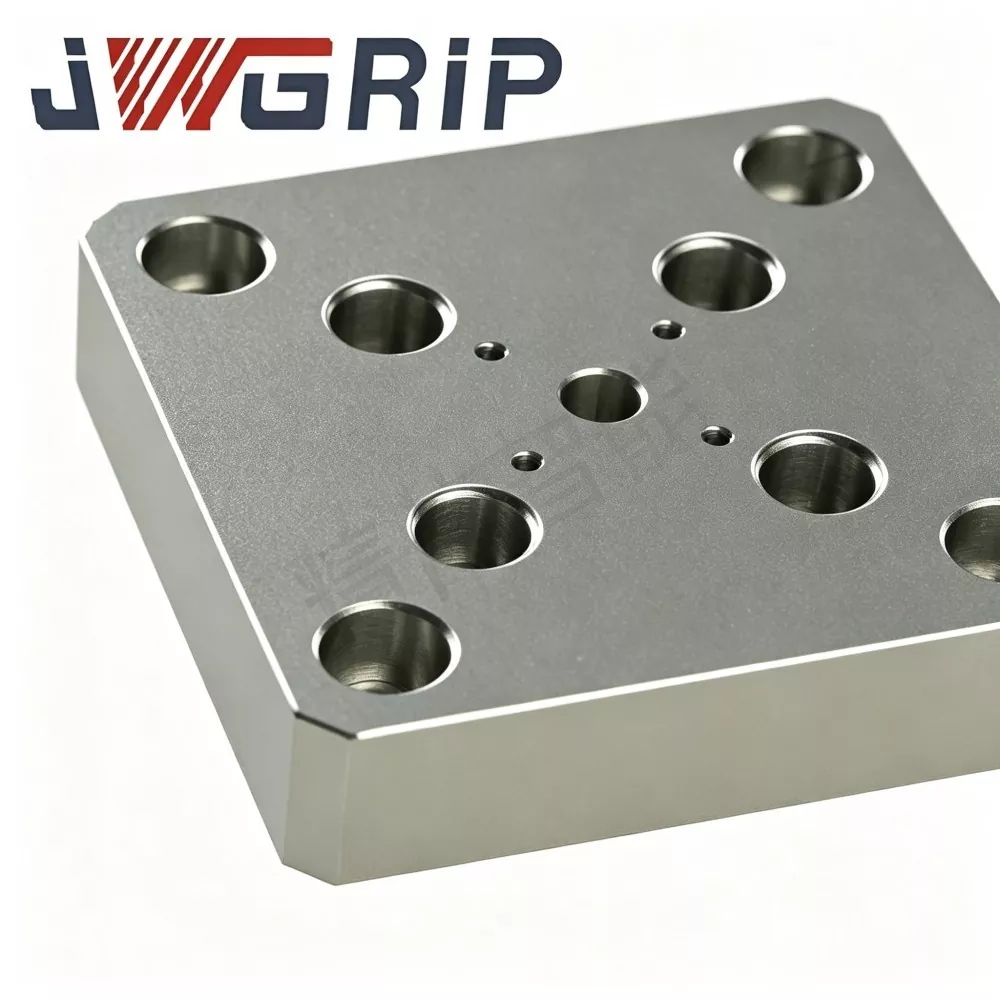
Надточна шліфована плоска площина, просвердлена зі стандартизованою сіткою різьбових отворів (та/або отворів під дюбелі) для безпосереднього встановлення лещат, м’яких губок, нестандартних пристосувань або заготовок. Площинність і паралельність відносно нижньої бази є вирішальними показниками загальної точності обробки.
2. Нижня поверхня розташування (площина сполучення патрона)
Прецизійно оброблена плоска поверхня, яка розташована безпосередньо на контрольній поверхні патрона з нульовою точкою серії 52. Її площинність і чистота безпосередньо визначають, чи повторюється пластина в межах необхідного допуску після кожної заміни.
3. Отвори для кріплення шпильок (різьбові отвори в нижній частині пластини)
Попередньо просвердлені та нарізані, щоб відповідати шаблону 52 нульових точок патрона та тягових шпильок, які використовуються з відповідними тяговими шпильками. Допуск на положення отвору строго відповідає 52-системному кроку; тягові шпильки вкручені знизу та зафіксовані із зазначеним крутним моментом.
4. Бічні опорні ребра / периферійні опорні грані
Прецизійно відфрезеровані бічні краї забезпечують периферійне вирівнювання для завантаження пластини на піддон або для визначення країв під час налаштування; деякі версії включають загартовані отвори під шпильки для додаткового розташування.
5. Конструкція жорсткості (залежно від матеріалу)
Версії з литого алюмінію мають ребристу структуру перетинів, щоб зменшити вагу без втрати жорсткості; сталеві версії використовують суцільну або кишенькову конструкцію для важкого різання. Обидві конструкції піддаються старінню для зняття напруги, щоб протистояти тривалому дрейфу плоскості.
Багато недорогих ринкових альтернатив — це просто необроблені фрезеровані плити без зняття напруги. Внутрішня залишкова напруга повільно спадає після встановлення, спричиняючи тижні дрейфу площинності та повторного калібрування. Литі пластини JWGRIP проходять комплексне старіння для зняття напруг перед кінцевою обробкою, тому площинність залишається стабільною після тисяч циклів заміни. Якщо розмір контуру, розташування сітки або значення навантаження відрізняються від стандартних специфікацій, служба OEM може повторно відкоригувати розміри, клас матеріалу та обробку поверхні.
Робочий процес контролю якості
Кожна виробнича партія проходить послідовні етапи перевірки, перш ніж товар покине фабрику. Пластини, що не відповідають вимогам, відхиляються та ніколи не потрапляють на склад готової продукції.
1. Спектральний аналіз/аналіз складу сировини для перевірки відповідності алюмінієвого сплаву або сталі.
2. Лиття або формування заготовки, а також неруйнівний контроль внутрішніх дефектів.
3. Комбінована термічна обробка старіння для зняття напруги для зняття залишкової напруги.
4. Грубе фрезерування з обох сторін для видалення надлишків.
5. Напівчистове фрезерування отворів сітки, різьбових отворів під гвинти та бічних контрольних кромок.
6. Завершіть поверхневе шліфування верхньої опорної площини та нижньої опорної площини.
7. Прецизійний контроль: площинність, паралельність, допуск положення отвору, перевірка розміру різьби.
8. Перевірка імітації циклічної заміни та затискання зразків під номінальним навантаженням.
Таблиця несправностей і усунення несправностей
|
Феномен несправності |
Ймовірна першопричина |
Рекомендоване рішення |
|
Повторне розташування пластини дрейфує після заміни |
Нижня опорна поверхня деформована/вм'ята; положення отвору висувної шпильки зміщено; знос цангового патрона |
Перевірте площинність пластини та опорну поверхню; перевірити викрійку шпильки; обслуговуйте або замініть цанговий патрон |
|
Стяжні шпильки не можуть плавно ввійти в цанги патрона |
дрейф положення різьбового отвору; зігнуті або великі шпильки; тріски в отворах |
Перевірте допуск до положення отвору; перевірити тягові шпильки; очистіть усі отвори перед посадкою |
|
Пластина хитається / сидить нерівно на патроні |
Стружка, що застрягла між дном і патроном; викривлена нижня площина; очищення відсутньої бази даних |
Повністю очистіть контрольну поверхню патрона та дно пластини; повторно відшліфуйте або замініть пластину, якщо її площина нерівна |
|
Очевидна ріжуча вібрація або стукіт |
Тарілка не повністю встановлена; нерівномірний крутний момент шпильки; плита перевантажена для свого матеріалу |
Повторно встановіть і рівномірно затягніть всі тягові шпильки; підтвердити значення навантаження в порівнянні з параметрами різання |
Специфікація встановлення
1. Ретельно очистіть контрольну поверхню патрона з нульовою точкою серії 52 і нижню поверхню розташування пластини; видаліть всю стружку, залишки охолоджуючої рідини та задирки перед посадкою.
2. Вкрутіть відповідні тягові шпильки в нижні отвори пластини з офіційним рекомендованим моментом затягування; надмірний крутний момент спотворює різьбовий отвір і базову пластину, недостатній крутний момент викликає ослаблення під впливом вібрації різання.
3. Опустіть пластину прямо на патрон; переконайтеся, що всі тягові шпильки увійшли в цанги без зусилля. Увімкніть затиск, а потім переконайтеся, що пластина сидить повністю рівно, без хитання.
4. Ніколи не розміщуйте прокладки, папір або клей між днищем пластини та контрольною поверхнею патрона; будь-який шар сендвіча руйнує точність повторення.
5. Під час масового виробництва регулярно перевіряйте площинність верхньої поверхні та опорні краї; замініть або повторно відшліфуйте пластину, коли площинність виходить за межі допуску або на базових поверхнях з’являться вм’ятини/знос.
6. Для нестандартних пластин OEM суворо дотримуйтеся вимог до креслення щодо розмірів контуру, розташування отворів у сітці, позицій отворів для висувних шпильок і базової площинності.
Упаковка та відвантаження
JWGRIP 52 Quick Change Fixture Plates — стандартні SKU підтримують швидку глобальну відправку замовлення.
Кожна пластина отримує незалежний захист від іржі/корозії та поверхневу захисну плівку на базових поверхнях перед упаковкою.
Замовлення невеликими партіями: антикорозійний мішок плюс міцна картонна коробка із захистом кутів країв.
Оптові експортні замовлення: стійкий до ударів ящик із твердої деревини, що не підлягає фумігації, із роздільною прокладкою, що запобігає подряпинам і деформаціям базової поверхні під час логістики морем-сушею на великі відстані.
Індивідуально модифіковані замовлення OEM виконуються за взаємно підтвердженим часом.
Таблиця даних перевірки партії та протокол перевірки площинності/розмірів додаються до кожної упаковки.
Послуги післяпродажної підтримки
1. Умови гарантії: за умови правильного встановлення, відповідного вибору тягової шпильки та номінальних умов роботи основний корпус невитратної пластини має гарантію 1 рік. Гарантія не поширюється на пошкодження, спричинені різанням із перевантаженням, неправильним моментом затиску, стиранням опорних поверхонь, спричиненим сколом, впливом людини та невідповідною хімічною корозією.
2. Дистанційне онлайнове технічне керівництво для встановлення та аналізу несправностей. Глобальні клієнти можуть надсилати технічні запити електронною поштою; інженери відповідають протягом 24 робочих годин.
3. До кожного замовлення на купівлю надаються креслення з повними розмірами та документація щодо характеристик матеріалів.
4. Технічні консультації на інженерному рівні для вимог OEM: коригування розміру контуру, модифікація макета отворів сітки, оновлення якості матеріалу, спеціальні варіанти анодування/обробки поверхні.
5. Стабільна партія запасних частин як для стандартних, так і для нестандартних кріпильних пластин для повторних замовлень.
Закупівлі та технічна оцінка
Основна цінність: складне лиття/кування зі старінням для зняття напруги, надточне двостороннє шліфування, суворий багатофазний власний контроль якості, схема отворів, взаємозамінна з основними системами нульової точки серії 52, гнучке налаштування OEM розміру / матеріалу / обробки поверхні.
52 Quick Change Fixture Plate for CNC Workholding вирішує типові вузькі місця верхніх інструментів систем кріплення з нульовою точкою: дрейф площинності верхньої поверхні, зсув положення отвору висувної шпильки, викривлення нижньої опорної точки та короткий термін служби фрезерованих необроблених пластин.
Нагадування про оцінювання:
1. Перед розміщенням замовлення підтвердьте відповідність специфікації системи нульової точки та перевірте сумісність шаблону отворів для висувної шпильки.
2. Уточніть необхідний розмір контуру, розташування отворів сітки, фактичне максимальне навантаження на різання та умови навколишнього середовища в майстерні (нормальні / з високим рівнем корозії) і виберіть відповідно легку версію з литого алюмінію або сталеву жорстку версію.
3. Стандартні товари мають короткий термін доставки; оберіть розробку OEM на замовлення для особливих вимог до контуру, розташування отворів або обробки поверхні.
Пряме виробництво від JWGRIP. Переважна верхня інструментальна пластина для прес-форм, автозапчастин і 3-осьових/5-осьових 52-серійних комплектів фіксаторів нульової точки для загальної точної обробки.
FAQ
Q1: Чи можуть стандартні кріпильні пластини 52 безпосередньо відповідати патронам нульової точки серії 52 інших брендів?
Стандартні версії взаємозамінні лише з системами нульової точки серії 52, які мають повністю узгоджену схему отвору для висувної шпильки та інтерфейс бази даних. Якщо візерунок відрізняється, слід прийняти індивідуальну табличку OEM.
Q2: Які сигнали вказують на те, що пластина кріплення потребує заміни або повторного шліфування?
Замініть або повторно відшліфуйте, якщо площинність верхньої поверхні виходить за межі допуску, нижня опорна точка показує вм’ятину/викривлення або повторне розташування неможливо відновити після ретельного очищення патрона та пластини.
Q3: Чи можна підкладати прокладки або папір під пластину для регулювання висоти?
Ні. Будь-який шар сендвіча між нижньою пластиною та контрольною поверхнею патрона руйнує точність повторення. Регулювання висоти має здійснюватися шляхом точного шліфування самої базової пластини.
Q4: Лита алюмінієва пластина або сталева пластина — що вибрати?
Литий алюміній легший, швидше замінюється та підходить для легкого та середнього різання; сталеві (або чавунні) версії забезпечують більш високу жорсткість і збереження площинності для важких форм і різання. Вибирайте відповідно до навантаження на різання та динамічних вимог машини.
Надіслати запит
Контактна інформація
-
Адреса
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Тел
-
Електронна пошта
Ласкаво просимо надіслати запит до JWGRIP. Наша професійна технічна команда та відділ продажів надасть безкоштовний вибір світильників, індивідуальний дизайн рішення та точну цінову пропозицію.

Новини Рекомендації