український
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






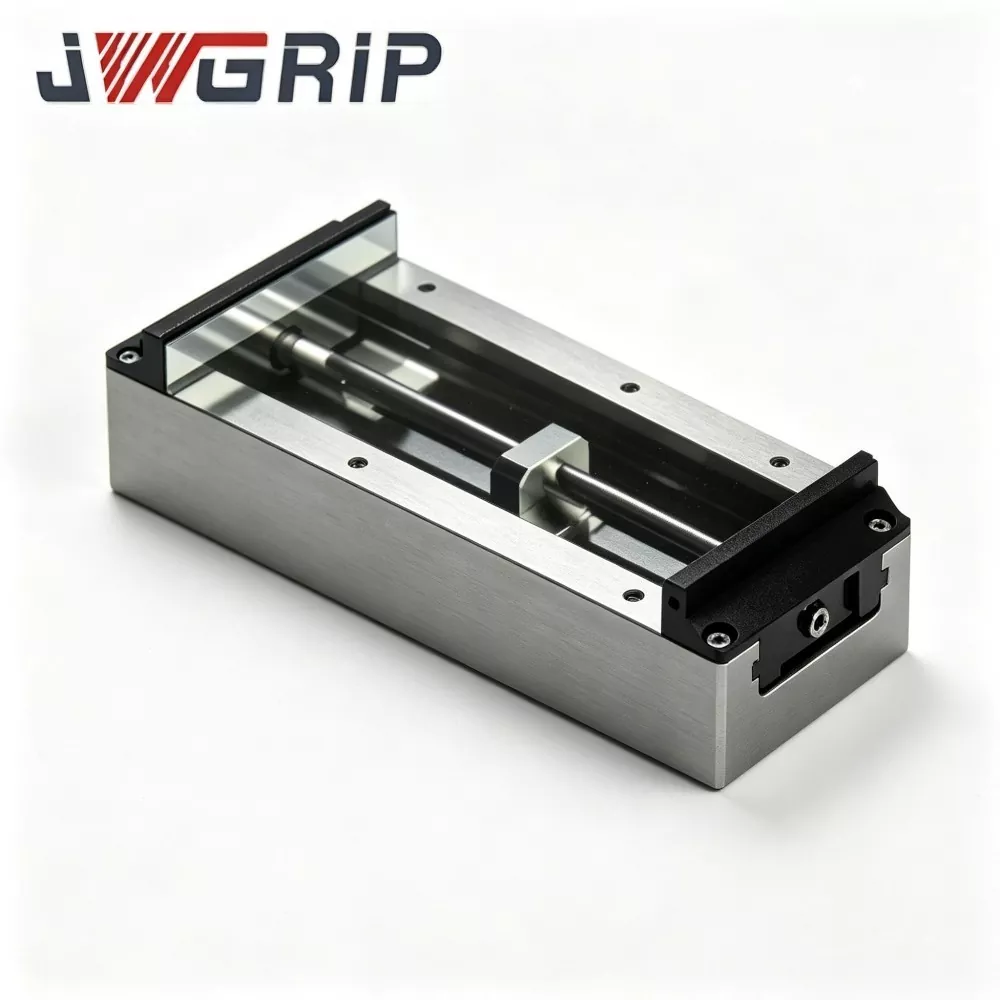
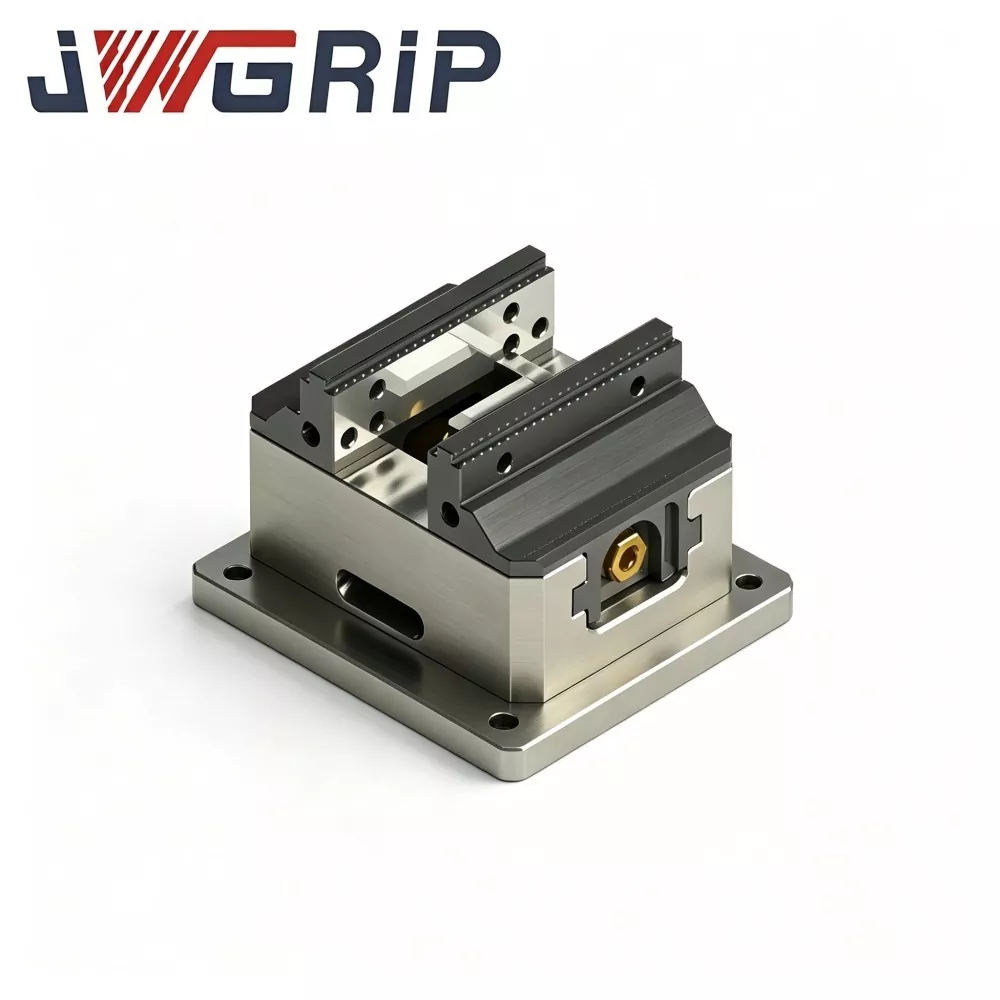
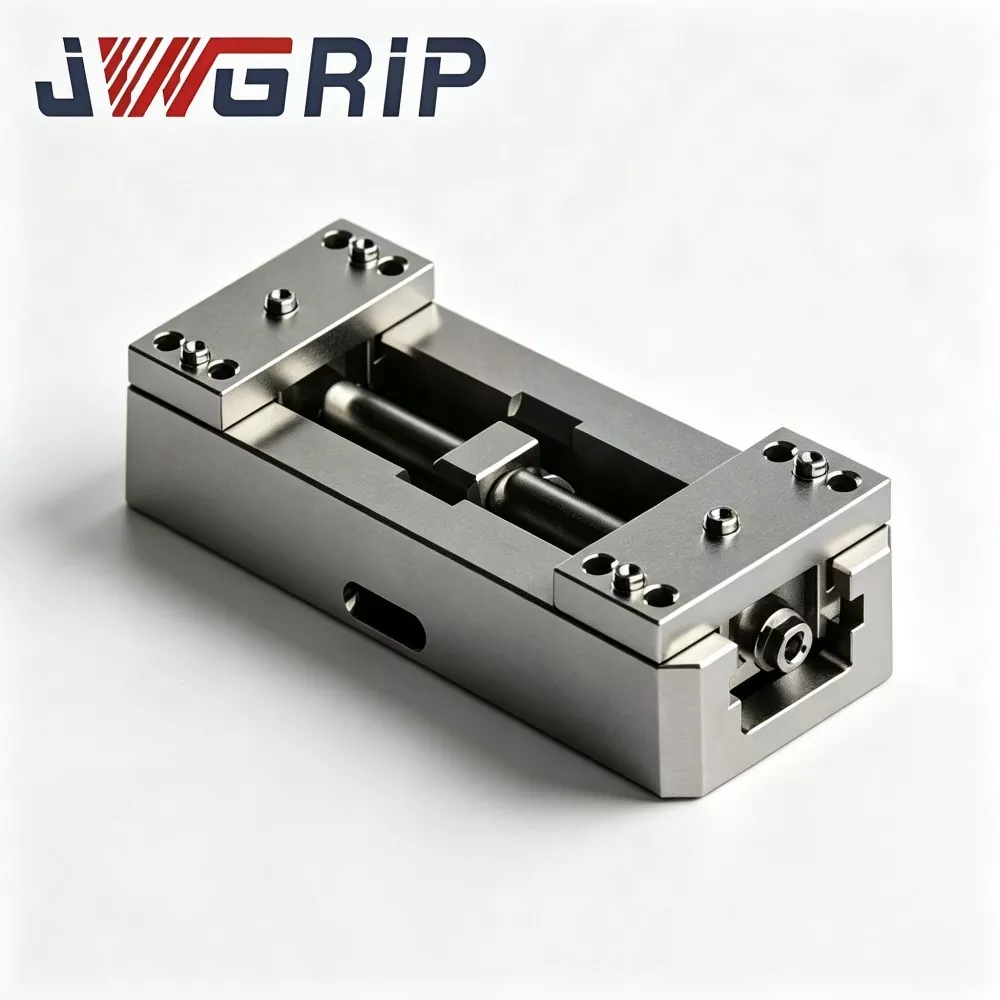
Великі транспортні самоцентрувальні лещата з м’якими губками для 5-осьової обробки з ЧПУ
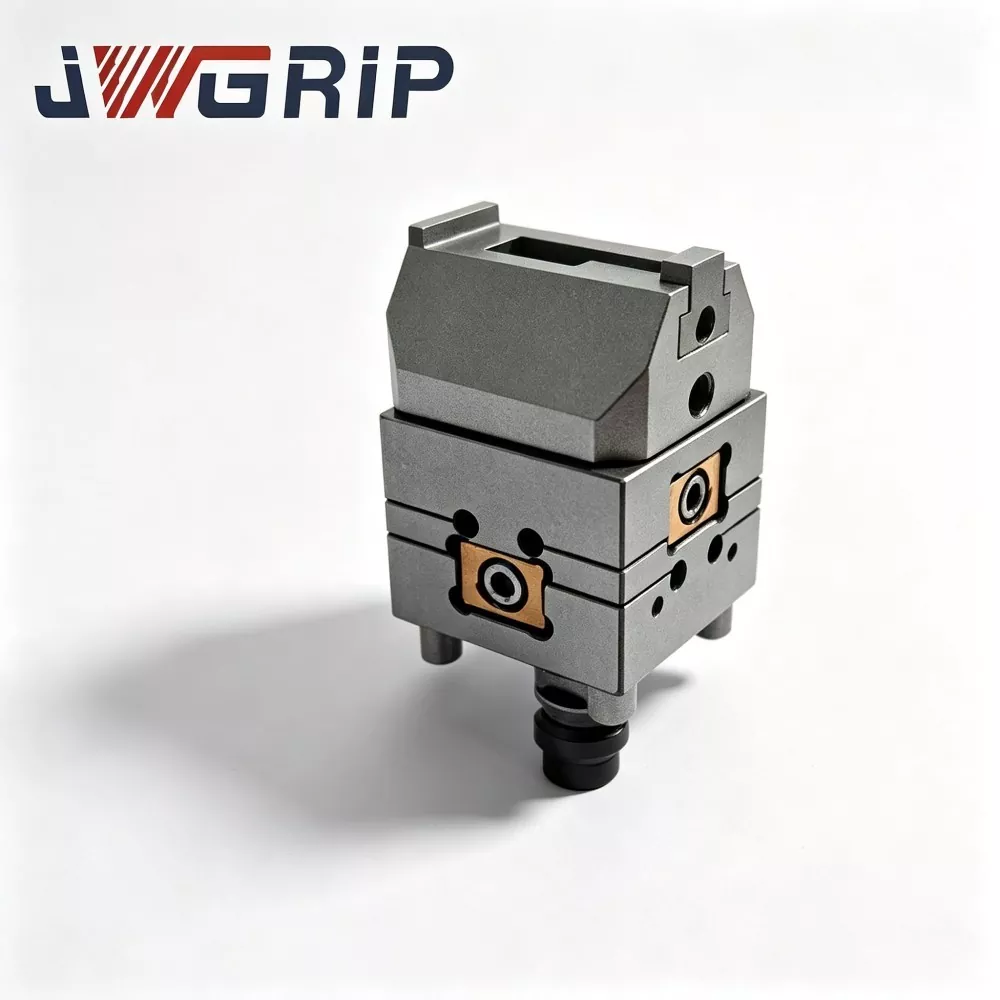
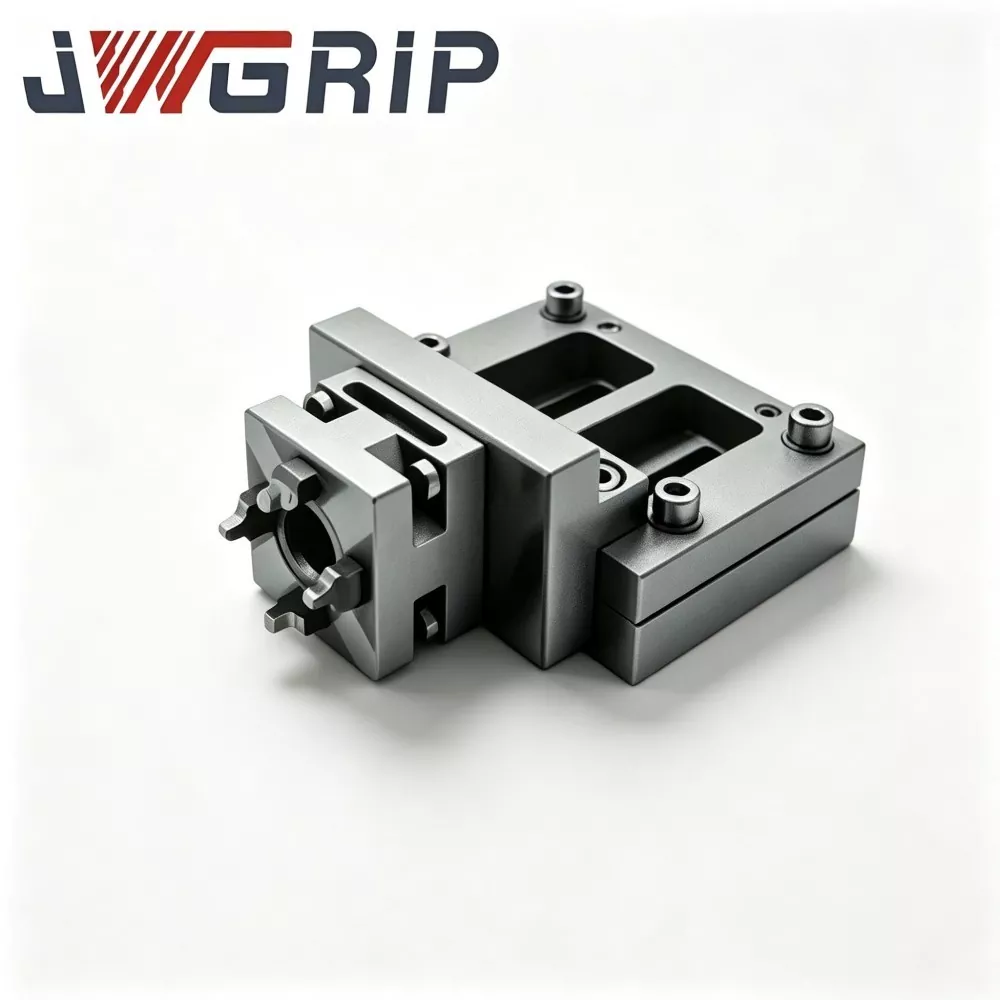
JWGRIP є професійним виробником і постачальником високоякісних великих пересувних самоцентруючих лещат із м’якими кулачками для 5-осьової обробки з ЧПК у Китаї, надаючи послуги прямих продажів заводу зі стандартними продуктами, повністю наявними на складі, для швидкої доставки по всьому світу. Це високопродуктивне інтегроване затискне пристосування нового дизайну, оптимізоване виключно для робочих умов 5-осьової обробки з ЧПК. Завдяки затискній структурі з великим ходом і гнучкій м’якій конструкції губок, що піддаються механічній обробці, він об’єднує адаптивне позиціонування під різними кутами та структурні переваги захисту від перешкод в єдиному блоці, не потребуючи додаткових допоміжних інструментів.
Ці високоякісні 5-осьові спеціалізовані самоцентрувальні лещата мають міцну конструкцію, високу ефективність і легкість в обслуговуванні, повністю адаптуючись до різноманітних орієнтацій нахилу та обертання характеристик обробки 5-осьових верстатів. Усі ковзні та центрувальні компоненти сердечника проходять сувору заводську обробку для зняття напруги та надточне шліфування, що забезпечує тривалу стабільну точність центрування та жорсткість затиску під час безперервної багатокутової циклічної обробки.
Гнучкі м’які губки підтримують локальну обробку профілю на місці, щоб відповідати складним і нерегулярним контурам заготовки, досягаючи рівномірного розподілу затискної сили та ефективно запобігаючи поглибленню поверхні, деформації локальної напруги та зміщенню заготовки.
Завдяки оптимізованій обтічній структурі корпусу великі самоцентрувальні лещата з м’якими губками для 5-осьової обробки з ЧПК дозволяють уникнути перешкод інструменту та максимізувати ефективний простір для обробки.
Широко застосовний для точної обробки компонентів в аерокосмічній промисловості, новій енергетиці, прес-формах і медичному обладнанні, це кріплення Made-in-China забезпечує стабільні, високоточні та професійні інструментальні рішення для глобальних промислових клієнтів, які займаються виробництвом складної 5-осьової обробки.
Проблемні точки галузі та позиціонування на ринку
Великі пересувні самоцентрувальні лещата з м’якими губками для 5-осьової обробки з ЧПК – це точне затискне пристосування, спеціально розроблене для умов 5-осьової обробки з ЧПК.
Проблеми 5-осьової обробки:
● На відміну від 3-осьових фрезерних верстатів, 5-осьові верстати потребують обертання, нахилу та обробки деталей у різних орієнтаціях
● Суворі вимоги до ходу затиску пристосування, стабільності центрування, ефективності захисту від моменту перекидання, контурної структури та контактної поверхні затиску
Цей продукт вирішує проблеми промисловості:
1.Звичайні самоцентрувальні лещата для 3-осьових верстатів мають обмежений затискний хід і не можуть вмістити великорозмірні довгі смуги та рамні деталі.
2.Конструкції з жорсткими губками часто створюють вм’ятини та локальну екструзійну деформацію на алюмінієвих, мідних, литих під тиском і тонкостінних неметалевих заготовках. Під час 5-осьової обробки нахилом незначна деформація посилить помилки обробки та призведе до браку деталі.
3.Деякі світильники з великим ходом не мають структурного посилення для 5-осьових умов нахилу. Коли шпиндель верстата нахиляється та обертається, внутрішня передача може спричинити зміщення зазору та втрату точності центрування, що призведе до сукупного відхилення розмірів для багатосторонньої обробки.
4.Багато стандартних лещат мають громіздкі профілі та схильні до перешкод на 5-осьових поворотних столах, обмежуючи кути обертання машини та зменшуючи доступний діапазон обробки.
5.Традиційним світильникам бракує стандартизованого монтажу. Зміна інструментів на 5-осьових столах потребує повторного калібрування циферблатного індикатора, що споживає багато ефективного часу обробки та знижує використання 5-осьового верстата.
Наше рішення:
1. Ці самоцентрувальні лещата з м’якими губками з великим ходом оптимізовані для таких больових точок по 5 осей:
2. Збільшує хід затиску для нестандартних деталей великого розміру
3. Модифіковані гнучкі м’які губки розсіюють напругу затиску, щоб уникнути пошкодження заготовки
4. Посилений корпус і трансмісія протистоять моменту перекидання, створюваному нахилом по 5 осях
5. Зберігає точність центрування під час обробки з різною орієнтацією
6. Оптимізований зовнішній контур зменшує ризик перешкод поворотного столу
7. Сумісність із логікою встановлення 5-осьових поворотних столів для швидкого позиціонування інструментів
Маючи високопродуктивні, довговічні та зручні функції, великі транспортні самоцентрувальні лещата з м’якими губками для 5-осьової обробки з ЧПК підходять для вертикальних 5-осьових обробних центрів, 5-осьових верстатів у стилі колиски та 5-осьового обладнання з поворотним столом. Він обслуговує аерокосмічну обробку легких деталей, обробку корпусів з використанням нової енергії, обробку складних прес-форм і точне 5-осьове фрезерування медичних деталей, допомагаючи виробникам зменшити кількість браку та підвищити ефективність 5-осьової обробки та послідовність багатосторонньої обробки.
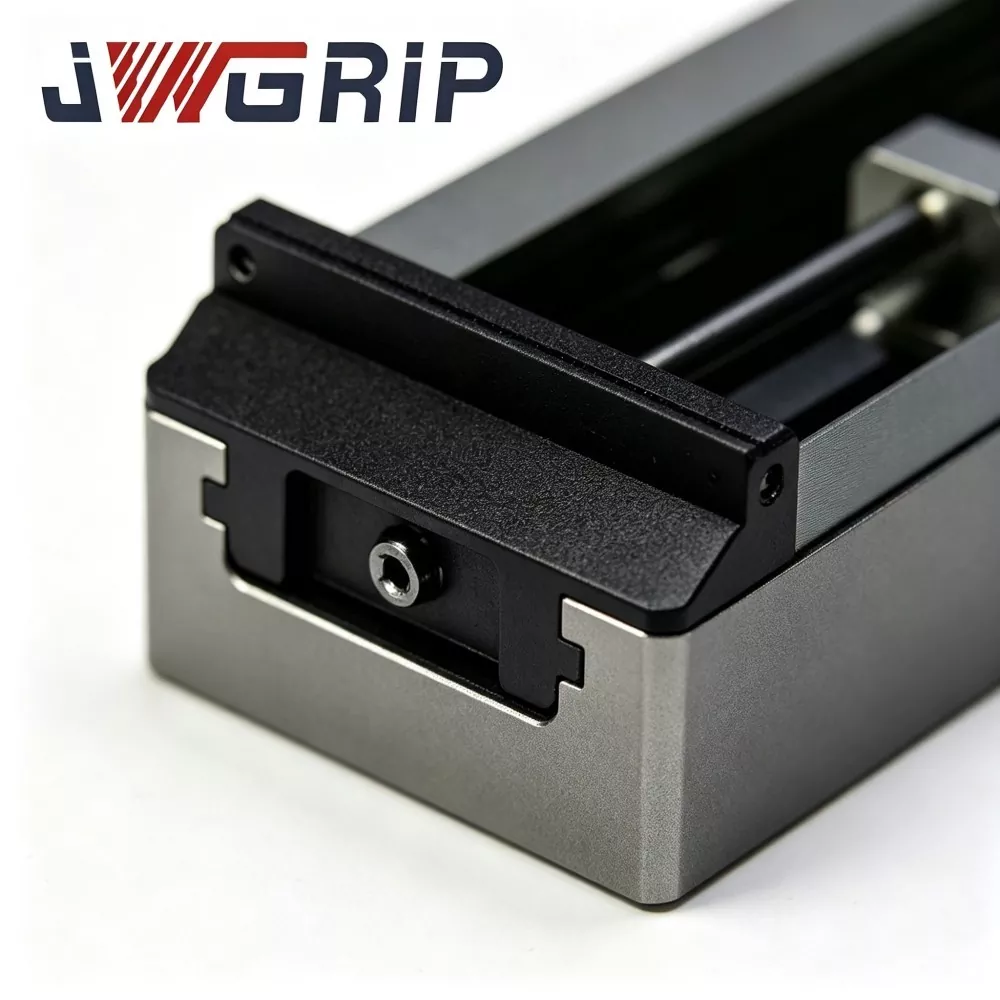
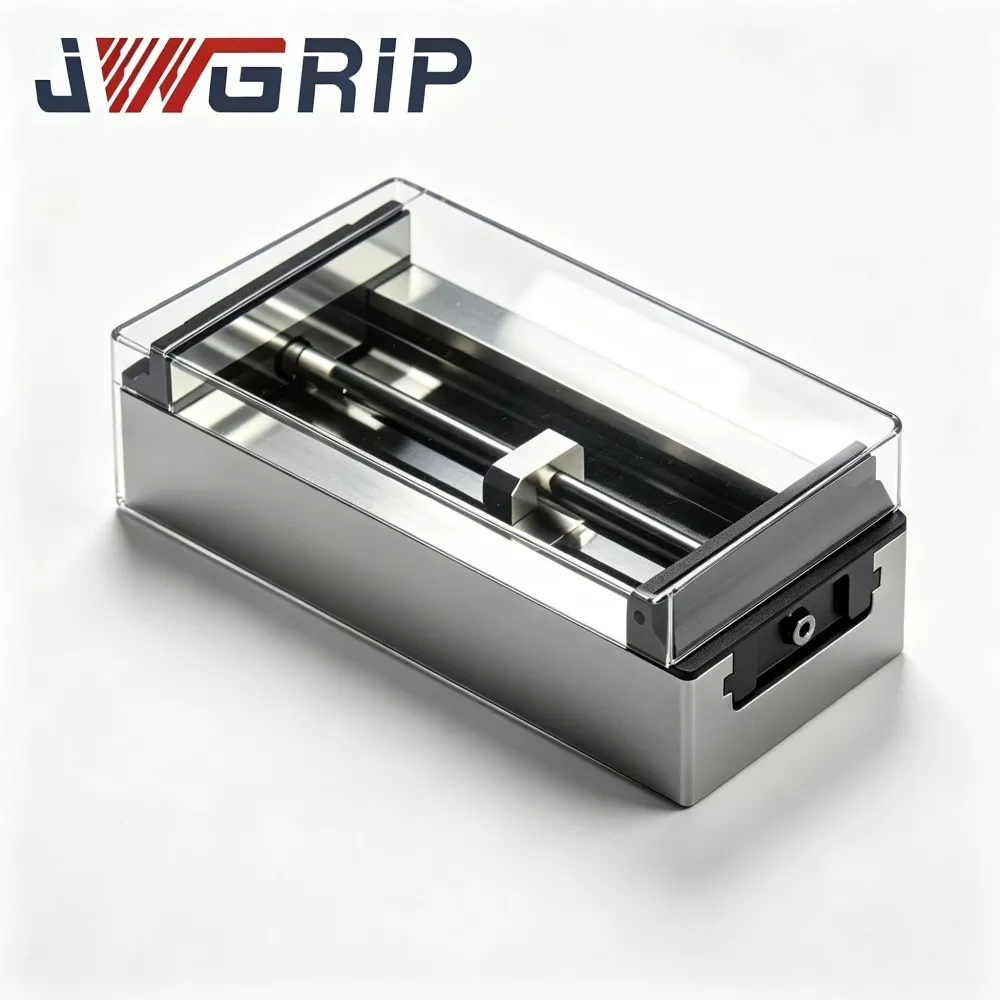
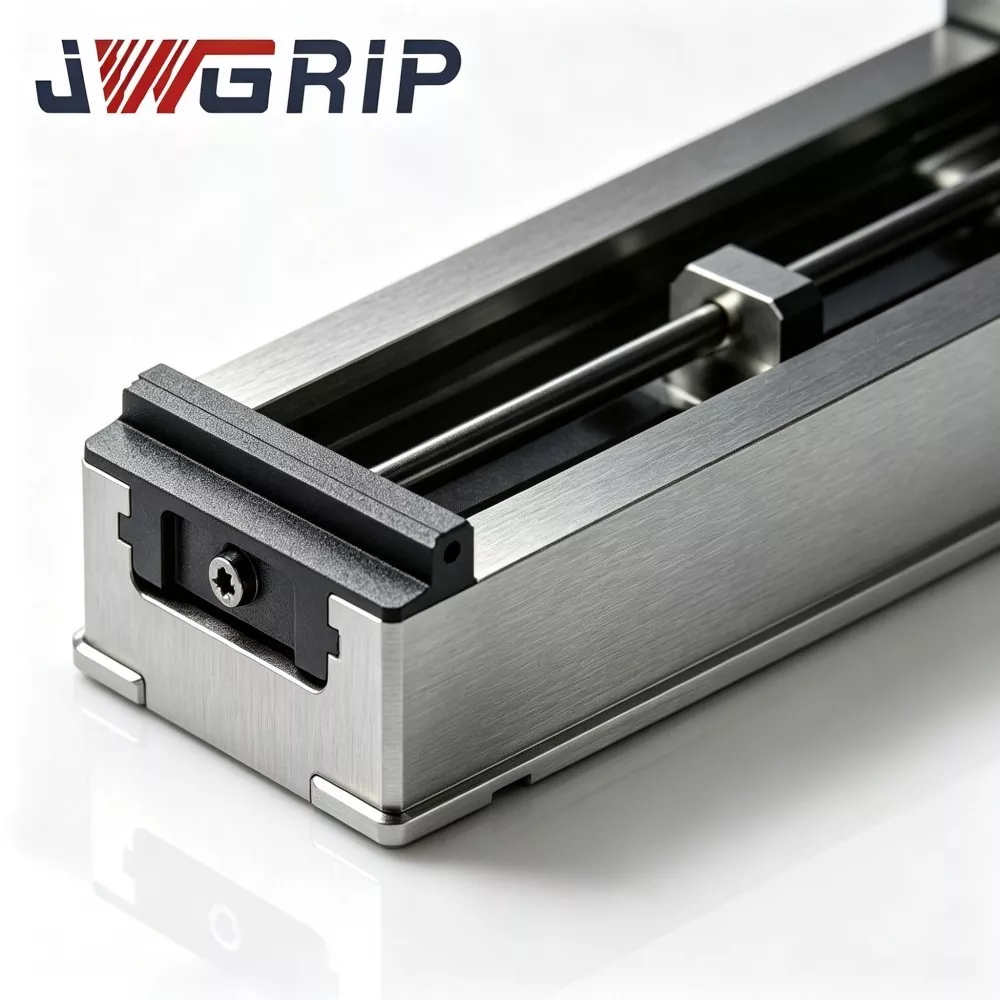
Загальна структура
Лещата складаються з шести основних компонентів:
Корпус лещат високої міцності
Вузол синхронної рейкової передачі з великим ходом
Змінні гнучкі м'які губки, що змінюються
Монтажна база, адаптована до 5 осей
Повністю закритий ущільнювач, стійкий до пилу та охолоджуючої рідини
Тонка настройка запірного механізму
Корпус: Корпус лещат цілісно відкований з високоміцної легованої сталі з багатопрохідною обробкою для зняття напруги для усунення внутрішньої напруги від кування та обробки. Він протистоїть моменту перекидання, коли деталі нахиляються та обертаються на 5-осьових верстатах, і запобігає деформації корпусу.
Трансмісія: вузол синхронної трансмісії з великим ходом має прецизійне шліфування та має суворо контрольований зазор, щоб гарантувати симетричне відкривання та закривання подвійних м’яких губок.
Затискачі: м’які затискачі з високоміцного сплаву підтримують шліфування та формування на місці, щоб відповідати вигнутим і нерівним контурам заготовки, збільшувати контактну площу затиску та розподіляти затискну силу.
Ущільнення: повністю закрита ущільнювальна конструкція блокує стружку, охолоджуючу рідину та пил від потрапляння в порожнини трансмісії, адаптуючись до середовища 5-осьової майстерні з інтенсивним охолодженням.
База: профіль основи спеціально оптимізовано для зниження ризику перешкод на 5-осьових поворотних столах.
Принцип роботи
1. Самоцентруючий принцип затиску:
Internal large-travel synchronous transmission drives dual soft jaws to move symmetrically. Деталі автоматично центруються незалежно від положення розміщення, усуваючи ручне вирівнювання та калібрування циферблатного індикатора. Workpiece center is locked before 5-axis machining to remove human-caused positioning errors. Гнучкий контакт з м’якими губками рівномірно розподіляє силу затиску, щоб уникнути екструзійної деформації тонкостінних і м’яких матеріалів під час затиску. Навіть коли деталі нахиляються та обертаються за допомогою 5-осьового столу, стабільне центрування зберігає положення деталі та забезпечує постійні розміри багатогранної обробки.
2. Принцип позиціонування, адаптований до 5-осьового столу:
Основа лещат розроблена відповідно до стандартів встановлення для 5-осьових поворотних столів і може бути безпосередньо встановлена на опорних поворотних столах і поворотних столах з ЧПК. Після монтажу досягається стабільна опорна точка. Інструмент можна швидко розібрати та зібрати, щоб скоротити час повторного калібрування базової точки. Він може підключатися до гнучких виробничих систем FMS для реалізації безперервної 5-осьової обробки різноманітних деталей.
Диференційовані основні переваги
1. Затиск великого ходу для нерегулярних 5-осьових заготовок великого розміру.
Розширений хід затиску вміщує довгосмугові профілі, великогабаритні корпуси та складні рамні деталі. Одне пристосування охоплює різні розміри заготовок, скорочуючи витрати на конфігурацію пристосувань для 5-осьового виробництва з високим вмістом малої кількості продукції.
2. Модифіковані гнучкі м'які губки, щоб уникнути пошкодження 5-осьового затиску.
М’які губки можна шліфувати для вигнутих нерівних контурів, щоб збільшити площу контакту та розподілити напругу затиску. Для тонкостінних алюмінієво-мідних деталей він запобігає вдавленню при затиску та екструзійній деформації, зменшуючи брухт деталей для високоточної обробки деталей із високою обробкою поверхні.
3. Посилена трансмісія та жорсткість кузова для протистояння 5-осьовому моменту перекидання.
Кований корпус із знятим напругою та посилена структура трансмісії запобігають зміщенню губок і відхиленню центрування під час повороту нахилу по 5 осях, зберігаючи стабільні розмірні характеристики для обробки в різних орієнтаціях і усуваючи сукупні помилки обробки з кількома поверхнями.
4. Оптимізований профіль для зменшення ризику перешкод для 5-осьового поворотного столу.
Базовий профіль обтічний. Встановлений на опорних поворотних столах, він зменшує перешкоди між пристосуванням і шпинделем верстата або інструментальним магазином, розширюючи ефективний діапазон кутів обробки 5-осьових верстатів.
5. Повністю закрите ущільнення для жорстких 5-осьових умов обробки.
При 5-осьовій обробці утворюється велика кількість стружки та охолоджуючої рідини. Ущільнювальна структура блокує домішки з внутрішньої передачі, щоб уникнути заклинювання та погіршення точності. Пристрій міцний і простий в обслуговуванні для щоденної експлуатації.
6. Стандартизована 5-осьова монтажна конструкція на столі для швидшої зміни інструментів.
Основа відповідає основним стандартам встановлення 5-осьового поворотного столу. Швидке розбирання та складання скорочує час калібрування циферблатного індикатора та покращує використання 5-осьової машини, підтримуючи автоматизовані виробничі лінії FMS.
7. Прямі продажі на заводі з підтримкою модифікації OEM.
Як завод-постачальник, ми можемо проводити структурні налаштування відповідно до моделей 5-осьових верстатів клієнтів і характеристик обробки деталей, щоб задовольнити персоналізовані вимоги до 5-осьового процесу.
Застосовні галузі та сценарії
5-осьова обробка аерокосмічних легких компонентів: 5-осьове багатогранне фрезерування тонкостінних і нестандартних легких деталей з аерокосмічного алюмінію, що забезпечує надійне затискання та відповідає стандартам точності обробки аерокосмічних деталей.
5-осьова обробка складних частин за новою енергією: 5-осьове багатоорієнтаційне фрезерування для корпусів акумуляторів з новою енергією, неправильних алюмінієвих кронштейнів і деталей з довгим профілем для запобігання деформації затискання та гарантування точності розмірів складного контуру.
5-осьова обробка складних деталей у прес-формі: багатоваріантна 5-осьова обробка невеликих обсягів для складних вставних форм, нерегулярних стрижнів прес-форм і аксесуарів для форм із довгими стрічками зі швидкою зміною інструментів для скорочення циклів налаштування.
Точна 5-осьова обробка деталей медичного обладнання: 5-осьова обробка тонкостінних медичних компонентів із алюмінію та титанового сплаву з суворими вимогами до якості поверхні та точності розмірів. Гнучкі м'які губки запобігають пошкодженню поверхні при затиску.
5-осьова обробка складних деталей споживчої електроніки: одночасне 5-осьове фрезерування для складних каркасів комунікаційного обладнання та алюмінієво-мідних деталей із різною кривизною, що забезпечує узгодженість багатосторонньої обробки.
Гнучкі 5-осьові автоматизовані виробничі лінії FMS: роботизоване завантаження/розвантаження та обертання кількох інструментів реалізують безперервну 5-осьову обробку без персоналу для сучасних інтелектуальних виробничих майстерень.
Специфікації встановлення та налагодження
Очищення перед установкою: Ретельно очистіть монтажну поверхню 5-осьового поворотного столу та контактну поверхню основи лещат. Видалити стружку, залишки охолоджуючої рідини та масло. Сторонні частки спричиняють нахил інструменту та відхилення розмірів під час 5-осьової обробки з різними орієнтаціями.
Монтаж: Вирівняйте лещата щодо поворотного столу, підберіть отвори для штифтів, закріпіть кріпильні болти відповідно до вимог машини. Підтвердьте надійну фіксацію без струшування та повну перевірку базової точки перед 5-осьовою обробкою.
Завантаження заготовки: невимушено розмістіть заготовки між м’якими губками. Подвійні губки автоматично центруються та затискаються. Відрегулюйте силу затиску відповідно до матеріалу заготовки. Застосовуйте помірну силу для тонкостінних м’яких заготовок, щоб запобігти ковзанню заготовки під час нахилу по 5 осях; відповідно збільшити силу для твердих матеріалів.
Пробне різання: виконайте 5-осьову перевірку пробного різання. Переконайтеся, що деталь не ослаблена. Запустіть порожній цикл машини, щоб перевірити нахил і обертання столу. Запустіть офіційну 5-осьову програму лише тоді, коли немає зміщення або вібрації.
Автоматичне калібрування. Для налагодження автоматизованої лінії відкалібруйте центральну точку робота-захвату відповідно до центру центрування лещат і уникніть механічного пошкодження пристосувань і заготовок.
Правила щоденного технічного обслуговування
Щоденне очищення: після щоденної роботи очищайте затискні поверхні м’яких губок, щоб видалити стружку та залишки, уникаючи зсуву затиску при 5-осьовій обробці.
Регулярне змащування: змащуйте внутрішню синхронну трансмісію спеціальним мастилом кожні два тижні, щоб забезпечити плавність руху щелеп і запобігти збільшенню зазору, спричиненому повторним нахилом по 5 осях.
Догляд за щелепами: не бити сильно по м’яких щелепах. М'яко подрібнити для формування. Замініть зношені м’які губки окремо, не змінюючи лещата.
Захист основи: захистіть поверхню кріплення основи лещат від зіткнень і подряпин. Застосуйте антикорозійну обробку під час простою, щоб зберегти точність даних кріплення надовго.
Відсутність перевантаження: не допускайте надмірного ходу та не перевантажуйте затиск, щоб уникнути деформації конструкції трансмісії під навантаженням обертального моменту по 5 осях.
Поширені несправності
|
Несправність |
Причина |
Рішення |
|
Вдавлення заготовки або деформація екструзією після 5-осьової обробки |
Надмірне зусилля затиску; відколи на поверхні м'яких щелеп; неповний контакт заготовки |
Помірно зменшіть силу затиску; ретельно очищати поверхні щелепи; переставте заготовку для повного контакту |
|
Погана узгодженість багатосторонньої обробки та відхилення центрування після нахилу заготовки |
Відсутність мастила в трансмісії; недостатня фіксація основи; нерівномірний знос м'яких щелеп |
Змастіть механізм передачі; повторно затягніть болти кріплення основи; замініть зношені м'які губки та повторно відкалібруйте точність центрування |
|
Затискний рух щелепи та зсув щелепи під час нахилу по 5 осях |
Стружка і охолоджуюча рідина потрапляють в ущільнювальну порожнину; зміщений зазор трансмісії; недостатнє змащення |
Очищення внутрішніх забруднень; відрегулювати зазор трансмісії; регулярно поповнюйте мастило |
|
Сигналізація перешкод під час обертання 5-осьового поворотного столу |
Неправильне встановлення кріплення; перешкоди між контуром кріплення та компонентами машини |
Перекалібруйте положення встановлення світильника; проводити індивідуальні зміни профілю, коли це необхідно |
Служба налаштування
Доступні індивідуальні послуги для більшого ходу затиску, спеціальних радіусних м’яких губок і нестандартних монтажних отворів для конкретних 5-осьових поворотних столів.
① Підтримується брендування OEM.
② Повні прайс-листи та умови заводських цін для оптових замовлень надаються за запитом.
③ Пряме заводське ціноутворення – без посередницької націнки.
Післяпродажне обслуговування
12-місячна гарантія поширюється на виробничі дефекти (за винятком неправильної роботи людини).
Безкоштовний ремонт або заміна запчастин надається в разі дійсних гарантійних вимог.
Доступне дистанційне онлайнове технічне керівництво з монтажу та введення в експлуатацію.
Для об’єктів масового замовлення можлива платна послуга здачі в експлуатацію на місці.
FAQ
Питання 1: Чи можна встановити великі транспортні самоцентрувальні лещата з м’якими губками для 5-осьової обробки з ЧПК безпосередньо на 5-осьових поворотних столах у формі підставки?
A: Так. Основа розроблена для 5-осьових стандартних поворотних столів і може бути встановлена безпосередньо на поворотних столах. Оптимізований контур зменшує ризик перешкод обертання.
Питання 2: Чи потрібно замінювати лещата, коли м’які губки зношуються?
В: Ні. М’які губки є незалежними змінними деталями, що знижує витрати на довгострокове обслуговування.
Питання 3: Чи зменшує конструкція з великим ходом жорсткість затиску в умовах нахилу по 5 осях?
Відповідь: Ні. Кований корпус зі сплаву зі зниженою напругою та посилена трансмісія можуть витримувати момент перекидання від нахилу по 5 осях і задовольняти більшість сценаріїв точної обробки по 5 осях.
Q4: Чи сумісний він із існуючими старими моделями 5-осьових машин клієнтів?
A: Стандартна версія підходить для основних 5-осьових столів. Доступні індивідуальні модифікації для спеціальних монтажних отворів і розмірів основи.
Q5: Чи тонкостінні алюмінієві деталі ковзатимуть або деформуватимуться під час 5-осьової обробки нахилом?
A: Гнучкі м'які губки рівномірно розподіляють напругу затиску. Правильне налаштування сили затиску ефективно знижує ризик екструзії та деформації тонкостінної частини та запобігає ковзанню заготовки під час нахилу.
Основна цінність
Затиск з великим ходом
Гнучка фіксація без пошкоджень
Стійкість до 5-осьового моменту перекидання
Низька продуктивність обертання
Сумісність з 5-осьовими поворотними столами
Ці функції вирішують проблеми із затисканням нестандартних і тонкостінних деталей великого розміру при 5-осьовій обробці з ЧПУ.
Поради щодо вибору:
Виберіть хід затиску, який відповідає максимальному розміру заготовки.
Виберіть конфігурацію з м’якими губками для алюмінієво-мідних литих тонкостінних деталей.
Стандартні моделі є в наявності для швидкої доставки.
Індивідуальні рішення доступні для спеціальних вимог до 5-осьових верстатів і спеціальних деталей.
Надіслати запит
Контактна інформація
-
Адреса
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Тел
-
Електронна пошта
Ласкаво просимо надіслати запит до JWGRIP. Наша професійна технічна команда та відділ продажів надасть безкоштовний вибір світильників, індивідуальний дизайн рішення та точну цінову пропозицію.
Супутні товари

Новини Рекомендації