український
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






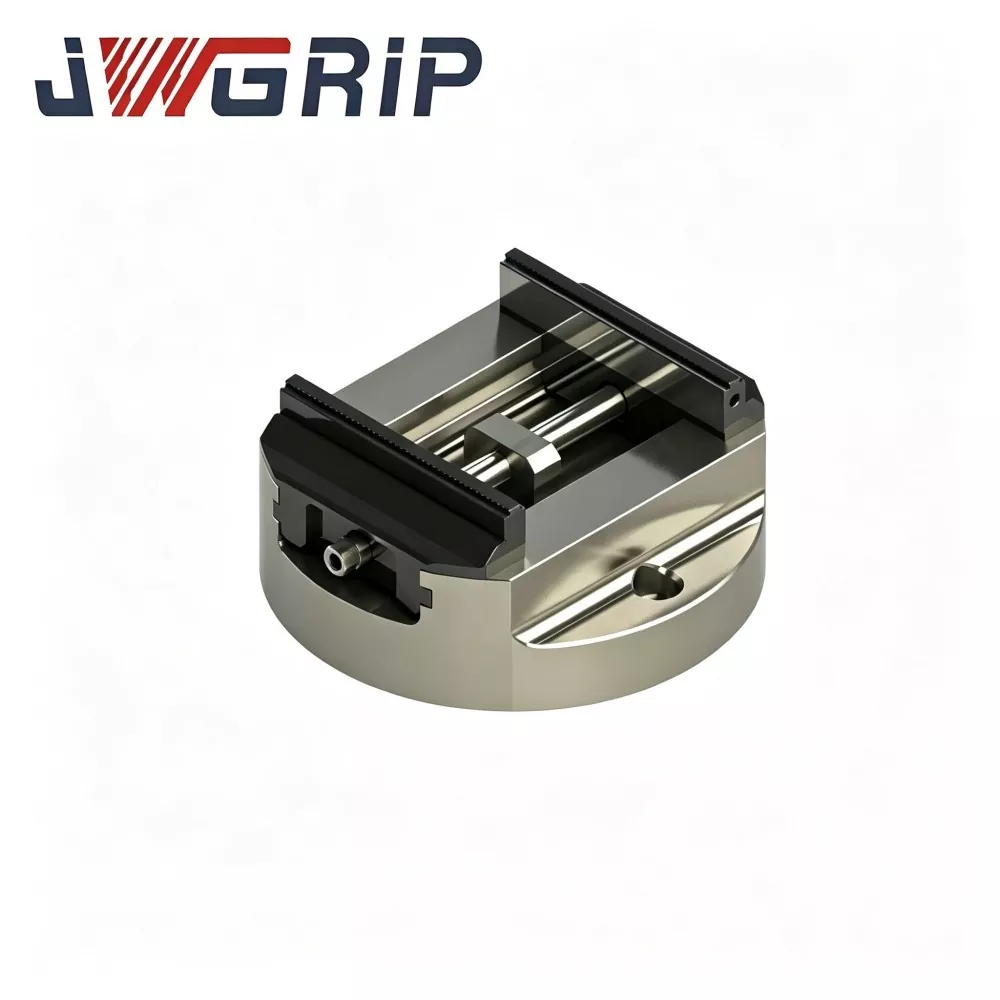
Самоцентрувальні лещата з круглою основою з широким діапазоном затиску
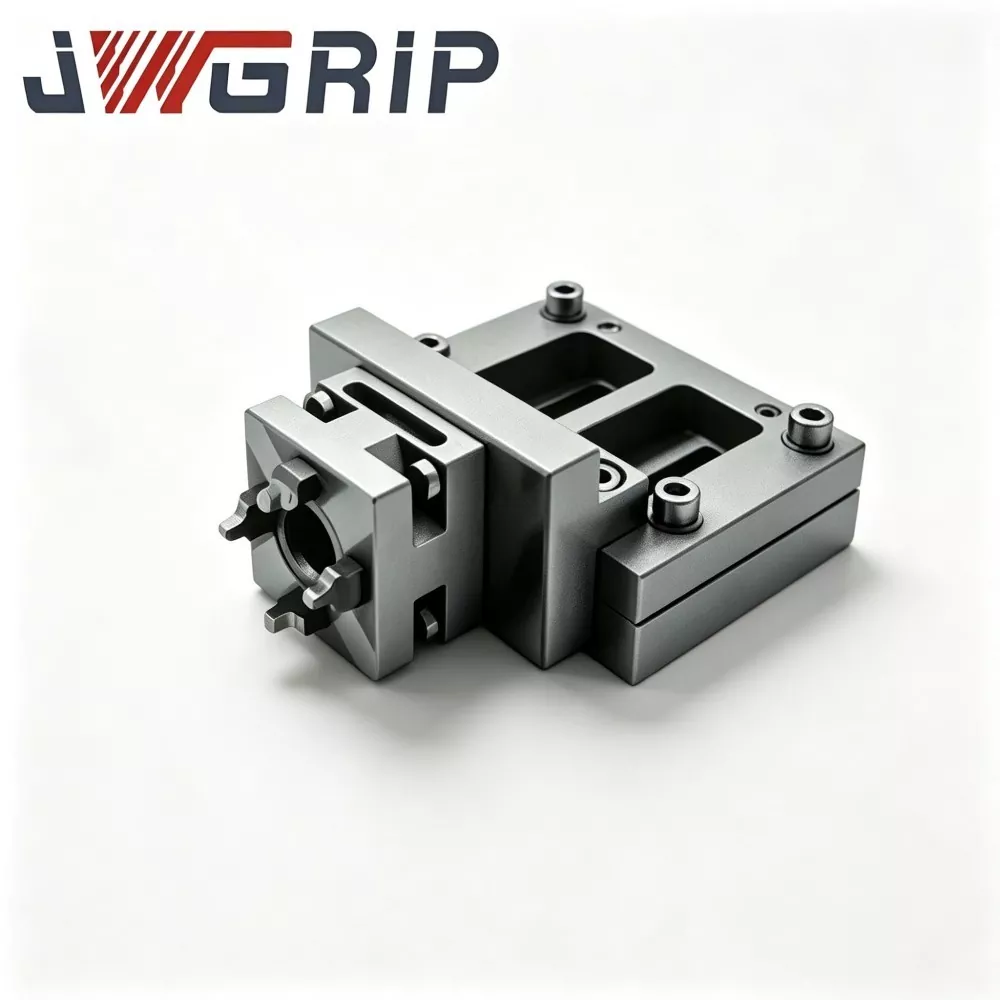
JWGRIP є професійним виробником і постачальником самоцентруючих лещат з круглою основою з широким діапазоном затиску в Китаї, стандартні моделі повністю доступні для задоволення різноманітних вимог до реалізації проекту. Це нещодавно розроблене інтегроване точне затискне пристосування, спеціально розроблене для поворотних столів з ЧПК, 4- та 5-осьових багатоосьових робочих процесів обробки. Завдяки оптимізованому структурному дизайну круглої основи та виготовленому відповідно до суворих промислових стандартів високої якості, він об’єднує широкий діапазон затискної здатності та високостабільну функцію поворотного позиціонування в одному пристрої.
Ці високоефективні самоцентрувальні лещата з круглою основою мають відмінну стабільність позиціонування при обертанні, високоефективне налаштування заготовки, довговічні механічні характеристики та зручну в обслуговуванні модульну структуру. Весь круглий базовий корпус викувано з високоміцної легованої сталі та проходить професійну обробку старінням для зняття напруги для усунення внутрішньої залишкової напруги, ефективно уникаючи структурної деформації та відхилення поворотного положення під довготривалими важкими навантаженнями різання.
Основні обертові узгоджувальні поверхні та центруючі компоненти трансмісії обробляються за допомогою надточного шліфування, що забезпечує стабільну співвісність і постійну точність ходу під час багаторазового поворотного індексування та багатокутової обробки. Він ефективно усуває загальні дефекти традиційних лещат з круглою основою, такі як вузький діапазон затиску, легке відхилення позиціонування та швидкий знос поверхні.
Широко застосовні для виготовлення прес-форм, обробки автомобільних компонентів, аерокосмічних ротаційних деталей, нових енергетичних кругових конструкційних деталей і загального багатоосьового точного виробництва, самоцентрувальні лещата з круглою основою широкого діапазону затиску забезпечують стабільні, повторювані та високоефективні затискні рішення для сценаріїв фрезерування, свердління та розточування з ЧПК.
Справжні виклики
Під час виконання багатоосьових процесів на поворотних столах звичайні лещата з круглою основою створюють численні вузькі місця, що впливає на якість готових деталей і продуктивність цеху:
1. Вузький діапазон затиску Багато звичайних лещат із круглою основою мають обмежений хід губок. Оператори повинні часто міняти лещата для заготовок з різними зовнішніми діаметрами, збільшуючи час зміни пристосування та знижуючи використання обладнання.
2. Дрейф у поворотному положенні під високим крутним моментом різання. Під дією комбінованого моменту перекидання та тангенціальної сили різання лещата з недостатньою жорсткістю основи створюють незначне обертальне зміщення. Це безпосередньо погіршує коаксіальність і толерантність до кругового биття заготовок із поворотними елементами після індексування.
3. Вирівнювання базової точки на поворотних платформах, що потребує багато часу. У звичайних конструкціях з круглою основою відсутні оптимізовані концентричні опорні точки. Встановлення та повторне калібрування лещат на поворотних столах вимагає багаторазової роботи з циферблатним індикатором, забираючи значний допоміжний час, не пов’язаний з різанням.
4. Зниження точності, викликане зносом поверхні в серійному виробництві. Довготривале безперервне індексування та затискання абразивних контактних поверхонь. Без змінних модульних губок знос неможливо відремонтувати на місці; загальна точність кріплення поступово падає при великому виробництві.
Самоцентрувальні лещата JWGRIP із широким діапазоном затиску з круглою основою вирішують вищезазначені проблеми за допомогою чотирьох основних конструктивних заходів: компонування затискачів із широким ходом, посилена конструкція з круглою основою зі знятим напругою, оптимізована опорна точка монтажу та повністю закрита ущільнювальна конструкція із захистом від забруднень.
Основний дизайн
Ці лещата позиціонуються як високонадійні спеціалізовані самоцентрувальні лещата для багатоосьового обладнання поворотного столу. Самоцентрувальні лещата з круглою основою з широким діапазоном затиску НЕ є простим розширенням ходу губок, створеним на основі невеликих звичайних лещат із круглою основою. Наша команда досліджень і розробок знову оптимізує товщину стінки круглої основи, компонування перехідних ребер, розміри модуля синхронної передачі та розташування базової точки відповідно до реальних характеристик навантаження при обробці з поворотним столом.
Основні цілі дизайну:
1. Забезпечення широкого діапазону затиску, зберігаючи жорсткість круглої основи проти перекидання
2. Зменште робоче навантаження, пов’язане з встановленням опорних точок кріплення під час встановлення поворотного столу
3. Підтримуйте стабільну точність повторення самоцентрування протягом повторного індексування та моментів перекидання
4. Використовуйте модульну структуру, зручну для обслуговування, щоб скоротити експлуатаційні витрати в сценаріях безперервного виробництва
Ми надаємо послуги спеціального проектування для конкретних програм для особливих вимог на рівні проекту.
● Стандартні варіанти продукту задовольняють більшість основних вимог обробки багатоосьових поворотних столів
● Інженерні коригування конструкції доступні для спеціальних монтажних розмірів поворотного столу, унікальних діапазонів зовнішнього діаметра заготовки та особливих вимог до профілю щелеп
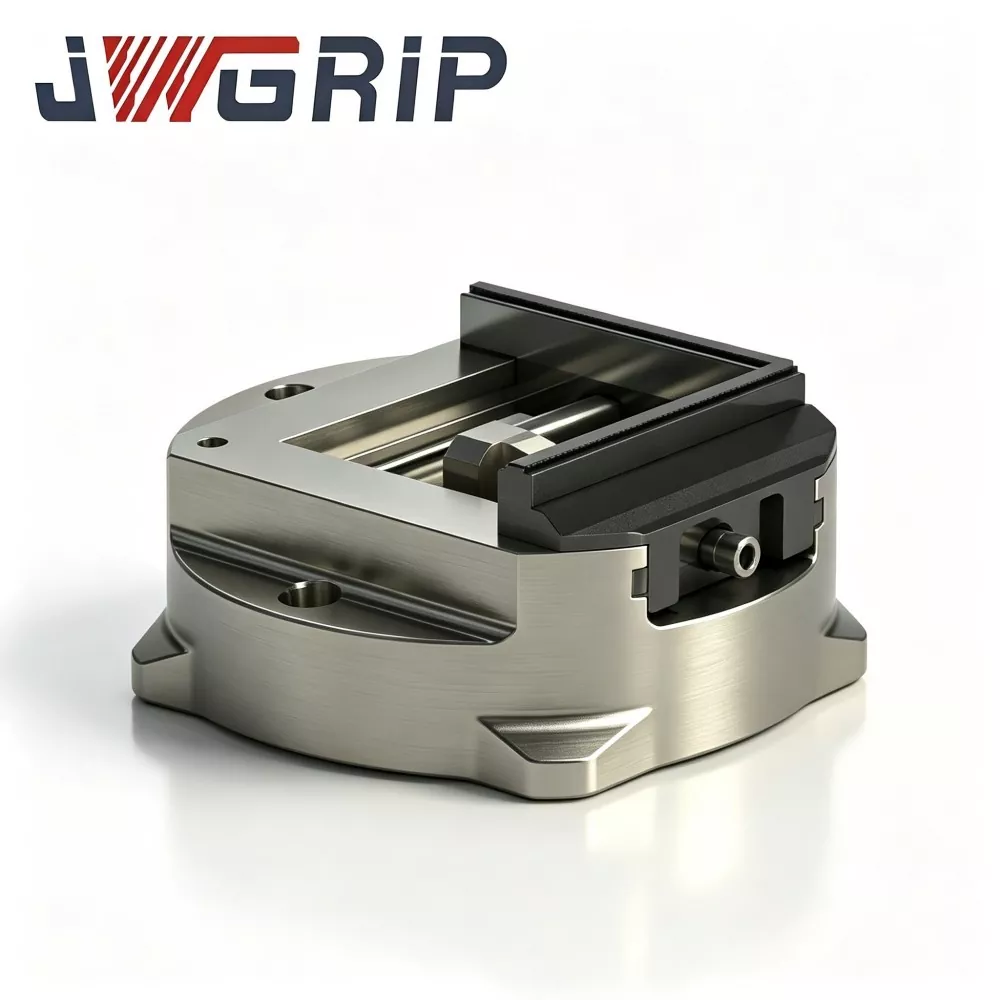
Склад збірки
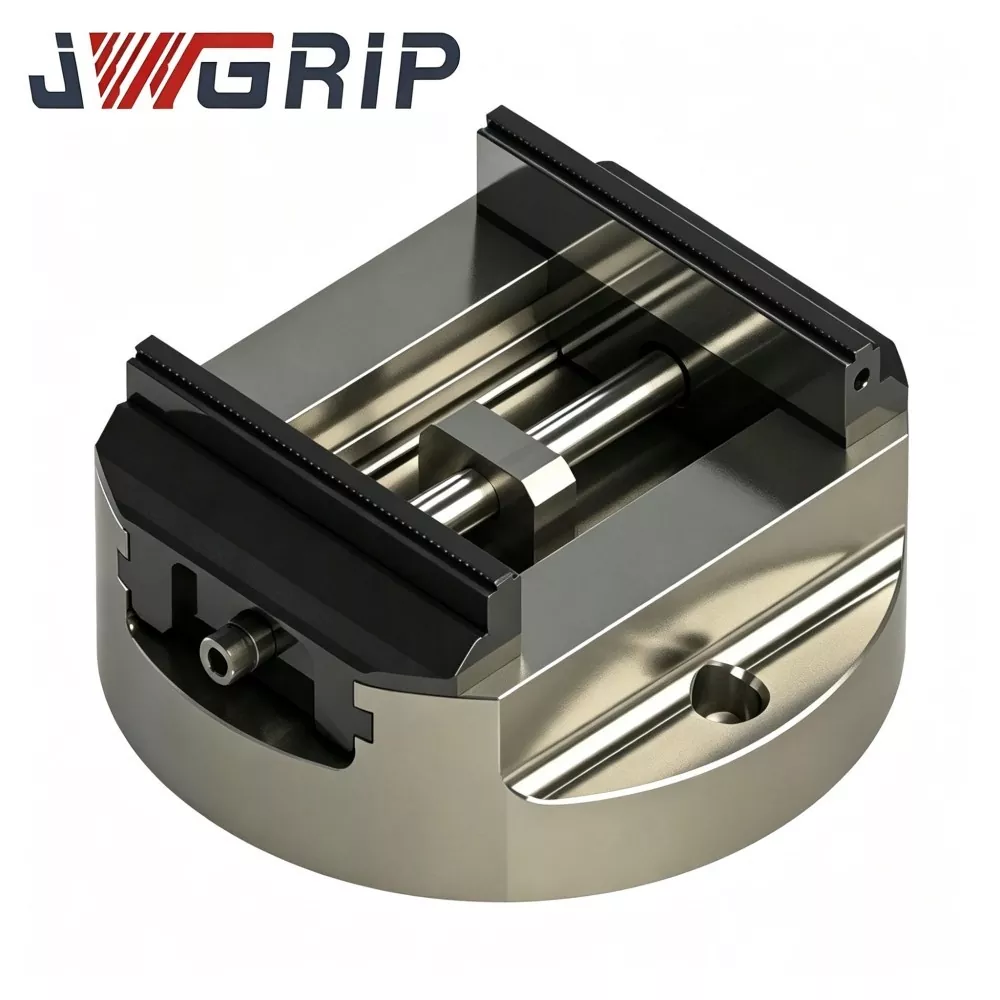
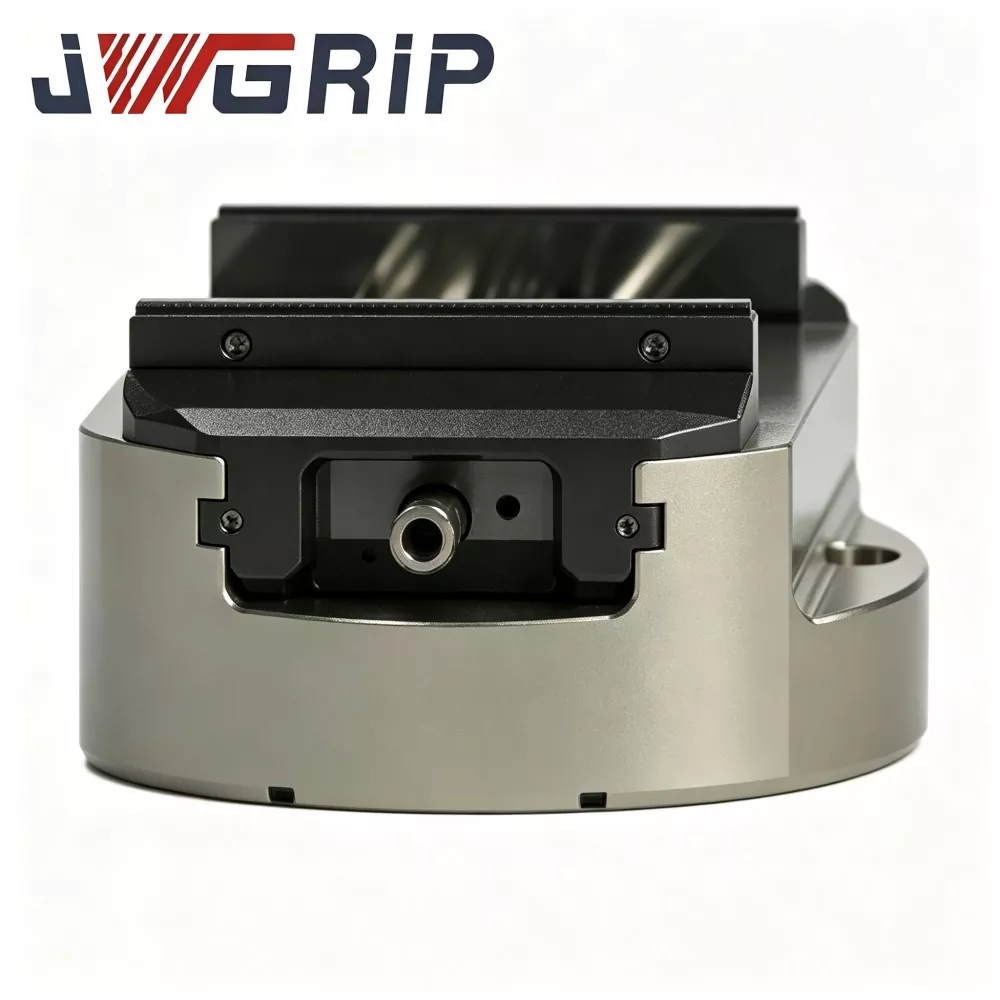
Самоцентрувальні лещата JWGRIP із широким діапазоном затиску з круглою основою складаються з п’яти вузлів сердечника:
① Посилений основний корпус із круглою основою
② Блок синхронної рейкової передачі широкого діапазону
③ Модульний набір змінних губок
④ Платформа, оптимізована для кріплення
⑤ Повністю закритий ущільнювач, стійкий до сколів і охолоджуючої рідини
Робочий механізм
1. Посилений основний корпус із круглою основою, що знижує напругу
Цільно лита та кована високоміцна легована сталь. Багаторазові термічні цикли для зняття напруги усувають залишкову напругу, що виникає під час кування та механічної обробки. Посилені перехідні ребра розподілені між круглою основою та корпусом лещат. Це значно покращує деформаційну здатність проти перекидання під час індексації різального навантаження. Це запобігає відносному позиційному зсуву між лещатами та монтажною площиною поворотного столу під дією комбінованого моменту перекидання та тангенціальної сили різання.
2. Широкодіапазонна синхронна зубчаста передача
Компоненти рейкової шестерні з прецизійним парним шліфуванням; зазор передачі суворо контролюється в межах допуску на рівні мікрометра. Під дією внутрішнього приводу подвійні губки виконують повністю симетричне синхронне переміщення по всьому широкому ходу затиску. Заготовки, розміщені між губками, забезпечують автоматичне центрування без стомлюючої ручної точної настройки. Базова точка центрування залишається незмінною незалежно від того, чи затискаються заготовки малого діаметра чи кільцеподібні заготовки середнього розміру, усуваючи спричинені людиною помилки коаксіальності для деталей, що обертаються.
3. Модульний набір змінних губок
Щелепи мають незалежну знімну установку. Кілька профілів губок (прямі затискні поверхні, ступінчасті губки, V-подібні губки) можна міняти місцями відповідно до зовнішніх контурів заготовки. Коли контактні поверхні губок зношуються під час тривалого виробництва, користувачі можуть замінити губки окремо замість повної заміни лещат.
4. Оптимізована монтажна платформа
Зовнішнє коло круглої основи служить концентричною опорною точкою для центрування лещат. Розташування монтажних отворів і фіксуючих штифтів відповідає основним специфікаціям поворотного столу. Його можна розташувати безпосередньо на платформах поворотного столу з Т-подібними пазами, зменшуючи потребу в додаткових перехідних пластинах і знижуючи накопичений допуск на збірку.
5. Повністю закритий ущільнювач, стійкий до сколів і охолоджуючої рідини
Ущільнювальні корпуси повністю охоплюють камеру синхронної трансмісії. Вони блокують попадання металевої стружки, охолоджувальної рідини, що розбризкується, і робочого пилу на сполучені поверхні зубчастої рейки, запобігаючи заклинюванню трансмісії, передчасному зносу деталей і погіршенню точності центрування, спричиненому забрудненнями майстерні.
Короткий опис робочого механізму
Після того, як самоцентрувальні лещата з круглою основою з широким діапазоном затиску закріплені на монтажній площині поворотного столу за допомогою болтів і установочних штифтів, помістіть заготовку між двома губками. Активувати внутрішній блок синхронної трансмісії; подвійні губки рухаються синхронно, щоб завершити автоматичне центрування. Коли поворотний стіл виконує індексацію та точіння під різними кутами для багатосторонньої обробки, посилена структура круглої основи протистоїть моменту перекидання. Повністю закрите ущільнення захищає внутрішні частини трансмісії. Модульні губки можна замінити відповідно до різної геометрії заготовки.
Виділені функціональні переваги
1. Широкий діапазон затиску без шкоди для стійкості до перекидання
Оптимізована конструкція з посиленим ребром круглої основи забезпечує широкий хід губок. Відсутність частої заміни лещат при зміні зовнішнього діаметра заготовки. Навіть при повністю відкритих губках основа зберігає високу ефективність проти перекидання при комбінованих навантаженнях від перекидання та тангенціального різання.
2. Послідовна точність повторення центрування після повторного поворотного індексування
Надточні шліфовані обертові сполучні поверхні плюс зазор синхронної трансмісії з контрольованим мікрометричним рівнем. База центрування не буде відхилятися після кількох циклів індексації поворотного столу; співвісність і якість кругового биття заготовок з поворотною функцією гарантовані.
3. Кругла основа з оптимізованою базою для швидшого налаштування поворотного столу
Зовнішнє коло концентричної контрольної точки збігається з основним розташуванням монтажних отворів на поворотному столі. Це зменшує навантаження на вирівнювання циферблатного індикатора під час встановлення; після первинного одноразового калібрування наступні зміни партій більше не вимагають повного повторного центрування.
4. Змінні модульні губки для різноманітних контурів заготовки та низької вартості обслуговування
Кілька профілів губок є взаємозамінними: прямі, ступінчасті, V-подібні губки. Зношені губки можна замінити індивідуально. Немає необхідності викидати лещата, що скорочує довгострокові витрати на запасні частини для майстерень масового виробництва.
5. Повністю закрите ущільнення для важких багатоосьових умов майстерні
Герметична камера трансмісії утримує стружку та охолоджуючу рідину від пар шестерня-рейка. Це запобігає заклинюванням і прогресуючому зниженню точності, спричиненому забрудненнями майстерні, подовжуючи термін служби приладів при безперервному виробництві індексації.
6. Адаптованість проекту індивідуального дизайну до конкретної програми
Стандартні версії задовольняють більшість вимог до обробки поворотних столів. Спеціальна інженерна модифікація доступна для спеціальних монтажних розмірів поворотного столу, спеціальної геометрії губок і унікальних діапазонів діаметрів заготовки для індивідуальних вимог проекту.
Процес встановлення та введення в експлуатацію
1. Ретельно очистіть монтажну площину поворотного столу та нижню опорну поверхню круглої основи. Видалити металеву стружку, залишки охолоджуючої рідини та масляні забруднення. Крихітні сторонні частинки створять монтажний зсув і пошкодять коаксіальність після індексації.
2. Помістіть лещата на поворотний стіл; вирівняйте штифти та монтажні отвори. Затягніть кріпильні болти відповідно до офіційної специфікації моменту затягування. Переконайтеся, що лещата міцно сидять без хитання.
3. Помістіть заготовку між модульними губками. Активуйте механізм самоцентрування. Відрегулюйте величину сили затиску:
● Використовуйте помірну силу затискання для тонкостінних круглих заготовок, щоб запобігти викривленню, викликаному затисканням
● Застосовуйте більшу силу затиску для міцних заготовок із обертовою функцією, щоб протистояти моменту різання
4. Виконайте тест індексування обертового столу. Імітація реальних багатокутових індексуючих рухів; перевірте, чи немає зміщення деталі та вібрації.
5. Завершіть перевірку пробного різання за допомогою тестової заготовки. Перевірте співвісність і кругове биття. Перед офіційним серійним виробництвом переконайтеся, що ефективність центрування-затиску відповідає технічним вимогам.
Режим обслуговування
1. Щоденне технічне обслуговування Після кожної виробничої зміни очищайте затискні поверхні губок і нижню поверхню круглої основи. Видаліть стружку та залишки охолоджувальної рідини, щоб усунути джерела відхилень позиціонування.
2. Роботи зі змащування кожні півмісяця Відкритий доступ для технічного обслуговування ущільнювального вузла. Введіть спеціальне високов'язке протизносне мастило у внутрішню пару зубчастих рейок. Зберігайте плавний синхронний рух щелепи та стабілізуйте стан передавального зазору під час безперервного обертового індексування.
3. Регулярна перевірка зношуваних частин. Періодично перевіряйте контактні поверхні щелеп. Замініть модульні губки самостійно, якщо подряпини або знос погіршать якість затиску. НЕ продовжуйте працювати зі зношеними губками; це призведе до помилок коаксіальності для частин, що обертаються.
4. Процедура щоквартальної перевірки базових даних Кожного кварталу демонтуйте лещата з поворотного столу. Огляньте нижню поверхню круглої основи на наявність синців або вм’ятин. Вимірюйте повторювану точність самоцентрування за допомогою вимірювальних приладів, виявляйте незначне відхилення точності напередодні інцидентів масового виробництва.
5. Захист від тривалого простою при зберіганні. Повністю очистіть весь блок лещат, якщо вони не використовуються протягом тривалого часу. Нанесіть антикорозійне захисне покриття на опорну поверхню круглої основи та робочі поверхні губок. Зберігати в сухому пилонепроникному середовищі.
6. Правила заборонених операцій Забороняють затискання з надмірним ходом і утримання заготовки з надмірним навантаженням. Ніколи не вдаряйте по корпусу лещат або губкам важкими інструментами, щоб уникнути деформації круглої основи та пошкодження внутрішнього компонента трансмісії.
Упаковка та відвантаження
JWGRIP Широкий діапазон затиску, кругла основа, самоцентрувальні лещата з адаптованою конструкцією губок
1. Стандартні моделі підтримують швидку глобальну доставку.
2. Кожна одиниця проходить повну точну перевірку товару перед відправленням; документи про перевірку вкладені в кожну упаковку.
3. Замовлення окремої одиниці: перламутрово-бавовняна буферна упаковка плюс міцна картонна коробка.
4. Оптові експортні замовлення: ударостійкі дерев’яні ящики з твердої деревини, які не підлягають фумігації, з перегородкою, що захищає точні опорні поверхні від зіткнення під час морського транспортування на великі відстані
5. Модифіковані замовлення, що стосуються спеціального дизайну для конкретної програми, виконуються за узгодженим часом.
Інструкції щодо закупівель та відбору
Основна цінність самоцентруючих лещат JWGRIP із широким діапазоном затиску з круглою основою полягає в широкому переміщенні губок на платформі з круглою основою, посиленій основі, що запобігає перекиданню, стабільній повторюваній точності центрування після багаторазового поворотного індексування, змінній модульній системі губок і адаптованості проекту спеціального дизайну до конкретного застосування.
Він вирішує проблеми багатоосьового поворотного столу: часту заміну лещат для заготовок із різним діаметром, дрейф поворотного положення під впливом крутного моменту різання, трудомістке вирівнювання базової точки поворотного столу та швидке зношування губок у безперервному масовому виробництві.
Нагадування про вибір:
1. Підтвердьте максимальний зовнішній діаметр заготовки, залиште розумний запас міцності щодо ефективного діапазону затискання лещат.
2. Перевірте розмірні параметри наявного поворотного столу: розташування монтажних отворів, специфікацію T-подібного шліца, щоб вони відповідали даним установки лещат із круглою основою. Звертайтесь до послуги індивідуального проектування нестандартних поворотних столів.
3. Виберіть правильний профіль губки (прямий / ступінчастий / V-подібний) відповідно до фактичного зовнішнього контуру заготовки; для виробництва деталей із високим вмістом суміші рекомендується закупівля кількох наборів щелеп.
4. Стандартні версії на складі забезпечують швидку доставку; прийняти спеціальну конструкцію для спеціальних монтажних розмірів або особливих вимог до губок.
FAQ
Питання 1: Чи можна ці самоцентрувальні лещата з круглою основою з широким діапазоном затиску встановити безпосередньо на 5-осьові поворотні столи у формі підставки?
так Стандартне розташування отворів для кріплення відповідає основним специфікаціям поворотного столу типу підставки. Для особливих нестандартних розмірів люльки-столу можна внести модифікації спеціального дизайну.
Q2: Чи потрібно замінити лещата повністю після того, як губки зношені?
Щелепи мають модульну знімну конструкцію. Заміни потребують лише зношені губки. Це зменшує загальні витрати на обслуговування майстерні.
Q3: Чи послаблює конструкція з широким діапазоном затиску стійкість до перекидання круглої основи?
Ні. Посилена перехідна реберна структура плюс багатоциклова обробка для зняття напруги підвищують жорсткість круглої основи. Він зберігає надійну ефективність проти перекидання, навіть коли щелепи розкриті до максимального ходу.
Q4: Чи потрібне повторне центрування циферблатного індикатора для кожної нової партії заготовки?
Після завершення одноразового вирівнювання опорної точки під час початкового встановлення відносне розташування між лещатами та поворотним столом залишається незмінним. Наступні партійні зміни НЕ вимагають повного повторного центрування циферблатного індикатора; достатньо звичайного візуального огляду.
Q5: Чи придатні ці лещата для безперервного багатовісного автоматизованого виробництва середніх партій?
так Повністю закрите ущільнення плюс модульна конструкція змінних губок адаптується до безперервних умов роботи в багатоосьовій майстерні. Він може співпрацювати з роботом-завантажувачем-розвантажувачем для створення автоматизованих виробничих процесів.
Надіслати запит
Контактна інформація
-
Адреса
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Тел
-
Електронна пошта
Ласкаво просимо надіслати запит до JWGRIP. Наша професійна технічна команда та відділ продажів надасть безкоштовний вибір світильників, індивідуальний дизайн рішення та точну цінову пропозицію.
Новини Рекомендації