український
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






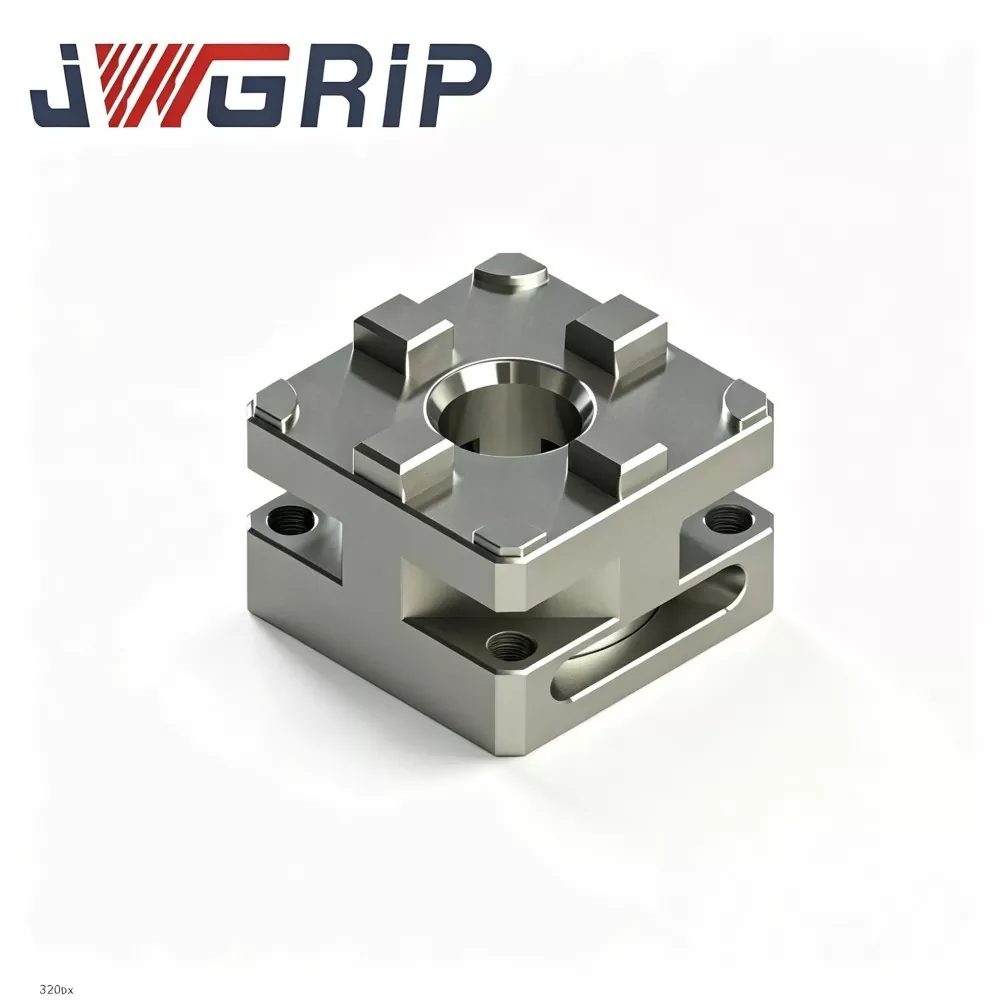
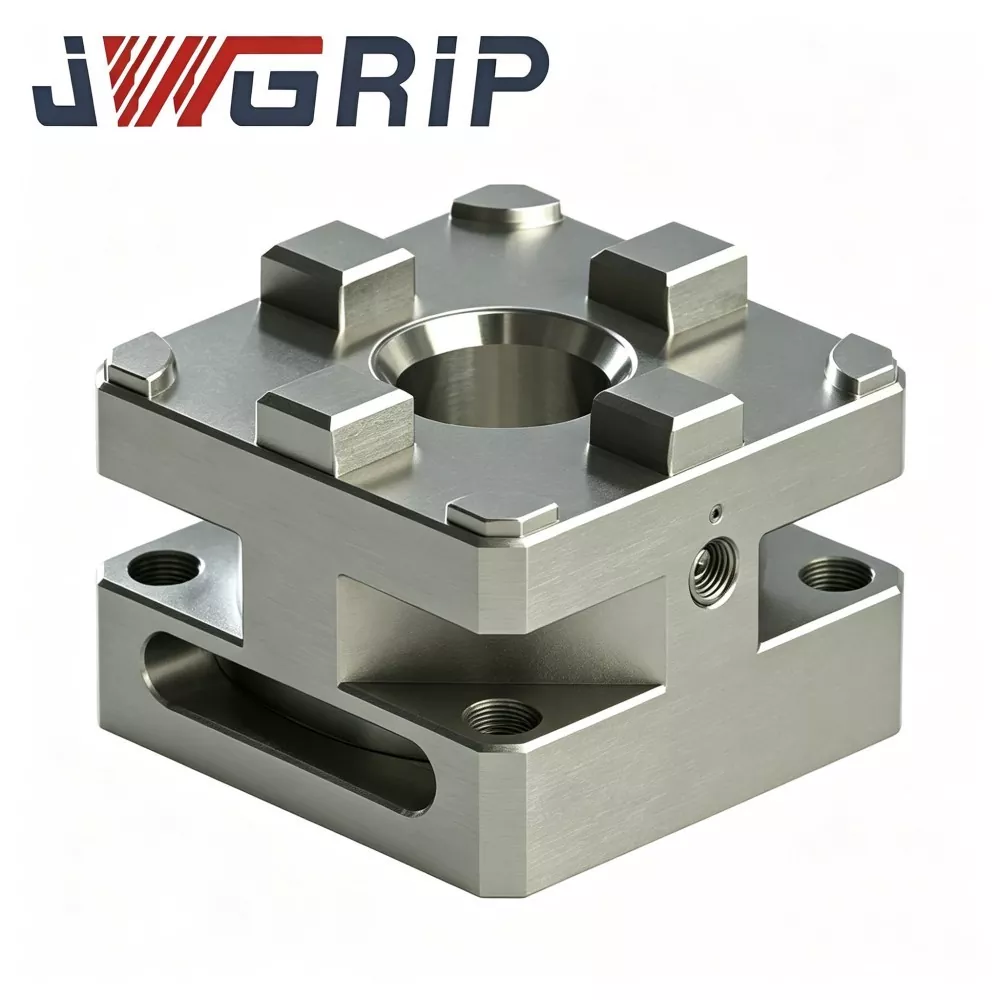
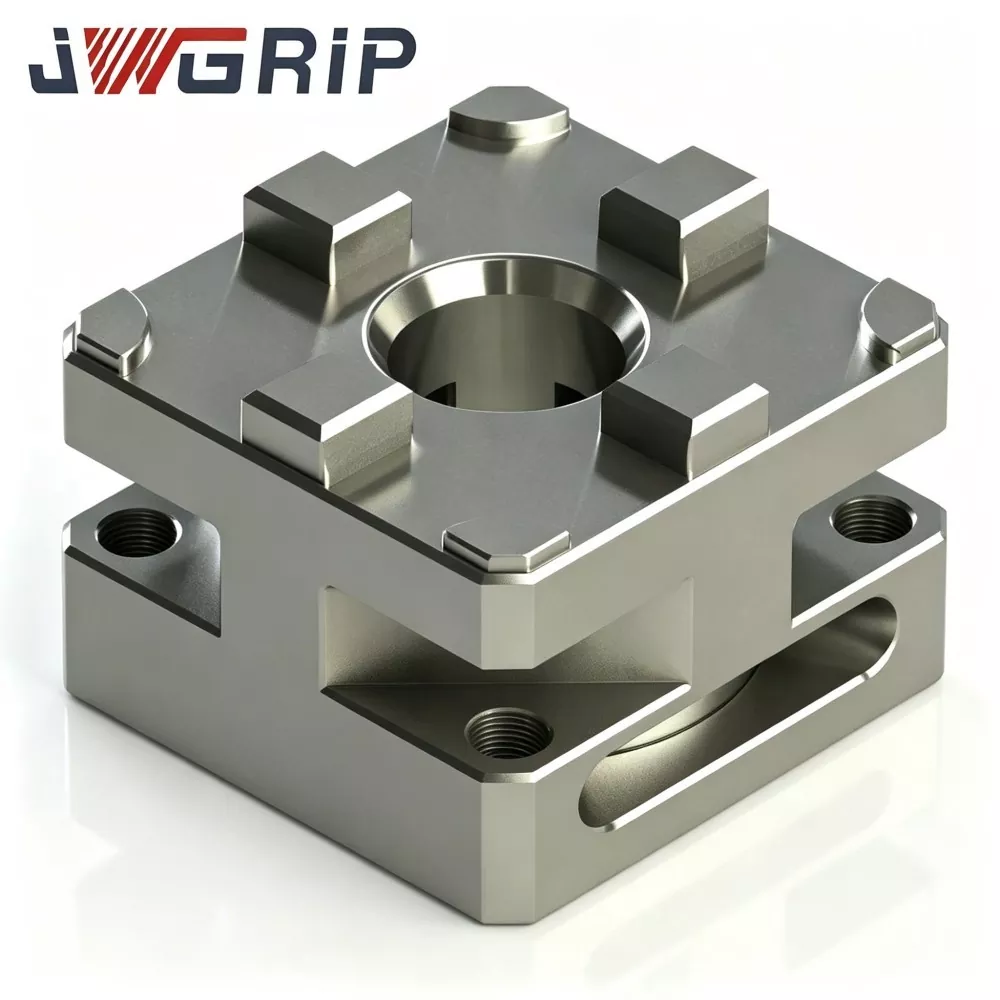
Ручний патрон EDM R-Type D100
JWGRIP є професійним виробником і постачальником ручного патрона EDM R-Type D100 у Китаї, стандартні моделі повністю наявні на складі та підтримують глобальні оптові замовлення для подання проектних тендерів і партійних пробних закупівель. Це високоточний інтегрований ручний затискний пристрій, спеціально розроблений для електроерозійної обробки грузил, виготовлення штампів і майстерень попереднього налаштування електродів з кількома станціями. Приймаючи повністю механічну структуру блокування без залежності від пневматичного джерела повітря, він об’єднує стабільну продуктивність ручного затискання та функцію високоточного концентричного позиціонування в одному блоці.
Цей високоефективний ручний патрон EDM R-Type D100 виготовлений із загартованої антикорозійної легованої сталі, має стабільний затискний вихід, відмінну постійність концентричності та видатну довгострокову стійкість до стирання під час частих циклів ручного замикання. Поверхні розташування серцевини використовують технологію точного шліфування з одноразовим затисканням, а весь корпус проходить цілісну обробку зміцнення, щоб підвищити стійкість до іржі та зносу, повністю адаптуючись до вологих і наповнених охолоджуючою рідиною суворих середовищ EDM. На відміну від звичайних ручних патронів легким розширенням зазору та зниженням точності, він повністю уникає відхилень позиціонування, викликаних зносом компонентів і коливаннями тиску повітря.
Це ефективно скорочує час допоміжного калібрування, не пов’язаного з різанням, скорочує цикли заміни електродів і підтримує постійну точність позиціонування для обробки різних електродів. Широко застосовний для обробки електроерозійною машиною та виготовлення прес-форм, він забезпечує гнучкі, стабільні та економічно ефективні рішення для механічного кріплення для прес-форм, майстерень електроерозійної обробки та системних інтеграторів верстатів у всьому світі.
Вузьке місце програми
Численні майстерні з виготовлення штампів EDM стикаються з практичними вузькими місцями у повсякденному виробництві:
· Патрони з пневматичним приводом вимагають повної вентиляції та стабільної інфраструктури джерела повітря. Середні та малі обробні майданчики понесуть додаткові витрати на трансформацію цеху, якщо застосують пневматичні затискні рішення.
· Поширені на ринку ручні патрони EDM викликають знос поверхні та збільшення внутрішнього зазору після тисяч циклів затискання. Поступове погіршення концентричності спричинить дефекти на поверхнях порожнин форми. Повторне калібрування циферблатного індикатора витрачає величезну кількість робочих годин без різання.
Основне вдосконалення:
1. Поверхні розташування серцевини мають виробничий процес прецизійного шліфування за одну установку. Основні рухомі компоненти пройшли комплексну обробку зміцнення для покращеної стійкості до іржі та зносу, адаптації до вологого середовища електроерозійної майстерні, заповненої діелектричним охолоджувачем.
2. Джерело стисненого повітря не потрібне. Оператори завершують затискання та блокування виключно механічною кулачковою структурою. Коливання точності, спричинені нестабільним тиском повітря, повністю усуваються.
3. Підтримує гнучку автономну попередню настройку електродів на кількох станціях, скорочує цикл заміни електродів, забезпечує узгоджені результати позиціонування для обробки різних електродів.
4. Забезпечує надійне механічне кріплення для робочих процесів виробництва грузил EDM і важких штампів.
Логіка роботи
Ручний патрон JWGRIP R-Type D100 використовує посилену архітектуру затиску з центруванням із чотирма губками зі збільшеним еталонним показником зовнішнього діаметра D100:
1. Нижня опорна точка для встановлення відповідає стандартним установчим розмірам D100. Він може бути безпосередньо закріплений на верстаку EDM або зібраний з перехідними адаптерними пластинами.
2. Потужна трансмісія з внутрішнім кулачковим приводом перетворює ручний крутний момент від зовнішнього динамометричного ключа в радіально-центруючу рушійну силу для рухомих затискних губок. Під рекомендованим крутним моментом чотири затискачі синхронно рухаються до центрального отвору, щоб затиснути хвостовики електродів, тримачі або вставки великого розміру.
3. Зворотне обертання гайкового ключа звільняє силу попереднього навантаження кулачка; затискні губки відкриті для розбирання кріплення та заміни деталей.
Основні особливості механічної конструкції:
· Усі опорні площини стрижня оброблені за допомогою багатопрохідного точного шліфування за одну установку, що знижує накопичений допуск, спричинений складанням.
· Потовщена стінка корпусу патрона плюс внутрішні розподілені підсилювальні ребра рівномірно розподіляють напругу затиску великого навантаження по всій оболонці, уникаючи локальної деформації, спричиненої тривалим важким ручним блокуванням. Стабільна концентричність і продуктивність повторного позиціонування справедливі як для виробничих майданчиків, що підтримуються проектними тендерами, так і для майстерень серії, пробного запуску та перевірки замовлень.
· Рухомі поверхні, що сполучаються з щелепами, покриті спеціальним протизносним шаром для уповільнення стирання від забруднення вуглецевим осадом в умовах іскрової ерозії в маслі. Цей повністю ручний пристрій не містить пневматичних з’єднувачів або внутрішніх структур повітряних каналів.
Основні технічні переваги
1. Надійне центрування та узгодженість повторного позиціонування Функціональні поверхні для визначення місцезнаходження ключів проходять багатоетапне точне шліфування. Концентричність ≤0,004 мм і повторна точність позиціонування ≤0,003 мм. Ніяких відхилень позиціонування не накопичується після тисяч циклів блокування-розблокування вручну з великим навантаженням, що задовольняє суворі вимоги щодо допуску для виготовлення електродів з великою кількістю порожнин.
2. Посилений корпус патрона з легованої сталі для високого навантаження Основний корпус використовує високоякісну леговану сталь 42CrMo з інтегрованою термічною обробкою загартування та відпуску, твердість поверхні досягає HRC 54-58. Відмінна ударостійкість, стійкість до деформації та корозійної стійкості діелектричного масла підходить для важких завдань затискання електродів у умовах EDM, змочених маслом. Широко поширений серед великих формотворчих підприємств завдяки своїй надійній несучій здатності.
3. Ручне затискання стандартизоване крутним моментом без залежності від джерела повітря Замок оператора за допомогою відповідного динамометричного ключа; рекомендований момент затягування: 6-8 Нм. Робота з постійним крутним моментом усуває нестабільну силу затиску, спричинену непостійним ручним введенням сили. Без потреби в стисненому повітрі патрон надійно працює у тимчасових майстернях, зонах ремонту та мобільних станціях налагодження. Після одноразового калібрування базової точки на столі верстата допоміжний час для заміни тримачів електродів значно зменшується, що підвищує використання електроерозійної машини для повторюваних робіт із важкими електродами та часто змінених завдань прес-форм для прототипів.
4. Розширений діапазон затиску та широка механічна сумісність. Зовнішні розміри D100 і центральна точка розташування відповідають основним еталонним стандартам для ручних патронів. Сумісний з більшістю доступних у продажу електродотримачів серії D100, піддонів для визначення місцезнаходження та перехідних адаптерів. Структурна модифікація на основі креслення може реалізувати особливу загальну висоту, вирізи та нестандартне розташування монтажних отворів, щоб задовольнити персоналізовані технічні вимоги з проектної тендерної документації.
5. Повна документація про випробування промислової відповідності Кожна виробнича партія проводить перевірку розмірів, випробування на твердість, симуляцію циклічного зношування під великим навантаженням і випробування на стабільність концентричності. Підприємствам-клієнтам, які завершують офіційні процедури тендеру на проект, можуть бути надані звіти про інспекцію CE та ISO9001.
Контрольний список оцінювання
Проведіть наступну попередню роботу перед придбанням ручного патрона JWGRIP R-Type D100, щоб уникнути перешкод на місці застосування:
1. Виміряйте доступний монтажний розмір робочої платформи машини EDM. Підтвердьте вертикальний і горизонтальний зарезервований зазор; уникайте механічних перешкод між збільшеним корпусом патрона та шпинделем верстата або рухомими вісями.
2. Підготуйте відкалібрований динамометричний ключ для ручного блокування. Надмірний крутний момент вручну викликає постійну деформацію щелепи; недостатній крутний момент створює ризик зісковзування великого електрода під час різання іскровою ерозією.
3. Перевірте стандартні розміри існуючих електродотримачів. Перевірте, чи поточний інструмент відповідає промисловому стандарту D100. Для нестандартних модифікованих тримачів потрібні додаткові перехідні деталі-перехідники.
4. Контролюйте висоту рівня рідини діелектрик-масла EDM. Розташування головних монтажних гвинтів має бути на належній відстані від поверхні рідини, щоб зменшити накопичення вуглецевого осаду на різьбових ділянках.
5. Для корпоративних клієнтів тендерних проектів або менеджерів пакетних випробувань і замовлень заздалегідь надішліть повні параметри середовища на місці та вимоги до продуктивності для точного узгодження конфігурації продукту.
Інструкції з технічного обслуговування
Встановлюючи ручний патрон EDM R-Type D100, зверніть увагу на небезпеку неправильного використання та рекомендації щодо планового технічного обслуговування:
1. Суворо дотримуйтесь рекомендованого моменту затягування 6-8 Нм. Перевищення сили динамометричного ключа призведе до остаточної структурної деформації щелепи; недостатній крутний момент створює прихований ризик ковзання для важких електродів під час обробки іскровою ерозією.
2. Запобігайте накопиченню вуглецевого осаду всередині направляючих канавок. Частинки вуглецю стирають рухомі поверхні, що сполучаються, і призводять до втрати точності позиціонування. Встановіть фіксований робочий процес періодичного очищення для операторів на місці.
3. Захистіть робочі поверхні центрального установочного отвору та затискних губок від сильних механічних ударів. Сильний удар пошкоджує точність нульової точки та безпосередньо погіршує продуктивність концентричності.
4. Регулярно перевіряйте стан різьби монтажних отворів, видаляйте іржу та масляний осад; застосовувати антикорозійне мастило невеликого об'єму для тривалого неробочого зберігання.
5. Для клієнтів тендеру на проект уніфікуйте специфікації конфігурації операційного інструменту для кожної філії-майстерні під час технічного спілкування на ранній стадії.
6. Для клієнтів, які замовляють серійне пробне випробування, заархівуйте повні записи про випробування для подальшої оцінки масових закупівель.
Навіщо будувати довгострокову співпрацю з JWGRIP
1. Guine Factory-direct Source JWGRIP — це власне підприємство з виробництва світильників, а не простий торговий посередник. Повний виробничий процес ручного патрона R-Type D100 виконується власними силами. Команда інженерів-механіків має більш ніж 11-річний досвід досліджень і розробок робочих рішень і глибоко розуміє різноманітні реальні проблеми, пов’язані з виготовленням великогабаритних форм EDM.
2. Багата компетенція щодо технічної модифікації та підтримки проекту Структурна модифікація на основі креслення підтримує регулювання загальної висоти, спеціальні отвори для запобігання прорізам і нестандартне розташування отворів для кріплення. Прийнятні режими ведення бізнесу охоплюють пробну закупівлю невеликих партій, технічну перевірку складної конструкції, офіційну підтримку проектів у тендерах і співпрацю з партією, пробним пуском і замовленням.
3. Прозорий механізм котирування, орієнтований на проект. Чітка комерційна котирування видається на основі конфігурації продукту, складності модифікації та різних моделей співпраці. Ніяких прихованих додаткових витрат не виникає протягом усього циклу виконання проекту.
4. Повна структура гарантії якості. Кожен ручний патрон EDM має унікальний серійний номер для відстеження. Дворічна гарантія поширюється на виробничі дефекти за умов номінального крутного моменту та правильного встановлення. Затискні губки та інші зношувані компоненти є витратними частинами, на які не поширюється гарантія. Команда технічної підтримки надає інструкції з монтажу та пропозиції щодо усунення типових несправностей.
5. Контрольований і передбачуваний графік доставки Стандартні специфікації продукції дотримуються стабільного фіксованого ритму виробництва. Для поставок великої партії проектних тендерів або поставок зразків партій, пробних випробувань і замовлення, ми періодично повідомляємо про хід виробництва та гарантуємо стабільний ритм поставок товарів.
FAQ
Q1: Ви є виробником або торговим постачальником ручного патрона EDM R-Type D100?
A1: JWGRIP є справжнім виробником світильників у Китаї. Усі виробничі процеси виконуються власними силами. Ми пропонуємо підтримку технічних модифікацій на основі креслень, послугу зіставлення документів для проектів, тендерів і подання документів, а також співпрацю з партіями, випробуваннями та замовленнями замість того, щоб працювати як простий трейдер-посередник.
Q2: Чи може цей великогабаритний патрон ручного типу підтримувати стабільну продуктивність під час довгострокового занурення діелектрика в мастило EDM?
A2: Поверхні рухомого узгодження стандартної версії отримують протизносну обробку поверхні, адаптовану для середовища EDM в масляній ванні. Будь ласка, суворо виконуйте періодичне технічне обслуговування для очищення від вуглецевих відкладень, щоб продовжити загальний термін служби пристрою.
Питання 3: Що таке концентричність і точність повторного позиціонування стандартного ручного патрона R-Type D100?
A3: концентричність стандартного продукту ≤0,004 мм, повторна точність позиціонування ≤0,003 мм. Більш точні варіанти можна реалізувати за допомогою технічної модифікації на основі креслень.
Запитання 4: На які умови пошкодження не поширюється гарантія?
A4: Дворічна гарантія поширюється на виробничі дефекти за умови номінального крутного моменту та правильного встановлення. Пошкодження, спричинені роботою з надмірним крутним моментом, сильним механічним зіткненням, зносом абразивних частинок і неправильним ручним обслуговуванням, не покриваються. Затискні губки відносяться до витратних деталей.
Q5: Чи можу я отримати офіційну комерційну пропозицію для подання проекту?
A5: Так. Будь ласка, зв'яжіться з відділом продажів JWGRIP. Ми готуємо офіційні документи комерційної пропозиції на основі конфігурації продукту, масштабу замовлення та конкретного бізнес-режиму, включно з проектом-тендером-поданням або пакетним випробуванням-замовленням.
Пов'язана категорія
Надіслати запит
Контактна інформація
-
Адреса
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Тел
-
Електронна пошта
Ласкаво просимо надіслати запит до JWGRIP. Наша професійна технічна команда та відділ продажів надасть безкоштовний вибір світильників, індивідуальний дизайн рішення та точну цінову пропозицію.

Новини Рекомендації