український
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






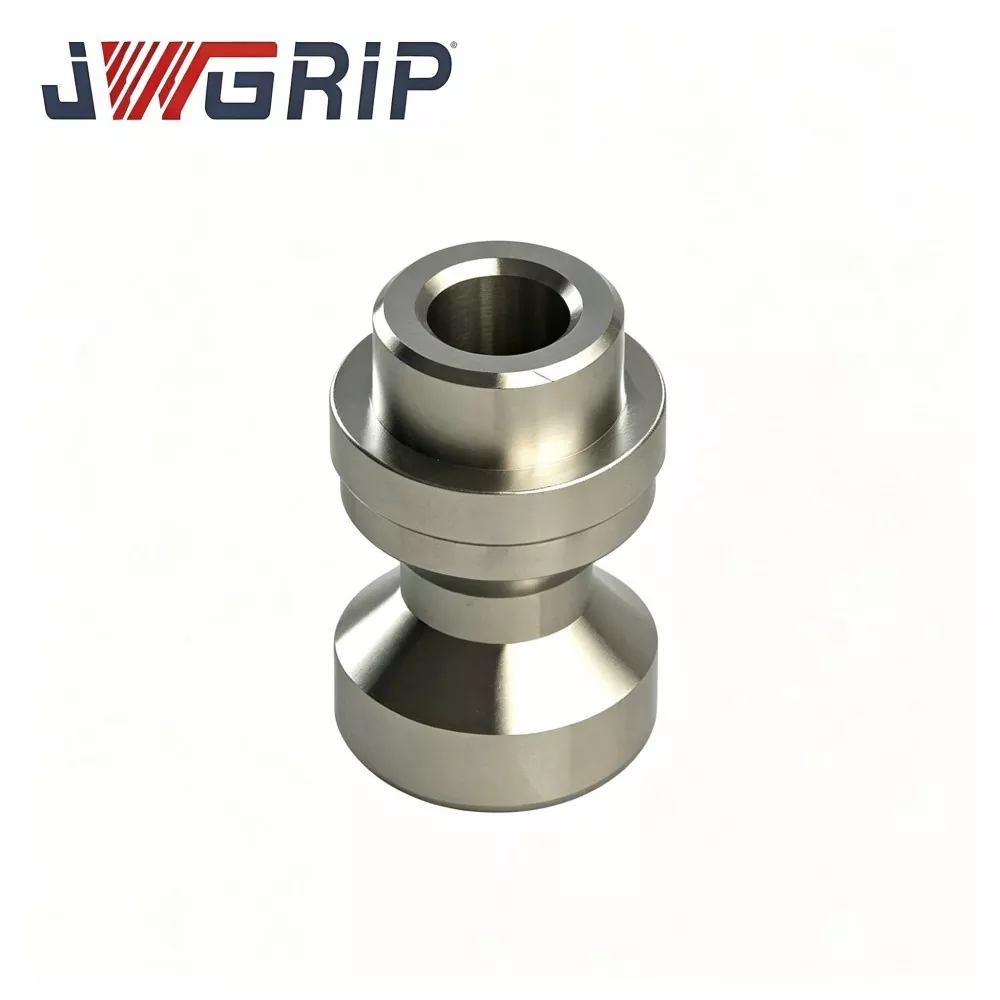
Точна тягова шпилька D16 з нульовою точкою для робочого кріплення з ЧПК
JWGRIP є професійним виробником і постачальником Precision D16 Zero Point Pull Stud для CNC Workholding у Китаї, стандартні специфікації повністю в наявності та приймають глобальні оптові замовлення для фабрик з ЧПК, інтеграторів арматури та груп обслуговування інструментальних відділень. Це високоточний компонент для позиціонування та фіксації серцевини, професійно підібраний для затискних систем серії D16 з нульовою точкою в затискачах з ЧПК. Інтегруючи високоточний еталон позиціонування та стабільну структуру передачі зусилля в єдиний блок, він бере на себе основні функції позиціонування пристосування, передачі зусилля блокування та повторюваного еталонного аналізу позиціонування під час високошвидкісної обробки.
Точна тягова шпилька D16 з нульовою точкою для затискачів з ЧПК виготовляється з високоякісної легованої сталі із використанням стандартизованого кування, кількох циклів високоточної термічної обробки та процесів надточного шліфування. На відміну від звичайних тягових шпильок загального призначення, він оптимізує розподіл напруги сферичної контактної зони, ефективно зменшуючи локальний контактний тиск і уникаючи передчасного розколювання, подряпин і пластичної деформації під дією тривалих циклічних затискних навантажень. Завдяки стабільній геометричній точності, що зберігається після сотень тисяч циклів затискання, міцна тягова шпилька повністю відповідає стандартам безпеки машин CE.
Every batch undergoes strict incoming material inspection, forging flaw detection, hardness classification, precision dimension screening and finished product cycle sampling verification. Він широко використовується для складання нового кріплення з нульовою точкою та заміни зношених і деформованих тягових шпильок для обслуговування кріплення на місці. Supporting urgent stock procurement and large-scale workshop renovation bulk orders, as well as OEM and personalized customized modification of thread specifications, shoulder height and spherical tolerance, it provides stable and high-precision zero-point positioning supporting solutions for global CNC precision machining enterprises.
Оперативний робочий процес
Шпилька D16 Zero Point Pull Stud є ключовою частиною передачі зусилля та позиціонування системи затиску нульової точки серії D16 для кріплення деталей з ЧПК. Коли кріпильна станція нульової точки виконує затискну дію, внутрішній затискний механізм фіксується на сферичній тяговій поверхні шпильки D16. Покладаючись на контакт сферичної поверхні та поверхню позиціонування плеча, він завершує подвійне позиціонування радіального та осьового напрямків для пристосувань і піддонів і передає високу тягнучу силу блокування для високошвидкісного процесу різання з ЧПК.
Без кваліфікованої тягової шпильки нульової точки D16 система кріплення нульової точки D16 зазнає таких типових несправностей у практичному виробництві:
1. Нестабільна фіксація пристосування, легкий зсув пристосування під впливом вібрації різання
2. Повторне падіння точності позиціонування через подряпини сферичної поверхні, розколювання або пластичну деформацію
3. Ненормальний шум затискання, нерівномірне навантаження на внутрішні затискні губки станції нульової точки
4. Пристосування не може плавно від’єднатися через деформацію плеча шпильки або пошкодження різьби
Основні відповідні інтерфейси D16 Zero Point Pull Stud:
1. Сферична тягова контактна поверхня: взаємодіє з внутрішніми затискними губками кріпильної станції нульової точки D16, несе основну тягову силу блокування.
2. Розташування контрольної поверхні плеча: еталон осьового позиціонування, щільно прилягає до нижньої поверхні пристосування, визначає положення осі Z пристосування.
3. Монтажна різьба: вкрутіть у різьбовий отвір пристосування або піддону, реалізуйте фіксовану установку тягової шпильки.
4. Функція запобігання обертанню плоского/позиціонування (додатково): запобігає обертанню тягової шпильки під час циклів затискання-відпускання.
Повний робочий процес затискання-розчеплення:
1. Закріпіть тягову шпильку нульової точки D16 на нижній частині приладу або піддона за допомогою монтажної різьби.
2. Оператори або обладнання для автоматизації розміщують пристосування за допомогою висувної шпильки на станцію пристосування нульової точки D16. Сферична поверхня тягової шпильки входить у внутрішню порожнину станції для здійснення попереднього позиціонування.
3. Спрацьовує пневматичний/гідравлічний затискний механізм нульової точки; затискні губки затискають сферичну контактну поверхню шпильки D16, створюючи потужну тягнучу силу. Локаційна плечова поверхня щільно прилягає до базової площини станції для завершення радіально-осьового комбінованого позиціонування.
4. Після завершення позиціонування та фіксації верстат з ЧПК починає високошвидкісне різання, а сила реакції різання передається через тягову шпильку до станції кріплення нульової точки.
5. Після завершення завдання обробки станція нульової точки виконує дію розблокування; затискні губки відкриваються та відпускають сферичну поверхню тягової шпильки D16.
6. Пристосування/піддон можна підняти зі станції нульової точки, завершивши один повний цикл обробки, готовий до наступної заміни пристосувань.
Common low-cost universal pull studs only realize basic pulling connection function, without targeted optimization on spherical surface stress distribution, heat-treatment hardness gradient and shoulder flatness for D16 zero-point system operating conditions. Under long-term cyclic clamping and cutting impact load, they are prone to spherical surface spalling, shoulder deformation and thread wear, leading to accuracy loss of whole zero-point fixture unit. Drawing on abundant practical experience of D16 zero-point fixture on-site maintenance projects, JWGRIP optimizes spherical contact stress, multi-cycle heat-treatment and ultra-precision grinding process specially for D16 Zero Point Pull Stud, which can sustain heavy cyclic pulling load in frequent fixture-swap production, and prevent early failure of zero-point positioning locking components.
Практичний аналіз точки болю
1. Короткий термін служби звичайних недорогих загальних тягових шпильок. Звичайні загальні тягові шпильки застосовують простий процес термічної обробки. Сферичну контактну поверхню легко відколоти та подряпати після тисяч циклів затискання. Потрібна часта заміна, що спричиняє простої виробництва та збільшення витрат на обслуговування приладів.
2. Повторюйте дрейф точності позиціонування, викликаний сферичною поверхнею та пошкодженням плеча Під час різання вібрацією та циклічним тяговим навантаженням нижні тягові шпильки зазнають сферичної пластичної деформації або вм’ятини на поверхні плеча. Це безпосередньо призводить до відхилення позиціонування пристосування, що призводить до нестабільності розмірів заготовки та збільшення відсотка браку.
3. Прихований ризик недостатньої ефективності фіксації в умовах важкого різання Під час фрезерування заготовок із сталевих форм і алюмінієвих сплавів з великою подачею тягова шпилька має величезну силу реакції. Неоптимізовані тягові шпильки можуть спричинити ризик зісковзування під впливом високої сили тяги, що загрожує безпеці обробки на місці.
4. Погана взаємозамінність нестандартних модифікованих тягових шпильок Нестандартні тягові шпильки на ринку мають суперечливий сферичний допуск, висоту плеча або специфікацію різьби. Вони не можуть бути взаємозамінними для стандартних станцій кріплення нульової точки D16, вимагаючи модифікації вручну під час заміни та подовжуючи час простою обладнання.
5. Нестабільна комплексна продуктивність без повної перевірки партії Деякі постачальники пропускають дефектоскопію, класифікацію твердості та перевірку циклу відбору проб. Окремі дефектні шпильки потрапляють на виробничий майданчик, викликаючи раптову несправність розблокування пристосування та несподівану зупинку виробництва.
JWGRIP Precision D16 Zero Point Pull Stud вирішує вищезазначені вузькі місця у виробництві за допомогою п’яти основних конструктивних заходів: першокласна легована сталь, оптимізована конструкція розподілу напруги сферичної поверхні, багатоциклова прецизійна термічна обробка, надточне шліфування для ключових функціональних поверхонь, повна інспекція партії відповідно до стандартів безпеки обладнання CE.
Склад модуля
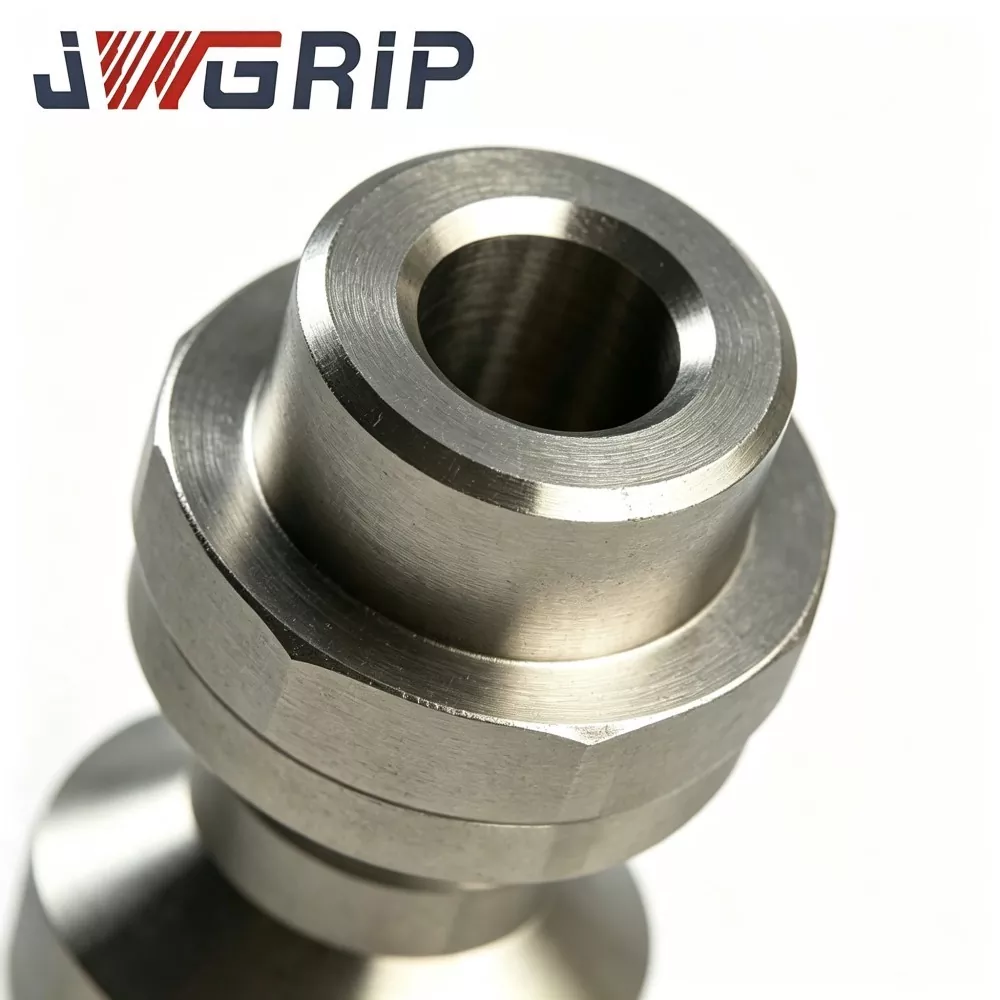
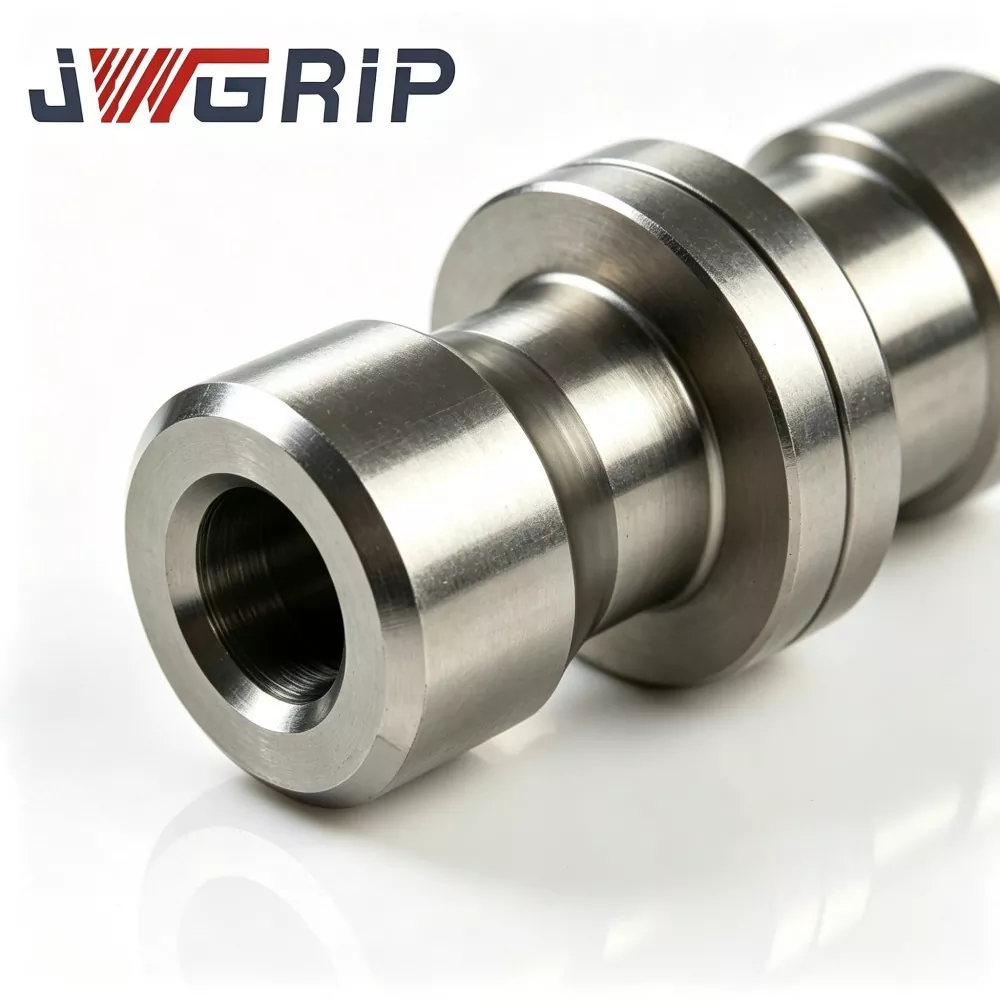
JWGRIP Precision D16 Zero Point Pull Stud for CNC Workholding — це однокорпусний високоточний позиціонуючий-фіксуючий компонент для системи кріплення нульової точки серії D16. Його основні функціональні розділи включають чотири частини:
1. Сферична контактна поверхня для витягування: основна зона затиску, що несуть напругу, узгоджена з внутрішніми затискними губками станції нульової точки D16.
2. Розташування базової поверхні плеча: опорна поверхня осьового позиціонування, відповідає нижній частині кріплення або опорній площині станції нульової точки.
3. Монтажна різьба: монтажна різьба для загвинчування в різьбовий отвір пристосування/піддону.
4. Плоска функція захисту від обертання: запобігає обертанню шпильки під час циклів затискання-розблокування (стандартна та додаткова спеціальна версія).
Опис ключової частини
1. Сферична контактна поверхня, що тягне, Оброблена шляхом надточного шліфування, оптимізована структура сферичного розподілу напруги. Після спеціальної термічної обробки поверхня набуває високу твердість і зносостійкість, протистоїть розколюванню, подряпинам і пластичній деформації під впливом сотень тисяч циклічних затискних навантажень. Це основна контактна зона для фіксації нульової точки.
2. Розташування контрольної поверхні плеча. Високоточна відшліфована плоска поверхня. Суворий контроль перпендикулярності між плечовою поверхнею та сферичним центром гарантує точність осьового позиціонування пристосування, запобігає відхиленню розмірів осі Z, спричиненому вм’ятиною або нахилом плечової поверхні.
3. Секція монтажної різьби Приймає високоточну специфікацію різьби, яка відповідає системі кріплення нульової точки D16. Хороша міцність на розрив і стійкість до втоми, що запобігає ковзанню або розтріскуванню нитки під час тривалого тягового навантаження.
4. Плоска функція захисту від обертання. Фрезерована плоска конструкція, що запобігає обертанню, запобігає обертанню тягової шпильки разом із тертям затискної губки під час повторної заміни пристосування, захищаючи надійність різьбового з’єднання; доступний для стандартної версії, також підтримує користувальницьке скасування відповідно до вимог замовника.
Технічні переваги
1. Спеціально розроблений для затискної системи нульової точки серії D16, 100% взаємозамінне стандартне рішення для запасних частин. На відміну від універсальних тягових шпильок на ринку, Precision D16 Zero Point Pull Stud для робочого кріплення з ЧПК повністю оптимізовано відповідно до профілю затискної губки станції нульової точки пристосування D16, вимог до тягової сили та контрольних параметрів позиціонування. Пряма заміна без вторинної модифікації фітинга, що значно скорочує час простою технічного обслуговування.
2. Оптимізований розподіл сферичних напруг + багатоциклова точна термічна обробка, видатна зносостійкість і ефективність проти втоми. Оптимізуйте сферичну контактну напругу для зниження локального контактного тиску. Високоякісна легована сталь із багатоцикловою прецизійною термічною обробкою забезпечує розумний градієнт твердості. Ефективно захищає від розколювання, подряпин і пластичної деформації під час сотень тисяч циклічних затискань, подовжує термін служби компонентів.
3. Надточне шліфування ключових поверхонь, стабільна довгострокова продуктивність повторного позиціонування. Сферична поверхня та орієнтовна поверхня плеча використовують процес надточного шліфування. Строгий контроль геометричних допусків для перпендикулярності, округлості та сферичності. Зберігайте постійну ефективність позиціонування після великої кількості циклів заміни пристосувань, забезпечуйте стабільні розміри обробки заготовки.
4. Стандартний точковий запас і гнучка можливість налаштування OEM. Стандартні тягові шпильки D16 з нульовою точкою достатньо для термінової заміни кріплення. Підтримка налаштування OEM: коригування специфікації різьби, модифікація висоти плечей, оптимізація сферичного допуску, зміна структури проти обертання, щоб задовольнити персоналізовані вимоги різних спеціальних рішень для кріплення з ЧПК.
5. Сувора повна інспекція партії та перевірка на місці масового виробництва. Кожна виробнича партія проходить перевірку вхідного матеріалу, виявлення дефектів кування, перевірку твердості, точне сортування за розмірами та перевірку циклу відбору зразків готової продукції. Продукція масово застосовувалася та перевірялася на великій кількості вітчизняних виробничих майданчиків з ЧПУ з нульовою точкою.
Застереження щодо встановлення та експлуатації
1. Очищення та перевірка перед встановленням. Повністю очистіть різьбовий отвір на пристосуванні/піддоні, видаліть залізну стружку, залишки рідини для різання та сторонні забруднення. Огляньте різьбовий отвір на наявність пошкоджень; відремонтуйте або замініть різьбу пристосування, якщо зуби різьби зламані. Перевірте опорну поверхню на наявність вм’ятин, задирок або подряпин.
2. Кріплення тягової шпильки нульової точки D16 Закрутіть тягову шпильку D16 у різьбовий отвір пристосування. Затягніть, суворо дотримуючись вимог щодо моменту затягування, зазначених у технічному паспорті. Забороняється затягувати з надмірним моментом, щоб запобігти пошкодженню різьби, викривленню плечової поверхні та прихованій неточності позиціонування.
3. Перевірте стан припасування еталонного зразка складання. Після встановлення переконайтеся, що контрольна поверхня плеча щільно прилягає до нижньої поверхні пристосування без нахилу чи зазору. Не допускайте потрапляння сторонніх частинок між плечем і пристосуванням. Якщо на одному приладі встановлено кілька тягових шпильок, переконайтеся, що всі шпильки мають однаковий статус кріплення.
4. Тест симуляції ручної заміни перед використанням. Встановіть кріплення, зібране за допомогою тягових шпильок D16, на станцію кріплення нульової точки D16, виконайте повторний ручний тест на затискання-розблокування. Перевірте надійність затискання, плавне розблокування, відсутність ненормального шуму. Переконайтеся, що між сферичною поверхнею тягової шпильки та внутрішніми губками станції немає заклинень.
5. Перевірка стану різання Виконайте пробне різання заготовки, перевірте стабільність фіксації пристосування та узгодженість розмірів обробки заготовки. Після підтвердження продуктивності кваліфікований, офіційно запущений у серійне виробництво.
6. Вимоги до щоденної перевірки на місці. Регулярно демонтуйте тягові шпильки для перевірки зовнішнього вигляду. Перевірте сферичну поверхню на наявність подряпин/відколів, огляньте плечову поверхню на наявність вм’ятин і різьблення на предмет зносу. Своєчасно замінюйте шпильку, щойно виникне очевидне пошкодження, уникайте несподіваного порушення точності під час масової обробки.
Послуги післяпродажної підтримки
1. Дистанційне онлайнове технічне керівництво: охоплює консультації щодо вибору гвинтів, інструкції щодо моменту затягування та усунення несправностей кріплення нульової точки на місці.
2. До кожного замовлення на купівлю надається повний опис технічних даних і документ про встановлення.
3. Консультації щодо спеціального проекту на інженерному рівні: модифікація специфікації різьби, регулювання висоти плечей, налаштування сферичного допуску, оптимізація структури проти обертання та інші персоналізовані вимоги.
4. Підтримуйте вибіркову закупівлю окремих зразків і оптові постачання великих партій тягових шпильок D16 з нульовою точкою, що відповідає вимогам термінового технічного обслуговування кріплень і оновлення партій у майстерні.
5. Гарантійне положення: за умови правильного встановлення та номінального робочого тягового навантаження на невитратний основний корпус D16 Zero Point Pull Stud надається 2-річна гарантія. Зношення, спричинене нормальним циклічним тертям, подряпини від удару сторонньої стружки не поширюються на безкоштовну гарантію. Гарантія не поширюється на пошкодження, спричинені надмірним крутним моментом монтажу, перевантаженням, тяговим зусиллям, штучним зіткненням і неналежним робочим середовищем.
FAQ
Питання 1: Чи можна цю шпильку Precision D16 Zero Point Pull Stud безпосередньо поєднати зі стандартними станціями кріплення нульової точки серії D16?
так Precision D16 Zero Point Pull Stud for CNC Workholding є стандартною запчастиною для позиціонування та фіксації для станцій кріплення нульової точки серії D16. Сферичні розміри, висота плеча та специфікація різьблення відповідають оригінальному стандарту системи D16, можуть бути безпосередньо встановлені та замінені без додаткової модифікації.
Питання 2: Скільки циклів затискання може досягти тягова шпилька нульової точки JWGRIP D16 у номінальному робочому стані?
За умови правильного встановлення, належного крутного моменту та чистого робочого середовища він може досягати сотень тисяч циклів затискання. Фактичний термін служби залежить від навантаження на різання, ступеня забруднення стружки та статусу регулярного технічного обслуговування на виробничому майданчику.
Q3: Якщо для проекту потрібна спеціальна різьба, розмір плеча або сферичний допуск, чи доступне індивідуальне обслуговування?
Доступне індивідуальне обслуговування OEM. Ви можете надати креслення або детальні технічні параметри, ми можемо відрегулювати різьбу, висоту плеча, сферичний допуск і структуру проти обертання відповідно до фактичних вимог до кріплення.
Питання 4: Чи підтримується закупівля окремого зразка для перевірки та обслуговування приладів?
так Стандартні тягові шпильки D16 з нульовою точкою є в наявності, підтримуючи закупівлю окремих зразків для випробування кріплення та технічного обслуговування на місці, а також підтримуючи оптові замовлення великих обсягів для проектів ремонту майстерні.
Q5: Які ключові моменти для щоденного обслуговування тягової шпильки нульової точки D16?
Фокусні точки: тримайте різьбу, сферичну контактну поверхню та позиційну поверхню плеча чистими без залишків стружки; затягніть тягову шпильку строго за вказаним моментом; регулярно перевіряйте сферичну поверхню на предмет відколів/подряпин, плечову поверхню на наявність вм’ятин і різьбу на предмет зносу; своєчасно замініть гвинт, щойно з’явиться очевидне пошкодження.
Надіслати запит
Контактна інформація
-
Адреса
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Тел
-
Електронна пошта
Ласкаво просимо надіслати запит до JWGRIP. Наша професійна технічна команда та відділ продажів надасть безкоштовний вибір світильників, індивідуальний дизайн рішення та точну цінову пропозицію.
Новини Рекомендації